
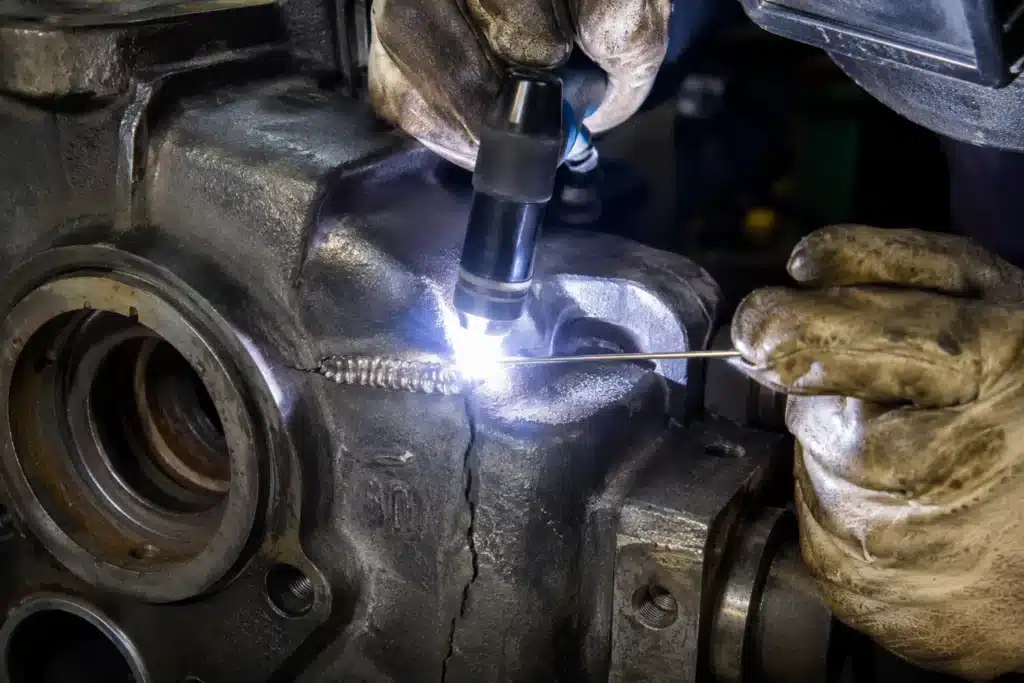
قد يؤدي تشقق غلاف مضخة من الحديد الزهر إلى توقف عملية الإصلاح بسرعة. في بعض الحالات، يعني الاستبدال فترات انتظار طويلة، أو تكاليف قطع غيار باهظة، أو ببساطة عدم توفر القطعة المطلوبة. وتظهر المشكلة نفسها مع أغلفة علب التروس، وقواعد الآلات، وكتل المحركات القديمة.
تساعد قضبان اللحام المصنوعة من الحديد الزهر في هذه الإصلاحات، ولكن فقط عندما تقوم بمطابقة القضيب مع القطعة المصبوبة، والتحكم في الحرارة بعناية، وتجنب الأخطاء التي تسبب تشققات جديدة.
يشرح هذا الدليل كيفية عمل قضبان الحديد الزهر، وكيف تختلف أقطاب Ni-99 و Ni-55، وكيفية اختيار القضيب المناسب، وما يحتاجه جهاز اللحام بالقضيب الخاص بك لإجراء الإصلاح.
ما هو قضيب اللحام المصنوع من الحديد الزهر؟
قضبان لحام الحديد الزهر هي أقطاب لحام متخصصة تُستخدم لإصلاح أجزاء الحديد الزهر المتشققة أو البالية أو المكسورة. يتم استخدامها في عملية اللحام بالقوس المعدني المحمي ، ولكنها تختلف عن أقطاب اللحام الفولاذية العامة.
لماذا يُعدّ معدن الحشو مهمًا؟
يحتوي الحديد الزهر على نسبة كربون أعلى وليونة أقل من الفولاذ الطري، لذا فهو يتفاعل بشكل سيئ مع التسخين والتبريد السريعين، ومع رواسب اللحام الصلبة. قد ينتج عن استخدام قطب كهربائي فولاذي عادي لحام صلب وهش ينكمش ويتشقق أثناء التبريد.
تستخدم قضبان اللحام المصنوعة من الحديد الزهر معادن حشو أساسها النيكل أو سبائك حديدية خاصة لإنتاج طبقة لحام أكثر ليونة ومرونة. تساعد هذه المرونة الإضافية عملية الإصلاح على تحمل إجهاد الانكماش بدلاً من التشقق مباشرة بعد اللحام.
رواسب لحام أكثر ليونة، وأكثر مرونة، وأكثر قابلية للتشكيل
تُنتج قضبان اللحام المصنوعة من الحديد الزهر رواسب لحام أكثر ليونة بكثير من معدن الحديد الزهر الأساسي المحيط بها. قد يبدو هذا عيبًا، لكن الرواسب الأكثر ليونة وقابلية للطرق هي في الواقع مفتاح نجاح إصلاح الحديد الزهر. فعندما يبرد اللحام وينكمش، تتمدد رواسب النيكل اللينة قليلًا بدلًا من أن تتشقق تحت ضغوط الانكماش التي قد تُسبب كسر رواسب الفولاذ الصلبة والهشة. كما أن هذه الليونة تجعل لحامات الحديد الزهر القائمة على النيكل قابلة للتشكيل باستخدام أدوات القطع القياسية، وهو أمر ضروري عند إصلاح أسطح المحامل أو المكونات الدقيقة.
كيف تختلف هذه القضبان عن الأقطاب الكهربائية الفولاذية القياسية
تُنتج أقطاب اللحام الفولاذية القياسية E6010 أو E7018 أو غيرها من الأقطاب المصممة للفولاذ الطري رواسب صلبة وعالية المقاومة، لكنها تتشقق فورًا تقريبًا عند استخدامها على الحديد الزهر. ينكمش المعدن المترسب أثناء التبريد، لكنه لا يستطيع التمدد لاستيعاب هذا الانكماش، مما يُسبب تشققات في منطقة اللحام أو المنطقة المتأثرة بالحرارة. تتغلب أقطاب اللحام المصنوعة من الحديد الزهر على هذه المشاكل بفضل تركيبتها الكيميائية المختلفة تمامًا لمعدن الحشو، مما يوفر مرونة في المناطق التي قد تتشقق فيها القوة، وقابلية للتشكيل في المناطق التي تجعل فيها الصلابة عملية التشطيب مستحيلة.
لماذا يصعب لحام الحديد الزهر؟
يحتوي الحديد الزهر على نسبة كربون تتراوح بين 2 و4%، أي ما يقارب عشرة أضعاف نسبة الكربون الموجودة في الفولاذ الطري. هذا الكربون يجعل المعدن صلباً وهشاً، كما أن حرارة اللحام تزيد من هشاشة المنطقة المحيطة باللحام.
إن العدو الحقيقي ليس عملية اللحام نفسها، بل هو الإجهاد الحراري الذي يتراكم عندما يبرد المعدن الساخن وينكمش على خلفية المادة الباردة المحيطة به.
غالبًا ما يتم تحديد الحديد الزهر الرمادي بموجب ASTM A48، الذي يصنف مصبوبات الحديد الزهر الرمادي حسب الحد الأدنى لقوة الشد، وليس حسب التركيب الكيميائي الثابت.
للحصول على سياق أوسع حول لحام المعادن المصبوبة، اقرأ دليلنا حول كيفية لحام المعادن المصبوبة.
محتوى عالٍ من الكربون ومناطق متأثرة بالحرارة هشة
يحتوي الحديد الزهر على نسبة كربون تتراوح بين 2 و4%، مقارنةً بنسبة 0.05 إلى 0.25% في الفولاذ الطري. هذه النسبة العالية من الكربون تجعل الحديد الزهر صلبًا وهشًا، على عكس الفولاذ الذي يتميز بالمتانة والمرونة. عند تسخين الحديد الزهر أثناء اللحام، تتعرض المنطقة المجاورة للحام، وهي المنطقة المتأثرة بالحرارة، لتسخين وتبريد سريعين، مما قد يحول الحديد الغني بالكربون إلى هياكل شديدة الصلابة والهشاشة، وعرضة للتشقق.
الإجهاد الحراري والتشقق أثناء التسخين والتبريد
انخفاض مطيلية الحديد الزهر يعني عدم قدرته على التمدد أو التشوه لتخفيف الإجهادات الداخلية. عند لحام الحديد الزهر، يؤدي التسخين الموضعي إلى تمدد المعدن بينما تبقى المناطق الباردة المحيطة به ثابتة الأبعاد. ومع تبريد اللحام وانكماشه، تتزايد هذه الإجهادات. وبدون مطيلية كافية لاستيعاب الانكماش، يتشقق الحديد الزهر، إما في منطقة اللحام نفسها، أو في المنطقة المتأثرة بالحرارة، أو نتيجة لتلف موجود مسبقًا.
التحكم في الحرارة أهم من قوة اللحام
يعتمد نجاح لحام الحديد الزهر بشكل أكبر على التحكم الحراري منه على شدة التيار أو تقنية اللحام. فالهدف ليس دفع المعدن المنصهر إلى الوصلة بالحرارة، بل إصلاحها دون إحداث صدمة حرارية أو إجهاد يؤديان إلى التشققات. هذه التحديات الحرارية تفسر سبب تشقق أقطاب اللحام الفولاذية القياسية على الحديد الزهر، ولماذا يلجأ المحترفون إلى قضبان ذات تركيبة كيميائية مختلفة تمامًا.
ما هي أنواع قضبان اللحام المستخدمة في إصلاح الحديد الزهر؟
تُصنّف قضبان لحام الحديد الزهر إلى عدة فئات، كل منها مُصمّم لتلبية متطلبات إصلاح وظروف تشغيل مُختلفة. وتُغطي مواصفات AWS A5.15 أقطاب لحام النيكل وسبائك النيكل للحديد الزهر، مُوفّرةً إطار التصنيف الذي تتبعه مُعظم الشركات المُصنّعة.
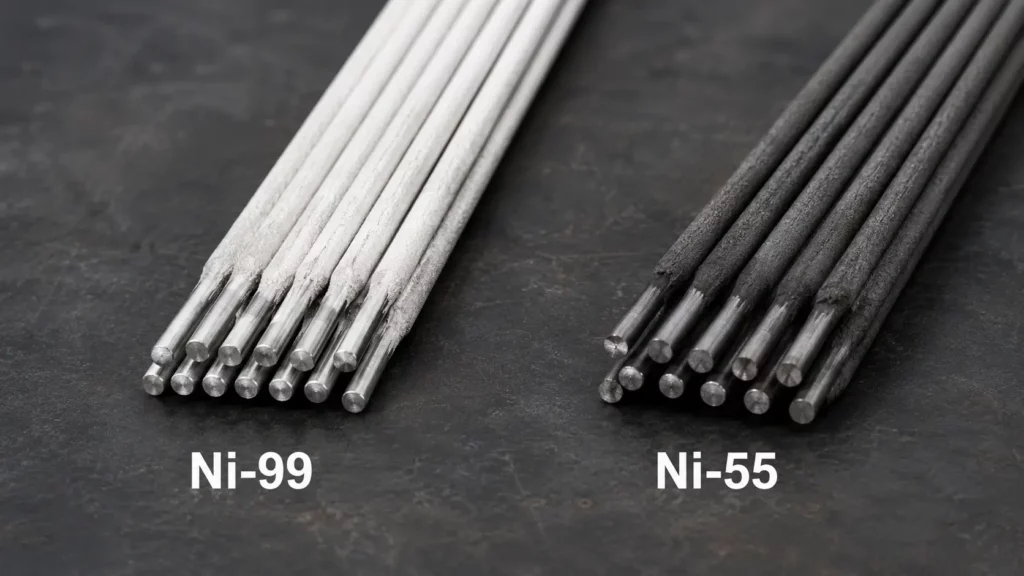
أقطاب كهربائية من النيكل-99 لإصلاحات قابلة للتشغيل الآلي
تحتوي أقطاب Ni-99 على معدن حشو من النيكل النقي بنسبة 99%، مما ينتج عنه أنعم وأسهل رواسب لحام متوفرة لإصلاح الحديد الزهر. ويحافظ النيكل النقي تقريبًا على ليونته بعد اللحام، ويمكن تشكيله بسهولة باستخدام أدوات القطع القياسية المصنوعة من الكربيد أو الفولاذ عالي السرعة. هذه الخاصية تجعل Ni-99 مثاليًا لإصلاح أسطح المحامل، وأسطح التثبيت، والمكونات الدقيقة التي تتطلب تشكيلًا بعد اللحام. مع ذلك، فإن ليونة Ni-99 تعني قوة أقل مقارنةً بسبائك النيكل والحديد.
أقطاب كهربائية من النيكل-55 لاستخدامات إصلاح أقوى وأوسع نطاقًا
تحتوي أقطاب Ni-55 على ما يقارب 55% من النيكل، والباقي حديد وكميات ضئيلة من عناصر أخرى. توفر هذه السبيكة من النيكل والحديد حلاً وسطاً عملياً بين سهولة تشكيل Ni-99 الفائقة وقوة أقطاب الفولاذ العالية. يُعد Ni-55 قطب الحديد الزهر الأكثر استخداماً في تطبيقات الإصلاح العامة، حيث يتفوق على Ni-99 في معالجة الإصلاحات الهيكلية والمكونات التي تتحمل الضغط والأجزاء الحاملة للأحمال، مع الحفاظ على مرونة كافية لمقاومة التشقق.
البدائل القائمة على الفولاذ والبدائل المتخصصة
الأقطاب الفولاذية: يقدم بعض المصنّعين أقطابًا ذات قلب فولاذي مطلية بطبقات خاصة من التدفق مصممة خصيصًا للحديد الزهر. عادةً ما تكون هذه الأقطاب أقل تكلفة من قضبان النيكل، لكنها تُنتج رواسب أكثر صلابة وأقل قابلية للتشكيل، مع زيادة خطر التشقق.
قضبان اللحام البرونزية: على الرغم من أنها من الناحية الفنية عملية لحام بالنحاس وليست لحام انصهاري، إلا أن قضبان البرونز تنتج وصلات أقل قوة ولكنها مقاومة للتشقق على الحديد الزهر.
| قضيب نوع | محتوى النيكل | قوة | التشغيل في الماكينات | أفضل التطبيقات |
| أقطاب كهربائية من النيكل-99 | ~ 99٪ | أقل | أسعار | أسطح التحميل، الأجزاء الدقيقة، المسبوكات الرقيقة المعرضة للتشقق |
| أقطاب كهربائية من النيكل-55 | ~ 55٪ | الخير | الخير | إصلاحات هيكلية عامة، حديد مطاوع، أجزاء حاملة للأحمال |
| أقطاب كهربائية من الحديد الزهر ذات قلب فولاذي | 0% | مرتفع، لكن أصعب | فقير | إصلاحات منخفضة التكلفة، وغير آلية، وغير حرجة |
| قضبان لحام برونزية | 0% | أقل | الخير | مقاطع رقيقة، إصلاحات زخرفية، إصلاح الحديد الزهر منخفض الحرارة |
معرفة أنواع قضبان الصيد هي الخطوة الأولى. أما الخطوة التالية فهي اختيار القضيب المناسب لهدفك المحدد في الصيد والإصلاح.
كيف تختار القضيب المناسب لجزء الحديد الزهر الذي تقوم بإصلاحه؟
اختر قضيب اللحام المصنوع من الحديد الزهر عن طريق طرح سؤالين أولاً: ما نوع الحديد الزهر الذي تقوم بإصلاحه، وهل يحتاج اللحام النهائي إلى تشكيل؟
مطابقة القضيب مع نوع الحديد الزهر
الحديد الزهر الرمادي: هو النوع الأكثر شيوعًا، ويتميز بسهولة تشكيله ولحامه بشكل جيد نسبيًا عند استخدام التقنية المناسبة. يعمل كل من سبيكة النيكل 99 وسبيكة النيكل 55 بشكل جيد على الحديد الزهر الرمادي.
حديد الزهر المطاوع: يتميز بقوة أعلى من الحديد الرمادي مع بعض المرونة. ويُعدّ Ni-55 عمومًا أفضل من Ni-99 في إصلاحات حديد الزهر المطاوع.
الحديد الزهر الأبيض: يتميز الحديد الزهر الأبيض بصلابته الشديدة وهشاشته، مما يجعله مقاومًا للحام حتى باستخدام قضبان اللحام المتخصصة. وغالبًا ما تكون عمليات الإصلاح غير عملية.
مطابقة القضيب مع هدف الإصلاح
سهولة التشغيل المطلوبة: اختر Ni-99 عندما يكون التشغيل بعد اللحام ضروريًا. تتطلب محاور المحامل وأسطح التثبيت والأسطح الدقيقة سهولة التشغيل التي يوفرها النيكل النقي.
أولوية القوة: اختر Ni-55 لإصلاحات الهياكل، أو أوعية الضغط، أو المكونات الحاملة للأحمال حيث تكون قوة اللحام أكثر أهمية من سهولة التشغيل الآلي.
مقاومة التشقق أمر بالغ الأهمية: استخدم Ni-99 للأجزاء الرقيقة أو الحالات التي يكون فيها خطر التشقق أعلى ما يمكن.
التعامل مع درجات الحديد الزهر غير المعروفة
عندما تكون درجة الحديد الزهر غير معروفة، فإن Ni-55 غالباً ما تكون نقطة انطلاق عملية لأعمال الإصلاح العامة لأنها توازن بين القوة والليونة والتكلفة.
إذا كان يجب تشكيل المنطقة التي تم إصلاحها، أو إذا كان المسبوك رقيقًا وعرضة للتشقق، فقد يكون Ni-99 هو الخيار الأكثر أمانًا.
بمجرد اختيار القضيب المناسب، فإن تقنية اللحام نفسها هي التي تحدد ما إذا كان الإصلاح سيصمد أم سيتشقق.
ما هي التقنيات التي تساعد على منع التشققات عند لحام الحديد الزهر؟
حتى مع اختيار قضيب اللحام الصحيح، فإن تقنية اللحام هي التي تحدد ما إذا كانت إصلاحات الحديد الزهر ستنجح أم تفشل.
التسخين المسبق الموحد قبل اللحام
يساعد تسخين المسبوكة مسبقًا إلى حوالي 500-1200 درجة فهرنهايت قبل اللحام على تقليل التشققات عن طريق خفض فرق درجة الحرارة بين منطقة اللحام والمعدن المحيط بها. تجنب تسخين المسبوكة بشكل مفرط؛ إذ يمكن أن تتسبب درجات الحرارة التي تزيد عن 1400 درجة فهرنهايت في مشاكل معدنية إضافية.
بالنسبة للمسبوكات الكبيرة، يُفضل التسخين المسبق المتجانس. إذا لم يكن التسخين المسبق الكامل عمليًا، فقم بتسخين منطقة الإصلاح والمعادن المجاورة لها بشكل متساوٍ قدر الإمكان قبل اللحام.
خرز قصير، مدخلات حرارية منخفضة، وتشكيل بالدق
خرزات اللحام القصيرة: يُنصح بترسيب خرزات لحام قصيرة (1-2 بوصة) بدلاً من اللحامات الطويلة المتواصلة. هذا يحد من كمية الحرارة المُدخلة لكل وحدة مساحة ويسمح بتبديد أفضل للحرارة.
التيار المنخفض: استخدم أقل تيار ممكن للحفاظ على قوس كهربائي مستقر وانصهار كافٍ. يقلل انخفاض مدخلات الحرارة من الإجهاد الحراري وقوى الانكماش.
الدق: مباشرةً بعد وضع كل خرزة لحام، بينما لا يزال اللحام ساخنًا جدًا، يُدق (يُطرق) معدن اللحام برفق باستخدام مطرقة ذات رأس كروي. تعمل هذه العملية الميكانيكية على تمديد المعدن الساخن، مما يخفف من إجهادات الانكماش قبل أن يبرد اللحام ويتصلب.
التبريد البطيء بعد الإصلاح
بعد الانتهاء من اللحام، قلل معدل التبريد قدر الإمكان. بالنسبة للأجزاء المسخنة مسبقًا، يعني هذا ترك القطعة المصبوبة بأكملها تبرد ببطء في الفرن أو تحت أغطية عازلة. أما بالنسبة للأجزاء غير المسخنة مسبقًا، فادفن الجزء المُصلح في رمل جاف أو فيرميكوليت أو جير لإبطاء التبريد. تجنب تمامًا غمر قطع الحديد الزهر المُصلحة وهي ساخنة في الماء، فهذا يضمن حدوث تشققات.
ما هي الأخطاء التي تؤدي إلى فشل لحام الحديد الزهر؟
تفشل معظم عمليات إصلاح الحديد الزهر لأحد ثلاثة أسباب: الحرارة الزائدة، أو استخدام قضيب لحام غير مناسب، أو التبريد السريع جدًا. تحقق من هذه النقاط الثلاث قبل بدء عملية اللحام، لأن الحديد الزهر عادةً ما يتشقق بعد انتهاء عملية الإصلاح ظاهريًا.
ارتفاع درجة حرارة المعدن الأساسي
أكثر الأعطال شيوعًا هو التسخين المفرط الناتج عن اللحام بتيار عالٍ أو اللحام المستمر لفترات طويلة، مما يؤدي إلى ارتفاع درجة حرارة المعدن الأساسي. ينتج عن ذلك إجهاد حراري شديد، ومناطق كبيرة هشة متأثرة بالحرارة، وقوى انكماش لا يتحملها الحديد الزهر. يساعد استخدام ماكينة لحام بالقضيب قادرة على التشغيل المستقر بتيار منخفض على تجنب هذه المشكلة.
استخدام القطب الكهربائي الخاطئ
غالباً ما تتشقق الأقطاب الفولاذية المثبتة على الحديد الزهر. وقد يؤدي اختيار سبيكة النيكل 99 لإصلاح الهياكل المعرضة لإجهاد عالٍ إلى وصلات تفتقر إلى القوة الكافية. كما أن اختيار سبيكة النيكل 55 لإصلاح المحامل الدقيقة يُسبب صعوبات في عملية التشغيل.
التبريد السريع جداً
يؤدي ترك الإصلاحات المنجزة تبرد بسرعة كبيرة، نتيجةً لعدم كفاية التسخين المسبق، أو عدم كفاية العزل بعد اللحام، أو التعرض لتيارات الهواء الباردة، إلى صدمة حرارية تتسبب في تشقق الحديد الزهر. لا تقم أبدًا بتبريد الإصلاحات الساخنة في الماء.
ما الذي يجب أن يكون بإمكان فني اللحام القيام به لإصلاح الحديد الزهر؟
يحتاج جهاز لحام القضيب لإصلاح الحديد الزهر إلى خرج تيار منخفض مستقر، وخصائص قوس تيار مستمر نظيفة، وأدوات تحكم تحافظ على ثبات مدخلات الحرارة. إن الجهاز لا يقل أهمية عن قضيب اللحام.
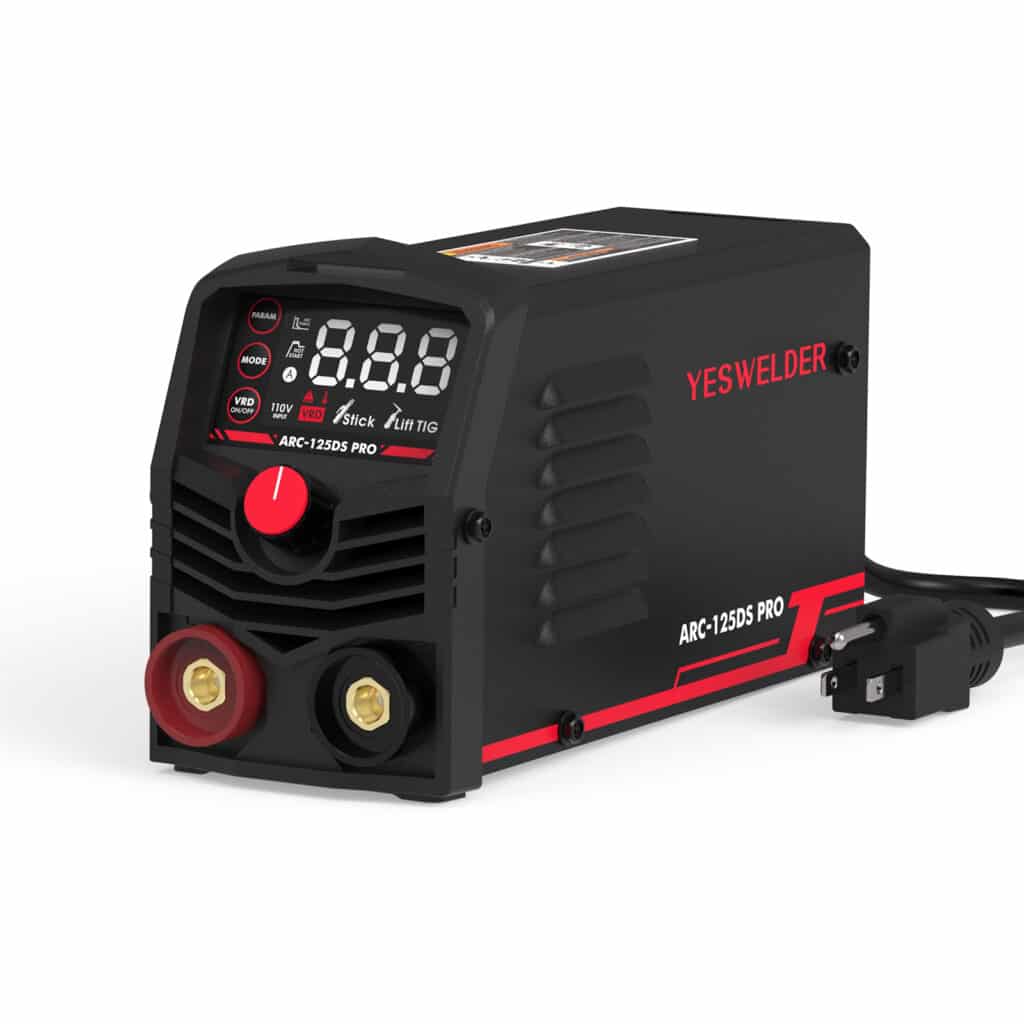
خرج مستقر عند شدة تيار منخفضة
تتطلب عمليات إصلاح الحديد الزهر عادةً تيارًا كهربائيًا يتراوح بين 60 و90 أمبيرًا لأقطاب اللحام ذات قطر 1/8 بوصة، وهو أقل بكثير من التيار المستخدم في لحام الفولاذ بنفس قطر القضيب (110-140 أمبيرًا). يجب على اللحام الحفاظ على قوس كهربائي مستقر وسلس عند هذه التيارات المنخفضة دون حدوث تقطع أو تذبذب في الحرارة. تتميز ماكينات اللحام الحديثة التي تعمل بتقنية العاكس بثباتها العالي عند التيارات المنخفضة، مما يوفر خصائص قوس كهربائي سلسة تصل إلى 20-30 أمبيرًا عند الحاجة لإجراء إصلاحات دقيقة.
مخرج تيار مستمر وتحكم مفيد في بدء القوس
تُستخدم عادةً أقطاب الحديد الزهر المصنوعة من النيكل بنظام التيار المستمر السالب (DCEN) لتقليل الاختراق والحد من تخفيف المعدن الأساسي. بينما تستخدم بعض قضبان الحديد الزهر ذات القلب الفولاذي نظام التيار المستمر الموجب (DCEP). يُرجى مراجعة ورقة بيانات القطب أو ورقة المواصفات قبل تحديد القطبية. تُعدّ ميزات بدء القوس الكهربائي، مثل بدء التشغيل الساخن ومنع الالتصاق، ذات قيمة خاصة في إصلاح الحديد الزهر، حيث يُعدّ الحفاظ على مدخلات حرارية منخفضة وثابتة أمرًا بالغ الأهمية.
مناسب عمليًا لصيانة الورش والإصلاح الميداني
تُجرى عمليات إصلاح الحديد الزهر في ورش الصيانة والمنشآت الصناعية والمواقع الميدانية، وليس فقط في كبائن اللحام المُجهزة. يجب أن يوفر جهاز اللحام أداءً موثوقًا به في ظل ظروف جودة طاقة الإدخال المختلفة، وأن يكون قابلاً للنقل عند الحاجة إلى إجراء الإصلاحات في مكان وجود المعدات المعطلة.
بالنسبة للورش التي تُصلح الحديد الزهر بانتظام، يُعدّ توحيد مواصفات المعدات بنفس أهمية كفاءة الآلات. إذا كان فريقك يتعامل مع أغلفة المضخات، وأغلفة علب التروس، وقواعد الآلات في مواقع مختلفة، فإن توحيد المواد الاستهلاكية، واستخدام نفس نوع القضيب، ونفس نطاق التيار الكهربائي، ونفس بروتوكول التسخين المسبق، يُقلل من أخطاء الإعداد ويُسهّل إدارة قطع الغيار.
عند مقارنة الخيارات من مورد معدات اللحام ، تحقق مما إذا كانت آلة اللحام وتوصيات الأقطاب الكهربائية والمواد الاستهلاكية البديلة ووثائق الدعم تتناسب مع نفس سير عمل الإصلاح.
خاتمة
يعتمد نجاح إصلاح الحديد الزهر على أربعة قرارات: اختيار القضيب المناسب، والتحكم في الحرارة، وتجنب التبريد السريع، واستخدام لحام بالقضيب يمكنه الحفاظ على قوس كهربائي مستقر منخفض الأمبير.
يُعدّ Ni-99 الخيار الأمثل عندما تكون قابلية التشغيل أو مقاومة التشققات هي الأولوية. أما Ni-55 فهو غالبًا ما يكون أفضل لإجراء إصلاحات عامة أقوى. لا يمكن لأي قضيب لحام أن يُعوّض عن ضعف التحكم في الحرارة، لذا فإن التسخين المسبق، واستخدام خرزات لحام قصيرة، والطرق، والتبريد البطيء أمورٌ بالغة الأهمية.
إذا كان ورشتك تُجري إصلاحات متكررة للحديد الزهر، فإن الخطوة التالية هي اختيار ماكينة لحام مناسبة لقضبان اللحام، تتميز بخرج تيار مستمر ثابت، وبدء تشغيل سلس للقوس الكهربائي، وتحكم دقيق في التيار المنخفض، ودعم موثوق للمواد الاستهلاكية. تقدم YesWelder ماكينات لحام بالقضيب وملحقات لحام لأعمال الإصلاح، مما يُسهّل مقارنة إمكانيات الماكينة، وسهولة نقلها، ومتطلبات الإعداد قبل اختيار تجهيزات إصلاح الحديد الزهر.
الأسئلة الشائعة
يُعدّ اللحام بالنحاس أفضل من اللحام الانصهاري للأجزاء الرقيقة من الحديد الزهر، ولإصلاحات الزينة، وللحالات التي يكون فيها الحد الأدنى من الحرارة المُدخلة أمرًا بالغ الأهمية. يُولّد اللحام بالنحاس البرونزي إجهادًا حراريًا أقل من اللحام الانصهاري. مع ذلك، توفر الوصلات الملحومة بالنحاس قوة أقل من الإصلاحات الملحومة، وقد لا تُناسب التطبيقات التي تتطلب تحمل الضغط أو الأحمال العالية.
نعم، ماكينة لحام التيار المستمر عالية الجودة ذات استقرار جيد عند التيار المنخفض تُستخدم في كلٍ من إصلاح الحديد الزهر ولحام الصيانة العامة للفولاذ. نفس الماكينة التي توفر تشغيلًا مضبوطًا عند 70 أمبير للحديد الزهر، تُستخدم أيضًا في لحام قطب E7018 القياسي عند 120 أمبير لتصنيع الفولاذ.
يُعدّ اللحام البارد (اللحام بدون تسخين مسبق) مناسبًا لبعض إصلاحات الحديد الزهر، ولكنه يزيد من خطر التشققات بشكل كبير. وهو يُناسب الإصلاحات الصغيرة غير الحرجة، والحالات التي يكون فيها التسخين المسبق غير عملي. استخدم أقطابًا من النيكل-99 للحصول على أقصى قدر من المرونة، وقم بترسيب خرزات قصيرة جدًا باستخدام حرارة منخفضة، ثم قم بالطرق جيدًا، وعزل الإصلاحات المكتملة لتبريدها ببطء.
يُفضّل الاستبدال على الإصلاح عندما تمتد الشقوق عبر مسارات التحميل الحرجة، أو عندما تفشل محاولات الإصلاح المتعددة، أو عندما يُظهر المسبوك تشققات واسعة النطاق تُشير إلى تدهور عام، أو عندما تقترب تكاليف الإصلاح من تكاليف الاستبدال. تتطلب أوعية الضغط المتشققة تقييمًا دقيقًا للغاية، وغالبًا ما يكون الاستبدال أكثر أمانًا من الإصلاح.
نعم، يمكن لحام الحديد الزهر بالفولاذ باستخدام أقطاب كهربائية أساسها النيكل (عادةً Ni-55) أو أقطاب كهربائية من الفولاذ المقاوم للصدأ 309/312. يُتيح المعدن المرن استيعاب معدلات التمدد الحراري وخصائص المعادن المختلفة. سخّن كلا الجانبين مسبقًا، واستخدم حرارة منخفضة، واتركه يبرد ببطء.



