
تُعدّ إعدادات لحام MIG الأمثل هي تلك التي تُراعي سُمك المعدن وقطر السلك، من حيث الجهد الكهربائي وسرعة تغذية السلك ونوع غاز الحماية. بالنسبة للفولاذ الطري باستخدام خليط من الأرجون وثاني أكسيد الكربون بنسبة 75/25، يُنصح عادةً باستخدام جهد كهربائي يتراوح بين 15 و17 فولت وسرعة تغذية سلك تتراوح بين 90 و150 بوصة في الدقيقة للمعادن الرقيقة (1-2 مم). أما القطع السميكة (3-6 مم) فتتطلب جهدًا كهربائيًا يتراوح بين 17 و21 فولت مع سرعة تغذية سلك أعلى.
إذا تم ضبط جهازك بشكل صحيح، فسيكون صوت القوس الكهربائي سلسًا وثابتًا - مثل صوت قلي لحم الخنزير المقدد. أما إذا كان الضبط خاطئًا، فستلاحظ احتراقًا، أو ضعفًا في الاختراق، أو تناثرًا، أو مسامية.
ستجد في هذا الدليل مخططًا كاملاً لإعدادات لحام MIG بالإضافة إلى قواعد الضبط العملية التي يستخدمها المحترفون بالفعل في الميدان.
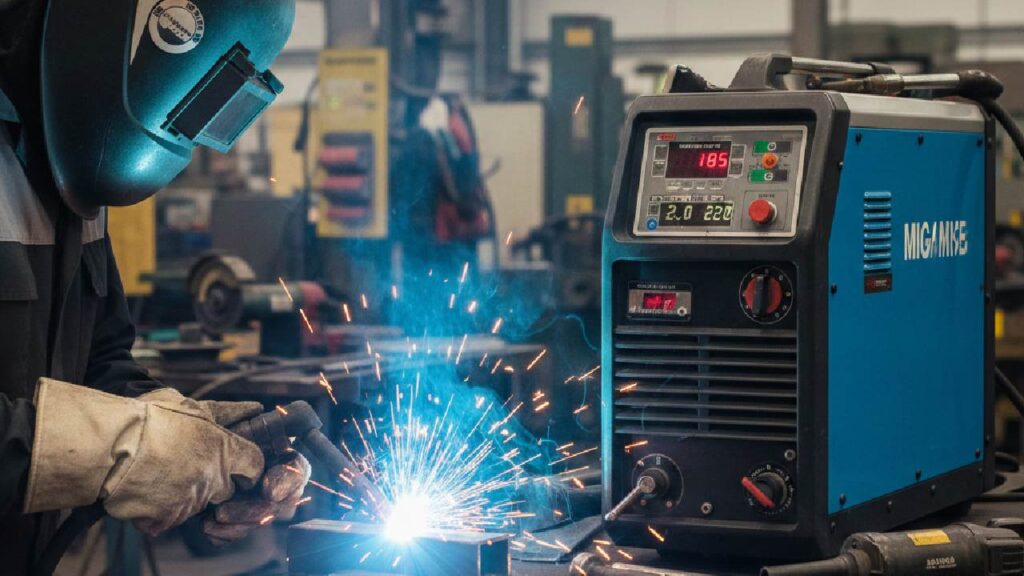
ما هو الجهد الكهربائي الذي يجب استخدامه في لحام MIG؟
يعتمد جهد اللحام بتقنية MIG بشكل أساسي على سمك المادة.
- فولاذ بسمك 1-2 مم: 15-17 فولت
- 3 مم (1/8 بوصة): 17-18 فولت
- 5 مم (3/16 بوصة): 18-19 فولت
- 6 مم (1/4 بوصة): 19-21 فولت
يؤدي الجهد العالي إلى تكوين خرزة لحام مسطحة وعريضة، بينما يؤدي الجهد المنخفض إلى تكوين خرزة لحام أطول وأقل اتساعًا. والهدف هو تحقيق التوازن. فإذا كان الجهد مرتفعًا جدًا، ستظهر ظاهرة التآكل. أما إذا كان منخفضًا جدًا، فسيصبح القوس الكهربائي غير مستقر.
لا يحدد الجهد الكهربائي وحده جودة اللحام، بل يجب أن تتناسب سرعة السلك معه.
كم عدد الأمبيرات التي تحتاجها لكل سماكة؟
القاعدة المهنية الشائعة هي: 1 أمبير لكل 0.001 بوصة من سمك الفولاذ.
أمثلة:
- فولاذ بسمك 1/8 بوصة (0.125 بوصة) ≈ 125 أمبير
- فولاذ بسمك 3/16 بوصة ≈ 180 أمبير
- فولاذ بسمك 1/4 بوصة ≈ 250 أمبير
بالنسبة للفولاذ بسمك 2 مم (حوالي 0.080 بوصة)، تحتاج عادةً إلى 60-90 أمبير ، وهو ما يعادل 16-17 فولت مع سلك بقطر 0.023 بوصة بسرعة 120-150 بوصة في الدقيقة.
تمنحك هذه القاعدة نقطة انطلاق قوية قبل إجراء التعديلات الدقيقة.
ما هي إعدادات اللحام MIG الموصى بها للفولاذ الطري؟
فيما يلي مخطط بدء عملي باستخدام سلك ER70S-6 وغاز الحماية 75/25.
| سماكة | الأسلاك | الجهد االكهربى | سرعه السلك | تدفق الغاز |
| 1 مم (20 ga) | 0.023 في | 15 – 16 V | 90-120 بوصة في الدقيقة | 15-20 CFH |
| 2 مم (18 ga) | 0.023 في | 16 – 17 V | 120-150 بوصة في الدقيقة | 15-20 CFH |
| 3 مم (1/8 بوصة) | 0.030 في | 17 – 18 V | 150-180 بوصة في الدقيقة | 18-22 CFH |
| 5 مم (3/16 بوصة) | 0.030 في | 18 – 19 V | 180-220 بوصة في الدقيقة | 20-25 CFH |
| 6 مم (1/4 بوصة) | 0.035 في | 19 – 21 V | 220-260 بوصة في الدقيقة | 20-25 CFH |
إذا بدا الاختراق سطحيًا، فقم بزيادة سرعة السلك قليلًا. وإذا كانت الطبقة مسطحة للغاية، فقم بتقليل الجهد تدريجيًا.
كم لترًا في الدقيقة للحام MIG؟
تتطلب عملية اللحام بتقنية MIG عادةً 10-12 لترًا في الدقيقة من غاز الحماية. وهذا يعادل حوالي 20-25 قدمًا مكعبًا في الساعة.
في الأماكن المغلقة، يوفر هذا النطاق تغطية مناسبة دون اضطراب. أما في الأماكن المفتوحة، فقد تؤثر الرياح على الحماية، لذا يُنصح بزيادة التدفق قليلاً، مع تجنب زيادة الغاز بشكل مفرط، لأن ذلك قد يُسبب المسامية.
زيادة كمية الغاز لا تعني بالضرورة حماية أفضل.
كيف تتغير إعدادات اللحام بالقوس المعدني المحمي بالتدفق (MIG) عند استخدام سلك اللحام ذي القلب المحشو بالتدفق؟
تتميز عملية اللحام ذاتي الحماية باستخدام سلك التدفق المتوهج بأنها تعمل بدرجة حرارة أعلى من السلك الصلب ولا تستخدم غازًا خارجيًا.
| سماكة | الأسلاك | الجهد االكهربى | سرعه السلك |
| سماكة 2 ملم | 0.030 في | 16 – 17 V | 130-160 بوصة في الدقيقة |
| سماكة 3 ملم | 0.030 في | 17 – 18 V | 160-200 بوصة في الدقيقة |
| سماكة 5 ملم | 0.035 في | 18 – 20 V | 200-240 بوصة في الدقيقة |
| سماكة 6 ملم | 0.035 في | 19 – 21 V | 230-280 بوصة في الدقيقة |
يستخدم سلك اللحام ذو القلب المحشو عادةً قطبية التيار المستمر السالبة (DCEN). بينما يستخدم السلك الصلب قطبية التيار المستمر الموجب (DCEP). وتؤثر القطبية الخاطئة بشكل مباشر على الاختراق واستقرار القوس الكهربائي.
ما هي إعدادات اللحام MIG التي يجب استخدامها للفولاذ المقاوم للصدأ؟
يتطلب الفولاذ المقاوم للصدأ كمية أقل من الحرارة لتقليل التشوه وتغير اللون.
| سماكة | الأسلاك | الجهد االكهربى | سرعه السلك | غاز |
| 1 – 2 مم | 0.023 في | 15 – 17 V | 90-140 بوصة في الدقيقة | 98% أرجون / 2% ثاني أكسيد الكربون |
| 3 – 4 مم | 0.030 في | 17 – 19 V | 150-200 بوصة في الدقيقة | مزيج ثلاثي |
استخدم تقنية النقل بالدائرة القصيرة على الفولاذ المقاوم للصدأ الرقيق. حافظ على سرعة نقل ثابتة لمنع ارتفاع درجة الحرارة.
ما هي الصواب؟ إعدادات اللحام MIG للألمنيوم?
الألومنيوم موصل جيد للحرارة بسرعة، لذا فهو يتطلب سرعة سلك أعلى وغاز الأرجون النقي.
| سماكة | الأسلاك | الجهد االكهربى | سرعه السلك | غاز |
| سماكة 2 ملم | 0.030 في | 17 – 19 V | 200-300 بوصة في الدقيقة | 100٪ أرجون |
| 3 – 4 مم | 0.035 في | 19 – 21 V | 250-350 بوصة في الدقيقة | 100٪ أرجون |
استخدم مسدس بكرة أو نظام دفع وسحب لتجنب مشاكل التغذية. استخدم تقنية الدفع لتحسين الحماية وشكل الخرزة.
هل يجب عليك الدفع أم السحب عند اللحام بتقنية MIG؟
لحام MIG بالدفع أم السحب: أيهما الأنسب للحامك؟ في لحام MIG بسلك صلب مع غاز واقٍ، استخدم تقنية الدفع. يُحسّن الدفع من تغطية الغاز ويُنتج خرزة لحام أكثر استواءً.
بالنسبة للحام ذي القلب المتدفق ذاتي الحماية، اسحب المسدس. يزيد السحب من الاختراق ويحسن التحكم في الخبث.
يحدد نوع السلك التقنية المستخدمة.
كيف تقلل من تناثر الشرر في لحام MIG؟
عادةً ما يشير التناثر إلى عدم التوازن.
تحقق من هذه المناطق:
توازن الجهد المناسب: قم بمطابقة الجهد مع سرعة السلك.
الوضع الصحيح للبروز: حافظ على امتداد القطب الكهربائي بمقدار 3/8 إلى 1/2 بوصة.
تدفق غاز مستقر: حافظ على معدل تدفق يتراوح بين 20 و25 قدم مكعب في الساعة داخل المبنى.
القطبية الصحيحة: تحقق من قطبية التيار المستمر الموجب (DCEP) للأسلاك الصلبة.
معظم مشاكل تناثر اللحام ناتجة عن انخفاض الجهد قليلاً عن سرعة السلك المختارة.
كيف تعرف ما إذا كانت لحام MIG ساخنًا جدًا؟
تكون ماكينة لحام MIG ساخنة جدًا إذا رأيت ما يلي:
تآكل سفلي على طول الحواف
الاحتراق على المعدن الرقيق
خرز مسطح للغاية
تناثر كثيف
إذا حدث هذا، فقم بتقليل الجهد قليلاً أو زيادة سرعة السفر.
كيف يمكنك ضبط ماكينة لحام MIG الخاصة بك بدقة؟
ابدأ بالرسم البياني. ثم اضبطه تدريجياً.
- اللحام على الخردة المعدنية.
- افحص شكل الخرزة ومدى اختراقها من الخلف.
- اضبط الجهد بزيادات قدرها 0.5 فولت.
- اضبط سرعة السلك بخطوات صغيرة.
- استمع إلى صوت القوس السلس.
حتى اللحامون ذوو الخبرة يُجرون تعديلات دقيقة حسب تركيب الوصلة وموضعها. فالدقة تنبع من تغييرات صغيرة، لا من قفزات كبيرة.
الخلاصة
تُحقق لحامات MIG القوية من خلال جهد متوازن، وتيار كهربائي صحيح، وتغطية غاز مستقرة. استخدم جدول الإعدادات كأساس لك، وطبّق قاعدة 1 أمبير لكل جزء من الألف، واضبط الإعدادات بدقة بناءً على مظهر اللحام.
سواء كنت تقوم بلحام الفولاذ الطري أو الفولاذ المقاوم للصدأ أو الألومنيوم، فإن التعديلات المتحكم بها تنتج نتائج متسقة.
إذا كنت تقوم بترقية معداتك أو تبحث عن آلات ومواد استهلاكية موثوقة من نوع MIG، فاستكشف الحلول الاحترافية من YesWelder لدعم أداء اللحام عالي الجودة في كل مشروع.
الأسئلة الشائعة
تعتمد أفضل إعدادات لحام MIG على سُمك المعدن، وحجم السلك، ونوع غاز الحماية. بالنسبة للفولاذ الطري باستخدام غاز بنسبة 75/25، يُنصح عادةً بتشغيل المعدن الرقيق (1-2 مم) بجهد 15-17 فولت وسرعة سلك 90-150 بوصة في الدقيقة. أما الفولاذ السميك (3-6 مم) فيتطلب جهد 17-21 فولت وسرعة سلك أعلى. احرص دائمًا على ضبط الإعدادات بدقة بناءً على نوع الوصلة وموضعها.
للحام الفولاذ بسمك ٢ مم باستخدام تقنية MIG، تحتاج عادةً إلى تيار يتراوح بين ٦٠ و٩٠ أمبير. وهذا يعادل عادةً ١٦-١٧ فولت مع سلك لحام قطره ٠.٠٢٣ بوصة وسرعة لف السلك بين ١٢٠ و١٥٠ بوصة في الدقيقة. توفر هذه الإعدادات اختراقًا جيدًا دون احتراق. اختبر دائمًا على قطعة معدنية غير مستخدمة، واضبط التيار قليلاً لضمان ملاءمة الوصلة ووضع اللحام.
في معظم مشاريع لحام الفولاذ الطري، يتراوح جهد اللحام بتقنية MIG بين 15 و21 فولتًا، وذلك حسب سمك المعدن. تستخدم الصفائح المعدنية الرقيقة جهدًا يتراوح بين 15 و17 فولتًا، بينما يتطلب الفولاذ بسمك 1/4 بوصة جهدًا يتراوح بين 19 و21 فولتًا. يضمن الجهد الصحيح قوسًا كهربائيًا مستقرًا وشكلًا ناعمًا للحام. وللحصول على أفضل النتائج، يجب موازنة الجهد مع سرعة تغذية السلك.
تتطلب عملية اللحام بتقنية MIG عادةً من 10 إلى 12 لترًا في الدقيقة من غاز الحماية، أي ما يعادل حوالي 20 إلى 25 قدمًا مكعبًا في الساعة. يحمي معدل التدفق هذا حوض اللحام من التلوث دون التسبب في اضطراب. قد يحتاج اللحام في الهواء الطلق إلى معدل تدفق أعلى قليلاً، ولكن زيادة كمية الغاز قد تزيد من المسامية.
في لحام MIG باستخدام سلك صلب وغاز واقٍ، يُنصح باستخدام تقنية الدفع. يُحسّن الدفع من تغطية الغاز ويُنتج خرزة لحام أكثر استواءً. أما في حالة استخدام سلك اللحام ذي القلب المحشو ذاتي الحماية، فيُنصح بسحب مسدس اللحام لزيادة الاختراق والتحكم في الخبث. وتختلف التقنية المُثلى باختلاف نوع السلك.



