
إذا استمرت ماكينة اللحام MIG الخاصة بك في إصدار أصوات فرقعة أو احتراق أو تناثر في كل مكان، فإن سرعة السلك والجهد لا يعملان معًا.
تتحكم سرعة السلك في سرعة تغذية معدن الحشو في الوصلة. ويتحكم الجهد الكهربائي في طول القوس وشكل اللحام. وعندما تتطابق هاتان القيمتان، يكون صوت القوس سلسًا، ويبدو اللحام نظيفًا.
يُقدّم لك هذا الجدول الخاص بسرعة سلك اللحام والجهد الكهربائي نقاط بداية واضحة بناءً على حجم السلك وسُمك المعدن. كما يُمكنك استخدامه كدليل سريع لضبط سرعة سلك اللحام والجهد الكهربائي عند البدء في مشروع جديد.
ما هو مخطط سرعة وجهد سلك اللحام MIG؟
يوفر لك مخطط سرعة سلك اللحام MIG والجهد الكهربائي الجهد الموصى به (V) وسرعة تغذية السلك (IPM) بناءً على قطر السلك وسمك المادة.
اعتبرها خط الأساس. لن تغني عن الاختبارات الفعلية، لكنها توفر عليك عناء التخمين وإهدار الأسلاك. ابدأ بهذه القيم، ثم عدّلها وفقًا لنوع الوصلة، وغاز الحماية، ووضع اللحام.
إعدادات السلك 0.023 بوصة (0.6 مم)
الأفضل للصفائح المعدنية الرقيقة وأعمال التصنيع الخفيفة.
| سمك الماده | الجهد (V) | سرعة السلك (IPM) |
| سماكة 1 ملم | 14-15 | 90-140 |
| سماكة 2 ملم | 15-16 | 120-180 |
| سماكة 3 ملم | 16-17 | 150-220 |
| سماكة 4 ملم | 17-18 | 180-260 |
يقلل هذا الحجم من خطر الاحتراق ويوفر تحكمًا أفضل في الفولاذ الرقيق.
إعدادات السلك 0.030 بوصة (0.8 مم)
أكثر أحجام الأسلاك شيوعاً في عمليات التصنيع العامة.
| سمك الماده | الجهد (V) | سرعة السلك (IPM) |
| سماكة 2 ملم | 16-17 | 140-200 |
| سماكة 3 ملم | 17-18 | 180-260 |
| سماكة 4 ملم | 18-19 | 220-300 |
| سماكة 5 ملم | 19-21 | 260-340 |
يُحقق هذا السلك توازناً بين الاختراق والتحكم لمعظم أعمال الورش.
إعدادات السلك 0.035 بوصة (0.9 مم)
الأفضل للفولاذ السميك ولحام الهياكل.
| سمك الماده | الجهد (V) | سرعة السلك (IPM) |
| سماكة 3 ملم | 18-19 | 200-280 |
| سماكة 4 ملم | 19-21 | 240-320 |
| سماكة 6 ملم | 21-23 | 280-360 |
| سماكة 8 ملم | 23-25 | 320-400 |
يؤدي هذا الحجم إلى اختراق أعمق ووصلات لحام أقوى.
كيف تستخدم مخطط لحام MIG بشكل صحيح؟
استخدم المخطط كنقطة انطلاق، ثم قم بالتعديل بناءً على ظروف اللحام الحقيقية.
تفترض المخططات اللحام في وضعية مسطحة باستخدام غاز حماية قياسي. لكن المشاريع الحقيقية نادراً ما تبقى مثالية. تختلف فجوات الوصلات، وتتغير درجة حرارة المعدن، بل حتى قدرة جهازك على توصيل الطاقة قد تتغير قليلاً.
إليك كيفية التعديل بأمان:
- قم بتغيير الجهد بخطوات من 0.5 إلى 1 فولت: التغييرات الصغيرة تمنع ارتفاع درجة الحرارة أو التآكل.
- اضبط سرعة السلك بزيادات تتراوح بين 10 و20 بوصة في الدقيقة: عادةً ما تتسبب القفزات الكبيرة في عدم الاستقرار.
- اختبر أولاً على الخردة: تحقق دائمًا من الاختراق قبل لحام الأجزاء النهائية.
التعديلات الصغيرة تمنحك السيطرة. أما التعديلات الكبيرة فعادةً ما تخلق مشاكل جديدة.
لماذا يجب أن تتطابق سرعة السلك مع الجهد الكهربائي؟
يجب أن تزداد سرعة السلك والجهد الكهربائي أو تنقص معًا للحفاظ على استقرار القوس الكهربائي والاختراق المناسب.
إذا كانت سرعة السلك عالية جدًا والجهد منخفضًا جدًا، فإن السلك سيدفع بقوة داخل البركة. ستسمع صوت طقطقة حاد وسترى تناثرًا كثيفًا.
إذا كان الجهد مرتفعًا جدًا وسرعة السلك منخفضة جدًا، فإن القوس الكهربائي يمتد لفترة طويلة جدًا. فتصبح الخرزة مسطحة، وقد يتشكل تآكل على طول الحواف.
الإعدادات المتوازنة تُعطي شعوراً مختلفاً. ستسمع صوتاً ثابتاً يُشبه صوت قلي اللحم المقدد. ينساب السائل بسلاسة. ويبقى التناثر في حده الأدنى. بمجرد سماع هذا الصوت، ستعرف أنك قريب من النتيجة المرجوة.
(إذا كان الصوت يشبه صوت الفشار في الميكروويف، فهناك خلل ما.)
ماذا يحدث إذا كانت سرعة السلك عالية جدًا؟
عندما تكون سرعة السلك عالية جدًا، يصطدم السلك بالبركة قبل أن يتاح لها الوقت الكافي للانصهار. ولهذا السبب يبدو القوس الكهربائي "قويًا" وصاخبًا.
ستلاحظ عادةً ما يلي:
- يصطدم قوس الثور بالمسبح
- أصوات فرقعة حادة
- تناثر كثيف حول المفصل
في معظم الحالات، يكون الجهد منخفضًا جدًا بالنسبة لسرعة التغذية المختارة. قم بزيادة الجهد قليلاً لاستعادة التوازن.
ماذا يحدث إذا كان الجهد الكهربائي مرتفعًا جدًا؟
عندما يكون الجهد مرتفعًا جدًا، يمتد القوس الكهربائي لفترة طويلة جدًا ويفقد تركيزه.
قد ترى:
- قوس طويل متجول
- خرزة مسطحة وعريضة
- تآكل على طول الحواف
قم بخفض الجهد قليلاً حتى تضيق البركة وتصبح أكثر قابلية للتحكم.
كيف تبدو الإعدادات المتوازنة وكيف يبدو صوتها؟
تؤدي الإعدادات الصحيحة إلى:
- صوت "قلي لحم الخنزير المقدد" ثابت
- شكل خرزة ناعم ومتساوٍ
- الحد الأدنى من الرش
- اختراق مناسب دون احتراق
إذا كان صوت القوس حادًا أو يصدر صوت طقطقة، فهناك خلل ما.
كيف تقوم بضبط سرعة سلك اللحام MIG والجهد الكهربائي خطوة بخطوة؟
اتبع هذه الطريقة المكونة من 5 خطوات للحصول على نتائج ثابتة:
الخطوة 1: اختر مقاس السلك المناسب
اختر السلك بناءً على سمك المادة.
- استخدم 0.023 بوصة للصفائح المعدنية الرقيقة.
- استخدم 0.030 بوصة للتصنيع العام.
- استخدم 0.035 بوصة للفولاذ بسمك 6 مم أو أكثر.
الخطوة الثانية: ضبط الجهد أولاً
اضبط الجهد الكهربائي بناءً على الجدول. يحدد الجهد الكهربائي طول القوس وشكل الخرزة.
الخطوة 3: زيادة تغذية السلك تدريجياً
ارفع سرعة السلك ببطء حتى يستقر القوس الكهربائي. توقف عندما يصبح الصوت ثابتًا وسلسًا.
الخطوة الرابعة: إجراء لحام تجريبي
قم دائمًا باللحام على قطعة خردة بنفس السماكة. تحقق من عمق اللحام وشكل اللحام.
الخطوة الخامسة: الضبط الدقيق بزيادات صغيرة
قم بإجراء تغييرات طفيفة فقط. التغييرات الكبيرة عادة ما تتجاوز النطاق الصحيح.
ما هي إعدادات اللحام بالقوس المعدني المحمي بالغاز (MIG) التي يجب استخدامها للمواد المختلفة؟
تختلف المعادن المختلفة في تفاعلها مع الحرارة، لذا تختلف الإعدادات.
الفولاذ الطري
يتبع الفولاذ الطري قيم المخططات القياسية.
استخدم مزيج الأرجون وثاني أكسيد الكربون بنسبة 75/25 للحصول على أداء قوس كهربائي سلس.
ستانلس ستيل
يتطلب الفولاذ المقاوم للصدأ سرعة سلك أقل قليلاً للتحكم في مدخلات الحرارة.
استخدم مزيجًا من الأرجون بنسبة أعلى لتحقيق استقرار أفضل.
الامونيوم
يتطلب الألومنيوم ما يلي:
- سرعة سلك أعلى
- غاز الأرجون النقي للحماية
- نظام تغذية سلكي أملس
ينصهر الألومنيوم بسرعة أكبر، لذا فإن التحكم الدقيق أمر بالغ الأهمية.
كيف يؤثر غاز الحماية على الجهد وسرعة السلك؟
تؤدي الغازات الواقية المختلفة إلى تغيير سلوك القوس الكهربائي.
يُنتج لحام ثاني أكسيد الكربون النقي حرارة أعلى وقوة أكبر. يوفر اختراقًا أعمق، لكنه يُنتج رذاذًا أكثر. غالبًا ما تحتاج إلى جهد كهربائي أعلى قليلًا لتثبيت القوس الكهربائي. يستخدمه المصنّعون عادةً مع الفولاذ الإنشائي السميك حيث تكون القوة أهم من المظهر.
يمنحك مزيج الأرجون وثاني أكسيد الكربون بنسبة 75/25 قوسًا أكثر سلاسة وخرزة لحام أنظف. لهذا السبب تستخدمه معظم ورش اللحام للفولاذ الطري. فهو يوازن بين الاختراق والتحكم دون الحاجة إلى تنظيف مفرط.
تُنتج خلطات الأرجون بنسبة 90/10 قوسًا أكثر نعومة واستقرارًا مع كمية حرارة أقل. وهي مناسبة تمامًا للمواد الرقيقة والفولاذ المقاوم للصدأ.
إذا قمت بتغيير نوع الغاز، فلا تتوقع أن تعمل إعداداتك القديمة بنفس الطريقة. اضبط الجهد قليلاً وأعد الاختبار.
كيف يمكنك معرفة ما إذا كانت إعدادات جهاز MIG الخاص بك صحيحة؟
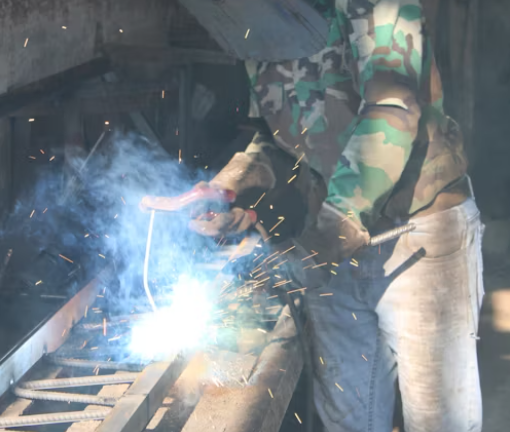
تُنتج إعدادات اللحام MIG الصحيحة مؤشرات مرئية ومسموعة واضحة.
ابحث عن:
- صوت القوس الثابت
- خرزة مسطحة وموحدة
- تناثر طفيف
- تغذية سلكية ثابتة
- اختراق مناسب دون احتراق
إذا كان الاختراق ضعيفًا، فقم بزيادة كل من الجهد وسرعة السلك قليلاً.
دليل الحلول السريعة (استكشاف الأخطاء وإصلاحها بسرعة)
إذا كنت ترغب في طريقة أسرع لضبط إعداداتك، فاستخدم قائمة التحقق السريعة هذه:
- فرقعة وتناثر: الجهد منخفض جدًا بالنسبة لسرعة السلك ← ارفع الجهد قليلاً
- توصيل الأسلاك: سرعة السلك عالية جدًا بالنسبة للجهد الكهربائي ← ارفع الجهد أو قلل سرعة التغذية
- حبة مسطحة وعريضة: الجهد مرتفع جدًا ← اخفض الجهد قليلاً
- خرزة خيطية: الجهد منخفض جدًا ← ارفع الجهد قليلاً
- ضعف الاختراق: انخفاض مدخلات الحرارة ← زيادة الجهد وسرعة السلك معًا
ما هي أكثر مشاكل لحام MIG شيوعًا وكيفية إصلاحها؟
معظم مشاكل لحام MIG تعود إلى عدم توازن الحرارة. إليك كيفية تحديدها وإصلاحها:
- تناثر مفرط: يؤدي انخفاض الجهد أو زيادة سرعة السلك إلى عدم استقرار النقل. ارفع الجهد قليلاً أو قلل سرعة التغذية.
- الاحتراق: حرارة زائدة بالنسبة للمعادن الرقيقة. يجب خفض الجهد وتقليل سرعة السلك معًا.
- ضعف الاختراق: مدخلات الحرارة منخفضة للغاية. قم بزيادة كل من الجهد وسرعة السلك تدريجياً.
- انقطاع السلك: سرعة تغذية السلك عالية جدًا بالنسبة للجهد المحدد. زيادة الجهد الكهربائي قليلاً.
- خرزة طويلة ومتشابكة: الجهد منخفض جدًا. ارفع الجهد لتسطيح الخرزة وتحسين عملية الصهر.
ما هي العوامل المتقدمة التي تؤثر على سرعة سلك اللحام MIG والجهد الكهربائي؟
حتى أفضل إعدادات المخططات قد تتغير عند اللحام في الواقع العملي. إليك ثلاثة متغيرات تُؤثر على الإعدادات بسرعة.
طول الالتصاق
يؤثر طول بروز القطب الكهربائي بشكل مباشر على كمية الحرارة المُدخلة. يؤدي البروز الطويل إلى تقليل التيار والاختراق. حافظ على طوله بين 3/8 بوصة و 1/2 بوصة لضمان نقل مستقر. إذا انخفض الاختراق فجأة، فتحقق من طول البروز أولاً.
موقف اللحام
تتطلب عمليات اللحام الرأسية والعلوية استخدام حرارة أقل لمنع ترهل حوض اللحام. خفّض الجهد وسرعة السلك قليلاً عند اللحام في وضعيات غير مريحة.
نوع الجهاز
توفر ماكينات اللحام العاكسة تحكمًا أدق في الجهد مقارنةً بماكينات اللحام التقليدية. قد لا تعمل ماكينتان مضبوطتان على 18 فولت بنفس الطريقة. لذا، يُنصح دائمًا باختبار الماكينات على قطع خردة قبل تغييرها.
خاتمة
يُعد تحقيق التوازن بين سرعة السلك والجهد الكهربائي أساسًا للحام MIG القوي.
ابدأ بالرسم البياني. اختبر على قطعة تجريبية. اضبط تدريجيًا. استمع إلى صوت القوس وراقب تدفق الخرزة. عندما يصبح الصوت أكثر سلاسة وتتدفق الخرزة بانتظام، فأنت في النطاق الصحيح.
بمرور الوقت، لن تعتمد على المخططات بنفس القدر. ستعتمد على الإحساس والصوت.
إذا كنت تقوم بتركيب ماكينة جديدة أو ترقية معدات اللحام الخاصة بك، فاختر معدات توفر لك تحكمًا ثابتًا في الجهد وتغذية سلكية منتظمة. هذا الثبات يجعل عملية الضبط أسرع واللحام أنظف.
الأسئلة الشائعة حول سرعة سلك اللحام MIG والجهد
يعتمد الجهد الكهربائي وسرعة السلك المناسبان على قطر السلك وسماكة المعدن. على سبيل المثال، يستخدم سلك قطره 0.030 بوصة على فولاذ بسماكة 4 مم عادةً جهدًا كهربائيًا يتراوح بين 18 و19 فولتًا وسرعة دوران تتراوح بين 220 و300 بوصة في الدقيقة. ابدأ دائمًا بمخطط اللحام، ثم اضبط الإعدادات بدقة بناءً على صوت القوس الكهربائي ومظهر اللحام.
نعم. في لحام MIG، تتحكم سرعة تغذية السلك مباشرةً في شدة التيار. زيادة سرعة السلك تزيد التيار، بينما خفضها يقلل شدة التيار. يبقى الجهد منفصلاً ويتحكم في طول القوس.
يؤدي الجهد العالي إلى قوس كهربائي طويل وغير مستقر، ولحام مسطح وعريض. وقد يتسبب ذلك في حدوث تآكل جانبي وزيادة الحرارة. خفّض الجهد قليلاً إذا كان صوت القوس حاداً أو إذا اتسع نطاق اللحام بشكل مفرط.
يُعدّ السلك ذو قطر 0.8 مم أنسب للفولاذ متوسط السماكة ولأعمال التصنيع العامة. أما السلك ذو قطر 0.9 مم فيوفر اختراقًا أعمق ويناسب المواد السميكة، ولكنه يتطلب جهدًا كهربائيًا وسرعة سلك أعلى.
لتقليل تناثر اللحام، اضبط الجهد وسرعة السلك، واستخدم غازًا واقيًا بنسبة 75/25، وحافظ على بروز السلك بشكل صحيح، ونظف المعدن الأساسي. ينتج معظم تناثر اللحام عن عدم موازنة المعايير بشكل صحيح.



