
المعالجة الحرارية قبل اللحام وبعده - التسخين المسبق قبل اللحام والمعالجة الحرارية بعده - تضمن قوة ومتانة وسلامة اللحامات. تُسهم عمليات المعالجة الحرارية قبل اللحام وبعده في نجاح المشروع.
استمر بالقراءة لتحصل على المزيد!
ما هي المعالجة الحرارية قبل وبعد اللحام؟
تتضمن المعالجة الحرارية قبل اللحام، أو التسخين المسبق، تسخين المادة الأساسية قبل اللحام لتقليل التدرجات الحرارية، ومنع التشقق الناجم عن الهيدروجين، وتحسين قابلية اللحام.
تُطبّق المعالجة الحرارية اللاحقة للحام حرارة مضبوطة بعد اللحام لتخفيف الإجهادات المتبقية، وتلطيف المناطق المتصلبة، وتحسين خصائص المادة. تضمن هذه العمليات مطابقة اللحامات لمعايير صارمة، مما يقلل من مخاطر أخطاء اللحام الشائعة.
تُحدد معايير مثل ASME القسم الثامن، و AWS D1.1 ، وAPI 510 المعالجة الحرارية قبل وبعد اللحام. وتنص هذه المعايير على ما يلي:
- نطاقات درجة الحرارة:على سبيل المثال، 600–700 درجة مئوية لـ PWHT على الفولاذ الكربوني.
- أوقات النقع:عادةً ما يستغرق الأمر ساعة واحدة لكل 1 ملم من السمك.
- معدلات التبريد:يتم التحكم بها لتجنب الصدمات الحرارية.
قد يؤدي عدم الامتثال إلى رفض اللحامات، أو إعادة العمل بتكلفة باهظة، أو مخاطر السلامة. على سبيل المثال، يُلزم القسم الثامن من معايير ASME باستخدام PWHT لأوعية الفولاذ الكربوني التي يزيد سمكها عن 38 مم لضمان سلامة الهيكل.
التطبيقات الرئيسية
المعالجة الحرارية قبل وبعد اللحام ضرورية في الصناعات عالية المخاطر. على سبيل المثال، يُعدّ التسخين المسبق ضروريًا لأوعية الضغط ذات الجدران السميكة لمنع الأعطال الكارثية تحت الضغط العالي، بينما يضمن التسخين المسبق لحامات خالية من التشققات في المناخات الباردة.
فيما يلي بعض التطبيقات الرئيسية:
| حلول | تطبيق |
| النفط والغاز | اللحام في صناعة النفط والغاز وهو شائع في بناء خطوط الأنابيب وأوعية الضغط والمنصات البحرية. |
| فضاء | تعتبر شفرات التوربينات ومعدات الهبوط ومكونات جسم الطائرة ضرورية لـ اللحام في صناعة الطيران. |
| توليد الطاقة | أنابيب الغلايات وأوعية المفاعلات النووية والتوربينات البخارية. |
| بناء السفن | الهياكل، وأعمدة المروحة، والمفاصل عالية القوة. |
| البناء والتشييد | الجسور وهياكل ناطحات السحاب والآلات الثقيلة. |
المعالجة الحرارية قبل اللحام (التسخين المسبق)
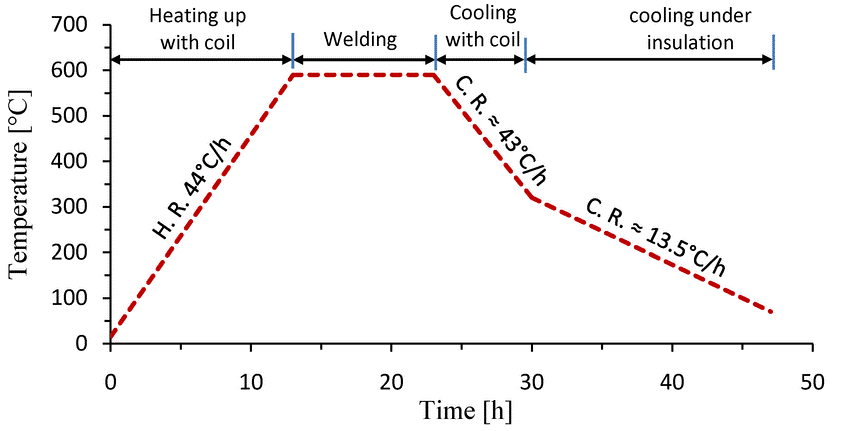
لماذا يعتبر التسخين المسبق ضروريًا؟
- تقليل التدرجات الحرارية:يقلل التشوه والتشقق من خلال ضمان التسخين الموحد عبر منطقة اللحام.
- منع التشقق الناتج عن الهيدروجين:يطرد الرطوبة والهيدروجين، وهما عنصران مهمان للمواد مثل الفولاذ منخفض السبائك.
- تحسين قابلية اللحام:يعزز الاندماج ويقلل من عيوب اللحام، وخاصة بالنسبة للأقسام السميكة.
- تعزيز سلامة العمال:يعمل على تثبيت حوض اللحام، مما يقلل من نفخ القوس الكهربائي وتناثره.
العملية والمعلمات
تشمل المواد التي تتطلب التسخين المسبق الفولاذ الكربوني، والفولاذ منخفض السبائك عالي القوة (HSLA)، وسبائك الكروم والموليبدينوم. وتتضمن هذه العملية تسخين المادة الأساسية إلى درجة حرارة محددة قبل اللحام.
نطاقات درجات الحرارة (وفقًا لمعيار AWS D1.1):
- الكربون الصلب: 50–150 درجة مئوية.
- سبائك الصلب منخفض: 100–250 درجة مئوية.
- سبائك الكروم والموليبدينوم: 200–350 درجة مئوية.
طُرق :
- التسخين بالمقاومة: توفر الوسادات الكهربائية تدفئة دقيقة وموضعية للمكونات الصغيرة.
- التدفئة التعريفي: تسخن الملفات الكهرومغناطيسية الهياكل الكبيرة بسرعة، وهي مثالية لخطوط الأنابيب.
- تسخين اللهب: تعتبر المشاعل التي تعمل بالبروبان أو الأكسجين والأسيتيلين فعالة من حيث التكلفة ولكنها أقل دقة، وتستخدم في التطبيقات الميدانية.
يراقب :
- المزدوجات الحرارية: مُرفق بالمادة للحصول على بيانات درجة الحرارة في الوقت الفعلي.
- موازين الحرارة بالأشعة تحت الحمراء: القياس بدون تلامس للسلامة.
- مسجلي البيانات: تسجيل ملفات تعريف درجة الحرارة لضمان الجودة.
الأخطاء والمخاطر الشائعة
- انخفاض درجة الحرارة: يفشل في منع تشقق الهيدروجين، وخاصة في المواد السميكة أو عالية الكربون.
- الانهاك: يسبب نمو الحبوب، مما يقلل من قوة المادة ومتانتها.
- التدفئة غير المتكافئة: يخلق ضغوطًا حرارية تؤدي إلى التشوه.
المعالجة الحرارية بعد اللحام (PWHT)
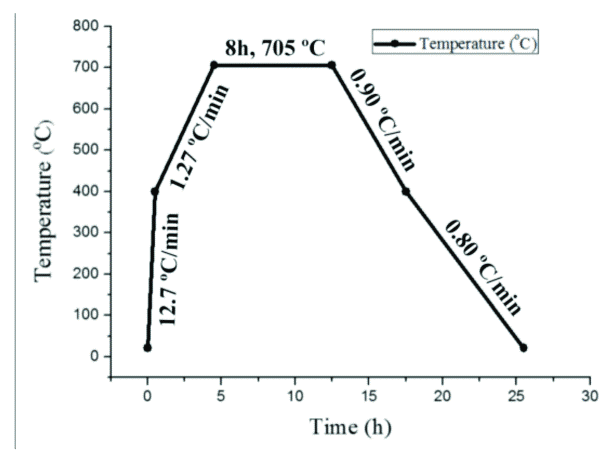
فوائد المعالجة الحرارية بعد اللحام
توفر المعالجة الحرارية بعد اللحام مزايا حاسمة:
- الإجهاد الاسترخاء:يقلل الضغوط المتبقية من اللحام، ويمنع التشوه والتشقق.
- تهوية:يعمل على تليين المناطق المتصلبة في المنطقة المتأثرة بالحرارة (HAZ)، مما يحسن اللدونة.
- إزالة الهيدروجين:يزيل الهيدروجين المحبوس، مما يقلل من مخاطر التشقق المتأخر.
- تحسين المتانة:يعزز مقاومة الكسر الهش، وهو أمر بالغ الأهمية للتطبيقات ذات درجات الحرارة المنخفضة.
- المقاومة للتآكل:يقلل من تشقق التآكل الإجهادي في البيئات القاسية مثل المنصات البحرية.
على سبيل المثال، يمكن لـ PWHT على وعاء ضغط مصنوع من الفولاذ الكربوني أن يزيد من عمره الافتراضي بمقدار 25 عامًا، مما يوفر ملايين الدولارات في تكاليف الصيانة.
العملية والمعلمات
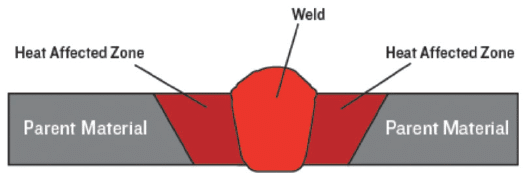
تتضمن تقنية PWHT تسخين المكون الملحوم، وإبقائه عند درجة حرارة مستهدفة، ثم تبريده تدريجيًا.
1. نطاقات درجات الحرارة (وفقًا للقسم الثامن من معايير الجمعية الأمريكية للمهندسين الميكانيكيين):
- الكربون الصلب: 600–700 درجة مئوية.
- سبائك الصلب منخفض: 650–760 درجة مئوية.
- سبائك الكروم والموليبدينوم: 700–900 درجة مئوية.
2. الطرق :
- يعتمد على الفرن:يتم تسخين المكونات بالكامل في أفران كبيرة، مثالية لأوعية الضغط.
- المقاومة الموضعية:تعمل وسادات التدفئة أو البطانيات على معالجة مناطق اللحام المحددة، وهي شائعة في خطوط الأنابيب.
- الاستقراء:توفر الملفات تسخينًا سريعًا ودقيقًا للتطبيقات الموجودة في الموقع.
3. أوقات النقع : ساعة واحدة لكل 25 مم من السماكة، بحد أدنى 30 دقيقة.
4. معدلات التبريد : 100-150 درجة مئوية في الساعة لمنع الصدمة الحرارية، وغالبًا ما يكون ذلك في فرن أو بيئة معزولة.
5. مراقبة الجودة : استخدم مسجلات البيانات لتسجيل بيانات درجات الحرارة والتأكد من مطابقتها لمعايير ASME. يُجرى اختبار غير متلف (NDT) مثل الفحص بالموجات فوق الصوتية بعد المعالجة الحرارية اللاحقة للحام (PWHT) للتحقق من سلامة اللحام.
متى تستخدم PWHT؟
- مواد سميكة: الفولاذ الكربوني >38 مم، الفولاذ منخفض السبائك >25 مم (قسم ASME الثامن).
- سبائك عالية القوة:على سبيل المثال، الفولاذ المصنوع من الكروم والموليبدينوم المعرض للتشقق.
- التطبيقات الحرجة:أوعية الضغط، وخطوط الأنابيب، والمكونات النووية.
- متطلبات الكود:معايير ASME، API، أو AWS.
مقارنة المعالجة الحرارية قبل وبعد اللحام
الأدوار التكميلية
التسخين المسبق وPWHT متكاملان. يُعدّ الجمع بين العمليتين أمرًا قياسيًا في اللحامات الحرجة، ولكن قد يكفي التسخين المسبق للمواد الرقيقة، بينما يُعدّ PWHT بالغ الأهمية للمقاطع السميكة.
- التسخين المسبق:يقوم بإعداد المادة عن طريق تقليل الصدمة الحرارية ومحتوى الهيدروجين، مما يضمن حوض لحام مستقر.
- PWHT:يعمل على تحسين اللحام عن طريق تخفيف الضغوط وتحسين الخصائص الميكانيكية، مما يضمن الأداء على المدى الطويل.
| البعد | المعالجة الحرارية قبل اللحام | آخر اللحام والمعالجة الحرارية |
| الوقت | قبل اللحام | بعد اللحام |
| درجة الحرارة | 50-350 ° C | 600-900 ° C |
| الهدف | منع التشقق وتحسين قابلية اللحام | تخفيف الضغوطات، وتعزيز الخصائص |
| طرق | المقاومة، الحث، اللهب | الفرن، المقاومة الموضعية، الحث |
| المدة | من دقائق إلى ساعات | ساعات، على أساس السُمك |
| مراقبة | أجهزة قياس الحرارة بالأشعة تحت الحمراء | مسجلات البيانات، أجهزة قياس الحرارة |
أدوات المعالجة الحرارية قبل وبعد اللحام
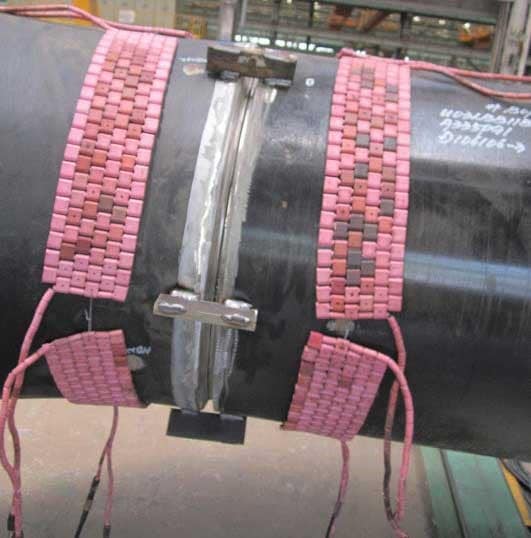
تعتمد المعالجة الحرارية الفعّالة على معدات متخصصة. جمعنا لكم بعض الأدوات الأساسية التي تستحق الاهتمام:
أنظمة التدفئة
- سخانات المقاومة:وسادات أو بطانيات سيراميكية للتدفئة الموضعية.
- لفائف التعريفي:أنظمة كهرومغناطيسية للتسخين السريع والموحد.
- أفران:أفران الغاز أو الكهرباء للمكونات الكبيرة.
- سخانات حصيرة السيراميك:خيارات مرنة وخفيفة الوزن لعمليات اللحام الميدانية.
أدوات المراقبة
- المزدوجات الحرارية:قياس درجات حرارة السطح بدقة ±1 درجة مئوية.
- كاميرات الأشعة تحت الحمراء:اكتشف النقاط الساخنة أو التسخين غير المتساوي.
- مسجلون البيانات:قم بتخزين ملفات تعريف درجة الحرارة للامتثال للكود.
وحدات التحكم : تقوم الأنظمة القابلة للبرمجة بضبط خرج الطاقة للحفاظ على درجات الحرارة المستهدفة.
تقنيات ناشئة
- مراقبة إنترنت الأشياء:تنقل أجهزة الاستشعار بيانات درجة الحرارة في الوقت الفعلي إلى منصات سحابية، مما يتيح الإشراف عن بعد.
- النظم الآلية:تستخدم الأذرع الروبوتية وسادات التدفئة بدقة، مما يقلل من الخطأ البشري.
- تدفئة هجينة:يجمع بين الحث والمقاومة لعمليات أسرع وأكثر كفاءة في استخدام الطاقة.
كيفية اختيار الأدوات المناسبة
نقدم لك بعض العوامل التي قد تساعدك في اختيار الأدوات المناسبة للمعالجة الحرارية قبل اللحام وبعده.
- مقياس المشروع:أفران للأوعية القائمة في المصانع، أفران الحث المحمولة للحامات الميدانية.
- نوع المادة:الحث على الفولاذ عالي السبائك، والمقاومة على الفولاذ الكربوني.
- ظروف الموقع:أنظمة تعمل بالبطاريات للمواقع النائية، وأفران الغاز للمصانع الصناعية.
- الميزانية:التسخين باللهب هو الأقل تكلفة ولكنه الأقل دقة؛ أما التسخين بالحث فهو أكثر تكلفة ولكنه أسرع.
بدائل المعالجة الحرارية التقليدية
| بدائل | الايجابيات | سلبيات |
| إصلاحات المركبات | سريع، منخفض التكلفة، ولا يتطلب طاقة. | يقتصر على التطبيقات غير الحرجة، وأقل متانة من PWHT. |
| تخفيف الإجهاد الميكانيكي | موفرة للطاقة، محمولة. | أقل فعالية للمواد السميكة. |
الخلاصة
المعالجة الحرارية قبل اللحام وبعده ضرورية لإنتاج لحامات قوية وآمنة ومتوافقة. يمنع التسخين المسبق العيوب أثناء اللحام، بينما تضمن المعالجة الحرارية بعد اللحام متانة وأداءً طويلي الأمد.
من خلال الالتزام بمعايير ASME و AWS، والاستفادة من معدات التسخين الحديثة وغيرها من آلات اللحام بالجملة ، ومعالجة تحديات اللحام الأخرى، يمكن للمرء تحقيق لحامات لا تشوبها شائبة.
الأسئلة الشائعة
ما هو الفرق بين المعالجة الحرارية قبل وبعد اللحام؟
تتم عملية التسخين المسبق قبل اللحام لمنع التشقق، بينما تتم عملية التسخين المسبق بعد اللحام لتخفيف الضغوط وتحسين الخصائص.
متى يصبح PWHT إلزاميًا وفقًا لقواعد ASME؟
يُعد استخدام PWHT مطلوبًا للصلب الكربوني الذي يزيد سمكه عن 38 مم أو السبائك المعرضة للتشقق، وفقًا للقسم الثامن من ASME.
ما هي فوائد المعالجة الحرارية بعد اللحام للفولاذ الكربوني؟
يقلل PWHT من الضغوط ويحسن اللدونة ويمنع التشقق، مما يؤدي إلى إطالة عمر المكونات.
كيف أختار بين التسخين بالمقاومة والتسخين بالحث؟
تعتبر المقاومة فعالة من حيث التكلفة للمشاريع الصغيرة؛ أما الحث فهو أسرع للمكونات الكبيرة أو السبائكية.
هل يمكن تخطي عملية التسخين المسبق للمواد الرقيقة؟
نعم، للمواد التي يقل حجمها عن 25 ملم، وفقًا لـ AWS D1.1، ولكن تحقق دائمًا من متطلبات الكود.
هل المعالجة الحرارية بعد اللحام ضرورية لحامات الفولاذ المقاوم للصدأ؟
ليس دائمًا. عادةً لا تتطلب الفولاذ المقاوم للصدأ الأوستنيتي معالجة حرارية عالية الحرارة (PWHT) نظرًا لمقاومتها الطبيعية للتآكل ومرونتها. ومع ذلك، قد تتطلب بعض أنواع الفولاذ المقاوم للصدأ المزدوج والمارتنسيتي معالجة حرارية عالية الحرارة (PWHT) لاستعادة صلابتها أو تقليل الإجهاد المتبقي.
هل يمكن استخدام تسخين اللهب في المعالجة الحرارية بعد اللحام؟
لا يُنصح عادةً بالتسخين باللهب في حالة PWHT نظرًا لصعوبة التحكم في درجة الحرارة بشكل متساوٍ. تُوفر طرق الفرن أو المقاومة أو الحث تحكمًا وتكرارًا أفضل بكثير.



