
إذا سبق لك أن قمت بإزالة الخبث ولاحظت ثقوبًا صغيرة أو شقوقًا دقيقة في خرزة اللحام، فأنت تعرف مدى الإحباط الذي قد تسببه عيوب اللحام بالقوس المعدني المحمي. ففي لحظة، يبدو اللحام جيدًا، وفي اللحظة التالية، تجد نفسك مضطرًا لإزالة كل شيء بالصنفرة.
تُعدّ لحام القوس الكهربائي (SMAW) عمليةً متينةً ومتعددة الاستخدامات ومثاليةً للأعمال الخارجية. ولكن نظرًا لكونها عمليةً يدويةً وتُجرى غالبًا في بيئات عاصفة أو باردة أو متربة، فإنّ التغييرات الطفيفة في الإعدادات أو التقنية قد تؤدي بسرعة إلى عيوب.
في هذا الدليل، سنشرح أسباب حدوث عيوب لحام القوس المعدني المحمي (SMAW)، وكيفية تشخيصها بسرعة، وما يمكنك تعديله لمعالجة المسامية، وشوائب الخبث، والتشققات. كما سنستعرض خطوات عملية تساعد على منع هذه المشاكل قبل حدوثها. دعونا نتناولها خطوة بخطوة.
لماذا تحدث عيوب اللحام بتقنية SMAW؟
تعود عيوب اللحام بالقوس المعدني المحمي (SMAW) في أغلب الأحيان إلى التحكم في الحرارة أو التلوث أو إدارة الهيدروجين.
بما أن اللحام بالقضيب الكهربائي يدوي، يمكنك التحكم في شدة التيار، وطول القوس، وسرعة الحركة، وزاوية القطب الكهربائي في الوقت الفعلي. حتى التغييرات الطفيفة تؤثر على الاختراق، والحماية، ومعدل التبريد. اللحام قابل للتنبؤ. إذا حدث خطأ ما، فذلك بسبب تغيير في الإعدادات أو الظروف.
يؤدي انخفاض شدة التيار الكهربائي غالبًا إلى عدم اكتمال عملية اللحام. أما زيادة شدة التيار فتزيد من تناثر المعدن وترفع من خطر التشققات. كما أن اختيار القطب الكهربائي له أهمية أكبر مما يدركه العديد من اللحامين.
يختلف سلوك قضيب اللحام E6013 اختلافًا كبيرًا عن قضيب اللحام E7018 منخفض الهيدروجين من حيث خصائص الاختراق وسلوك الخبث. يؤدي القوس الكهربائي الطويل إلى إضعاف الحماية وزيادة المسامية. كما أن الصدأ السطحي أو الزيت أو الطلاء أو الرطوبة تُدخل الغاز إلى حوض اللحام. وتُدخل الأقطاب الكهربائية الرطبة الهيدروجين، الذي قد لا يظهر إلا بعد ساعات على شكل تشققات متأخرة.
عندما تنخفض جودة اللحام، فنادراً ما يكون ذلك عشوائياً. اللحام يتفاعل مع شيء ما.
التشخيص السريع: ما المشكلة في لحام SMAW الخاص بك؟
قبل أن تطحن كل شيء، حدد العرض.
إليك مرجع سريع:
- إذا رأيت ثقوبًا صغيرة في الخرزة: فمن المحتمل أنك تتعامل مع مسامية ناتجة عن الرطوبة أو التلوث أو عدم استقرار طول القوس.
- إذا لم ينفصل الخبث بين الممرات: فمن المحتمل أنك تواجه شوائب الخبث بسبب انخفاض الحرارة أو سوء الزاوية أو سرعة الحركة السريعة.
- إذا ظهرت الشقوق بعد التبريد: فقد يكون لديك تشقق ناتج عن الهيدروجين أو إجهاد تبريد مفرط.
- إذا بدت اللحام باردة وتبقى في الأعلى: فهذا يشير إلى عدم وجود انصهار بسبب انخفاض شدة التيار أو التقنية غير الصحيحة.
والآن دعونا نتعمق أكثر في كل عيب.
كيف يمكنك إصلاح المسامية في لحامات SMAW؟
نظرة عامة على المسامية
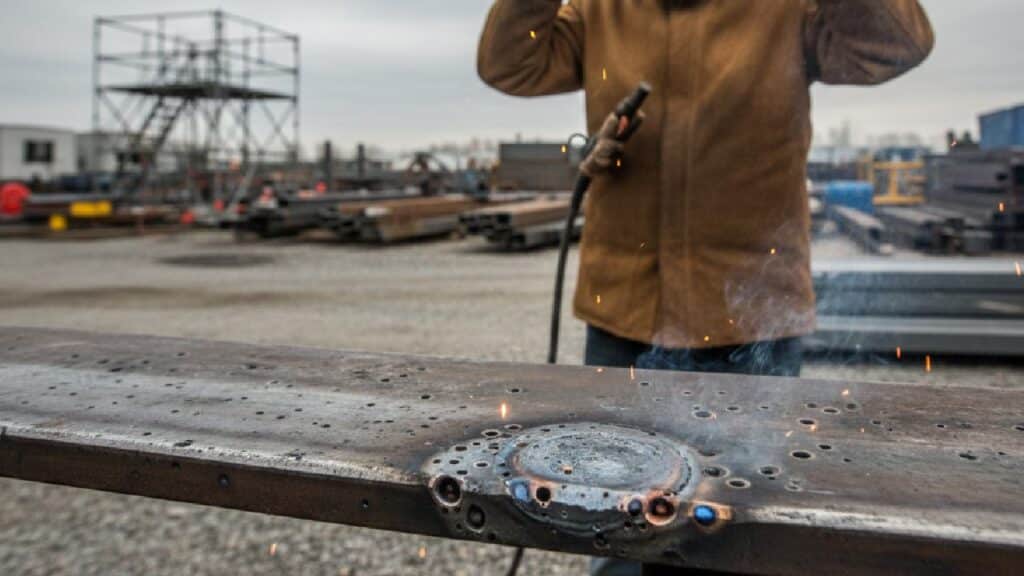
المسامية هي غاز محصور داخل معدن اللحام. وتظهر على شكل ثقوب دقيقة على السطح أو فراغات داخلية.
يتشكل عندما لا تستطيع الغازات مثل الهيدروجين أو النيتروجين أو الأكسجين الهروب قبل أن يتصلب المعدن المنصهر.
الأسباب الجذرية للمسامية
تشمل الأسباب الأكثر شيوعًا ما يلي:
- الأقطاب الكهربائية الرطبة: يتكون غاز الهيدروجين عند احتراق القضبان الرطبة.
- السطح الملوث: الزيت أو الصدأ أو الطلاء أو الرطوبة تُنتج غازًا.
- طول القوس المفرط: تغطية حماية ضعيفة.
- شدة التيار غير الصحيحة: القوس غير المستقر يحبس الغاز.
- التبريد السريع: لا يملك الغاز الوقت الكافي للهروب.
تعمل قضبان الهيدروجين المنخفضة مثل E7018 على تقليل هذا الخطر - ولكن فقط إذا تم تخزينها بشكل صحيح في أفران القضبان (عادةً ما تكون درجة حرارة الاحتفاظ 250-300 درجة فهرنهايت).
الإجراءات التصحيحية
اتبع الخطوات:
- نظف المعدن الأساسي جيداً: استخدم آلة تجليخ أو فرشاة سلكية.
- قم بتخزين الأقطاب الكهربائية في ظروف جافة: حافظ على سخونة قضبان الهيدروجين المنخفضة.
- حافظ على طول قوس قصير وثابت: تجنب الأقواس الطويلة.
- ضبط التيار الصحيح: على سبيل المثال، عادةً ما يعمل E7018 3.2 مم بتيار يتراوح بين 90 و130 أمبير (تحقق من مواصفات الشركة المصنعة).
- تحكم في سرعة السفر: امنح الغاز وقتاً كافياً للهروب.
إذا سبق لك أن قمت بالتبديل إلى قضيب لحام جديد وجاف واختفت المشكلة، فقد رأيت بالفعل كيف تؤثر الرطوبة على جودة اللحام.
لماذا تحدث شوائب الخبث في لحامات SMAW؟
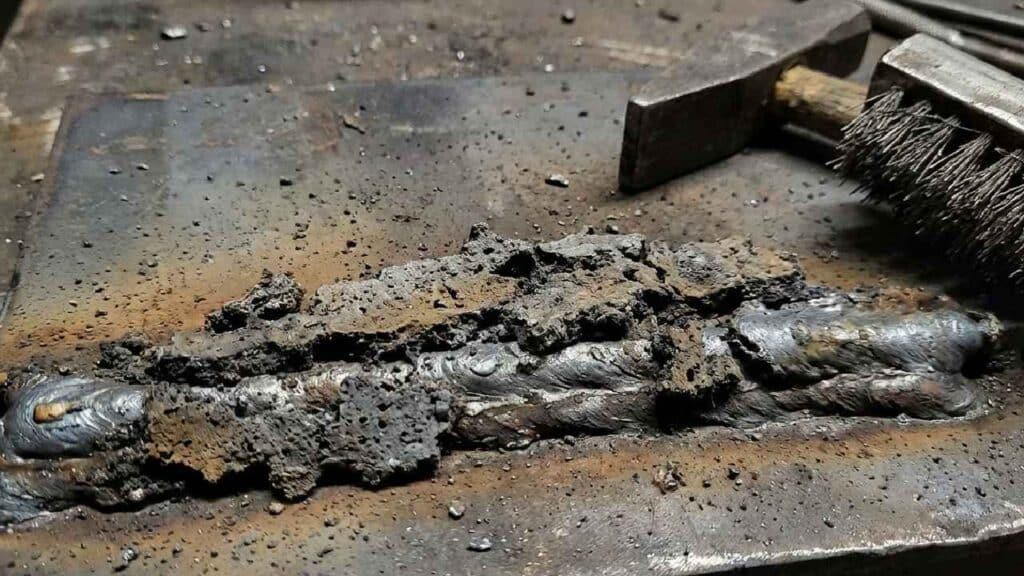
تعريف شوائب الخبث
يشير مصطلح شوائب الخبث إلى البقايا غير المعدنية التي تنحصر داخل معدن اللحام أو بين طبقات اللحام.
على الرغم من أن الخبث يلعب دورًا هامًا في حماية حوض اللحام المنصهر أثناء عملية اللحام، إلا أنه يجب فصله تمامًا وإزالته قبل المرور التالي. فإذا بقي محصورًا، فإنه يُحدث نقاط ضعف داخل الوصلة، مما يقلل من قوتها ومقاومتها للإجهاد.
الأسباب الشائعة لشوائب الخبث
تنتج شوائب الخبث عادة عن:
- سوء التنظيف بين الطبقات: بقايا الخبث بين الطبقات.
- تيار اللحام المنخفض: الحرارة غير الكافية تمنع فصل الخبث.
- زاوية القطب غير صحيحة: الخبث لا يطفو لأعلى.
- سرعة السفر السريع: يتم احتجاز الخبث قبل أن يرتفع.
- تصميم محكم الوصلات: لا يوجد منفذ للهروب.
الإجراءات التصحيحية لمعالجة شوائب الخبث
- قم بتنظيف الخبث تمامًا بين كل تمريرة وأخرى: استخدم مطرقة تكسير وفرشاة سلكية.
- قم بزيادة الحرارة قليلاً إذا لزم الأمر: لضمان الانصهار المناسب.
- اضبط زاوية القطب الكهربائي: حافظ على أسلوب السحب أو الدفع المناسب حسب نوع القضيب.
- إبطاء سرعة السفر: السماح للخبث بالارتفاع.
- تحسين تحضير المفصل: فتح زوايا الأخاديد لتسهيل الوصول.
إذا كانت الخبث محصورة باستمرار عند طرف اللحام، فتحقق من الزاوية أولاً.
لماذا تتشكل الشقوق في لحامات SMAW؟
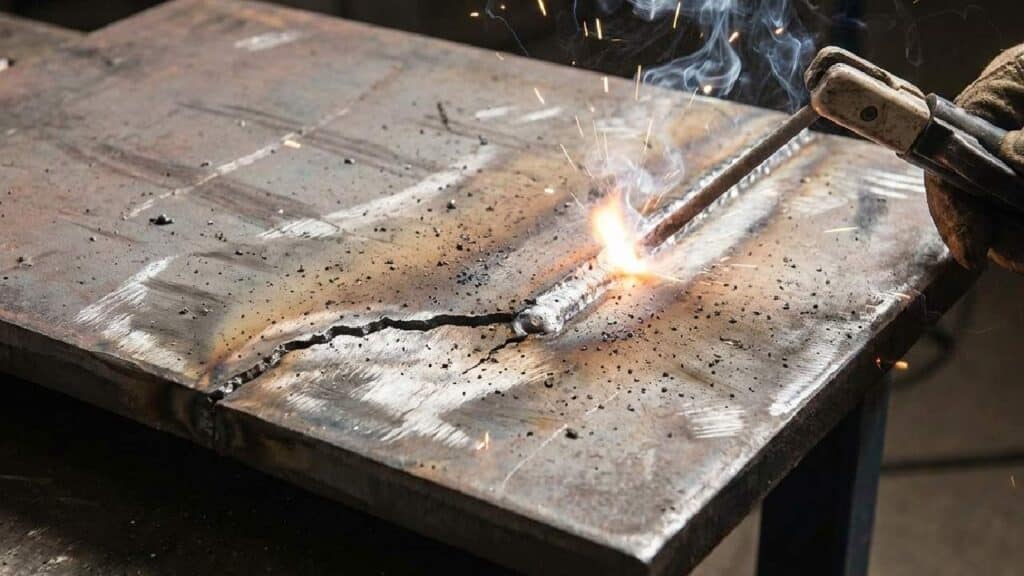
أنواع تشققات اللحام
تتشكل الشقوق الناتجة عن اللحام إما في معدن اللحام نفسه أو في المنطقة المتأثرة بالحرارة المحيطة به. وعلى عكس المسامية أو شوائب الخبث، فإن الشقوق تهدد السلامة الهيكلية بشكل مباشر لأنها تُحدث انفصالاً واضحاً داخل الوصلة.
تظهر الشقوق عادةً على النحو التالي:
- تشققات ساخنة (أثناء التصلب)
- تشققات باردة (بعد التبريد)
- تشققات الحفرة (عند نهاية اللحام)
الأسباب الرئيسية للتشقق
عادةً ما ينتج التصدع عن:
- معدل تبريد مرتفع: التبريد السريع يزيد من الإجهاد الداخلي.
- التلوث بالهيدروجين: الرطوبة تُدخل الهيدروجين.
- إدخال الحرارة المفرط: يؤدي إلى تكوين هياكل هشة.
- تصميم المفصل غير الجيد: يحد من الانقباض.
- عدم التسخين المسبق: يؤدي استخدام معدن أساسي بارد إلى زيادة الصدمة الحرارية.
يُعد التصدع الناتج عن الهيدروجين شائعًا بشكل خاص في الفولاذ عالي القوة.
التدابير الوقائية والتصحيحية
- تسخين المعدن الأساسي مسبقًا: حسب السماكة والمادة (غالبًا 150-250 درجة فهرنهايت للأجزاء السميكة).
- استخدم أقطاب كهربائية منخفضة الهيدروجين: مثل E7018.
- تحكم في مدخلات الحرارة بعناية: تجنب التيار الزائد.
- املأ الحفر بشكل صحيح: تجنب ترك شقوق الحفر عند نهاية اللحام.
- قم بإجراء المعالجة الحرارية بعد اللحام إذا لزم الأمر: تقليل الإجهاد المتبقي.
غالباً ما تظهر الشقوق بعد ساعات من اللحام - لذا قم بالفحص مرة أخرى بمجرد أن يبرد اللحام.
ما الذي يجب عليك فحصه أولاً عند ظهور العيوب؟
عندما تسوء عملية اللحام، لا تقم بتعديل كل شيء دفعة واحدة. اتبع هذه الخطوات بالترتيب وقم بتغيير متغير واحد في كل مرة.
- فحص نظافة الأسطح:
أزل الصدأ والزيوت والطلاء وقشور الحديد والرطوبة تمامًا. حتى التلوث الطفيف قد يُدخل الغاز إلى حوض اللحام ويُسبب المسامية. - تأكيد نوع القطب الكهربائي وطريقة التخزين:
تأكد من أن القضيب مناسب للمادة والتطبيق. يجب الحفاظ على جفاف الأقطاب الكهربائية منخفضة الهيدروجين، مثل E7018. فالقضبان الرطبة سبب شائع للتشقق المتأخر. - تحقق من إعدادات شدة التيار:
تحقق من النطاق الموصى به من قبل الشركة المصنعة لحجم القطب الكهربائي الخاص بك. التيار المنخفض يقلل من الانصهار. التيار الزائد يزيد من التناثر والهشاشة. - تقييم طول القوس:
حافظ على قوس قصير وثابت. القوس الطويل يضعف الحماية ويزيد من عدم الاستقرار. - ضبط سرعة السفر:
تحرك ببطء كافٍ للانصهار المناسب وفصل الخبث، ولكن ليس ببطء شديد لدرجة تراكم الحرارة الزائدة. - مراجعة التصميم المشترك والتحضير:
تأكد من أن زاوية الأخدود تسمح بالوصول والتنظيف المناسبين بين الطبقات. غالبًا ما تحبس الوصلات الضيقة الخبث. - تقييم الظروف البيئية:
يجب حماية اللحام من الرياح والرطوبة والبرد الشديد. فهذه العوامل تؤثر على الحماية ومعدل التبريد.
يمكن إرجاع معظم عيوب اللحام بالقوس المعدني المحمي (SMAW) إلى إحدى هذه النقاط السبع. باتباعها بالتسلسل، يصبح تحديد الأعطال عملية منهجية بدلاً من التخمين.
كيف يمكنك تقليل العيوب على المدى الطويل؟
الوقاية من العيوب أسهل من إصلاحها. فبمجرد أن تصبح أساسياتك متسقة، تصبح المسامية وشوائب الخبث والتشقق أقل شيوعاً بكثير.
- اختر مواد أساسية مناسبة: تتميز الفولاذات منخفضة الكربون عمومًا بسهولة تشكيلها مقارنةً بالسبائك عالية المقاومة. عند العمل مع مواد أكثر سمكًا أو عالية المقاومة، يجب التحكم بدقة أكبر في معدل التبريد والهيدروجين.
- تخزين الأقطاب الكهربائية بشكل صحيح: حافظ على جفاف قضبان الهيدروجين المنخفضة في جميع الأوقات. يُعد التحكم في الرطوبة من أكثر الطرق فعالية للحد من خطر التشقق.
- حافظ على تقنية لحام مستقرة: حافظ على طول القوس الكهربائي ثابتًا وسرعة اللحام ثابتة. تظهر معظم العيوب عندما تصبح التقنية غير متسقة تحت ضغط الإرهاق أو ضيق الوقت.
- تجنب إدخال حرارة زائدة: فاللحام المفرط يزيد من التشوه والإجهاد المتبقي. وازن بين الاختراق والحرارة المتحكم بها.
- قم بإعداد الوصلات بعناية: زاوية الأخدود المناسبة والتنظيف الشامل بين الطبقات يمنعان انحصار الخبث وعدم اكتمال الانصهار.
- حماية منطقة العمل: يجب حماية اللحامات الخارجية من الرياح والرطوبة. فالتعرض للعوامل البيئية يؤثر بشكل مباشر على الحماية وسلوك التبريد.
تُكافئ عملية اللحام بالقضيب الانضباط. فالتحسينات الطفيفة في التحضير والاتساق تمنع معظم العيوب قبل حدوثها.
أفكار ختامية: إتقان جودة لحام القوس الكهربائي المحمي
تعود معظم عيوب لحام القوس المعدني المحمي (SMAW) إلى ثلاثة عوامل أساسية: التحكم في الحرارة، والنظافة، وإدارة الهيدروجين. وعندما يختل أحد هذه العوامل، يستجيب اللحام على الفور.
غالباً ما تشير المسامية إلى التلوث. وتشير شوائب الخبث عادةً إلى الحرارة أو التقنية المستخدمة. أما الشقوق فترتبط بمعدل التبريد والتحكم في الهيدروجين، خاصةً في المواد السميكة أو ذات المقاومة العالية. قد يبدو العيب مختلفاً، لكن الأسباب الكامنة وراءه نادراً ما تكون عشوائية.
اتبع نهجًا منهجيًا في حل المشكلات، وعدّل متغيرًا واحدًا في كل مرة. يصبح اللحام قابلاً للتنبؤ عند التحكم في الأساسيات.
أتقن الأساسيات، وحافظ على الاتساق، وستصبح اللحامات الخالية من العيوب هي المعيار بدلاً من الاستثناء.
الأسئلة الشائعة حول عيوب لحام القوس المعدني المحمي (SMAW)
غالباً ما يتأخر ظهور التشققات الناتجة عن الهيدروجين لأن الهيدروجين ينتشر عبر معدن اللحام أثناء تبريده. ومع انكماش المعدن، يزداد الإجهاد الداخلي. وإذا انحصر الهيدروجين داخل الهيكل، فقد تتشكل تشققات صغيرة بعد ساعات من اكتمال اللحام ظاهرياً. ولذلك، يُعد الفحص بعد التبريد الكامل أمراً بالغ الأهمية، لا سيما في التطبيقات الإنشائية.
تبرد الصفائح السميكة ببطء أكبر على سطحها، لكنها تُحدث مقاومة داخلية أكبر عند انكماشها. هذه المقاومة تزيد من الإجهاد في منطقة اللحام. وبدون تسخين مسبق مناسب، تكون المواد السميكة أكثر عرضة للتشقق الهيدروجيني. ومع ازدياد السماكة، يصبح التحكم في كمية الحرارة المُدخلة ودرجة حرارة التسخين المسبق أكثر أهمية.
نعم. إذا كانت درجة الحرارة بين طبقات اللحام منخفضة جدًا، يزداد إجهاد التبريد بينها. أما إذا كانت مرتفعة جدًا، فقد يؤدي تراكم الحرارة المفرط إلى إضعاف الخواص الميكانيكية. يساعد الحفاظ على درجة حرارة مضبوطة بين طبقات اللحام على تحقيق التوازن بين الإجهاد والبنية المعدنية، لا سيما في اللحامات متعددة الطبقات.
يؤثر قطر القطب الكهربائي على كمية الحرارة المُدخلة ومستوى الاختراق. تتطلب الأقطاب الأكبر حجمًا تيارًا كهربائيًا أعلى، وقد تزيد من تراكم الحرارة إذا لم يتم التحكم بها بشكل صحيح. تسمح الأقطاب الأصغر حجمًا بتحكم أدق في المواد الرقيقة. يساعد استخدام القطر المناسب لسمك الوصلة على تقليل عدم الانصهار والتشقق.
يجب رفع درجة حرارة التسخين المسبق عند لحام المقاطع السميكة، أو الفولاذ عالي المقاومة، أو المواد ذات المحتوى الكربوني العالي. فهذه المواد أكثر حساسية للهيدروجين وإجهاد التبريد السريع. لذا، يُرجى دائمًا اتباع مواصفات المواد أو متطلبات إجراءات اللحام عند تحديد مستويات التسخين المسبق.



