Ein industrieller Plasmaschneider ist in der Regel die bessere Wahl, wenn in Ihrer Werkstatt verschiedene Metalle, Serienteile, CNC-Profile, Edelstahl oder Aluminium geschnitten werden. Autogenschneiden ist weiterhin sinnvoll für sehr dicken Kohlenstoffstahl, grobe Zuschnitte vor Ort, Erhitzungsarbeiten und Arbeiten, bei denen Strom oder Druckluft nur begrenzt verfügbar sind.
Dieser Leitfaden hilft Ihnen bei der Auswahl der passenden Schneidanlage für Ihr tatsächliches Arbeitsaufkommen. Sie vergleichen CNC-Plasmaschneidanlagen, robuste Handplasmaschneidanlagen, Autogenschneidanlagen, Schnittdickenbereiche, Stromstärken, Einschaltdauer, Brennertypen, Sicherheitsanforderungen und Kosten pro fertigem Teil, bevor Sie sich für Geräte oder Lagerbestände entscheiden.
Was leistet ein industrieller Plasmaschneider?
Ein industrieller Plasmaschneider schneidet elektrisch leitfähiges Metall mit einem fokussierten Lichtbogen und einem Hochgeschwindigkeits-Gasstrom. Er ermöglicht in Ihrer Werkstatt schnellere Profile, wiederholgenaue Bohrungen, Schlitze, Halterungen, Paneele und Ersatzteile mit weniger Aufwand als viele manuelle Schneidverfahren.
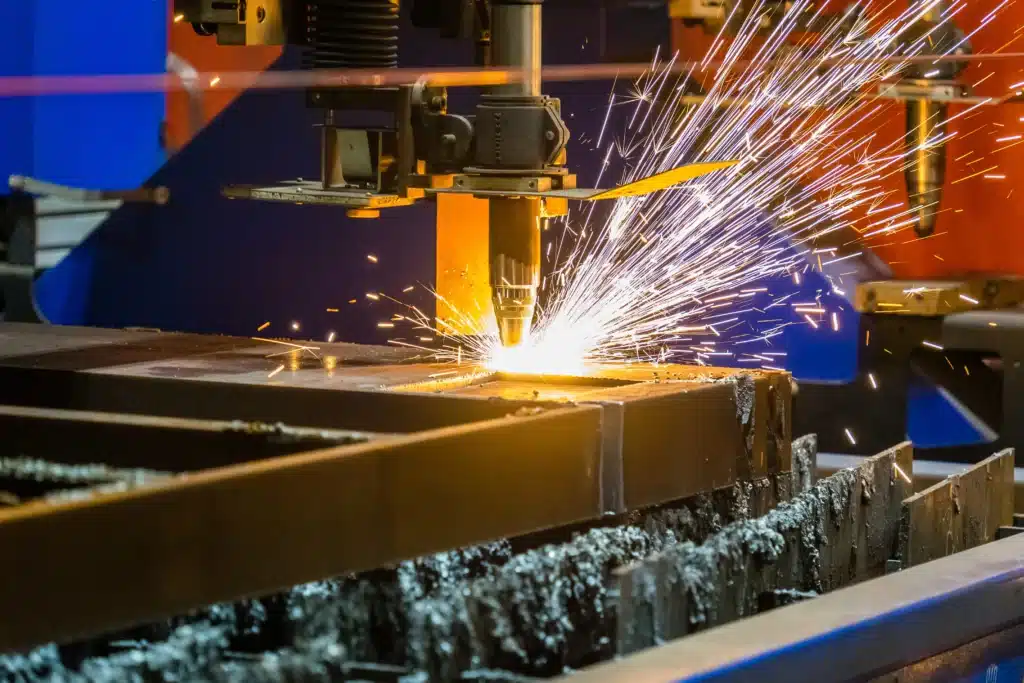
Beim Plasmaschneiden durchläuft ein elektrischer Lichtbogen komprimiertes Gas. Der Lichtbogen ionisiert das Gas zu Plasma, schmilzt das Metall und drückt das geschmolzene Material mithilfe des Gasstroms aus der Schnittfuge. In der industriellen Anwendung kann das System ein handgeführtes Schneidgerät für Reparaturen, eine Hochleistungsquelle für dicke Bleche oder ein CNC-Bearbeitungstisch für die Fertigung von Bauteilen sein.
Das Verfahren funktioniert bei leitfähigen Metallen wie zum Beispiel:
- Kohlenstoffstahl
- Edelstahl
- Aluminium
- Kupferlegierungen, abhängig von der Systemleistung
- Gemischte Ersatzteile aus Wartungs- und Fertigungswerkstätten
Diese Materialvielfalt ist einer der Gründe, warum Plasmaschneiden in der Fertigung, Reparatur und Serienfertigung so weit verbreitet ist. Autogenschneiden eignet sich hauptsächlich für das Schneiden von Eisenwerkstoffen, während Plasmaschneiden Ihrem Team mehr Flexibilität bietet, wenn auch Edelstahl, Aluminium oder Mischmetalle bearbeitet werden müssen.
Die Wahl des Gases beeinflusst weiterhin die Schnittqualität, die Oxidation und die Standzeit der Verschleißteile. Fürs Erste ist der wichtigste Punkt einfach: Plasma ist nicht nur ein Brenner. Es ist ein Schneidsystem, bestehend aus Energiequelle, Brenner, Gaszufuhr, Verschleißteilen und Steuerungsmethode.
Welche Arten von industriellen Plasmaschneidanlagen werden in der Schwerindustrie eingesetzt?
Industrielle Plasmaschneidanlagen lassen sich im Allgemeinen in zwei Gruppen einteilen: CNC-Plasmaschneidanlagen und robuste, handgeführte Geräte. Die richtige Wahl hängt davon ab, ob Ihr Team wiederholgenaue Serienteile, mobile Reparaturschnitte oder beides benötigt.
CNC-Plasmatische
CNC-Plasmaschneidanlagen nutzen einen computergesteuerten Portalrahmen, um den Brenner über Bleche, Platten oder verschachtelte Teileanordnungen zu bewegen. Sie eignen sich für Fertigungsbetriebe, die Halterungen, Verstärkungsbleche, Grundplatten, Paneele, Schlitze und Bolzenmuster in Serienfertigung herstellen.
Für eine CNC-Anlage wird in der Regel mehr als nur eine Stromquelle benötigt. Ihr Team muss außerdem die Tischgröße, die Verschachtelungssoftware, die Brennerhöhensteuerung, die Absaugung oder den Wassertisch, Verbrauchsmaterialien, die Erdung, die Bedienerschulung und den Kundendienst planen. Für einen Händlerkatalog bedeutet dies, dass CNC-Plasmaschneidanlagen eher als Systemlösung denn als Einzelmaschine verkauft werden.
Hochleistungs-Handschneider
Hochleistungsfähige, handgeführte Plasmaschneidanlagen eignen sich für Reparaturwerkstätten, Wartungsteams, Baustellen, Servicefahrzeuge und die Fertigung kleinerer Stückzahlen. Sie sind leichter zu transportieren als eine CNC-Maschine und sind besonders nützlich, wenn Ihr Team schnell Halterungen, Paneele, Schutzvorrichtungen, verschlissene Teile oder Bleche mittlerer Dicke schneiden muss.
Vor der Auswahl eines Handschneidsystems sollten Sie die Eingangsleistung, die Kompatibilität mit dem Generator, die zulässige Schnittstärke, die Einschaltdauer, die Kabellänge des Brenners, die Anforderungen an die Luftqualität und die Verfügbarkeit von Verbrauchsmaterialien prüfen. Ein tragbares Schneidgerät, das für Ihre üblichen Blechstärken nicht geeignet ist, führt zu Ausfallzeiten, Ausschuss und zusätzlichem Nachschleifen.
Maschinenbrenner vs. Handbrenner
Für CNC-Bearbeitung ist ein Maschinenbrenner in der Regel besser geeignet, da er am Tisch befestigt wird, über eine Brennerhöhenverstellung verfügt und wiederholbare Teileprogramme unterstützt. Ein Handbrenner eignet sich besser für Reparaturarbeiten, Anrissschnitte, unregelmäßige Teile und Arbeiten, bei denen der Bediener den Brenner zum Werkstück führen muss.
Diese Wahl hat Auswirkungen auf mehr als nur den Komfort. Der Brennertyp beeinflusst Verbrauchsmaterialien, Kabelkonfiguration, Schulungsbedarf, Serviceplan und Ersatzteillager, die Ihr Betrieb oder Ihre Produktlinie unterstützen muss.
Wie funktioniert das Autogenschneiden?
Beim Autogenschneiden wird Kohlenstoffstahl mithilfe von Brenngas und Sauerstoff auf Zündtemperatur erhitzt. Anschließend wird das Metall mit einem Sauerstoffstrahl oxidiert und abgetragen. Das Verfahren ist einfach, mobil und eignet sich hervorragend für dicke Eisenbleche.
Die Flamme leitet den Schnitt ein, doch der Sauerstoff übernimmt den Großteil der Arbeit, sobald der Stahl die Schnitttemperatur erreicht hat. Der Sauerstoff reagiert mit dem heißen Eisen, bildet Eisenoxid und bläst dieses aus der Schnittfuge. Deshalb ist das Autogenschneiden bei Baustahl effektiv, schneidet Edelstahl oder Aluminium jedoch nicht so sauber und kontrolliert.
Autogenschweißen ist in der Schwerindustrie nach wie vor weit verbreitet, da der Brenner robust ist und die Anschaffungskosten im Vergleich zu CNC-Plasmaanlagen gering sind. Auch dicke Bleche lassen sich damit gut bearbeiten. Für Betriebe, die schwere Kohlenstoffstahlträger, Blechreste oder große Reparaturteile schneiden, ist Autogenschweißen weiterhin die richtige Wahl.
Das Autogenschweißen hat engere Materialgrenzen.
Die größte Einschränkung ist das Material. Autogenschneiden basiert auf Oxidation und erzielt daher die besten Ergebnisse bei niedrig- und mittelgekohltem Stahl. Edelstahl bildet feuerfeste Oxide, die der normalen Schneidreaktion entgegenwirken. Auch Aluminium lässt sich mit diesem Verfahren nicht sauber schneiden.
Für einen Händler, der Kunden aus der allgemeinen Fertigungsindustrie bedient, ist dies relevant. Plasmaschneidanlagen eignen sich für Betriebe, die mit unterschiedlichen Materialien arbeiten. Autogenschneidanlagen hingegen sind auf einen spezifischeren Kundenstamm zugeschnitten: Schneiden von dickem Kohlenstoffstahl, Zuschnitte vor Ort, Erhitzen, Biegen und Reparaturarbeiten.
Wie unterscheiden sich Plasma- und Autogenverfahren?
Plasmaschneiden eignet sich in der Regel besser, wenn in Ihrer Werkstatt gemischte Materialien geschnitten werden müssen, CNC-genaue Wiederholgenauigkeit erforderlich ist und dünne bis mitteldicke Bleche schnell bearbeitet werden sollen. Autogenschneiden ist in der Regel besser geeignet, wenn Ihr Team dicken Kohlenstoffstahl schneidet, eine kostengünstigere manuelle Einrichtung benötigt oder unter Feldbedingungen arbeitet, wo Gasflaschen einfacher zu handhaben sind als Strom und Druckluft.
| Faktor | Industrieller Plasmaschneider | Autogenschneiden |
| Beste Materialien | Leitfähige Metalle, darunter Kohlenstoffstahl, Edelstahl, Aluminium und einige Kupferlegierungen | Hauptsächlich Kohlenstoffstahl und einige Eisenwerkstoffe |
| Typische Stärke | Schnelle Schnitte, wiederholbare Profile und sauberere Geometrie bei geeigneten Dicken | Praktisches Schneiden von sehr dickem Kohlenstoffstahl und grobe Trennarbeiten |
| Automatisierungspassung | Ideal geeignet für CNC-Tische, Verschachtelungssoftware und Programme für wiederkehrende Teile. | Kann automatisiert werden, läuft aber in der Regel langsamer und erzeugt mehr Wärme. |
| Kantenqualität | Oftmals sauberer und mit weniger Wärmeverformung, wenn die Einstellungen auf das Material abgestimmt sind. | Mehr Schlacke und eine breitere Wärmeeinflusszone bei vielen Schnittflächen |
| Anlaufkosten | Höher für CNC-fähige oder industrielle Hochleistungssysteme | Niedriger für viele manuelle Brennerkonfigurationen |
| Betriebskonfiguration | Benötigt Strom, Druckluft oder Schneidgas, Verbrauchsmaterialien, Erdung und Brennerwartung. | Benötigt Sauerstoff, Brenngas, Regler, Schläuche, Düsen und Rückschlagsicherung. |
| Materialflexibilität | Besser geeignet, wenn Ihre Arbeitsmischung Edelstahl oder Aluminium enthält. | Eine schmalere Passform ist üblich, wenn es um Nichteisenmetalle oder Edelstahl geht. |
| Feldreparatur | Nützlich, wenn Strom und Luft verfügbar sind | Nützlich, wenn es vor allem auf Tragbarkeit und das Schneiden von dickem Kohlenstoffstahl ankommt. |
Nutzen Sie diesen Vergleich als ersten Filter, nicht als endgültige Entscheidung. Die bessere Wahl hängt von Ihrer Materialzusammensetzung, Blechdicke, Produktionsmenge, Baustellenbedingungen, Reinigungstoleranz und Ihrem Versorgungsplan für Verbrauchsmaterialien und Ersatzteile ab.
Welches Verfahren eignet sich besser für die Schwerindustrie?
Welches Verfahren besser geeignet ist, hängt davon ab, welche Arbeiten Ihr Team am häufigsten durchführt. Plasma wird üblicherweise in der Serienfertigung eingesetzt. Autogenschweißen ist weiterhin sinnvoll für dicken Kohlenstoffstahl, grobe Trennschnitte, Erwärmung und Reparaturen vor Ort.
Viele Teams in der Schwerindustrie nutzen beide Verfahren. Die entscheidende Frage ist, welches Verfahren den Teilefluss, die Schnittqualität, die Reinigungszeit und die Einsatzbedingungen vor Ort am besten schützt.
Baustahl- und Plattenfertigung
Plasmaschneiden eignet sich für Stahlkonstruktionen, wenn in Ihrer Werkstatt Schlitze, Knotenbleche, Grundplatten, Halterungen und wiederholbare Schraubenmuster benötigt werden. Die CNC-Steuerung reduziert die Anrisszeit und ermöglicht es den Bedienern, die gleiche Teiledatei wiederholt zu bearbeiten.
Das Autogenschweißen eignet sich immer noch für dicke Kohlenstoffstahlprofile, wenn die Kantenbearbeitung weniger wichtig ist oder wenn grobe Schnitte vor der maschinellen Bearbeitung, dem Anpassen oder dem Schleifen erfolgen.
Schiffswerften und Reparatur von Schwermaschinen
Schiffswerften und Reparaturwerften benötigen oft beide Verfahren. Plasmaschneiden ermöglicht wiederholbare Formen, saubere Kanten und eignet sich für Edelstahl und Aluminium. Autogenschneiden ist hilfreich bei dickem Kohlenstoffstahl unter weniger kontrollierten Bedingungen.
Bei Reparaturen vor Ort spielen die Rahmenbedingungen eine entscheidende Rolle. Handplasma benötigt ausreichend Generatorleistung und trockene Druckluft. Autogenschweißen kann einfacher sein, wenn die Leistung begrenzt ist und der Schnitt unsauber sein soll.
Produktionszuschnitt und verschachtelte Teile
Bei der Serienfertigung mit hoher Teileanzahl ist das Plasmaschneiden meist die bessere Wahl. Eine CNC-Plasmaschneidanlage kann viele Teile auf einem Blech anordnen, den Ausschuss reduzieren und die Bearbeitung über mehrere Schichten hinweg wiederholen.
Autogenschweißen kann auch auf automatisierten Tischen eingesetzt werden, insbesondere bei dicken Blechen. Der Nachteil besteht in der geringeren Schnittgeschwindigkeit und dem höheren Wärmeeintrag. Für sauberere Bohrungen, engere Profile, weniger Nachbearbeitung und einen schnelleren Materialfluss bei mittleren Blechdicken ist Plasmaschneiden in der Regel die bessere Wahl.
Welche Dicke, Stromstärke und welchen Tastgrad sollten Sie vergleichen?
Wählen Sie das Schneidverfahren nicht allein anhand der maximalen Materialstärke. Ihr Team sollte die tägliche Materialstärke, den Plasmastrombereich, die Durchstoßkapazität und die Einschaltdauer bei der tatsächlich benötigten Leistung vergleichen.
Ein Plasmaschneider, der dicke Platten durchtrennen kann, ist nicht immer die optimale Produktionsmaschine für diese Platten. Bei CNC-Bearbeitung beeinflusst die Durchstechkapazität den Teilefluss, die Standzeit der Verschleißteile, den Ausschuss und den Reinigungsaufwand.
Zu prüfende Dickenwerte
Vergleichen Sie drei Dickenwerte mit Ihrem täglichen Tellerbereich, nicht mit Ihrem seltenen Maximaleinsatz.
- Die Nennschnittdicke gibt die maximale Schnittstärke an, für die die Maschine unter normalen Bedingungen ausgelegt ist.
- Die empfohlene Schnittstärke für die Produktion ist der Wert, der für die tägliche Arbeit, Angebotserstellung, Lagerhaltung und Kundenempfehlungen verwendet werden sollte.
- Die Durchstoßdicke ist beim CNC-Schneiden von größter Bedeutung, da der Brenner die Platte durchstechen muss, bevor er der Teileflanke folgen kann.
Eine einfache Kaufregel hat sich bewährt: Wählen Sie die Maschine entsprechend der Materialstärke, die Ihr Team wöchentlich verarbeitet, und planen Sie zusätzliche Kapazität für gelegentliche, schwerere Arbeiten ein. Schneiden Ihre Kunden beispielsweise täglich 1/2-Zoll-Platten und nur wenige Male im Monat 1-Zoll-Platten, sollten Sie die Maschine nicht nur deshalb auswählen, weil sie 1-Zoll-Material schneiden kann. Prüfen Sie stattdessen, ob sie 1/2-Zoll-Platten in Produktionsgeschwindigkeit mit akzeptabler Schnittqualität und ausreichender Verschleißteillebensdauer durchtrennen und schneiden kann.
Die Trennstärke ist der letzte Wert, dem man bei der Produktionsplanung vertrauen sollte. Sie gibt an, wie viel die Maschine unter idealen Bedingungen durchtrennen kann, nicht aber, ob sie den ganzen Tag lang Teile stechen, schneiden und wiederholen kann.
Stromstärke- und Einschaltdauerfilter
Die Stromstärke sollte dem Material entsprechen, das Ihr Team am häufigsten schneidet, nicht der dicksten Platte, die Sie vielleicht einmal im Monat schneiden. Viele allgemeine Fertigungsbetriebe verwenden Plasmaschneidanlagen mittlerer Leistung für gängige Arbeiten mit Stahl, Edelstahl und Aluminium. Dickere Platten, höhere Schnittgeschwindigkeiten oder ein hohes Schneidvolumen erfordern möglicherweise eine leistungsstärkere Anlage.
Die Einschaltdauer gibt an, wie lange die Maschine innerhalb eines festgelegten Zeitraums mit Nennleistung schneiden kann, ohne zu überhitzen. Eine Reparaturwerkstatt, die in kurzen Intervallen schneidet, kann mit einer niedrigeren Einschaltdauer auskommen. Ein Team, das Plattenbearbeitungen durchführt und über eine Schicht hinweg verschachtelte Teile bearbeitet, benötigt hingegen eine höhere Einschaltdauer und eine bessere Kühlung.
Große Fertigungsbetriebe arbeiten nicht nur mit CNC-Maschinen. Ihr Team benötigt möglicherweise auch einen mobilen Schneideplotter für Reparaturwerkstätten, Servicefahrzeuge, Wartungsarbeiten und schnelle Hilfsschnitte, wenn ein Werkstück zu groß oder zu unhandlich ist, um es zurück zum Tisch zu transportieren.
Hier kommen die tragbaren Industrieplasma-Schneidgeräte von YesWelder ins Spiel. Das Modell CUT-55DS PRO bietet eine berührungslose Pilotlichtbogen-Option mit 55 A, Sicherheitstemperaturregelung, Überstrom- und Überlastschutz sowie einer Einschaltdauer von 100 % bei 35 A und 60 % bei 55 A. Für Betriebe mit höherem Schneidleistungsbedarf bietet das Modell CUT-65DS PRO zusätzlich eine berührungslose Pilotlichtbogen-Konfiguration mit 65 A, digitale MCU-Steuerung, sicheren Start ohne Hochfrequenzzündung und eine Einschaltdauer von 100 % bei 45 A und 60 % bei 65 A.
Beide Modelle sind für den Einsatz im Handschneidbereich in Industrie- und Reparaturumgebungen konzipiert, insbesondere wenn Ihre Kunden mobile Plasmaschneidanlagen für verschiedene Metalle, raue oder lackierte Oberflächen, Wartungsarbeiten und sofort einsatzbereite Schneidgeräte benötigen.

Praktischer Kauffilter
| Arbeitsbelastung | Was Sie zuerst überprüfen sollten | Wahrscheinliche Richtung |
| Dünnes Blech bis 1/4 Zoll, gemischtes Metall | Schnittqualität, Geschwindigkeit, Verbrauchsmaterialien und Materialflexibilität | Plasma passt in der Regel am besten |
| Serienteile von 1/4 Zoll bis 1 Zoll | Produktionsdurchstechkapazität, Einschaltdauer, CNC-Passung und Reinigungszeit | Plasma passt in der Regel am besten |
| 1 bis 2 Zoll Kohlenstoffstahl | Systemklasse, Reisegeschwindigkeit, Treibstoffkosten und Erwartungen an die Marktpräsenz | Vergleich von Plasma und Sauerstoffbrennstoff |
| Über 2 Zoll Kohlenstoffstahl | Grobzuschnittbedarf, Gerätekosten, Vorwärmarbeiten und Feldbedingungen | Oxyfuel bleibt oft praktisch |
| Edelstahl oder Aluminium | Materialverträglichkeit, Gaswahl, Oxidation und Kantenqualität | Plasma ist in der Regel die übliche Wahl. |
Diese Angaben dienen als Kaufkriterien und sind keine festen Regeln. Prüfen Sie vor dem Kauf von Geräten oder Lagerbeständen unbedingt das Datenblatt, die Einschaltdauer, den Brennertyp, die Gasanforderungen, die Verbrauchsmaterialtabelle, die Mindestbestellmenge, die Lieferzeit und den Kundendienst.
Welche Gerätefunktionen sind neben der Schneidleistung wichtig?
Die Schneidleistung ist nur ein Aspekt einer Plasmaanlage. Ihr Team sollte auch den CNC-Arbeitsablauf, die Gas- oder Luftversorgung, das Brennerpaket, die Verbrauchsmaterialien, die Ersatzteile und den Kundendienst für die Maschine vergleichen.
Zwei Plasmaschneidanlagen mit ähnlicher Stromstärke können im täglichen Betrieb unterschiedlich funktionieren. Die bessere Wahl ist diejenige, die Ihr Team einrichten, warten, mit Material bestücken und instand halten kann, ohne die Produktion zu beeinträchtigen.
CNC-Integration
Für Fertigungsbetriebe ist die CNC-Integration möglicherweise wichtiger als die reine Schneidleistung. Achten Sie auf automatische Brennerhöhenregelung, Kompatibilität mit Verschachtelungssoftware, Unterstützung für Wassertisch oder Absaugung, Teile-Workflow, Erdung, Bedienerschulung und die Verfügbarkeit von Verbrauchsmaterialien.
Eine CNC-Plasmaschneidanlage funktioniert als System. Stromquelle, Brenner, Tisch, Software, Höhenverstellung, Verbrauchsmaterialien und Serviceleistung beeinflussen die Schnittqualität und den Teilefluss. Ist ein Teil dieses Arbeitsablaufs schwächelt, kann selbst ein leistungsstarker Plasmaschneider Verzögerungen, Nacharbeit oder Ausschuss verursachen.
Gas- und Luftversorgung
Druckluft ist weit verbreitet, da sie kostengünstig und einfach zu beschaffen ist. Für anspruchsvollere Schneidarbeiten verwenden Betriebe je nach Material und gewünschter Schnittqualität Sauerstoff, Stickstoff, Argon-Wasserstoff-Gemische oder andere Gasmischungen.
Die Wahl des Gases beeinflusst Oxidation, Kantenbeschaffenheit, Standzeit der Verschleißteile und Reinigungsaufwand. Edelstahl und Aluminium erfordern oft mehr Sorgfalt als Baustahl. Die Gaseinstellung muss stets mit der Bedienungsanleitung der Maschine, der Verschleißteiltabelle und den jeweiligen Arbeitsanforderungen übereinstimmen.
Brennerpaket und Verbrauchsmaterialien
Die Brennerausrüstung beeinflusst Schnittqualität, Bedienkomfort, Wartung und Ersatzteilverfügbarkeit. Prüfen Sie die Kabellänge, die Art der Verbrauchsmaterialien, die Verfügbarkeit von Düsen, die Elektrodenlebensdauer und ob Ihr Team während einer Schicht schnell Ersatzteile austauschen kann.
Für Ihre Kunden beeinflussen Verbrauchsmaterialien die Maschinenverfügbarkeit. Sind Düsen, Elektroden, Brennerteile und Schutzvorrichtungen schwer zu ersetzen, kann ein guter Plasmaschneider während Reparatur- oder Produktionsarbeiten stillstehen. Prüfen Sie daher vor der Aufnahme eines Modells in Ihr Sortiment, ob die passenden Verbrauchsmaterialien und Ersatzteile problemlos in größeren Mengen bestellt werden können.
Service- und Ersatzteilunterstützung
Kundendienst ist entscheidend, denn Schneidgeräte erwirtschaften keine Einnahmen, wenn Verbrauchsmaterialien, Brenner oder Ersatzteile schwer zu beschaffen sind. Prüfen Sie vor der Auswahl eines Lieferanten die Garantiebedingungen, die Verfügbarkeit von Ersatzteilen, den technischen Support, die Mindestbestellmenge, die Lieferzeit und die Verpackungsoptionen.
Hier spielt auch der Support des Lieferanten eine Rolle für die Kaufentscheidung. Ein Betrieb wählt einen Plasmaschneider zwar möglicherweise aufgrund seiner Stromstärke und Schnittstärke, wird dieses Modell aber nur dann weiterhin verwenden, wenn Garantiebedingungen, Ersatzteile, technischer Kundendienst und die regelmäßige Versorgung mit Verbrauchsmaterialien zuverlässig sind.
Welche Sicherheits- und Compliance-Aspekte sind wichtig?
Beide Schneidverfahren erfordern geschultes Personal, persönliche Schutzausrüstung, Belüftung, Brandschutz und eine sorgfältige Vorbereitung. Beim Plasmaschneiden kommen Lichtbogenstrahlung, elektrische Gefahren, Erdungsanforderungen und Rauchgasabsaugung hinzu. Beim Autogenschneiden sind zusätzlich Sauerstoffhandhabung, Brenngas, Rückschlaggefahr, Regler, Schläuche, Düsen und die Lagerung von Gasflaschen erforderlich.
Augen- und Gesichtsschutz müssen dem jeweiligen Verfahren, der Stromstärke und den Baustellenvorschriften entsprechen. OSHA 1910.133 gibt Mindestvorgaben für die Schutzstufe von Schutzlinsen beim Plasmaschneiden und Sauerstoffschneiden vor. Ihr Team sollte jedoch vor der Festlegung der Betriebsrichtlinien zusätzlich die Bedienungsanleitung der Maschine, die Hinweise des PSA-Lieferanten und die lokalen Sicherheitsbestimmungen prüfen.
Plasma-Sicherheitsprüfungen
- Vor dem Schneiden Werkstückklemmer, Erdung und Brennerzustand prüfen.
- Verwenden Sie die richtige Blendenschutzfolie, Gesichtsschutz, Handschuhe und PSA.
- Druckluft trocken und sauber halten.
- Beim Schneiden von beschichtetem, verzinktem, lackiertem oder Edelstahl müssen die Dämpfe abgeführt werden.
- Beachten Sie die Bedienungsanleitung des Generators für die Verwendung und den elektrischen Anschluss.
Sicherheitsüberprüfungen für die Sauerstoff-Brennstoff-Spritzgießerei
- Verwenden Sie die richtigen Regler, Schläuche, Düsen und Rückschlagsicherungen.
- Verbindungen vor dem Durchtrennen auf Dichtheit prüfen.
- Halten Sie Öl und Fett von den Sauerstoffanschlüssen fern.
- Sauerstoff- und Brenngasflaschen sind gemäß den geltenden Vorschriften zu lagern.
- Zugbediener bei Abschaltbefehlen und Rückkopplungsreaktionen.
Die Sicherheit prägt auch die gesamte Ausrüstung. Plasma-Kunden benötigen möglicherweise persönliche Schutzausrüstung, Brennerteile, Druckluftversorgung und Verbrauchsmaterialien. Autogen-Kunden benötigen möglicherweise Regler, Schläuche, Düsen, Flammenrückschlagsicherungen, Lagermöglichkeiten für Gasflaschen und Schulungsmaterialien.
Welches Schneidverfahren ist pro fertigem Teil kostengünstiger?
Das kostengünstigste Verfahren liefert akzeptable Teile mit weniger Arbeitsaufwand, Nachbearbeitung, Ausschuss und Ausfallzeiten. Plasmaschneiden mag in der Anschaffung teurer sein, kann aber die Kosten der Fertigteile senken, wenn Ihr Team schnellere Schnitte, wiederholbare Profile und weniger Schleifarbeit benötigt.
Das Autogenschneiden ist in der Anschaffung oft günstiger, insbesondere beim manuellen Schneiden von dickem Kohlenstoffstahl. Die Kosten können jedoch steigen, wenn geringere Schnittgeschwindigkeiten, Wärmeverzug, Schlacke, Gasverbrauch und Reinigungsaufwand den Arbeitsablauf beeinträchtigen.
Vergleichen Sie die gesamten Auftragskosten, nicht nur den Maschinenpreis. Berücksichtigen Sie Verbrauchsmaterialien, Brennerteile, Gas oder Druckluft, Strom oder Kraftstoff, Rüstzeiten, Arbeitszeit des Bedieners, Schleifarbeiten, Fehlbohrungen, Ausschusskanten, Ausfallzeiten, Schulungen, persönliche Schutzausrüstung und Sicherheitsvorkehrungen.
Für Ihre Kunden hängt die Kostenfrage meist vom Arbeitsaufwand ab. Ein Reparaturteam, das grobe Schnitte in dickem Kohlenstoffstahl durchführt, akzeptiert möglicherweise die geringere Geschwindigkeit des Autogenschweißens, da die Anschaffungskosten niedriger sind. Eine Fertigungswerkstatt, die wiederkehrende Halterungen, Schutzvorrichtungen, Paneele oder verschachtelte Teile schneidet, zahlt unter Umständen mehr für Plasmaschneiden, da der schnellere Teilefluss und weniger Nacharbeit bei wiederkehrenden Aufträgen Kosten sparen.
Wie wählt man die richtige Schneidekonfiguration aus?
Wählen Sie die Konfiguration anhand der am häufigsten wiederkehrenden Arbeitsschritte Ihrer Kunden, nicht anhand des Prozessnamens. Beginnen Sie mit der Materialzusammensetzung, dem täglichen Dickenbereich, den Erwartungen an die Schnittkante, den Schnittstunden, den Baustellenbedingungen und dem Unterstützungsbedarf.
Das nächste Filterkriterium ist die Unterstützungskapazität. Eine Werkstatt benötigt möglicherweise CNC-Nesting, handgeführte Reparaturschneidemaschinen oder beides, aber die Einrichtung funktioniert nur, wenn Druckluft, Gas, Strom, persönliche Schutzausrüstung, Verbrauchsmaterialien und Ersatzteile verfügbar sind.
Für die Lieferung von Schneid- und Schweißgeräten bietet YesWelder Wholesale tragbare Plasmaschneidgeräte in Industriequalität wie den CUT-55DS PRO und den CUT-65DS PRO sowie Schutzausrüstung, Zubehör, Verbrauchsmaterialien und Ersatzteile an. Bitte klären Sie vor der Lagerhaltung mit unserem Großhandelsteam die aktuellen Produktspezifikationen, Mindestbestellmengen, Lieferzeiten, Verpackungsoptionen, Garantiebedingungen und den Kundendienst.
Fazit
Plasma- und Autogenschneiden haben beide ihren Platz in der Schwerindustrie. Plasma ist in der Regel die bessere Wahl, wenn Ihre Kunden Mischmetallschneiden, einen schnelleren Teilefluss, CNC-Wiederholgenauigkeit und sauberere Ergebnisse bei geeigneten Materialstärken benötigen. Autogenschneiden ist nach wie vor sinnvoll für dicken Kohlenstoffstahl, grobe Zuschnitte vor Ort, Erwärmungsarbeiten und kostengünstigere manuelle Aufrüstungen.
Die beste Anschaffung hängt vom Arbeitsaufkommen ab, nicht vom Prozessnamen. Vergleichen Sie Materialmix, tägliche Schichtdicken, Stromstärke, Einschaltdauer, Brennertyp, Gas- oder Luftversorgung, Verbrauchsmaterialien, Sicherheitsanforderungen und Kosten pro fertigem Teil, bevor Sie sich für Geräte oder Lagerbestände entscheiden.
Wenn Ihr Katalog Reparaturwerkstätten, Fertigungsteams, Wartungsteams oder Industriebedarfskunden beliefert, kann YesWelder Wholesale den Bedarf an tragbaren, industrietauglichen Plasmaschneidgeräten wie dem CUT-55DS PRO und dem CUT-65DS PRO decken. Zusätzlich bieten wir Schweißgeräte, persönliche Schutzausrüstung (PSA), Zubehör, Verbrauchsmaterialien und Ersatzteile an. Kontaktieren Sie unser Großhandelsteam, um vor Ihrer Bestellung die aktuellen Spezifikationen, Mindestbestellmengen, Lieferzeiten, Garantiebedingungen, Verpackungsoptionen und den Kundendienst zu erfragen.
Häufig gestellte Fragen
Beginnen Sie mit den Arbeiten, die die Werkstätten und Teams, an die Sie verkaufen, am häufigsten wiederholen. Reparaturwerkstätten und Außendienstteams benötigen möglicherweise tragbare Plasmaschneider, Autogenschneidzubehör, persönliche Schutzausrüstung und Verbrauchsmaterialien, während Produktionsbetriebe möglicherweise auch nach CNC-Plasmaschneidunterstützung fragen.
Prüfen Sie Stromstärke, Einschaltdauer, Schnittstärke, Trenndicke, Eingangsleistung, Brennerpaket, Verfügbarkeit von Verbrauchsmaterialien und Garantiebedingungen. Bei CNC-Anwendungen prüfen Sie zusätzlich die Kompatibilität von Maschine und Brenner sowie die Durchstoßkapazität.
Ja. Auch größere Betriebe benötigen möglicherweise noch tragbare Plasmaschneider für Reparaturplätze, Servicefahrzeuge, Wartungsarbeiten und schnelle Zuschnitte abseits der CNC-Maschine. Wählen Sie das Modell passend zum täglichen Materialstärkebereich, der Stromversorgung, der Luftqualität und dem Verbrauchsmaterialbedarf.
Gängige Zubehörteile umfassen persönliche Schutzausrüstung (PSA), Düsen, Elektroden, Brennerteile, Schutzschilde, Druckluftversorgung und Ersatzteile. Die Bevorratung dieser Artikel trägt dazu bei, Ausfallzeiten nach dem Verkauf der Maschine zu reduzieren.
Behalten Sie das Autogenschweißen im Sortiment, wenn die von Ihnen belieferten Betriebe und Teams dickes Kohlenstoffstahl schneiden, Heiz- oder Biegefunktionen benötigen oder in Umgebungen mit begrenzter Stromversorgung und Druckluft arbeiten. Plasma- und Autogenschweißen erfüllen oft unterschiedliche Aufgaben, anstatt sich vollständig zu ersetzen.