
Wenn Ihr MIG-Schweißgerät ständig knallt, durchbrennt oder überall Schweißspritzer verteilt, dann stimmen Drahtvorschubgeschwindigkeit und Spannung nicht überein.
Die Drahtvorschubgeschwindigkeit steuert, wie schnell das Schweißzusatzmaterial in die Verbindung zugeführt wird. Die Spannung steuert die Lichtbogenlänge und die Nahtform. Sind diese beiden Einstellungen aufeinander abgestimmt, klingt der Lichtbogen ruhig und die Schweißnaht sieht sauber aus.
Diese Tabelle für Drahtvorschubgeschwindigkeit und Spannung beim MIG-Schweißen bietet Ihnen klare Ausgangspunkte basierend auf Drahtdurchmesser und Materialstärke. Sie können sie auch als Kurzanleitung für die Einstellungen von Drahtvorschubgeschwindigkeit und Spannung beim MIG-Schweißen verwenden, wenn Sie ein neues Projekt starten.
Was ist das Diagramm für Drahtgeschwindigkeit und Spannung beim MIG-Schweißen?
Eine MIG-Schweißdrahtgeschwindigkeits- und Spannungstabelle gibt Ihnen die empfohlene Spannung (V) und Drahtvorschubgeschwindigkeit (IPM) basierend auf dem Drahtdurchmesser und der Materialstärke an.
Betrachten Sie dies als Ihren Ausgangspunkt. Es ersetzt zwar keine realen Tests, bewahrt Sie aber vor unnötigem Rätselraten und Drahtverschwendung. Beginnen Sie mit diesen Werten und passen Sie diese dann an die Nahtart, das Schutzgas und die Schweißposition an.
0.023″ (0.6 mm) Drahteinstellungen
Ideal für dünne Bleche und leichte Fertigungsarbeiten.
| Materialstärke | Spannung (V) | Leitungsgeschwindigkeit (IPM) |
| 1mm | 14-15 | 90-140 |
| 2mm | 15-16 | 120-180 |
| 3mm | 16-17 | 150-220 |
| 4mm | 17-18 | 180-260 |
Diese Größe verringert das Risiko des Durchbrennens und ermöglicht eine bessere Kontrolle bei dünnem Stahl.
0.030″ (0.8 mm) Drahteinstellungen
Gängigste Drahtgröße für allgemeine Fertigungsarbeiten.
| Materialstärke | Spannung (V) | Leitungsgeschwindigkeit (IPM) |
| 2mm | 16-17 | 140-200 |
| 3mm | 17-18 | 180-260 |
| 4mm | 18-19 | 220-300 |
| 5mm | 19-21 | 260-340 |
Dieser Draht bietet ein ausgewogenes Verhältnis zwischen Eindringtiefe und Kontrolle und eignet sich für die meisten Werkstattarbeiten.
0.035″ (0.9 mm) Drahteinstellungen
Am besten geeignet für dickere Stahlbleche und Konstruktionsschweißungen.
| Materialstärke | Spannung (V) | Leitungsgeschwindigkeit (IPM) |
| 3mm | 18-19 | 200-280 |
| 4mm | 19-21 | 240-320 |
| 6mm | 21-23 | 280-360 |
| 8mm | 23-25 | 320-400 |
Diese Größe führt zu tieferem Eindringen und stärkeren Schweißverbindungen.
Wie verwendet man die MIG-Schweißtabelle richtig?
Nutzen Sie die Tabelle als Ausgangspunkt und passen Sie sie dann an die tatsächlichen Schweißbedingungen an.
Die Tabellen basieren auf Schweißarbeiten in Flachlage mit Standard-Schutzgas. In der Praxis verlaufen Projekte jedoch selten perfekt. Die Fugenspalten variieren. Die Metalltemperatur ändert sich. Selbst die Leistungsabgabe Ihrer Maschine kann sich geringfügig verändern.
So stellen Sie die Einstellung sicher ein:
- Spannungsänderung in Schritten von 0.5–1 Volt: Kleine Änderungen verhindern Überhitzung oder Unterspannung.
- Die Drahtgeschwindigkeit sollte in Schritten von 10–20 IPM angepasst werden: Große Sprünge führen in der Regel zu Instabilität.
- Vor dem Schweißen der Endteile immer die Durchschweißung prüfen.
Kleine Anpassungen geben Ihnen Kontrolle. Große Anpassungen schaffen meist neue Probleme.
Warum müssen Leitungsgeschwindigkeit und Spannung übereinstimmen?
Drahtvorschubgeschwindigkeit und Spannung müssen gleichzeitig erhöht oder verringert werden, um die Stabilität des Lichtbogens und die korrekte Eindringtiefe zu gewährleisten.
Ist die Drahtgeschwindigkeit zu hoch und die Spannung zu niedrig, drückt sich der Draht in das Schmelzbad. Dabei hört man ein lautes Knallen und sieht starke Spritzer.
Ist die Spannung zu hoch und die Drahtvorschubgeschwindigkeit zu niedrig, dehnt sich der Lichtbogen zu stark aus. Die Schweißnaht flacht ab, und es kann sich eine Hinterschneidung an den Kanten bilden.
Die optimale Einstellung fühlt sich anders an. Sie hören ein gleichmäßiges, zischendes Geräusch wie von gebratenem Speck. Das Wasser fließt gleichmäßig. Es spritzt kaum. Sobald Sie dieses Geräusch hören, wissen Sie, dass Sie fast fertig sind.
(Wenn es sich anhört wie Popcorn aus der Mikrowelle, stimmt etwas nicht.)
Was passiert, wenn die Leitungsgeschwindigkeit zu hoch ist?
Ist die Drahtgeschwindigkeit zu hoch, trifft der Draht auf das Schmelzbad, bevor dieses schmelzen kann. Deshalb fühlt sich der Lichtbogen „drängend“ und laut an.
Sie werden in der Regel Folgendes feststellen:
- Der Bogen stößt ins Becken
- Harte Knallgeräusche
- Starke Spritzer um die Fuge herum
In den meisten Fällen ist die Spannung für die gewählte Vorschubgeschwindigkeit zu niedrig. Erhöhen Sie die Spannung leicht, um das Gleichgewicht wiederherzustellen.
Was passiert, wenn die Spannung zu hoch ist?
Bei zu hoher Spannung dehnt sich der Lichtbogen zu stark aus und verliert an Fokus.
Möglicherweise sehen Sie:
- Ein langer, verschlungener Bogen
- Eine flache, breite Perle
- Unterschnitt an den Kanten
Verringern Sie die Spannung leicht, bis sich das Schmelzbad verdichtet und besser kontrollierbar wird.
Wie sehen und klingen die Einstellungen für „Ausgewogen“?
Bei korrekten Einstellungen ergibt sich Folgendes:
- Gleichmäßiges Geräusch von „bratenem Speck“
- Glattes, gleichmäßiges Wulstprofil
- Minimale Spritzer
- Richtiges Eindringen ohne Durchbrennen
Wenn der Lichtbogen schrill oder knallend klingt, stimmt etwas nicht.
Wie stellt man die Drahtvorschubgeschwindigkeit und die Spannung beim MIG-Schweißen Schritt für Schritt ein?
Befolgen Sie diese 5-Schritte-Methode für gleichbleibende Ergebnisse:
Schritt 1: Wählen Sie die richtige Drahtgröße
Wählen Sie den Draht anhand der Materialstärke aus.
- Verwenden Sie 0.023″ für dünnes Blech.
- Für allgemeine Fertigungsarbeiten verwenden Sie 0.030″.
- Verwenden Sie 0.035″ für Stahl ab 6 mm Dicke.
Schritt 2: Zuerst die Spannung einstellen
Stellen Sie die Spannung anhand der Tabelle ein. Die Spannung bestimmt die Lichtbogenlänge und das Schweißnahtprofil.
Schritt 3: Drahtvorschub schrittweise erhöhen
Erhöhen Sie die Drahtvorschubgeschwindigkeit langsam, bis sich der Lichtbogen stabilisiert. Stoppen Sie, sobald das Geräusch gleichmäßig und ruhig ist.
Schritt 4: Führen Sie eine Testschweißung durch
Schweißen Sie immer auf einem Reststück gleicher Dicke. Überprüfen Sie den Einbrand und die Nahtform.
Schritt 5: Feinabstimmung in kleinen Schritten
Nehmen Sie nur kleine Änderungen vor. Große Änderungen überschreiten in der Regel den korrekten Bereich.
Welche MIG-Einstellungen sollten Sie für verschiedene Materialien verwenden?
Da verschiedene Metalle unterschiedlich auf Hitze reagieren, variieren die Einstellungen.
Baustahl
Für Baustahl gelten Standardwerte aus Tabellen.
Für einen reibungslosen Lichtbogenbetrieb verwenden Sie ein Argon-CO₂-Gemisch aus 75 % und 25 %.
Edelstahl
Edelstahl erfordert eine etwas geringere Drahtvorschubgeschwindigkeit, um die Wärmezufuhr zu kontrollieren.
Für eine bessere Stabilität sollten höhere Argonmischungen verwendet werden.
Aluminium
Für Aluminium wird Folgendes benötigt:
- Höhere Drahtgeschwindigkeit
- Schutzgas reines Argon
- Glattes Drahtzuführungssystem
Aluminium schmilzt schneller, daher ist eine präzise Steuerung entscheidend.
Wie beeinflusst Schutzgas Spannung und Drahtgeschwindigkeit?
Unterschiedliche Schutzgase verändern das Verhalten des Lichtbogens.
100% CO₂ erzeugt einen heißeren und aggressiveren Lichtbogen. Es ermöglicht eine tiefere Durchdringung, führt aber zu mehr Spritzern. Oft ist eine etwas höhere Spannung erforderlich, um den Lichtbogen zu stabilisieren. Verarbeiter verwenden es häufig für dickes Baustahl, wo die Festigkeit wichtiger ist als das Aussehen.
75/25 Argon-CO₂ sorgt für einen ruhigeren Lichtbogen und eine sauberere Schweißnaht. Deshalb verwenden die meisten Betriebe dieses Gemisch für Baustahl. Es bietet ein ausgewogenes Verhältnis von Einbrandtiefe und Kontrolle bei minimalem Reinigungsaufwand.
90/10-Argon-Gemische erzeugen einen weicheren, stabileren Lichtbogen bei geringerer Wärmeeinbringung. Sie eignen sich gut für dünne Materialien und Edelstahl.
Wenn Sie das Gas wechseln, erwarten Sie nicht, dass Ihre alten Einstellungen unverändert bleiben. Passen Sie die Spannung leicht an und testen Sie erneut.
Woran erkennt man, ob die MIG-Einstellungen korrekt sind?
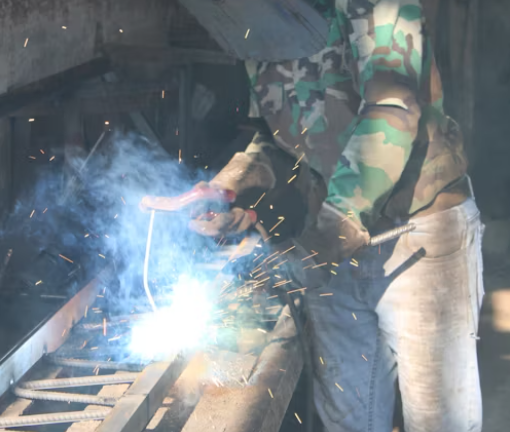
Die korrekten MIG-Einstellungen erzeugen klare visuelle und akustische Indikatoren.
Suchen:
- Gleichmäßiger Bogenschall
- Flache, gleichmäßige Perle
- Minimale Spritzer
- Gleichmäßiger Drahtvorschub
- Richtige Penetration ohne Durchbrennen
Bei schwacher Eindringtiefe sollten sowohl die Spannung als auch die Drahtvorschubgeschwindigkeit leicht erhöht werden.
Schnellreparatur-Spickzettel (Schnelle Fehlerbehebung)
Wenn Sie Ihre Einstellungen schneller vornehmen möchten, verwenden Sie diese kurze Checkliste:
- Knallen und Spritzen: Spannung zu niedrig für Ihre Drahtgeschwindigkeit → Spannung leicht erhöhen
- Drahtstumpfbildung: Drahtvorschubgeschwindigkeit zu hoch für Ihre Spannung → Spannung erhöhen oder Vorschubgeschwindigkeit verringern
- Flache, breite Perle: Spannung zu hoch → Spannung etwas senken
- Seilartige Perle: Spannung zu niedrig → Spannung leicht erhöhen
- Schwache Durchdringung: Wärmezufuhr zu gering → Spannung und Drahtvorschubgeschwindigkeit erhöhen
Was sind die häufigsten Probleme beim MIG-Schweißen und wie lassen sie sich beheben?
Die meisten Probleme beim MIG-Schweißen lassen sich auf ein ungleichmäßiges Wärmegleichgewicht zurückführen. So erkennen und beheben Sie diese:
- Starkes Spritzen: Zu niedrige Spannung oder zu hohe Drahtvorschubgeschwindigkeit verursachen instabile Übertragung. Erhöhen Sie die Spannung leicht oder reduzieren Sie die Vorschubgeschwindigkeit.
- Durchbrennen: Zu hohe Hitze für dünnes Metall. Spannung senken und Drahtvorschubgeschwindigkeit verringern.
- Unzureichende Durchdringung: Die Wärmezufuhr ist zu gering. Erhöhen Sie Spannung und Drahtvorschubgeschwindigkeit schrittweise.
- Drahtstumpf: Die Drahtzufuhr ist für die gewählte Spannung zu schnell. Erhöhen Sie die Spannung geringfügig.
- Hohe, seilartige Schweißnaht: Die Spannung ist zu niedrig. Erhöhen Sie die Spannung, um die Schweißnaht abzuflachen und die Verschmelzung zu verbessern.
Welche fortgeschrittenen Faktoren beeinflussen die Drahtgeschwindigkeit und Spannung beim MIG-Schweißen?
Selbst optimal eingestellte Diagrammwerte können sich beim Schweißen in der Praxis verändern. Hier sind die drei Faktoren, die die Einstellungen am schnellsten beeinflussen.
Stick-Out-Länge
Die Elektrodenlänge beeinflusst die Wärmeeinbringung direkt. Eine größere Länge verringert Stromstärke und Eindringtiefe. Für eine stabile Wärmeübertragung sollte die Länge zwischen 9,5 mm und 12,7 mm liegen. Falls die Eindringtiefe plötzlich abnimmt, überprüfen Sie zuerst die Elektrodenlänge.
Schweißposition
Beim Schweißen in vertikaler und Überkopfposition ist eine geringere Wärmezufuhr erforderlich, um ein Durchhängen des Schmelzbades zu verhindern. Reduzieren Sie Spannung und Drahtvorschubgeschwindigkeit leicht, wenn Sie in dieser Position schweißen.
Maschinentyp
Inverter-Schweißgeräte ermöglichen eine präzisere Spannungsregelung als Transformator-Schweißgeräte. Zwei auf 18 Volt eingestellte Geräte verhalten sich möglicherweise nicht gleich. Testen Sie die Gerätewechsel immer an einem Reststück.
Fazit
Die richtige Balance zwischen Drahtvorschubgeschwindigkeit und Spannung ist die Grundlage für ein gutes MIG-Schweißergebnis.
Beginnen Sie mit der Tabelle. Testen Sie an einem Reststück. Passen Sie die Einstellungen in kleinen Schritten an. Achten Sie auf den Klangbogen und beobachten Sie die Schweißnaht. Wenn der Klang gleichmäßig wird und die Schweißraupe gleichmäßig fließt, befinden Sie sich im richtigen Bereich.
Mit der Zeit werden Sie sich nicht mehr so sehr auf Charts verlassen. Sie werden sich auf Ihr Gefühl und Ihren Klang verlassen.
Wenn Sie eine neue Maschine einrichten oder Ihre Schweißausrüstung aufrüsten, wählen Sie Geräte, die eine stabile Spannungsregelung und einen gleichmäßigen Drahtvorschub gewährleisten. Diese Stabilität ermöglicht ein schnelleres Einstellen und sauberere Schweißergebnisse.
Häufig gestellte Fragen zu MIG-Drahtgeschwindigkeit und Spannung
Die korrekte Spannung und Drahtvorschubgeschwindigkeit hängen vom Drahtdurchmesser und der Materialstärke ab. Beispielsweise werden für 0.030″-Draht bei 4 mm Stahl typischerweise 18–19 Volt und 220–300 IPM (Inches per Minute) benötigt. Beginnen Sie immer mit einem Schweißdiagramm und optimieren Sie die Einstellungen anhand des Lichtbogengeräuschs und des Nahtbildes.
Ja. Beim MIG-Schweißen wird die Stromstärke direkt über die Drahtvorschubgeschwindigkeit gesteuert. Eine höhere Drahtvorschubgeschwindigkeit erhöht den Strom, eine niedrigere verringert ihn. Die Spannung bleibt davon unabhängig und steuert die Lichtbogenlänge.
Zu hohe Spannung erzeugt einen langen, instabilen Lichtbogen und eine flache, breite Schweißnaht. Dies kann zu Hinterschneidungen und übermäßiger Wärmeeinbringung führen. Reduzieren Sie die Spannung leicht, wenn der Lichtbogen rau klingt oder die Schweißnaht zu breit wird.
0.8-mm-Draht eignet sich besser für Stahl mittlerer Dicke und allgemeine Fertigungsarbeiten. 0.9-mm-Draht ermöglicht tieferes Eindringen und ist für dickere Materialien geeignet, erfordert jedoch eine höhere Spannung und Drahtvorschubgeschwindigkeit.
Um Spritzer zu reduzieren, sollten Spannung und Drahtvorschubgeschwindigkeit aufeinander abgestimmt, ein Schutzgasverhältnis von 75/25 verwendet, der korrekte Drahtvorschub eingehalten und das Grundmaterial gereinigt werden. Die meisten Spritzer entstehen durch eine falsche Parametereinstellung.



