
Wärmebehandlung vor und nach dem Schweißen – Vorwärmen vor dem Schweißen und Wärmebehandlung nach dem Schweißen – sorgt für feste, langlebige und sichere Schweißnähte. Die Wärmebehandlung vor und nach dem Schweißen trägt zum Projekterfolg bei.
Lesen Sie weiter und erfahren Sie mehr!
Was ist eine Wärmebehandlung vor und nach dem Schweißen?
Bei der Wärmebehandlung vor dem Schweißen bzw. beim Vorwärmen wird das Grundmaterial vor dem Schweißen erhitzt, um Wärmegradienten zu verringern, wasserstoffinduzierte Risse zu verhindern und die Schweißbarkeit zu verbessern.
Die Wärmebehandlung nach dem Schweißen nutzt kontrollierte Wärme, um nach dem Schweißen Eigenspannungen abzubauen, gehärtete Bereiche anzulassen und die Materialeigenschaften zu verbessern. Diese Verfahren gewährleisten, dass die Schweißnähte strengen Normen entsprechen und reduzieren das Risiko häufiger Schweißfehler.
Normen wie ASME Section VIII, AWS D1.1 und API 510 regeln die Wärmebehandlung vor und nach dem Schweißen. Diese Normen legen Folgendes fest:
- Temperaturbereiche: Z. B. 600–700 °C für PWHT auf Kohlenstoffstahl.
- Einweichzeiten: Normalerweise 1 Stunde pro 25 mm Dicke.
- Kühlraten: Kontrolliert, um einen Thermoschock zu vermeiden.
Die Nichteinhaltung kann zu fehlerhaften Schweißnähten, kostspieligen Nacharbeiten oder Sicherheitsrisiken führen. Beispielsweise schreibt ASME Abschnitt VIII für Kohlenstoffstahlbehälter mit einer Dicke von mehr als 38 mm eine PWHT vor, um die strukturelle Integrität zu gewährleisten.
Schlüsselanwendungen
Die Wärmebehandlung vor und nach dem Schweißen ist in anspruchsvollen Branchen von entscheidender Bedeutung. Beispielsweise ist die Wärmebehandlung vor und nach dem Schweißen für dickwandige Druckbehälter vorgeschrieben, um katastrophale Ausfälle unter hohem Druck zu verhindern, während das Vorwärmen rissfreie Schweißnähte in kalten Klimazonen gewährleistet.
Hier sind einige wichtige Anwendungen:
| Branche | Anwendung |
| Öl un Gas | Schweißen in der Öl- und Gasindustrie kommt häufig beim Bau von Pipelines, Druckbehältern und Offshore-Plattformen vor. |
| Luft- und Raumfahrt | Turbinenschaufeln, Fahrwerke und Rumpfkomponenten sind unerlässlich für Schweißen in der Luft- und Raumfahrtindustrie. |
| Stromerzeugungsmarkt | Kesselrohre, Kernreaktorbehälter und Dampfturbinen. |
| Schiffbau | Rümpfe, Gelenkwellen und hochfeste Verbindungen. |
| Bauwesen | Brücken, Wolkenkratzergerüste und schwere Maschinen. |
Wärmebehandlung vor dem Schweißen (Vorwärmen)
Warum ist Vorheizen wichtig?
- Reduzierung thermischer Gradienten: Minimiert Verformungen und Risse, indem eine gleichmäßige Erwärmung über die gesamte Schweißzone hinweg gewährleistet wird.
- Verhinderung wasserstoffinduzierter Rissbildung: Verdrängt Feuchtigkeit und Wasserstoff, was für Materialien wie niedriglegierte Stähle von entscheidender Bedeutung ist.
- Verbesserung der Schweißbarkeit: Verbessert die Verschmelzung und reduziert Schweißfehler, insbesondere bei dicken Abschnitten.
- Verbesserung der Arbeitssicherheit: Stabilisiert das Schweißbad und reduziert Lichtbogenblasen und Spritzer.
Prozess und Parameter
Zu den Materialien, die vorgewärmt werden müssen, gehören Kohlenstoffstähle, hochfeste niedriglegierte Stähle (HSLA) und Chrom-Molybdän-Legierungen. Dabei wird das Grundmaterial vor dem Schweißen auf eine bestimmte Temperatur erhitzt:
Temperaturbereiche (gemäß AWS D1.1):
- Kohlenstoffstahl: 50–150 °C.
- Niedriglegierter Stahl: 100–250 °C.
- Chrom-Molybdän-Legierungen: 200–350 °C.
Methoden :
- Widerstandsheizung: Elektrische Pads ermöglichen eine präzise, lokalisierte Erwärmung kleiner Komponenten.
- Induktionsheizung: Elektromagnetische Spulen erhitzen große Strukturen schnell, ideal für Rohrleitungen.
- Flammenerhitzung: Propan- oder Acetylen-Sauerstoff-Brenner sind kostengünstig, aber weniger präzise und werden im Außeneinsatz eingesetzt.
Überwachung :
- Thermoelemente: Für Echtzeit-Temperaturdaten am Material angebracht.
- Infrarot-Thermometer: Berührungslose Messung für mehr Sicherheit.
- Datenlogger: Zeichnen Sie Temperaturprofile zur Qualitätssicherung auf.
Häufige Fehler und Risiken
- Unterhitzung: Verhindert keine Wasserstoffrissbildung, insbesondere bei dicken oder kohlenstoffreichen Materialien.
- Überhitzung: Verursacht Kornwachstum und verringert dadurch die Festigkeit und Zähigkeit des Materials.
- Ungleichmäßige Erwärmung: Erzeugt thermische Spannungen, die zu Verformungen führen.
Wärmebehandlung nach dem Schweißen (PWHT)
Vorteile der Wärmebehandlung nach dem Schweißen
Die Wärmebehandlung nach dem Schweißen bietet entscheidende Vorteile:
- Stressentspannung: Reduziert Restspannungen durch Schweißen und verhindert Verformungen und Risse.
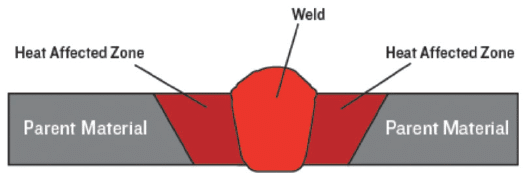
- Anlassen: Macht gehärtete Zonen in der Wärmeeinflusszone (WEZ) weicher und verbessert so die Duktilität.
- Wasserstoffentfernung: Beseitigt eingeschlossenen Wasserstoff und verringert so das Risiko einer verzögerten Rissbildung.
- Verbesserte Zähigkeit: Erhöht die Beständigkeit gegen Sprödbruch, was für Niedertemperaturanwendungen entscheidend ist.
- Korrosionsbeständigkeit: Minimiert Spannungsrisskorrosion in rauen Umgebungen wie Offshore-Plattformen.
Beispielsweise kann die PWHT-Behandlung eines Druckbehälters aus Kohlenstoffstahl dessen Lebensdauer um 25 Jahre verlängern und so Millionen an Wartungskosten einsparen.
Prozess und Parameter
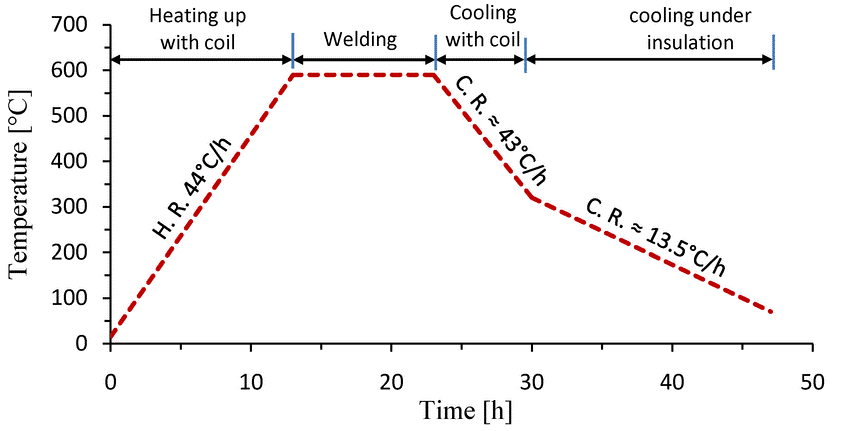
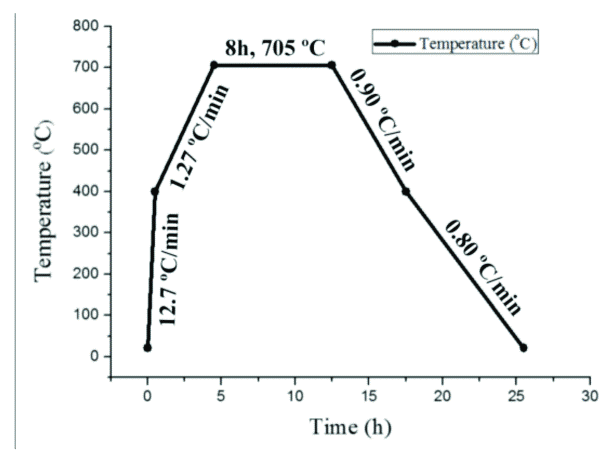
Bei der PWHT wird das geschweißte Bauteil erhitzt, auf einer Zieltemperatur gehalten und anschließend allmählich abgekühlt.
1. Temperaturbereiche (gemäß ASME Abschnitt VIII):
- Kohlenstoffstahl: 600–700 °C.
- Niedriglegierter Stahl: 650–760 °C.
- Chrom-Molybdän-Legierungen: 700–900 °C.
2. Methoden :
- Ofenbasiert: Ganze Komponenten werden in großen Öfen erhitzt, ideal für Druckbehälter.
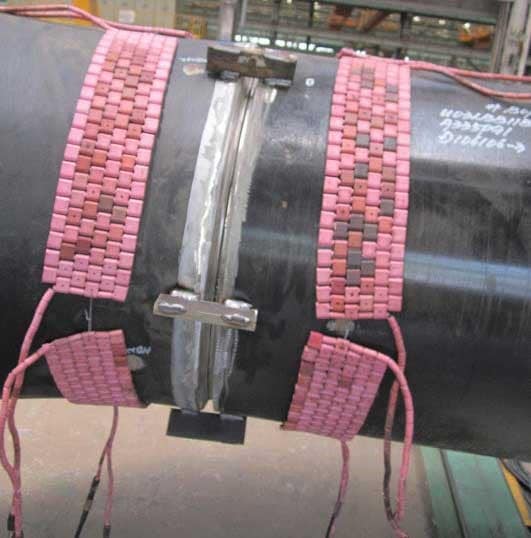
- Lokaler Widerstand: Heizkissen oder -decken behandeln bestimmte Schweißzonen, was bei Rohrleitungen üblich ist.
- Einführung: Spulen ermöglichen eine schnelle, präzise Erwärmung für Anwendungen vor Ort.
3. Einweichzeiten : 1 Stunde pro 25 mm Dicke, mindestens jedoch 30 Minuten.
4. Abkühlgeschwindigkeit : 100–150°C pro Stunde, um einen Thermoschock zu vermeiden, oft in einem Ofen oder einer isolierten Umgebung.
5. Qualitätskontrolle : Datenlogger werden zur Aufzeichnung von Temperaturprofilen eingesetzt, um die Einhaltung der ASME-Normen sicherzustellen. Zerstörungsfreie Prüfverfahren (ZfP) wie die Ultraschallprüfung nach der Wärmebehandlung bestätigen die Schweißnahtintegrität.
Wann sollte PWHT verwendet werden?
- Dicke Materialien: Kohlenstoffstahl >38 mm, niedriglegierter Stahl >25 mm (ASME Abschnitt VIII).
- Hochfeste Legierungen: Beispielsweise neigen Cr-Mo-Stähle zur Rissbildung.
- Kritische Anwendungen: Druckbehälter, Rohrleitungen und nukleare Komponenten.
- Code-Anforderungen: ASME-, API- oder AWS-Standards.
Vergleich der Wärmebehandlung vor und nach dem Schweißen
Komplementäre Rollen
Vorwärmen und PWHT ergänzen sich gegenseitig. Die Kombination beider Verfahren ist bei kritischen Schweißnähten Standard. Bei dünnen Materialien kann Vorwärmen jedoch ausreichen, während PWHT bei dicken Abschnitten entscheidend ist.
- Vorheizen: Bereitet das Material vor, indem es den Thermoschock und den Wasserstoffgehalt reduziert und so ein stabiles Schweißbad gewährleistet.
- PWHT: Verfeinert die Schweißnaht durch Spannungsabbau und Verbesserung der mechanischen Eigenschaften und gewährleistet so eine langfristige Leistung.
| Aspekt | Wärmebehandlung vor dem Schweißen | Wärmenachbehandlung |
| Timing | Vor dem Schweißen | Nach dem Schweißen |
| Temperatur | 50-350 ° C | 600-900 ° C |
| Ziel | Rissbildung verhindern, Schweißbarkeit verbessern | Spannungen abbauen, Eigenschaften verbessern |
| Methoden | Widerstand, Induktion, Flamme | Ofen, lokaler Widerstand, Induktion |
| Dauer | Minuten bis Stunden | Stunden, basierend auf der Dicke |
| Überwachung | Thermoelemente, Infrarot | Datenlogger, Thermoelemente |
Werkzeuge für die Wärmebehandlung vor und nach dem Schweißen
Für eine effektive Wärmebehandlung sind spezielle Geräte erforderlich. Wir haben einige wichtige Werkzeuge zusammengestellt:
Heizsysteme
- Widerstandsheizungen: Keramikkissen oder -decken zur lokalen Erwärmung.
- Induktionsspulen: Elektromagnetische Systeme für schnelles, gleichmäßiges Erhitzen.
- Öfen: Gas- oder Elektroöfen für große Bauteile.
- Keramik-Mattenheizungen: Flexible, leichte Optionen für Feldschweißungen.
Überwachungstools
- Thermoelemente: Messen Sie Oberflächentemperaturen mit einer Genauigkeit von ±1 °C.
- Infrarot-Kameras: Erkennen Sie heiße Stellen oder ungleichmäßige Erwärmung.
- Datenlogger: Speichern Sie Temperaturprofile zur Einhaltung von Vorschriften.
Steuereinheiten : Programmierbare Systeme passen die Leistungsabgabe an, um die Zieltemperaturen aufrechtzuerhalten.
Emerging Technologies
- IoT-Überwachung: Sensoren übertragen Temperaturdaten in Echtzeit an Cloud-Plattformen und ermöglichen so eine Fernüberwachung.
- Automatisierte Systeme: Roboterarme bringen Heizkissen präzise an und minimieren so menschliche Fehler.
- Hybridheizung: Kombiniert Induktion und Widerstand für schnellere, energieeffiziente Prozesse.
So wählen Sie die richtigen Werkzeuge aus
Wir nennen Ihnen einige Faktoren, die Sie berücksichtigen sollten. Dies kann Ihnen bei der Auswahl der richtigen Werkzeuge für die Wärmebehandlung vor und nach dem Schweißen helfen.
- Projektmaßstab: Öfen für fabrikbasierte Behälter, tragbare Induktion für Feldschweißungen.
- Medientyp: Induktion für hochlegierte Stähle, Widerstand für Kohlenstoffstahl.
- Standortbedingungen: Batteriebetriebene Systeme für abgelegene Standorte, Gasöfen für Industrieanlagen.
- Budget: Die Erwärmung durch Flammen ist am günstigsten, aber am unpräzisesten; Induktion ist teurer, aber schneller.
Alternativen zur herkömmlichen Wärmebehandlung
| Alternativen | Vorteile | Nachteile |
| Verbundwerkstoffreparaturen | Schnell, kostengünstig, keine Energie erforderlich. | Beschränkt auf nicht kritische Anwendungen, weniger haltbar als PWHT. |
| Mechanische Entspannung | Energieeffizient, tragbar. | Weniger effektiv bei dicken Materialien. |
Fazit
Wärmebehandlung vor und nach dem Schweißen ist unerlässlich, um starke, sichere und konforme Schweißnähte zu erzeugen. Vorwärmen verhindert Schweißfehler, während die Wärmebehandlung nach dem Schweißen für langfristige Haltbarkeit und Leistung sorgt.
Durch die Einhaltung der ASME- und AWS-Standards, den Einsatz moderner Heizgeräte und anderer Schweißmaschinen sowie die Bewältigung weiterer Herausforderungen beim Schweißen lassen sich fehlerfreie Schweißnähte erzielen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen der Wärmebehandlung vor und nach dem Schweißen?
Das Vorwärmen erfolgt vor dem Schweißen, um Rissbildung zu verhindern, während das PWHT-Verfahren danach erfolgt, um Spannungen abzubauen und die Eigenschaften zu verbessern.
Wann ist PWHT gemäß ASME-Codes obligatorisch?
PWHT ist gemäß ASME Abschnitt VIII für Kohlenstoffstahl mit einer Dicke von mehr als 38 mm oder rissanfällige Legierungen erforderlich.
Welche Vorteile bietet die Wärmebehandlung nach dem Schweißen bei Kohlenstoffstahl?
PWHT reduziert Spannungen, verbessert die Duktilität und verhindert Rissbildung, wodurch die Lebensdauer der Komponenten verlängert wird.
Wie wähle ich zwischen Widerstands- und Induktionserwärmung?
Bei kleinen Projekten ist der Widerstand kostengünstig, bei großen oder legierten Komponenten ist die Induktion schneller.
Kann bei dünnen Materialien auf das Vorwärmen verzichtet werden?
Ja, für Materialien unter 25 mm gemäß AWS D1.1, überprüfen Sie jedoch immer die Codeanforderungen.
Ist für Edelstahlschweißnähte eine Wärmebehandlung nach dem Schweißen erforderlich?
Nicht immer. Austenitische Edelstähle benötigen aufgrund ihrer inhärenten Korrosionsbeständigkeit und Duktilität in der Regel keine PWHT. Bei einigen Duplex- und martensitischen Edelstählen kann dies jedoch erforderlich sein, um die Zähigkeit wiederherzustellen oder Eigenspannungen abzubauen.
Kann Flammenerhitzung zur Wärmebehandlung nach dem Schweißen verwendet werden?
Flammenerhitzung wird für PWHT normalerweise nicht empfohlen, da eine gleichmäßige Temperaturregelung schwierig ist. Ofen-, Widerstands- oder Induktionsmethoden bieten eine deutlich bessere Kontrolle und Wiederholbarkeit.



