
Wer schon einmal Schlacke entfernt und dabei winzige Löcher oder Haarrisse in der Schweißnaht entdeckt hat, weiß, wie ärgerlich Schweißfehler sein können. Im einen Moment sieht die Schweißnaht noch perfekt aus, und im nächsten muss man alles wieder abschleifen.
Das Stabelektrodenschweißen (SMAW) ist robust, vielseitig und ideal für Arbeiten im Freien. Da es jedoch manuell durchgeführt wird und häufig unter windigen, kalten oder staubigen Bedingungen stattfindet, können bereits kleine Änderungen der Einstellungen oder der Schweißtechnik schnell zu Fehlern führen.
In diesem Leitfaden erklären wir, warum Schweißfehler beim SMAW-Schweißen auftreten, wie man sie schnell erkennt und welche Maßnahmen zur Behebung von Porosität, Schlackeneinschlüssen und Rissen beitragen. Wir zeigen Ihnen außerdem praktische Schritte, mit denen Sie diese Probleme von vornherein vermeiden können. Gehen wir es Schritt für Schritt durch.
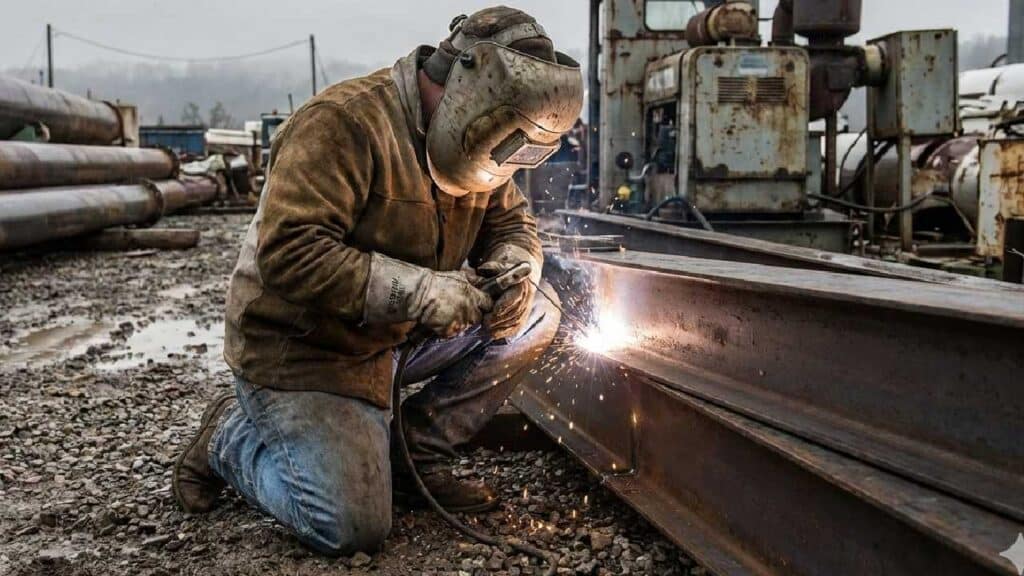
Warum treten SMAW-Schweißfehler auf?
SMAW- Fehler lassen sich fast immer auf Wärmekontrolle, Verunreinigungen oder Wasserstoffmanagement zurückführen.
Da das Stabelektrodenschweißen manuell erfolgt, werden Stromstärke, Lichtbogenlänge, Schweißgeschwindigkeit und Elektrodenwinkel in Echtzeit gesteuert. Selbst geringfügige Änderungen beeinflussen Einbrand, Schutzgasabdeckung und Abkühlgeschwindigkeit. Das Schweißen ist vorhersehbar. Wenn etwas schiefgeht, hat sich eine Einstellung oder ein Betriebszustand geändert.
Zu geringe Stromstärke führt oft zu unzureichender Verschmelzung. Zu hohe Stromstärke erhöht die Spritzerbildung und das Rissrisiko. Die Wahl der Elektrode ist zudem wichtiger, als viele Schweißer annehmen.
Eine Elektrode aus E6013 verhält sich hinsichtlich Einbrandprofil und Schlackenbildung deutlich anders als eine wasserstoffarme Elektrode aus E7018. Ein langer Lichtbogen schwächt die Schutzgasabdeckung und begünstigt Poren. Oberflächenrost, Öl, Farbe oder Feuchtigkeit führen zu Gaseinschlüssen im Schmelzbad. Feuchte Elektroden führen zudem Wasserstoff ein, der sich unter Umständen erst Stunden später als verzögerte Rissbildung bemerkbar macht.
Wenn die Schweißnahtqualität nachlässt, geschieht dies selten zufällig. Die Schweißnaht reagiert auf etwas.
Schnelldiagnose: Was stimmt nicht mit Ihrer SMAW-Schweißnaht?
Bevor Sie alles bis ins kleinste Detail durchdenken, identifizieren Sie das Symptom.
Hier eine Kurzübersicht:
- Wenn Sie kleine Löcher in der Perle sehen: Dann haben Sie es wahrscheinlich mit Porosität zu tun, die durch Feuchtigkeit, Verunreinigungen oder eine instabile Lichtbogenlänge verursacht wird.
- Wenn sich die Schlacke zwischen den Durchgängen nicht abtrennt: Wahrscheinlich handelt es sich um Schlackeneinschlüsse, die auf zu geringe Hitze, einen ungünstigen Winkel oder eine zu hohe Vorschubgeschwindigkeit zurückzuführen sind.
- Wenn nach dem Abkühlen Risse auftreten: Möglicherweise handelt es sich um wasserstoffinduzierte Rissbildung oder übermäßige Abkühlungsspannungen.
- Wenn die Schweißnaht kalt aussieht und obenauf liegt: Das deutet auf mangelnde Verschmelzung aufgrund zu geringer Stromstärke oder falscher Schweißtechnik hin.
Nun wollen wir jeden einzelnen Defekt genauer betrachten.
Wie kann man Porosität in SMAW-Schweißnähten beheben?
Porositätsübersicht
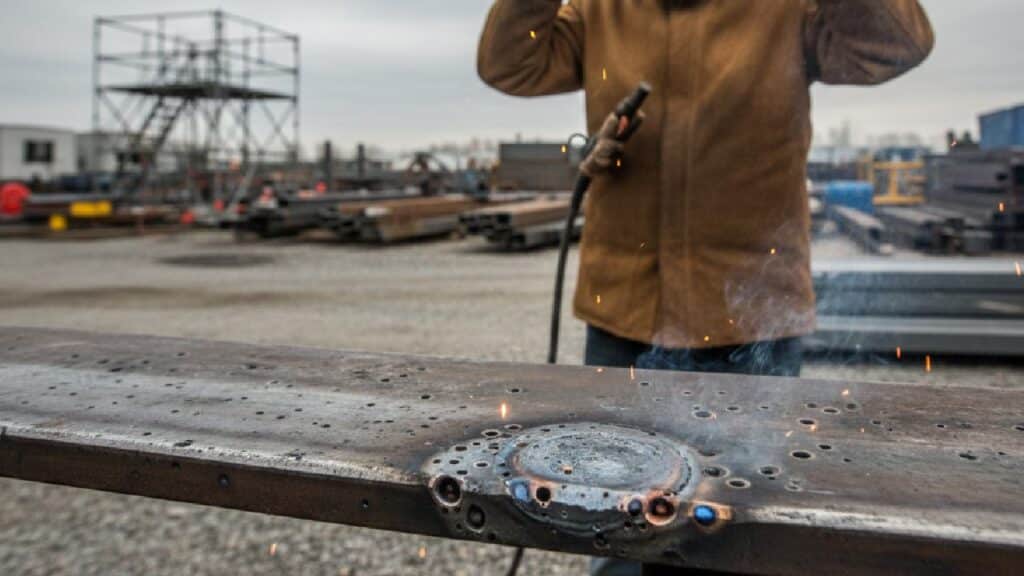
Porosität bezeichnet eingeschlossenes Gas im Schweißgut. Sie zeigt sich als oberflächliche Poren oder innere Hohlräume.
Sie entsteht, wenn Gase wie Wasserstoff, Stickstoff oder Sauerstoff nicht entweichen können, bevor das geschmolzene Metall erstarrt.
Grundursachen für Porosität
Zu den häufigsten Ursachen gehören:
- Feuchte Elektroden: Beim Verbrennen feuchter Elektroden entsteht Wasserstoffgas.
- Kontaminierte Oberflächen: Öl, Rost, Farbe oder Feuchtigkeit erzeugen Gase.
- Zu lange Lichtbogenlänge: Unzureichende Abschirmung.
- Falsche Stromstärke: Instabiler Lichtbogen schließt Gas ein.
- Schnelle Abkühlung: Das Gas hat keine Zeit zu entweichen.
Wasserstoffarme Brennstäbe wie E7018 verringern dieses Risiko – allerdings nur, wenn sie ordnungsgemäß in Brennstaböfen gelagert werden (typischerweise bei einer Haltetemperatur von 250–300°F).
Korrekturmaßnahmen
Folge diesen Schritten:
- Grundmetall gründlich reinigen: Verwenden Sie einen Schleifer oder eine Drahtbürste.
- Elektroden trocken lagern: Wasserstoffarme Elektrodenstäbe warmhalten.
- Kurze, stabile Bogenlänge einhalten: Lange Bögen vermeiden.
- Stellen Sie die richtige Stromstärke ein: Beispielsweise benötigt ein 3.2-mm-E7018-Stecker typischerweise etwa 90–130 Ampere (siehe Herstellerangaben).
- Fahrgeschwindigkeit kontrollieren: Gase sollten Zeit haben zu entweichen.
Wenn Sie jemals auf einen frischen, trockenen Schweißdraht umgestiegen sind und das Problem verschwunden ist, haben Sie bereits gesehen, wie sich Feuchtigkeit auf die Schweißqualität auswirkt.
Warum treten Schlackeneinschlüsse in SMAW-Schweißnähten auf?
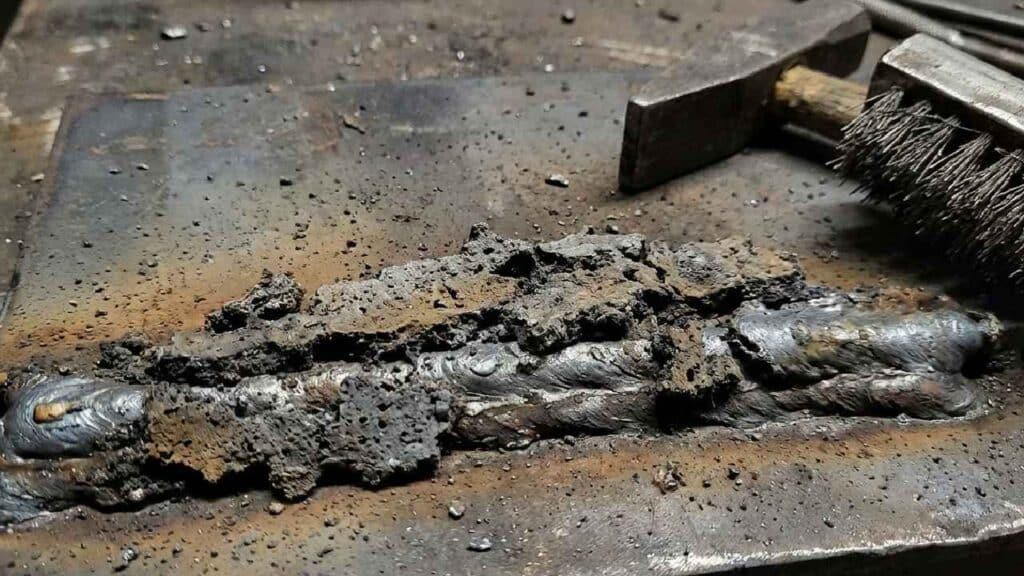
Definition von Schlackeneinschlüssen
Als Schlackeneinschluss bezeichnet man nichtmetallische Rückstände, die im Schweißgut oder zwischen den Schweißlagen eingeschlossen werden.
Obwohl die Schlacke beim Schweißen eine wichtige Rolle beim Schutz des Schmelzbades spielt, muss sie vor dem nächsten Schweißgang vollständig abgetrennt und entfernt werden. Bleibt sie eingeschlossen, entstehen Schwachstellen in der Verbindung, die die Festigkeit und Dauerfestigkeit verringern.
Häufige Ursachen für Schlackeneinschlüsse
Schlackeneinschlüsse entstehen üblicherweise durch:
- Mangelhafte Zwischenreinigung: Schlacke verblieb zwischen den Durchgängen.
- Niedriger Schweißstrom: Unzureichende Hitze verhindert die Schlackenabscheidung.
- Falscher Elektrodenwinkel: Die Schlacke steigt nicht nach oben.
- Schnelle Reisegeschwindigkeit: Die Schlacke wird gefangen, bevor sie aufsteigt.
- Dicht gesteckte Konstruktion: Kein Ausweg.
Korrekturmaßnahmen für Schlackeneinschlüsse
- Zwischen den einzelnen Durchgängen die Schlacke vollständig entfernen: Verwenden Sie dazu einen Schlackenhammer und eine Drahtbürste.
- Bei Bedarf die Hitze leicht erhöhen: Für eine ordnungsgemäße Verschmelzung sorgen.
- Elektrodenwinkel einstellen: Je nach Elektrodenart die richtige Zug- oder Schubtechnik anwenden.
- Verlangsamen Sie die Reisegeschwindigkeit: Lassen Sie die Schlacke aufsteigen.
- Verbesserte Fugenvorbereitung: Offene Nutwinkel für besseren Zugang.
Wenn sich am Schweißnahtfuß immer wieder Schlacke ansammelt, überprüfen Sie zuerst den Winkel.
Warum entstehen Risse in SMAW-Schweißnähten?
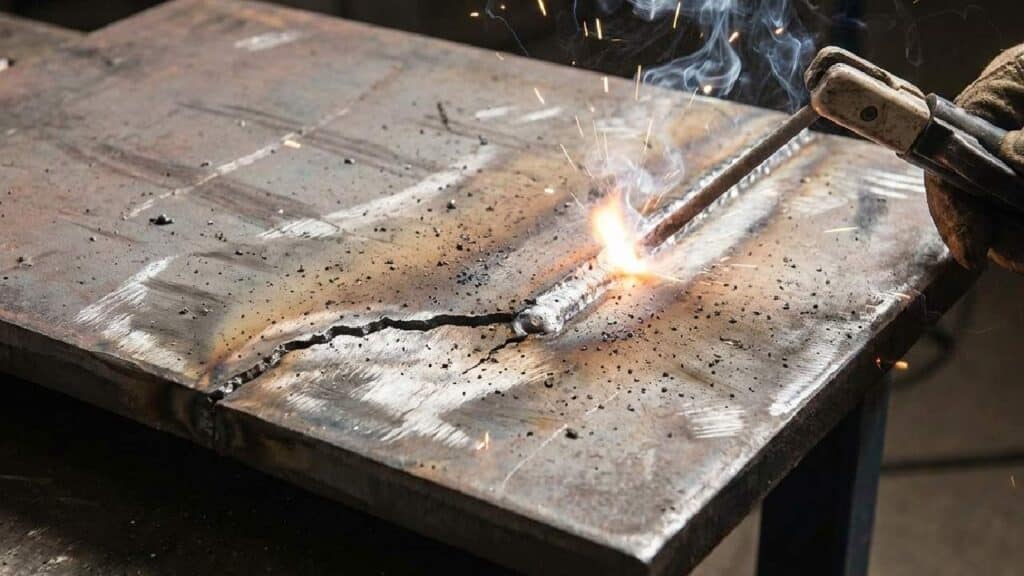
Arten von Schweißrissen
Schweißnahtrisse sind Brüche, die entweder im Schweißgut selbst oder in der umgebenden Wärmeeinflusszone (WEZ) entstehen. Im Gegensatz zu Porosität oder Schlackeneinschlüssen gefährden Risse die strukturelle Integrität unmittelbar, da sie eine klare Trennlinie innerhalb der Verbindung erzeugen.
Risse sehen typischerweise so aus:
- Heißrisse (während der Erstarrung)
- Kaltrisse (nach dem Abkühlen)
- Kraterrisse (am Schweißnahtende)
Hauptursachen für Rissbildung
Risse entstehen üblicherweise durch:
- Hohe Abkühlrate: Schnelle Abkühlung erhöht die innere Spannung.
- Wasserstoffverunreinigung: Feuchtigkeit führt Wasserstoff ein.
- Übermäßige Wärmezufuhr: Führt zu spröden Strukturen.
- Mangelhafte Fugenkonstruktion: Schränkt die Kontraktion ein.
- Fehlende Vorwärmung: Kaltes Grundmetall erhöht die Wahrscheinlichkeit eines Temperaturschocks.
Wasserstoffinduzierte Rissbildung tritt besonders häufig bei hochfestem Stahl auf.
Präventiv- und Korrekturmaßnahmen
- Grundmetall vorwärmen: Abhängig von Dicke und Material (oft 150–250°F für dickere Abschnitte).
- Verwenden Sie wasserstoffarme Elektroden, z. B. E7018.
- Wärmezufuhr sorgfältig steuern: Übermäßige Stromstärke vermeiden.
- Krater fachgerecht füllen: Vermeiden Sie Risse in den Schweißnahtenden.
- Führen Sie bei Bedarf eine Wärmebehandlung nach dem Schweißen durch: Reduzierung von Eigenspannungen.
Risse treten oft erst Stunden nach dem Schweißen auf – daher sollte man nach dem Abkühlen der Schweißnaht erneut prüfen.
Was sollten Sie als Erstes überprüfen, wenn Mängel auftreten?
Wenn beim Schweißen etwas schiefgeht, sollten Sie nicht alles auf einmal ändern. Gehen Sie die folgenden Schritte nacheinander durch und ändern Sie jeweils nur eine Variable.
- Oberflächenreinheit prüfen:
Rost, Öl, Farbe, Walzzunder und Feuchtigkeit müssen vollständig entfernt werden. Selbst geringfügige Verunreinigungen können Gase in das Schmelzbad einbringen und zu Porosität führen. - Elektrodenart und Lagerung bestätigen:
Achten Sie darauf, dass die Elektrode zum Material und zur Anwendung passt. Elektroden mit niedrigem Wasserstoffgehalt, wie z. B. E7018, müssen trocken gehalten werden. Feuchte Elektroden sind eine häufige Ursache für verzögerte Rissbildung. - Überprüfen Sie die Stromstärkeeinstellungen:
Beachten Sie den vom Hersteller empfohlenen Bereich für Ihre Elektrodengröße. Zu geringer Strom verringert die Schmelze. Zu hoher Strom erhöht Spritzer und Sprödigkeit. - Bogenlänge auswerten:
Halten Sie einen kurzen, gleichmäßigen Lichtbogen aufrecht. Ein langer Lichtbogen schwächt die Abschirmung und erhöht die Instabilität. - Fahrgeschwindigkeit anpassen:
Die Geschwindigkeit sollte langsam genug sein, um ein ordnungsgemäßes Schmelzen und eine Abtrennung der Schlacke zu gewährleisten, aber nicht so langsam, dass sich übermäßige Hitze aufbaut. - Überprüfung der gemeinsamen Planung und Vorbereitung:
Achten Sie darauf, dass der Nutwinkel einen guten Zugang und eine einfache Reinigung zwischen den Arbeitsgängen ermöglicht. Enge Fugen führen häufig zu Schlackeneinschlüssen. - Bewerten Sie die Umgebungsbedingungen:
Die Schweißnaht muss vor Wind, Feuchtigkeit und extremer Kälte geschützt werden. Diese Faktoren beeinflussen die Schutzwirkung und die Abkühlgeschwindigkeit.
Die meisten SMAW-Fehler lassen sich auf einen dieser sieben Prüfpunkte zurückführen. Wenn Sie diese der Reihe nach abarbeiten, wird die Fehlersuche systematisch und nicht mehr auf Vermutungen beruhen.
Wie lassen sich Mängel langfristig reduzieren?
Fehler zu vermeiden ist einfacher als sie zu beheben. Sind die Grundlagen erst einmal konstant, treten Porosität, Schlackeneinschlüsse und Risse deutlich seltener auf.
- Geeignete Grundwerkstoffe wählen: Kohlenstoffarme Stähle sind im Allgemeinen unempfindlicher als hochfeste Legierungen. Bei dickeren oder hochfesten Werkstoffen müssen die Abkühlgeschwindigkeit und der Wasserstoffgehalt sorgfältiger kontrolliert werden.
- Elektroden richtig lagern: Niedrigwasserstoff-Elektroden müssen stets trocken gehalten werden. Die Kontrolle der Feuchtigkeit ist eine der wirksamsten Methoden, um das Risiko von Rissen zu verringern.
- Für eine gleichbleibende Schweißtechnik sorgen: Lichtbogenlänge und Schweißgeschwindigkeit konstant halten. Die meisten Schweißfehler treten auf, wenn die Technik unter Ermüdung oder Zeitdruck ungleichmäßig wird.
- Übermäßige Wärmeeinbringung vermeiden: Zu starkes Schweißen erhöht Verformungen und Eigenspannungen. Ausgewogene Einbrandtiefe durch kontrollierte Wärmezufuhr erreichen.
- Sorgfältige Vorbereitung der Fugen: Der richtige Nutwinkel und eine gründliche Zwischenlagenreinigung verhindern Schlackeneinschlüsse und unvollständige Verschmelzung.
- Arbeitsbereich schützen: Schweißarbeiten im Freien vor Wind und Feuchtigkeit schützen. Umwelteinflüsse beeinflussen die Schutzwirkung und das Kühlverhalten direkt.
Beim Stabelektrodenschweißen wird Disziplin belohnt. Kleine Verbesserungen in der Vorbereitung und der Arbeitskonstanz verhindern die meisten Fehler von vornherein.
Schlussbetrachtung: Die Kunst der SMAW-Schweißnahtqualität meistern
Die meisten Schweißfehler beim SMAW-Verfahren lassen sich auf drei grundlegende Faktoren zurückführen: Wärmekontrolle, Sauberkeit und Wasserstoffmanagement. Sobald einer dieser Faktoren abweicht, reagiert die Schweißnaht sofort.
Porosität deutet oft auf Verunreinigungen hin. Schlackeneinschlüsse weisen in der Regel auf Hitzeeinwirkung oder das Herstellungsverfahren hin. Risse hängen mit der Abkühlgeschwindigkeit und der Wasserstoffkontrolle zusammen, insbesondere bei dickeren oder hochfesten Werkstoffen. Der Defekt kann unterschiedlich aussehen, doch die zugrunde liegenden Ursachen sind selten zufällig.
Gehen Sie bei der Fehlersuche systematisch vor und passen Sie jeweils nur eine Variable an. Schweißen ist vorhersehbar, wenn die Grundlagen beherrscht werden.
Beherrsche die Grundlagen, bleibe konsequent, und fehlerfreie Schweißnähte werden zum Standard und nicht zur Ausnahme.
Häufig gestellte Fragen zu SMAW-Schweißfehlern
Wasserstoffinduzierte Rissbildung tritt oft verzögert auf, da Wasserstoff beim Abkühlen durch das Schweißgut diffundiert. Durch die Kontraktion des Metalls erhöht sich die innere Spannung. Wird Wasserstoff im Material eingeschlossen, können sich Stunden nach dem scheinbaren Abschluss der Schweißung kleine Risse bilden. Daher ist die Prüfung nach vollständiger Abkühlung, insbesondere bei tragenden Bauteilen, von entscheidender Bedeutung.
Dickere Bleche kühlen an der Oberfläche langsamer ab, erzeugen aber beim Zusammenziehen höhere innere Spannungen. Diese Spannungen erhöhen die Belastung in der Schweißzone. Ohne ausreichende Vorwärmung neigen dickere Werkstoffe eher zu Wasserstoffrissen. Mit zunehmender Dicke wird die Kontrolle der Wärmezufuhr und der Vorwärmtemperatur immer wichtiger.
Ja. Ist die Zwischenlagentemperatur zu niedrig, erhöht sich die Kühlspannung zwischen den Lagen. Ist sie zu hoch, kann übermäßige Wärmeentwicklung die mechanischen Eigenschaften beeinträchtigen. Die Einhaltung einer kontrollierten Zwischenlagentemperatur trägt dazu bei, Spannungen und das Gefüge auszugleichen, insbesondere bei Mehrlagenschweißungen.
Der Elektrodendurchmesser beeinflusst die Wärmeeinbringung und das Eindringprofil. Größere Elektroden erfordern eine höhere Stromstärke und können bei unzureichender Steuerung zu einer erhöhten Wärmeentwicklung führen. Kleinere Elektroden ermöglichen eine präzisere Steuerung bei dünneren Materialien. Die Verwendung des korrekten Durchmessers entsprechend der Schweißnahtdicke trägt dazu bei, mangelnde Verschmelzung und Rissbildung zu reduzieren.
Die Vorwärmtemperatur sollte beim Schweißen dickerer Bleche, hochfester Stähle oder Werkstoffe mit höherem Kohlenstoffgehalt erhöht werden. Diese Werkstoffe reagieren empfindlicher auf Wasserstoff und Spannungen durch schnelle Abkühlung. Beachten Sie bei der Festlegung der Vorwärmtemperatur stets die Werkstoffspezifikationen oder die Vorgaben des Schweißverfahrens.



