
Was ist Lichtbogenschweißen? Lichtbogenschweißen ist das Rückgrat der modernen Fertigung. Dabei werden Metalle mit einem Lichtbogen verschmolzen, der heißer ist als die Sonnenoberfläche – über 6,500 °C. So bauen wir alles, vom Stahlskelett der Wolkenkratzer bis zu den Titannähten von Raumfahrzeugen.
Lichtbogenschweißen erklärt
Was ist Lichtbogenschweißen im Kern?
Dabei handelt es sich um einen Prozess, bei dem ein elektrischer Strom zwischen einer Elektrode und einem Metallwerkstück fließt und einen Lichtbogen entzündet – einen Plasmakanal, der bei 11,732 °C (6,500 °F) glüht.
Diese intensive Hitze schmilzt die Metalloberfläche (typischerweise 2,500–3,000 °F bzw. 1,371–1,649 °C bei Stahl), während ein Füllmaterial, oft von der Elektrode, in das Schmelzbad fließt. Beim Abkühlen erstarrt die Mischung zu einer Verbindung, die fester ist als das Grundmetall – bei Stahlschweißnähten kann die Zugfestigkeit manchmal über 60,000 psi liegen.
Der Strom kommt in zwei Arten: als Wechselstrom (AC) oder Gleichstrom (DC).
Wechselstrom oszilliert 60 Mal pro Sekunde und durchbricht mit seinem 1,221-prozentigen Positiv-/Negativzyklus die Oxidschichten auf Aluminium (Schmelzpunkt 660 °F/50 °C) und ist weniger teuer – etwa 0.02 US-Dollar pro kWh weniger als Gleichstrom in den US-Industrietarifen.
Gleichstrom, der in eine Richtung fließt, erzeugt einen stabilen Lichtbogen, der sich perfekt für dünnen Stahl (z. B. 1 mm) oder Edelstahl (z. B. 2,750 °F/1,510 °C Schmelzpunkt) eignet und die Spritzerbildung im Vergleich zu Wechselstrom um 20 % reduziert (AWS-Daten).
Durch die Abschirmung bleibt die Schweißnaht sauber.
Inertgase wie Argon (99.9 % rein, Durchfluss 15–20 Kubikfuß/Stunde) oder Helium blockieren Sauerstoff und Stickstoff, die Verbindungen durch Oxidation um bis zu 30 % schwächen können.
Flussmittel – eine pulverförmige Beschichtung oder ein Drahtkern – schmilzt zu Schlacke, schützt das Schmelzbad und fügt Legierungen wie Mangan für mehr Zähigkeit hinzu (bis zu 1.5 % bei Stahlschweißnähten).
Lichtbogenschweißen: Eine kurze Geschichte
Die Wurzeln des Lichtbogenschweißens reichen bis ins Jahr 1887 zurück, als ein russischer Erfinder das Kohlelichtbogenschweißen patentieren ließ – bei dem Kohlenstoffstäbe verwendet werden, um Metalle mit einem einfachen 200-Ampere-Lichtbogen zu verschmelzen.
Ab 1904 ersetzten Metallelektroden Kohlenstoffelektroden, und 1910 kamen flussmittelbeschichtete Stäbe auf den Markt, die Schweißfehler um 40 % reduzierten (erste AWS-Aufzeichnungen). In den 1930er Jahren kamen Schutzgasverfahren auf – Argon und Helium steigerten die Schweißnahtreinheit und verdoppelten die Verbindungsfestigkeit von Stahl von 30,000 auf 60,000 psi.
Der Zweite Weltkrieg beschleunigte ihren Aufstieg. Über 2,700 Liberty-Schiffe – jedes mit 500,000 Schweißnähten – wurden zwischen 1941 und 1945 vom Stapel gelassen, wodurch sich die Bauzeit von 230 Tagen auf 39 Tage pro Schiff verkürzte.
In den 1980er Jahren setzte sich die Automatisierung durch, und im Jahr 2025 schweißen Roboter 40 % der US-Industrieverbindungen und sparen so jährlich 2.5 Milliarden Dollar an Arbeitskosten. Von einem Funken im Jahr 1887 bis hin zu KI-gesteuerten Schweißnähten heute – die Geschichte des Lichtbogenschweißens ist geprägt von Stahl und Innovation.
Verschiedene Arten von Lichtbogenschweißverfahren
Das Lichtbogenschweißen ist in verschiedene Spezialverfahren unterteilt, die jeweils auf bestimmte Metalle und Aufgaben zugeschnitten sind.
Abgeschirmtes Metalllichtbogenschweißen (SMAW)
Beim Lichtbogenhandschweißen (SMAW) wird eine abschmelzende Elektrode (z. B. E6011, 3,2 mm) mit Flussmittel umhüllt und in einem Lichtbogen bei 80–150 Ampere erhitzt, wobei das Material in ein von Schlacke geschütztes Schmelzbad schmilzt. Häufig wird für dieses Verfahren ein Stabelektrodenschweißgerät benötigt.
- Eignung: Stahl (1–20 mm), Konstruktionsbalken, Rohrleitungen – bewältigt rostige Oberflächen mit 10 % Fehlertoleranz.
- Vorteile: Tragbar (20-Pfund-Setups), Kosten 50 $/Tag, funktioniert bei Windgeschwindigkeiten bis zu 20 Meilen pro Stunde.
- Nachteile: Langsam (100 Zoll/Stunde), Schlackenentfernung dauert zusätzlich 10 Minuten pro Fuß.
Metallschutzgasschweißen (GMAW/MIG)
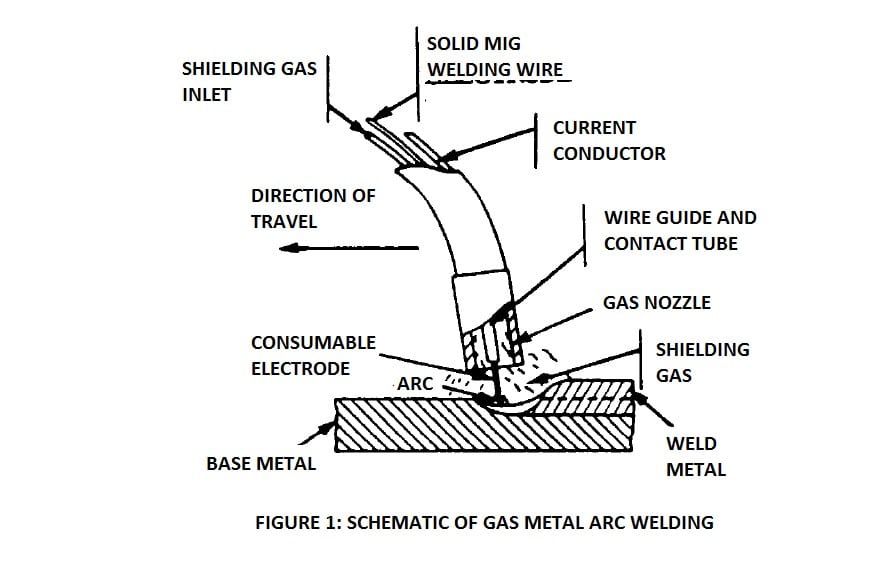
Hierbei handelt es sich um ein MIG-Schweißgerät . Ein 0.035 Zoll dicker Draht wird mit 200-400 Ampere durch eine Schweißpistole zugeführt, die mit Gas (75 % Argon/25 % CO2, 20 CFH) geschützt ist.
- Eignung: Automobilstahl (2–10 mm), Fabriklinien – Schweißnähte 400 Zoll/Minute.
- Vorteile: Schnell, halbautomatisch, 15 % weniger Schulungszeit als WIG.
- Nachteile: Gasflaschen (40 lbs) schränken die Mobilität ein; 10 % Spritzer auf schmutzigem Metall.
Gas-Wolfram-Lichtbogenschweißen (WIG/WIG)
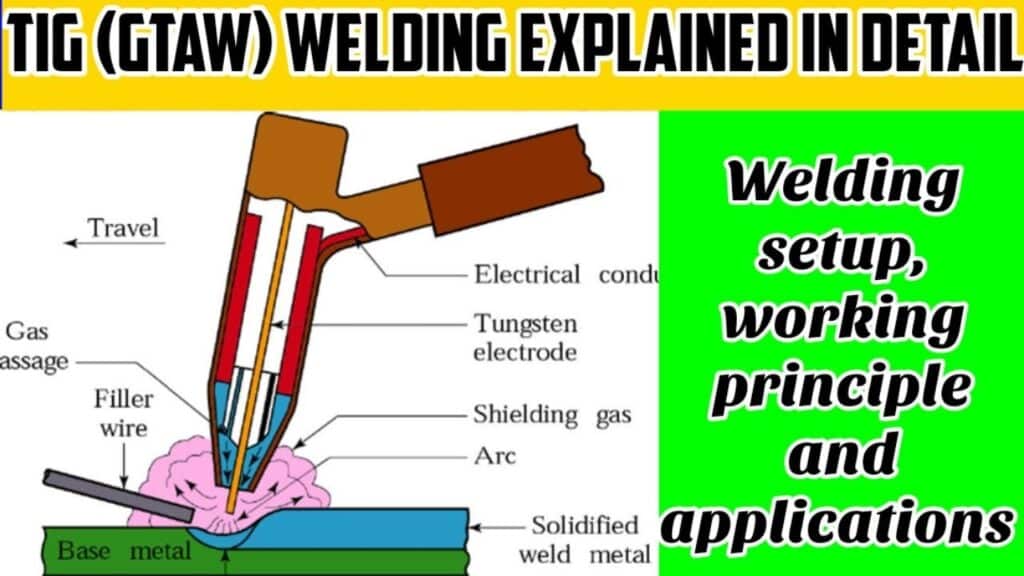
Ein WIG-Schweißgerät ist die perfekte Wahl. Eine nicht abschmelzende Wolframelektrode (2 % thoriert, 16 mm) wird mit 50–150 Ampere unter Verwendung von Argon (15 CFH) geschweißt; der Schweißdraht wird manuell zugeführt.
- Eignung: Aluminium (0.5–4 mm), Titan für die Luft- und Raumfahrt – 99 % Festigkeit des Grundmetalls.
- Vorteile: Sauberer, präziser (0.1 mm Toleranz), oxidbrechender AC-Modus.
- Nachteile: Langsam (50 Zoll/Stunde), 20 % höhere Lernkurve.
Unterpulverschweißen (SAW)
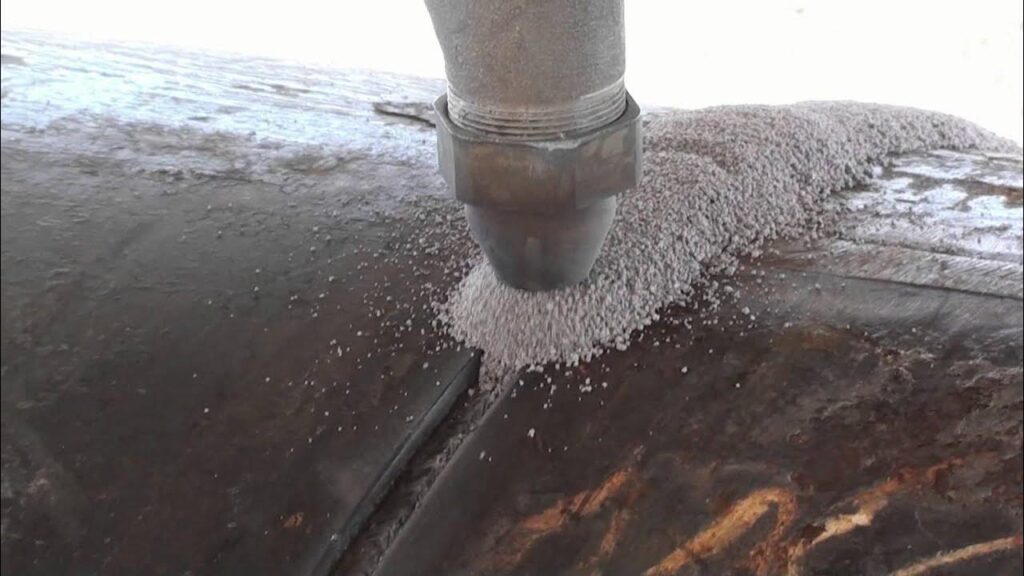
- So funktioniert es: Ein 1/8-Zoll-Draht erzeugt unter einer Flussmittelschicht (auf Siliziumbasis, 300 Pfund/Stunde) einen Lichtbogen mit 600–10 Ampere, vollautomatisch.
- Eignung: Dicker Stahl (25–100 mm), Schiffsrümpfe, Brückenträger – dringt 50 % tiefer ein als MIG.
- Vorteile: Hohes Volumen (1,000 Pfund Schweißmetall/Tag), 5 % Fehlerrate.
- Nachteile: 500-Pfund-Aufbauten, wegen Flussmittelstaub nur im Innenbereich.
Plasmalichtbogenschweißen (PAW)
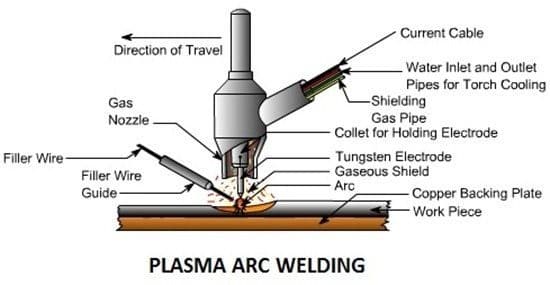
- So funktioniert es: Eine Wolframelektrode ionisiert Gas zu einem 15,000 °C (27,032 °F) heißen Plasmastrahl bei 50–200 Ampere, Argon-abgeschirmt.
- Eignung: Titan (1–6 mm), Luft- und Raumfahrtbeschläge – 0.05 mm Präzision.
- Vorteile: Minimale Wärmeeinflusszone (50 % kleiner als WIG), 98 % Nahtreinheit.
- Nachteile: Ausrüstung im Wert von über 5,000 USD, 30 % langsamer als MIG.
Fülldrahtschweißen (FCAW)
- So funktioniert es: Ein 0.045 Zoll dicker, flussmittelgefüllter Draht erzeugt einen Lichtbogen bei 150–300 Ampere, optionales Gas (80 % Argon/20 % CO2) für doppelte Abschirmung.
- Eignung: Außenstahl (3–12 mm), Baukräne – windbeständig bis 35 km/h.
- Vorteile: 300 Zoll/Stunde, 15 % stärker als SMAW bei dicken Verbindungen.
- Nachteile: 20 % mehr Dämpfe (0.8 mg/m³ Zinkoxid), 1 $/lb Drahtkosten.
Verwandter Artikel: Fülldraht-Lichtbogenschweißen: Vom Schiffbau bis zum Baustahl.
So funktioniert Lichtbogenschweißen: Schritt für Schritt
Neugierig, wie Lichtbogenschweißen in der Praxis funktioniert? Dann schau dir das an:
- Fahrwerks-Konfiguration: Wählen Sie eine Elektrode – E6011 (Stahl, DC, 80–120 Ampere) oder E7018 (wasserstoffarm, 100–150 Ampere). Stellen Sie Spannung (20–30 V) und Polarität (DCEN für tiefes Eindringen) ein.
- Lichtbogenschlag: Klopfen Sie die Elektrode auf das Metall und ziehen Sie sie 1 mm zurück. Funken fliegen, wenn der 8 °C heiße Lichtbogen zündet. Halten Sie die Elektrode ruhig; ein Spalt von 6,500 mm verbrennt den Stab.
- Schweißen: Neigen Sie den Schweißbrenner um 15–30° (ziehen für SMAW, drücken für MIG), führen Sie den Füllstoff mit 1–2 cm/Minute zu und bewegen Sie ihn mit 5–10 cm/Minute, um einen 1 mm breiten Schmelzpunkt zu formen. Achten Sie auf eine blaue Färbung des Lichtbogens – Gelb bedeutet zu viel Hitze.
- Finish: Schlagen Sie SMAW/FCAW-Schlacke mit einem Hammer ab (Kraft von 5–10 kg), schleifen Sie sie glatt (Scheibe mit 60er-Körnung) und testen Sie sie mit einem Farbeindringmittel – Risse erscheinen unter UV-Strahlung rosa.
Anwendungen und Branchen, in denen Lichtbogenschweißen zum Einsatz kommt
1. Automobilindustrie: GMAW schweißt 1.5 mm dicke Stahlrahmen von Autos mit einer Geschwindigkeit von 400 Zoll/Minute – 15 Millionen US-Fahrzeuge im Jahr 2024 waren darauf angewiesen (Bureau of Transportation).
2. Luft- und Raumfahrt: GTAW verbindet Titan (Schmelzpunkt 1,668 °C) für Strahlturbinen – z. B. wurden bei einem US-Jet aus dem Jahr 2024 2,000 Pfund TIG-geschweißtes Titan verwendet, wodurch das Gewicht um 20 % reduziert wurde (FAA-Daten).
3. Konstruktion: SMAW verschmilzt 20 mm Stahlträger in Wolkenkratzern – z. B. wurden für einen 2025 in New York City errichteten Turm 10,000 Tonnen geschweißter Stahl für 110 Stockwerke verwendet.
4. Schiffbau: SAW-Schweißen von 50 mm dicken Rumpfplatten – ein einzelnes Frachtschiff besteht im Durchschnitt aus 1,200 Tonnen Stahl, davon sind 80 % lichtbogengeschweißt (US Maritime, 2024).
5. Energie: FCAW wird zum Bau von Offshore-Bohrinseln eingesetzt – beispielsweise wurden für eine Plattform im Golf von Mexiko im Jahr 2024 5,000 Schweißnähte an 12 mm Stahlrohren benötigt.
Darüber hinaus sind hier einige aktuelle Anwendungen des Lichtbogenschweißens:
- Automation: Roboter schweißen 40 % der industriellen Verbindungen in den USA. So sparte beispielsweise ein Werk in Detroit im Jahr 2024 mit 1.2 SAW-Robotern 10 Millionen US-Dollar.
- Nachhaltigkeit: Das Argonrecycling stieg um 20 % – ein Geschäft im Jahr 2025 senkte die Gaskosten von 500 auf 400 US-Dollar monatlich (AWS). Wasserstoffarme Brennstäbe (E7018) reduzieren die Emissionen um 15 %.
- AI: Intelligente Sensoren kennzeichnen Defekte (z. B. 0.1 mm große Risse) in Echtzeit und reduzieren so die Nacharbeit um 25 % – eine Werft im Jahr 2024 steigerte ihre Effizienz um 10 % (Branchenbericht).
- Marktwachstum: Der globale Schweißsektor erreicht im Jahr 25 einen Wert von 2025 Milliarden US-Dollar, wobei Lichtbogenverfahren 60 % – also 15 Milliarden US-Dollar – ausmachen.
Sicherheit beim Lichtbogenschweißen
Die Leistung des Lichtbogenschweißens birgt Risiken – so bleiben Sie sicher:
- UV-Strahlung: Die UV-Strahlung des Lichtbogens hat die 100-fache Intensität des Sonnenlichts – die OSHA schreibt Helme der Schutzstufe 10–13 (blockiert 99.9 % der UV-Strahlung) und eine Volllederausstattung vor, um Verbrennungen bei einer Einwirkung von 5 Sekunden zu verhindern.
- Dämpfe: Beim Schweißen von verzinktem Stahl wird Zinkoxid freigesetzt – 5 mg/m³ in 10 Minuten lösen Metalldampffieber aus (OSHA-Grenzwert). Absaugen mit 100 CFM oder Verwenden einer N95-Atemschutzmaske.
- Fire: Funken erreichen eine Temperatur von 1,000 °C und fliegen 538 Meter weit. PSA aus Leder widersteht Blitzen von 35 °C und ein 1,200 kg schwerer CO10-Feuerlöscher verhindert Aufflammen.
- Strom: Lichtbögen von 20–100 V können einen Stromschlag verursachen – isolierte Handschuhe (1,000 V) und trockene Stiefel reduzieren das Risiko um 90 %.
Die Brillanz des Lichtbogenschweißens reicht von den rauen Wurzeln des SMAW bis zur Finesse des PAW in der Luft- und Raumfahrt. Es ist eine 15-Milliarden-Dollar-Kraft – Roboter, KI und Öko-Optimierungen machen sie schneller, sauberer und stärker.
Häufig gestellte Fragen zum Lichtbogenschweißen
Welches ist das einfachste Lichtbogenschweißverfahren für Anfänger?
SMAW ist eine gute Wahl für Anfänger. Die Einrichtung kostet 100 $, es ist kein Benzin erforderlich und die Lernkurve ist um 10 % kürzer als bei TIG.
Wie heiß wird eine Lichtbogenschweißung?
Der Lichtbogen erreicht seine Spitze bei 11,732 °C (6,500 °F), wobei Stahl bei 2,500 °C (1,371 °F) und Titan bei 3,034 °C (1,668 °F) schmilzt.
Kann Lichtbogenschweißen bei Aluminium angewendet werden?
Ja, GTAW (WIG) mit Wechselstrom bricht die Oxidschicht (Schmelzpunkt 3,700 °F/2,038 °C) und sorgt so für 98 % reine Verbindungen.



