
Wer schon einmal vor einem MIG-Schweißgerät stand , ist nicht allein. Der Kasten mit Drähten, Gasleitungen und Reglern wirkt zunächst einschüchternd, doch mit etwas Übung wird alles klarer. Jedes Teil hat eine eindeutige Funktion, und die meisten Schweißprobleme entstehen durch wenige Verschleißteile, die leicht zu erkennen sind, sobald man weiß, wo man suchen muss.
Dieser Leitfaden beschreibt alle wichtigen Komponenten einer typischen GMAW-Anlage. Wir gruppieren sie nach Funktion, damit Sie sicher zwischen Stromquelle und Kontaktdüse wechseln können. Sie wissen genau, was zu überprüfen ist, wenn der Drahtvorschub stoppt, Spritzer auftreten oder der Lichtbogen Probleme bereitet.
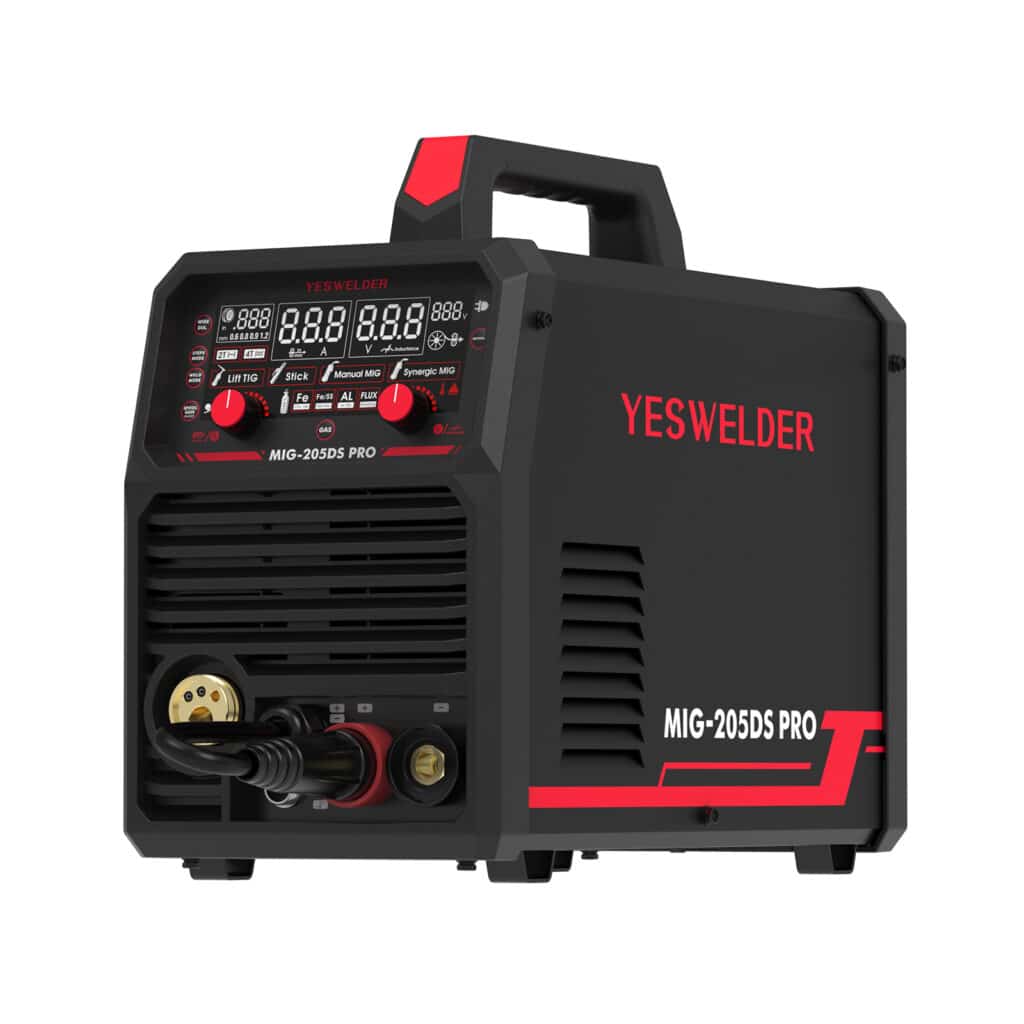
Aus welchen Teilen bestehen die Stromversorgung und die Steuerungsschnittstelle?
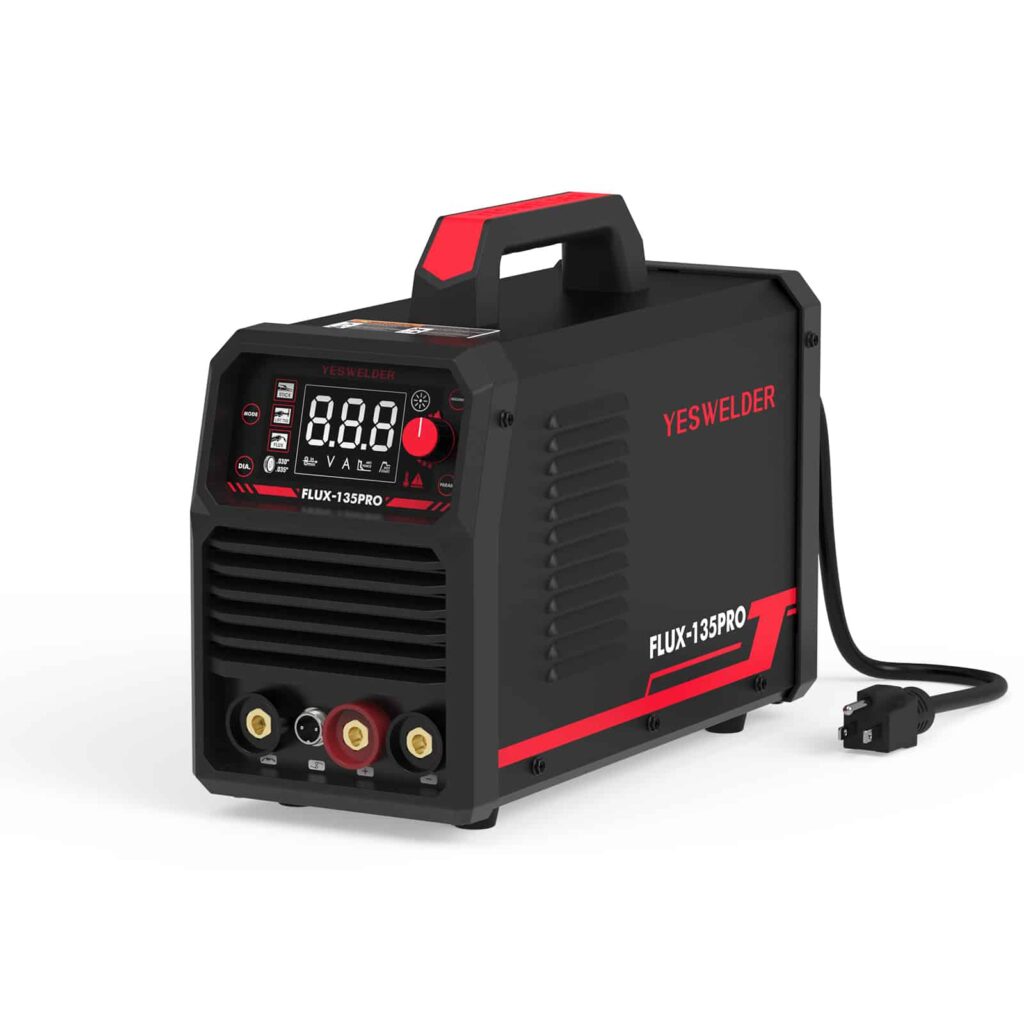
Die Stromquelle ist das Herzstück des Schweißgeräts. Sie beherbergt den Haupttransformator bzw. Wechselrichter, das Bedienfeld und die Polaritätsanschlüsse, die die Stromrichtung festlegen.
Transformator- oder Wechselrichtergehäuse
Das Netzteilgehäuse ist der größte Kasten am Schweißgerät und befindet sich üblicherweise hinten oder in der Mitte des Hauptgehäuses. Es wandelt Wechselstrom in Gleichstrom für das Schweißen um.
Herkömmliche Maschinen verwenden Kupferwicklungen und Gleichrichter im Inneren. Inverter-Maschinen hingegen nutzen IGBT- oder MOSFET-Leistungselektronik. Sie laufen kühler und sind leichter. Das ist ein großer Vorteil, wenn man die Maschine täglich in der Werkstatt herumträgt.
Halten Sie die Lüftungsschlitze frei. Ein verstopfter Lüftungsschlitz oder ein defekter Lüfter führen zu einer Überhitzung des Gehäuses und zum Abschalten der Maschine.
Bedienfeld / Benutzeroberfläche
Über das Bedienfeld an der Vorderseite wird der Schweißvorgang eingestellt. Es befindet sich an der Vorderseite des Stromquellengehäuses und zeigt den aktuellen Status der Maschine an.
Die meisten Geräte verfügen über Drehregler oder ein digitales Display mit vier Hauptbedienelementen:
- Die Spannungsregelung bestimmt die Lichtbogenlänge. Eine höhere Spannung ergibt eine breitere, flachere Schweißnaht.
- Die Drahtvorschubgeschwindigkeit (WFS) steuert, wie schnell der Draht von der Spule zur Pistole bewegt wird; gemessen wird dies in Zoll pro Minute (IPM).
- Das Digitaldisplay zeigt Spannung, Stromstärke oder WFS in Echtzeit an.
- Mit den Moduswahlschaltern kann zwischen 2T (Auslöser gedrückt halten) und 4T (drücken und loslassen) oder zwischen synergischem und manuellem Modus umgeschaltet werden.
Abgenutzte Zifferblätter verursachen ungenaue Einstellungen. In staubigen Geschäften fallen Displays manchmal aus.
Polaritätsanschlüsse
Öffnen Sie die Seitenwand, und Sie sehen Polaritätsanschlüsse in der Nähe des Drahtzuführungsausgangs oder an einem Klemmenblock. Diese steuern die Stromrichtung.
Bei Massivdraht stellen Sie die Elektrode auf DCEP (Elektrode positiv) ein. Bei manchen Fülldrähten benötigen Sie möglicherweise DCEN (Elektrode negativ). Im Zweifelsfall prüfen Sie das Etikett Ihres Drahtes oder die Bedienungsanleitung des Geräts. Hier einfach zu raten, führt schnell zu einem vergeudeten Nachmittag, weil der Lichtbogen nicht richtig funktioniert.
Lose Anschlüsse führen zu einem unruhigen und knisternden Lichtbogen. Die falsche Polarität für Ihren Drahttyp verursacht eine unzureichende Durchdringung und eine unsaubere Lötstelle. Sie werden sofort merken, dass etwas nicht stimmt, sobald Sie die Lötstelle sehen.
Aus welchen Teilen besteht die Schweißpistole?
Die Schweißpistole ist der Punkt, an dem alles zusammenläuft. Sie führt den Draht zu, leitet das Gas ein und transportiert den Strom direkt zur Schweißnaht.
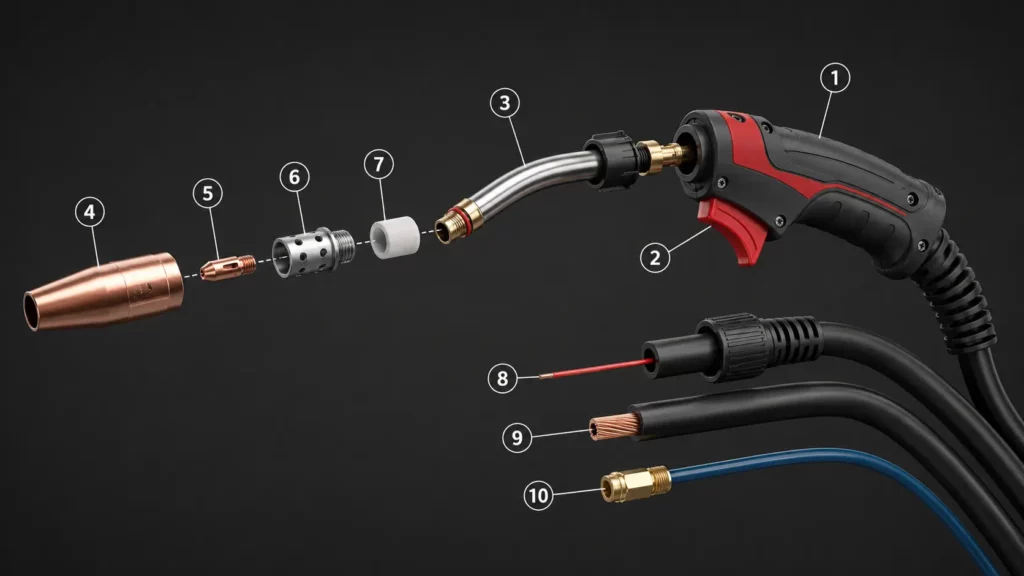
Pistolengriff, Abzug und Schwanenhals
Der Griff ist das, was man hält. Der Auslöser ist das, was alles in Gang setzt. Zieht man ihn, gibt die Maschine gleichzeitig Draht, Gas und Strom frei. Lässt man ihn los, stoppt alles.
Ergonomische Griffe sind wichtig, wenn man stundenlang schweißt. Ein unbequemer Griff ermüdet die Hand schnell. Wenn der Auslöser klemmt oder der Lichtbogen beim Betätigen stottert, ist der Schalter im Inneren verschlissen. Dieser lässt sich zwar günstig ersetzen, aber ein defekter Schalter mitten im Schweißvorgang kostet einen ganzen Arbeitstag.
Der Schwanenhals ist das gebogene Metallrohr an der Vorderseite der Schweißpistole. Er richtet die Kontaktspitze und die Düse auf das Werkstück aus. Je nach Modell beträgt der Winkel 30° bis 60°. Der Schwanenhals wird heiß. Bei zu starkem und zu langem Betrieb kann er sich verformen oder brechen. Sollte der Winkel nicht mehr stimmen, tauschen Sie den Schwanenhals aus, bevor die Spitze das Werkstück verfehlt.
Kontaktspitze und Gasdüse
Die Kontaktspitze ist das letzte Bauteil, das der Draht berührt, bevor er den Lichtbogen trifft. Es handelt sich um ein kleines Kupfer- oder Kupfer-Zirkonium-Teil mit einer Bohrung, deren Durchmesser exakt dem Drahtdurchmesser entspricht. Die Bohrung muss exakt passen. Ist sie zu groß, sinkt die Leitfähigkeit. Ist sie zu klein, blockiert der Draht.
Dieses Teil verschleißt schnell. Rückblasen des Lichtbogens verlängert die Bohrung. Spritzer sammeln sich an und verstopfen die Öffnung. Wenn der Lichtbogen unruhig wird oder der Drahtvorschub ruckelt, wechseln Sie die Düse. Sie kosten nur wenige Cent, daher gibt es keinen Grund, eine abgenutzte Düse zu schonen. Wenn Sie eine Werkstatt betreiben, halten Sie Düsen in den am häufigsten verwendeten Größen vorrätig. Nichts verzögert einen Arbeitsgang so sehr wie fehlende Kontaktdüsen.
Die Düse ist die Messing- oder Kupferkappe, die über der Kontaktspitze sitzt. Sie formt den Gasstrom und schützt das Schweißbad vor Luft. Je nach Schweißpistole gibt es konische oder zylindrische Düsen. Schweißspritzer setzen sich gerne in der Düsenbohrung ab. Bei Ansammlungen verringert sich der Gasstrom, und es entstehen Poren. Auch das Gewinde kann beschädigt werden, wenn es zu fest angezogen wird. Reinigen hilft, aber sobald die Bohrung unrund ist, muss die Düse ausgetauscht werden.
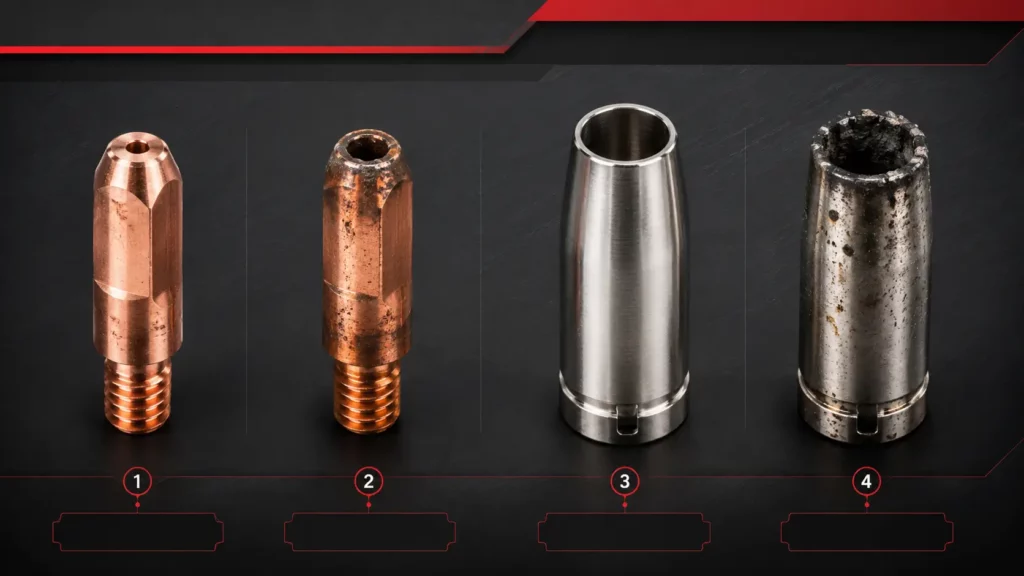
Gasdiffusor und Isolator
Der Diffusor befindet sich hinter der Düse und um die Kontaktspitze herum. Er verfügt über kleine Öffnungen, die das Schutzgas gleichmäßig verteilen, sodass das Schmelzbad sauber bleibt. Ohne Diffusor strömt das Gas in eine Richtung und lässt den Rest der Schweißnaht ungeschützt. Schweißspritzer verstopfen diese Öffnungen. Das Gewinde kann, genau wie bei der Düse, beschädigt werden. Überprüfen Sie den Diffusor beim Düsenwechsel. Wenn der Gasfluss ungleichmäßig erscheint, sollten Sie zuerst den Diffusor überprüfen.
Der Isolator befindet sich zwischen den leitfähigen Metallteilen der Schweißpistole. Er verhindert, dass Strom an unerwünschte Stellen überspringt. Ohne ihn kommt es zu Kurzschlüssen und Lichtbogenbildung. Hitze kann den Isolator mit der Zeit reißen lassen. Sollten sporadische Lichtbogenbildungen auftreten oder sich die Schweißpistole an ungewöhnlichen Stellen heiß anfühlen, entfernen Sie den Diffusor und überprüfen Sie den Isolator auf Risse oder Brandspuren.
Laufbuchse für die Pistole, Stromkabel und Gasschlauch
Die Führungshülse ist ein flexibler Stahl- oder Polymerschlauch, der sich über die gesamte Länge des Kabels erstreckt. Sie führt den Draht vom Zuführer zur Kontaktspitze mit möglichst geringer Reibung. Knicke sind unerwünscht. Eine scharfe Biegung am Pistolengriff oder ein Knick in der Nähe des Zuführerendes kann zu Drahtverwicklungen oder -abrieb führen. Der Durchmesser der Führungshülse muss exakt dem Drahtdurchmesser entsprechen. Ist er zu eng, verhakt sich der Draht. Ist er zu locker, schlängelt er sich im Inneren. Wenn die Drahtzufuhr ruckelt oder Sie Metallspäne in der Pistole finden, tauschen Sie die Führungshülse aus.
Das Stromkabel und der Gasschlauch verlaufen innerhalb des Kabelbündels der Schweißpistole. Das Kabel führt den Schweißstrom. Der Schlauch transportiert das Schutzgas von der Maschine zur Pistole. Prüfen Sie die Isolierung auf Schnitte oder Brandspuren. Gaslecks an den Anschlüssen zeigen sich als Blasen, wenn Sie Seifenwasser auf die Verbindungen sprühen. Ein beschädigtes Kabel stellt nicht nur ein Schweißproblem dar, sondern auch eine Stromschlaggefahr.
Wie funktioniert das Drahtzuführungssystem?
Das Drahtvorschubsystem befördert den Elektrodendraht mit gleichmäßiger, kontrollierter Geschwindigkeit von der Spule zur Schweißpistole. Bei Störungen in diesem System kommt es zu Aussetzern oder einem Erlöschen des Lichtbogens.
Antriebsrollenbaugruppe
Die Antriebsrollen sind gerillte Räder im Inneren des Schweißgeräts oder der Drahtvorschubeinheit. Sie greifen den Draht und schieben ihn zur Schweißpistole. Es gibt drei Haupttypen:
- V-förmig gerändelte Rollen greifen fest in Fülldraht und größere Massivdrähte.
- U-förmig gerillte Spulen umschließen weiche Drähte wie Aluminium, sodass diese sich nicht verformen.
- Der Druckarm presst den Draht mit einstellbarer Spannung gegen die Walzen.
- Ist der Draht zu locker, rutscht er. Ist er zu fest angezogen, wird er gequetscht oder beschädigt.
Abgenutzte Rändelungen verlieren ihre Griffigkeit. Das falsche Rillenprofil für Ihren Drahttyp verursacht Zuführungsprobleme, noch bevor der Lichtbogen zündet. Achten Sie darauf, dass die Spule zum Draht passt und überprüfen Sie die Spannung bei jedem Aufspulen.
Drahtspulennabe und Bremse
Die Spulennabe ist die Spindel, die Ihre Drahtzufuhr hält. Sie verfügt über eine Reibungsbremse, die ein Überlaufen der Spule bei Zuführungspausen verhindert.
Ist die Bremse zu locker, dreht sich die Spule weiter und der Draht verheddert sich hinter den Antriebsrollen. Ist sie zu fest, läuft der Vorschubmotor nicht richtig und bleibt stehen. Stellen Sie die Bremse so ein, dass die Spule nach dem Loslassen des Auslösers innerhalb einer Umdrehung stoppt.
Einlass- und Auslassführungen
Ein- und Auslassführungen sind kleine Buchsen, die den Draht beim Ein- und Austritt in die Antriebsrollen ausrichten. Sie halten den Draht gerade, sodass er sich nicht verhakt oder beschädigt wird.
Falsch ausgerichtete Führungen beschädigen den Draht und befördern Metallspäne in den Drahtvorschub. Überprüfen Sie diese bei jedem Drahtdurchmesserwechsel. Eine verschlissene Führung kann den Draht blockieren, bevor Sie den ersten Durchgang beendet haben.
Wie funktioniert das Schutzgassystem?
Das Schutzgassystem führt dem Schweißbad einen gleichmäßigen Strom an Inert- oder Aktivgas zu. Ohne dieses System führt atmosphärische Verunreinigungen zum Versagen der Schweißnaht.
Gaseinlassanschluss und Magnetventil
Der Gaseinlassanschluss ist der Gewindeanschluss an der Rück- oder Seite des Schweißgeräts. Hier wird der Schlauch vom Regler angeschlossen. Überprüfen Sie das Gewinde, wenn Sie eine neue Gasflasche anschließen. Beschädigte Gewinde führen zu Gasaustritt und damit zu unnötigen Kosten.
Hinter dem Anschlussstück befindet sich das interne Magnetventil. Es öffnet sich beim Betätigen des Gasauslösers und schließt nach einer Nachlaufzeit, um das heiße Schmelzbad zu schützen. Bleibt das Ventil in geöffneter Position hängen, strömt weiterhin Gas und leert die Gasflasche über Nacht. Bleibt es geschlossen, entsteht Porosität, da das Schmelzbad nicht mit Schutzgas in Berührung kommt. Auch ein träges Ventil verursacht Probleme. Bei unzureichendem Vor- oder Nachlauf gelangt Luft in die Schweißnaht.
Gasregler und Durchflussmesser
Der Druckregler wird an der Gasflasche montiert. Er reduziert den Flaschendruck von bis zu 2200 psi auf den Betriebsdruck, üblicherweise 25 bis 50 psi. Der Durchflussmesser zeigt die Fördermenge in Kubikfuß pro Stunde (CFH) an.
Membranen verschleißen. Manometer zeigen falsche Werte an. Bei Anwendungen mit hohem Durchfluss kann sich Frost am Regler und an der Drosselklappe bilden. Überprüfen Sie Ihren Durchfluss zu Beginn jeder Schicht. Vertrauen Sie keinem Manometer, das Stößen ausgesetzt war.
Gasflasche und Ventil
Die Flasche speichert Ihr Schutzgas. Reines CO2, Argon-CO2-Gemische und Dreikomponenten-Gemische für Edelstahl sind die gängigsten Optionen.
Leere Gasflaschen verursachen offensichtliche Probleme. Undichte Ventile sind noch schlimmer, da sie unbemerkt langsam Gas entweichen lassen. Das falsche Gas für Ihr Material führt zu unsauberen, schwachen Schweißnähten. Beschriften Sie Ihre Gasflaschen deutlich und prüfen Sie die Ventile mit Seifenwasser, wenn Sie die Flaschen wechseln.
Wie sieht es mit dem Erdungskreis und den Sicherheitskomponenten aus?
Erdungs- und Sicherheitsbauteile sind unbeweglich und verschleißen langsam, weshalb sie leicht übersehen werden. Masseklemme und Massekabel schließen jedoch den Stromkreis. Ohne sie wandert der Lichtbogen oder erlischt. Der Überhitzungsschutz unterbricht die Stromzufuhr, bevor die Maschine überhitzt. Diese Teile schützen sowohl die Schweißqualität als auch die Maschine selbst und verdienen daher dieselbe Aufmerksamkeit wie Kontaktspitzen und Düsen.
Arbeitsklemme und Erdungskabel
Die Werkstückklemme ist eine robuste Federklemme, die sich fest an Ihr Werkstück oder den Schweißtisch klemmt. Sie schließt den Stromkreis, sodass der Strom zurück zur Maschine fließen kann.
Schwache Federspannung oder abgenutzte Kupferbeschichtung beeinträchtigen die Leitfähigkeit. Falls der Lichtbogen unruhig ist oder nicht zündet, klemmen Sie die Klemme an blankem Metall fest und prüfen Sie, ob die Backen sauber sind. Das Massekabel verläuft von der Klemme zurück zur Maschine. Achten Sie auf Schnitte, Brandspuren oder lockere Anschlüsse. Ein beschädigtes Massekabel stellt eine Stromschlaggefahr dar und ist nicht nur ein Schweißproblem.
Thermischer Überlastschutz
Der Überhitzungsschutz besteht aus internen Sensoren oder Sicherungen, die das Gerät abschalten, bevor es überhitzt. Er greift ein, wenn die zulässige Betriebsdauer überschritten wird oder die Lüftungsschlitze verstopft sind.
Wenn die Maschine während des Schweißvorgangs immer wieder abschaltet, ist sie entweder zu heiß und läuft zu lange oder das Kühlsystem muss gereinigt werden. Überbrücken Sie nicht den Schutzschalter. Er dient dazu, die Maschine vor Schäden zu bewahren.
Wie behebt man häufig auftretende Probleme?
Wenn etwas schiefgeht, müssen Sie nicht raten. Die meisten Symptome deuten auf ein oder zwei bestimmte Bauteile hin. Hier ist eine kurze Übersicht.
| Symptom | Erstes zu prüfendes Bauteil | Wahrscheinliche Ursache |
| Unregelmäßiger Lichtbogen / Drahtrückbrand | Kontaktspitze | Abgenutzte Bohrung, falsche Größe oder lose Verbindung |
| übermäßige Spritzer | Gasdüse / Diffusor | Verstopfung, unzureichende Gasabdeckung, falsche Gasart |
| Drahtstörung an der Waffe | Waffenauskleidung | Knick, falscher Durchmesser oder übermäßige Ablagerungen |
| Intermittierende Drahtzufuhr | Antriebsrollen | Falsche Rille, abgenutzte Zähne oder falsche Spannung |
| Porosität in der Schweißnaht | Gassystem | Leckagen, geringer Durchfluss, leerer Zylinder oder Magnetventilfehler |
| Lichtbogen zündet, aber es erfolgt keine Drahtzufuhr. | Auslöser-/Steuerplatine | Schalterausfall oder Schaltungsfehler |
Fazit
Die eigene Schweißmaschine in- und auswendig zu kennen, bedeutet nicht, Teilebezeichnungen auswendig zu lernen. Es geht darum, Ausfallzeiten zu minimieren und gleichbleibende Schweißergebnisse zu erzielen.
Folgendes sollten Sie sich merken:
- Die Stromquelle, der Drahtvorschub, das Schutzgassystem, die Schweißpistole und der Erdungskreis sind die fünf Bereiche, die überprüft werden müssen, wenn etwas schiefgeht.
- Die meisten Probleme mit der Stromzufuhr und dem Lichtbogen lassen sich auf die Kontaktspitze, die Auskleidung, die Antriebsrollen oder die Gasdüse zurückführen. Dabei handelt es sich um Verschleißteile, nicht um fest installierte Bauteile.
- Eine kurze, fünfminütige Inspektion zu Beginn jeder Schicht verhindert stundenlange Nacharbeit und Ausschuss.
- Das Austauschen einer abgenutzten Kontaktspitze oder das Reinigen einer verstopften Düse kostet ein paar Euro. Werden die Anzeichen übersehen, entstehen Ausschuss, Nacharbeit und Produktionsausfall.
- Wenn Sie gängige Verbrauchsmaterialien in Ihrem Geschäft vorrätig haben, kann Ihr Team Probleme direkt vor Ort beheben, anstatt auf die Lieferung von Ersatzteilen warten zu müssen.
Wenn Sie einen Katalog für Schweißgeräte erstellen oder eine Reparaturwerkstatt ausstatten, benötigen Ihre Kunden mehr als nur Maschinen. Sie benötigen auch die Verbrauchsmaterialien, die wöchentlich verschleißen.
YesWelder führt Kontaktdüsen, Schweißrohre, Antriebsrollen, Gasdüsen und Diffusoren für die meisten GMAW-Schweißsysteme. Wir liefern in großen Mengen an unsere Vertriebspartner und unterstützen Sie mit Mengenrabatten, technischen Leitfäden und Marketingmaterialien, die Ihr Vertriebsteam optimal einsetzen kann.
Fordern Sie ein Angebot an oder sehen Sie sich unseren Katalog an, um das Teilesortiment zusammenzustellen, auf das Ihre Kunden angewiesen sind.
Häufig gestellte Fragen
GMAW ist die technische Bezeichnung für das Verfahren. MIG verwendet ein Schutzgas wie reines Argon. MAG verwendet ein Aktivgas wie reines CO₂ oder Gemische, die CO₂ enthalten. Die meisten Leute sagen MIG, auch wenn sie MAG meinen.
Kontaktspitzen halten je nach Drahttyp und Stromstärke üblicherweise 8 bis 24 Stunden. Die Kontaktlinsen können bei sauberer und trockener Lagerung mehrere Monate halten. Düse und Diffusor sollten wöchentlich auf Schweißspritzerablagerungen überprüft werden.
Nur bei Verwendung von selbstschützendem Fülldraht. Massiver Draht ohne Schutzgas erzeugt poröse, schwache Schweißnähte, da das Schmelzbad oxidiert. Beim herkömmlichen MIG/MAG-Schweißen prüfen Sie stets, ob Ihre Gasflasche gefüllt und Ihr Regler korrekt eingestellt ist.
Drahtverwicklungen entstehen, wenn sich der Draht an den Antriebsrollen verheddert, bevor er in die Spritzpistolenführung eintritt. Häufigste Ursache ist eine falsche Spannung der Antriebsrollen oder eine verschlissene Führung, die zu viel Reibung erzeugt. Prüfen Sie, ob der Durchmesser der Führung zu Ihrem Drahtdurchmesser passt, und stellen Sie den Druckarm so ein, dass der Draht reibungslos und ohne Durchrutschen oder Quetschen zugeführt wird.
Rückbrand tritt auf, wenn der Draht zu nah an der Kontaktspitze schmilzt, meist aufgrund einer zu geringen Drahtvorschubgeschwindigkeit oder einer zu hohen Spannung im Verhältnis zur Fahrgeschwindigkeit. Es kann auch bedeuten, dass die Bohrung der Kontaktspitze übermäßig abgenutzt ist. Überprüfen Sie Ihre Einstellungen anhand der Maschinentabelle und untersuchen Sie die Spitze auf Dehnung oder Spritzerbildung.



