
Una cortadora de plasma industrial suele ser la mejor opción cuando en su taller se cortan metales mixtos, piezas repetibles, perfiles CNC, acero inoxidable o aluminio. El oxicorte sigue siendo recomendable para acero al carbono muy grueso, cortes en campo, trabajos de calentamiento y tareas donde la energía eléctrica o el aire comprimido son limitados.
Esta guía te ayudará a decidir qué configuración de corte se ajusta mejor a tu carga de trabajo real. Compararás mesas de plasma CNC, cortadoras de plasma portátiles de alta resistencia, sistemas de oxicorte, rango de espesor, amperaje, ciclo de trabajo, tipo de antorcha, requisitos de seguridad y costo por pieza terminada antes de comprometerte con el equipo o el inventario.
¿Para qué sirve una cortadora de plasma industrial?
Una cortadora de plasma industrial corta metales conductores de electricidad mediante un arco concentrado y un chorro de gas de alta velocidad. Permite a su taller cortar perfiles, agujeros, ranuras, soportes, paneles y piezas de reparación con mayor rapidez y precisión, requiriendo menos trabajo de trazado que muchos métodos de corte manuales.
El corte por plasma comienza cuando un arco eléctrico atraviesa un gas comprimido. El arco ioniza el gas, convirtiéndolo en plasma, funde el metal y utiliza el flujo de gas para expulsar el material fundido a través del corte. En el ámbito industrial, el sistema puede ser una cortadora manual para trabajos de reparación, una fuente de alimentación de alta potencia para chapas gruesas o una mesa CNC para la producción de piezas anidadas.
El proceso funciona en metales conductores como:
- Acero carbono
- Acero inoxidable
- Aluminio:
- Aleaciones de cobre, según la capacidad del sistema
- Piezas de repuesto mixtas encontradas en talleres de mantenimiento y fabricación.
Esa versatilidad en el manejo de materiales es una de las razones por las que el plasma se ha vuelto común en la fabricación, reparación y corte de producción. El oxicorte se utiliza principalmente para el corte de metales ferrosos, mientras que el plasma ofrece mayor flexibilidad a su equipo cuando el trabajo incluye acero inoxidable, aluminio o metales mixtos.
La elección del gas sigue influyendo en la calidad del filo, la oxidación y la vida útil de los consumibles. Por ahora, lo fundamental es simple: el plasma no es solo una antorcha. Es un sistema de corte compuesto por la fuente de alimentación, la antorcha, el suministro de gas, los consumibles y el método de control.
¿Qué tipos de cortadoras de plasma industriales se utilizan en la fabricación pesada?
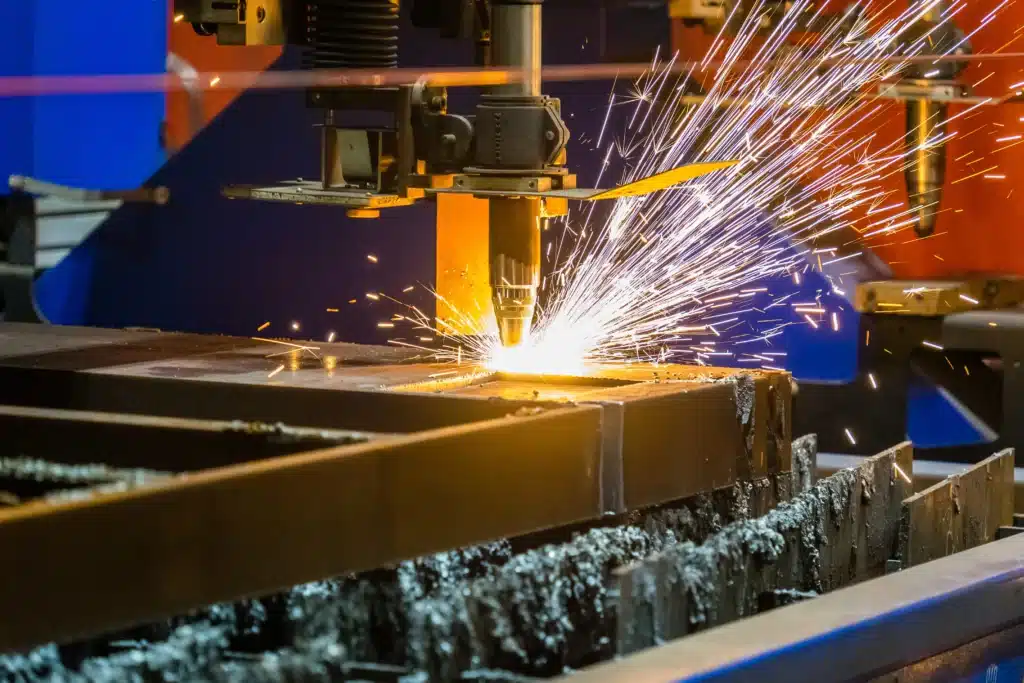
Las cortadoras de plasma industriales suelen dividirse en dos grupos prácticos: mesas de plasma CNC y cortadoras manuales de alta resistencia. La elección adecuada depende de si su equipo necesita piezas de producción repetibles, cortes de reparación móviles o ambas cosas.
Mesas de plasma CNC
Las mesas de plasma CNC utilizan un pórtico controlado por computadora para mover la antorcha sobre placas, láminas o piezas anidadas. Son ideales para talleres de fabricación que cortan soportes, refuerzos, placas base, paneles, ranuras y patrones de pernos en lotes repetitivos.
Un sistema CNC generalmente requiere más que una fuente de alimentación. Su equipo también debe planificar el tamaño de la mesa, el software de anidamiento, el control de altura de la antorcha, la configuración del sistema de aspiración o de agua, los consumibles, la conexión a tierra, la capacitación del operador y el soporte técnico. Para un catálogo de distribuidor, esto convierte la venta de plasma CNC en una venta de sistema completo, en lugar de la venta de una sola máquina.
Cortadores manuales de alta resistencia
Las cortadoras de plasma portátiles de alta resistencia son ideales para talleres de reparación, equipos de mantenimiento, obras de construcción, vehículos de servicio y trabajos de fabricación de bajo volumen. Son más fáciles de transportar que una mesa CNC y resultan útiles cuando su equipo necesita realizar cortes rápidos en soportes, paneles, protecciones, secciones desgastadas o placas de espesor moderado.
Antes de elegir un sistema portátil, verifique la potencia de entrada, la compatibilidad con el generador, el espesor de corte nominal, el ciclo de trabajo, la longitud del cable de la antorcha, los requisitos de calidad del aire y la disponibilidad de consumibles. Una cortadora portátil que no pueda procesar el espesor de chapa habitual provocará tiempos de inactividad, cortes defectuosos y un lijado adicional.
Soplete de máquina vs. Soplete de mano
Una antorcha de máquina suele ser la más adecuada para el corte CNC, ya que se monta en la mesa, permite el control de altura y admite programas de piezas repetibles. Una antorcha manual es mejor para trabajos de reparación, cortes de trazado, piezas irregulares y trabajos en los que el operario debe llevar la antorcha hasta la pieza de trabajo.
Esta elección afecta a más que la comodidad. El tipo de soplete modifica los consumibles, la configuración del cable, las necesidades de capacitación, el plan de servicio y el inventario de repuestos que su taller o línea de productos debe mantener.
¿Cómo funciona el corte con oxicombustible?
El corte oxiacetilénico utiliza gas combustible y oxígeno para calentar el acero al carbono hasta la temperatura de ignición, y luego emplea un chorro de oxígeno para oxidar y eliminar el metal. Es un proceso sencillo, portátil y eficaz incluso en placas ferrosas gruesas.
La llama inicia el corte, pero el oxígeno realiza gran parte del trabajo una vez que el acero alcanza la temperatura de corte. El oxígeno reacciona con el hierro caliente, forma óxido de hierro y lo expulsa del corte. Por eso, el oxicorte es eficaz en acero dulce, pero no corta acero inoxidable ni aluminio con la misma precisión y control.
El oxicorte sigue siendo común en la fabricación pesada debido a la robustez de la antorcha y al bajo costo del equipo en comparación con un sistema de plasma CNC. Además, permite cortar chapas gruesas con facilidad. Para talleres que cortan vigas de acero al carbono, chapa de desecho o grandes secciones para reparación, el oxicorte puede seguir siendo la herramienta idónea.
El proceso de oxicorte tiene límites de materiales más estrechos.
La principal limitación reside en el material. El oxicorte depende de la oxidación, por lo que funciona mejor en aceros con bajo y medio contenido de carbono. El acero inoxidable forma óxidos refractarios que resisten la reacción de corte habitual. El aluminio tampoco se corta limpiamente con este método.
Para un distribuidor que atiende a clientes de fabricación en general, esto es importante. Una cortadora de plasma puede ser útil para talleres que trabajan con materiales mixtos. El oxicorte se dirige a un cliente más específico: corte de acero al carbono grueso, corte en campo, calentamiento, doblado y trabajos de reparación.
¿Qué diferencias existen entre el plasma y la combustión con oxígeno puro?
El plasma suele ser más adecuado cuando su taller necesita cortar materiales mixtos, repetibilidad CNC y trabajar más rápido con placas delgadas o medianas. El oxicorte suele ser más adecuado cuando su equipo corta acero al carbono grueso, necesita una configuración manual de menor costo o trabaja en condiciones de campo donde es más fácil manejar cilindros de gas que la energía eléctrica y el aire seco.
| Factor | Cortadora de plasma industrial | Corte de oxicombustible |
| Los mejores materiales | Metales conductores, incluidos el acero al carbono, el acero inoxidable, el aluminio y algunas aleaciones de cobre. | Principalmente acero al carbono y algunos materiales ferrosos. |
| Fuerza típica | Cortes rápidos, perfiles repetibles y geometría más limpia en espesores adecuados. | Corte práctico para acero al carbono muy grueso y trabajos de separación en bruto. |
| Ajuste de automatización | Excelente compatibilidad con mesas CNC, software de anidamiento y programas de piezas repetitivas. | Se puede automatizar, pero suele ser más lento y genera más calor. |
| Calidad del borde | A menudo, el resultado es más limpio y con menos distorsión térmica cuando los ajustes coinciden con el material. | Mayor cantidad de escoria y una zona afectada por el calor más extensa en muchos cortes. |
| Costes iniciales | Mayor para sistemas industriales preparados para CNC o de alta producción. | Menor para muchas configuraciones de antorchas manuales |
| Configuración operativa | Necesita alimentación eléctrica, aire seco o gas de corte, consumibles, conexión a tierra y mantenimiento de la antorcha. | Necesita oxígeno, gas combustible, reguladores, mangueras, boquillas y protección contra retroceso de llama. |
| Flexibilidad de materiales | Se adapta mejor cuando su combinación de trabajos incluye acero inoxidable o aluminio. | Ajuste más estrecho cuando se trabaja con metales no ferrosos o acero inoxidable. |
| Uso de reparación de campo | Útil cuando hay energía eléctrica y aire comprimido. | Útil cuando la portabilidad y el corte de acero al carbono grueso son de suma importancia. |
Utilice esta comparación como un primer filtro, no como la respuesta definitiva. La mejor opción dependerá de la combinación de materiales, el espesor de la placa, el volumen de producción, las condiciones de campo, la tolerancia a la limpieza y el plan de soporte para consumibles y repuestos.
¿Qué proceso funciona mejor para la fabricación de estructuras pesadas?
El mejor proceso depende del trabajo que su equipo realice con mayor frecuencia. El plasma suele desempeñar un papel importante en la producción. El oxicorte sigue siendo valioso para acero al carbono grueso, cortes de separación en bruto, calentamiento y reparaciones en campo.
Muchos equipos de fabricación pesada utilizan ambos métodos. La verdadera pregunta es qué proceso protege el flujo de piezas, la calidad del corte, el tiempo de limpieza y las condiciones de soporte en campo.
Fabricación de estructuras de acero y chapas
El plasma es ideal para trabajos con acero estructural cuando su taller necesita ranuras, refuerzos, placas base, soportes y patrones de pernos repetibles. El control CNC reduce el tiempo de diseño y ayuda a los operarios a repetir el mismo archivo de pieza.
La soldadura oxiacetilénica sigue siendo adecuada para secciones gruesas de acero al carbono cuando el acabado de los bordes no es tan importante, o cuando los cortes bastos preceden al mecanizado, el ajuste o el rectificado.
Astilleros y reparación de maquinaria pesada
Los astilleros y talleres de reparación suelen necesitar ambos procesos. El plasma ayuda a obtener formas repetibles, bordes más limpios y a trabajar con acero inoxidable y aluminio. El oxicorte es útil para trabajar con acero al carbono grueso en condiciones menos controladas.
Para reparaciones en campo, las condiciones de apoyo son cruciales. El plasma portátil requiere suficiente capacidad de generador y aire comprimido seco. El oxicorte puede ser más sencillo cuando la potencia es limitada y el corte es irregular.
Corte de producción y piezas anidadas
El corte en serie suele ser más recomendable cuando el número de piezas es elevado. Una mesa de corte por plasma CNC permite optimizar el espacio entre piezas, reducir el desperdicio y repetir archivos en distintos turnos.
El oxicorte también puede utilizarse en mesas automatizadas, especialmente para chapas gruesas. La desventaja es una menor velocidad y un mayor aporte de calor. Para obtener orificios más limpios, perfiles más precisos, menor necesidad de limpieza y un flujo de piezas más rápido en espesores moderados, el plasma suele ser la mejor opción.
¿Qué grosor, amperaje y ciclo de trabajo debería comparar?
No elija un proceso de corte basándose únicamente en el grosor máximo. Su equipo debe comparar el grosor diario del material, el rango de amperaje del plasma, la capacidad de perforación de producción y el ciclo de trabajo en la producción que realmente utilizará.
Una cortadora de plasma capaz de cortar una placa gruesa no siempre es la máquina de producción adecuada para ese tipo de placa. En el mecanizado CNC, la capacidad de perforación influye en el flujo de piezas, la vida útil de los consumibles, los cortes rechazados y el tiempo de limpieza.
Números de espesor a comprobar
Compare tres valores de espesor con su rango de placas diario, no con su máximo rendimiento en trabajos excepcionales.
- El espesor de corte nominal indica el rango máximo de corte que la máquina está diseñada para realizar en condiciones normales.
- El espesor de corte recomendado para la producción es el valor que se debe utilizar para el trabajo diario, la elaboración de presupuestos, el almacenamiento y las recomendaciones a los clientes.
- El grosor de la perforación es fundamental para el corte CNC, ya que la antorcha debe perforar la placa antes de seguir el archivo de la pieza.
Una regla de compra sencilla funciona bien: elija la máquina según el grosor que su equipo corta semanalmente y reserve capacidad adicional para trabajos ocasionales más pesados. Si sus clientes cortan placas de 1/2 pulgada a diario y placas de 1 pulgada solo unas pocas veces al mes, no elija una máquina únicamente porque pueda cortar material de 1 pulgada. Compruebe si puede perforar y cortar placas de 1/2 pulgada a velocidad de producción con una calidad de borde y una vida útil de los consumibles aceptables.
El espesor de corte es el último dato en el que confiar para la planificación de la producción. Indica qué material puede cortar la máquina en condiciones ideales, no si puede perforar, cortar y repetir el proceso de corte durante todo el día.
Filtros de amperaje y ciclo de trabajo
El amperaje debe coincidir con el material que su equipo corta con mayor frecuencia, no con la placa más gruesa que puedan cortar una vez al mes. Muchos talleres de fabricación general utilizan sistemas de plasma de gama media para trabajos comunes con acero, acero inoxidable y aluminio. Para placas más gruesas, mayor velocidad de desplazamiento o cortes de alto volumen, puede ser necesario un sistema de mayor potencia.
El ciclo de trabajo indica cuánto tiempo puede cortar la máquina a su velocidad nominal dentro de un período de tiempo determinado sin sobrecalentarse. Un taller de reparación que corta en ráfagas cortas puede aceptar un ciclo de trabajo menor. Un equipo de procesamiento de planchas que procesa piezas anidadas durante un turno necesita un ciclo de trabajo y una refrigeración superiores.
Los grandes talleres de fabricación no solo utilizan mesas CNC para el corte. Es posible que su equipo también necesite una cortadora portátil para talleres de reparación, vehículos de servicio, trabajos de mantenimiento y cortes de soporte rápidos cuando una pieza es demasiado grande o difícil de mover a la mesa.
Ahí es donde las cortadoras de plasma portátiles de grado industrial de YesWelder satisfacen la necesidad. La CUT-55DS PRO ofrece a su catálogo una opción de arco piloto sin contacto de 55 A con control de temperatura de seguridad, protección contra sobrecorriente y sobrecarga, y un ciclo de trabajo del 100 % a 35 A y del 60 % a 55 A. Para talleres que necesitan mayor capacidad de corte, la CUT-65DS PRO añade una configuración de arco piloto sin contacto de 65 A, control digital MCU, arranque seguro sin HF y un ciclo de trabajo del 100 % a 45 A y del 60 % a 65 A.
Ambos modelos están diseñados para satisfacer la demanda de corte manual en entornos industriales y de reparación, especialmente cuando sus clientes necesitan soporte de plasma portátil para metales mixtos, superficies rugosas o pintadas, trabajos de mantenimiento y equipos de corte listos para su distribución.

Filtro de compra práctico
| carga de trabajo | Qué comprobar primero | Dirección probable |
| Calibre delgado a 1/4 de pulgada, metal mixto | Calidad de corte, velocidad, consumibles y flexibilidad de materiales | El plasma suele ser la mejor opción |
| Piezas de producción de 1/4 de pulgada a 1 pulgada | Capacidad de perforación de producción, ciclo de trabajo, ajuste CNC y tiempo de limpieza. | El plasma suele ser la mejor opción |
| Acero al carbono de 1 a 2 pulgadas | Clase de sistema, velocidad de viaje, costo de combustible y expectativas de borde | Comparación entre plasma y oxicorte |
| Acero al carbono de más de 2 pulgadas | Necesidades de corte inicial, costo del equipo, trabajo de precalentamiento y condiciones del terreno. | El oxicorte suele seguir siendo práctico. |
| Acero inoxidable o aluminio | Compatibilidad de materiales, selección de gases, oxidación y calidad de los bordes. | El plasma suele ser la opción habitual. |
Estas especificaciones se basan en filtros de compra, no en reglas fijas. Confirme la ficha técnica, el ciclo de trabajo, el tipo de antorcha, los requisitos de gas, la tabla de consumibles, la cantidad mínima de pedido (MOQ), el plazo de entrega y el servicio de asistencia técnica antes de adquirir equipos o inventario.
¿Qué características del equipo son importantes más allá de la potencia de corte?
La potencia de corte es solo una parte de la configuración de una máquina de plasma. Su equipo también debe comparar el flujo de trabajo CNC, el suministro de gas o aire, el paquete de antorcha, los consumibles, las piezas de repuesto y el soporte técnico de la máquina.
Dos sistemas de plasma con un amperaje similar pueden tener un rendimiento diferente en el trabajo diario. La mejor opción es aquella que su equipo pueda instalar, mantener, reabastecer y a la que pueda brindar soporte sin ralentizar la producción.
Integración CNC
Para los talleres de producción, la integración CNC puede ser más importante que la potencia de corte bruta. Busque control automático de altura de la antorcha, compatibilidad con software de anidamiento, soporte para mesa de agua o aspiración descendente, flujo de trabajo de archivos de piezas, conexión a tierra, capacitación del operador y disponibilidad de consumibles.
Un sistema de corte por plasma CNC funciona como un todo. La fuente de alimentación, la antorcha, la mesa, el software, el control de altura, los consumibles y el servicio técnico influyen en la calidad del corte y el flujo de trabajo. Si alguna parte de este flujo de trabajo falla, una cortadora de plasma de alto rendimiento puede provocar retrasos, retrabajos o piezas defectuosas.
Suministro de gas y aire
El aire comprimido es común porque es económico y fácil de suministrar. Para cortes de alta precisión, los talleres pueden usar oxígeno, nitrógeno, mezclas de argón e hidrógeno u otras combinaciones de gases, según el material y los objetivos de calidad del borde.
La elección del gas influye en la oxidación, el aspecto de los bordes, la vida útil de los consumibles y el tiempo de limpieza. El acero inoxidable y el aluminio suelen requerir más cuidado que el acero dulce. Asegúrese siempre de que la configuración del gas coincida con el manual de la máquina, la tabla de consumibles y los requisitos del trabajo.
Paquete de antorchas y consumibles
El conjunto de la antorcha influye en la calidad del corte, la comodidad del operario, el mantenimiento y la disponibilidad de repuestos. Verifique la longitud del cable de la antorcha, el tipo de consumible, la disponibilidad de puntas, la vida útil del electrodo y si su equipo puede reemplazar las piezas rápidamente durante un turno.
Para sus clientes, los consumibles afectan el tiempo de actividad. Si las boquillas, los electrodos, las piezas de la antorcha y las protecciones son difíciles de reemplazar, una buena cortadora de plasma puede permanecer inactiva durante las reparaciones o la producción. Antes de almacenar un modelo, verifique si los consumibles y repuestos compatibles son fáciles de pedir en cantidades regulares.
Soporte técnico y de repuestos
El soporte técnico es fundamental, ya que los equipos de corte dejan de ser rentables cuando es difícil conseguir consumibles, antorchas o repuestos. Antes de elegir un proveedor, confirme los términos de la garantía, la disponibilidad de repuestos, el seguimiento técnico, la cantidad mínima de pedido (MOQ), el plazo de entrega y el soporte de embalaje.
Aquí es donde el soporte del proveedor influye en la compra. Un taller puede elegir una cortadora de plasma según el amperaje y el grosor de corte, pero solo seguirá utilizando ese modelo si las condiciones de la garantía, las piezas de repuesto, el seguimiento técnico y el suministro recurrente de consumibles son fiables.
¿Qué aspectos de seguridad y cumplimiento normativo son importantes?
Ambos procesos de corte requieren operarios capacitados, EPI, ventilación, control de incendios y una configuración rigurosa. El plasma implica radiación de arco, riesgos eléctricos, necesidad de conexión a tierra y control de humos. El oxicorte implica manejo de oxígeno, gas combustible, riesgo de retroceso de llama, reguladores, mangueras, boquillas y almacenamiento de cilindros.
La protección ocular y facial debe ser acorde al proceso, el amperaje y las normas del lugar de trabajo. La norma OSHA 1910.133 establece las directrices sobre el tono mínimo de filtro para lentes en el corte por arco de plasma y el corte con oxígeno, pero su equipo debe consultar el manual de la máquina, las directrices del proveedor de EPI y los requisitos de seguridad locales antes de establecer la política del taller.
Controles de seguridad del plasma
- Antes de cortar, compruebe el contacto de la pinza de trabajo, la conexión a tierra y el estado de la antorcha.
- Utilice el tono de lente correcto, protección facial, guantes y PPE.
- Mantenga el aire comprimido seco y limpio.
- Ventile los humos al cortar materiales recubiertos, galvanizados, pintados o de acero inoxidable.
- Siga las instrucciones del manual de la máquina para el uso del generador y la configuración eléctrica.
Controles de seguridad en sistemas de oxicorte
- Utilice los reguladores, mangueras, boquillas y dispositivos antirretorno de llama correctos.
- Compruebe si hay fugas en las conexiones antes de cortarlas.
- Mantenga el aceite y la grasa alejados de las conexiones de oxígeno.
- Almacene las bombonas de oxígeno y gas combustible de acuerdo con la normativa vigente.
- Los operadores de trenes reciben órdenes de parada y responden ante posibles retrocesos de llama.
La seguridad también influye en el paquete completo de equipos. Los clientes de plasma pueden necesitar EPI, repuestos para antorchas, sistemas de aire limpio y consumibles. Los clientes de oxicorte pueden necesitar reguladores, mangueras, boquillas, dispositivos antirretorno de llama, almacenamiento de cilindros y material didáctico.
¿Qué proceso de corte resulta más económico por pieza terminada?
El proceso de menor costo es aquel que produce piezas aceptables con menos mano de obra, limpieza, desperdicio y tiempo de inactividad. Si bien el plasma puede tener un costo inicial mayor, puede reducir el costo de las piezas terminadas cuando su equipo necesita cortes más rápidos, perfiles repetibles y menos lijado.
El oxicorte suele ser más económico inicialmente, sobre todo para el corte manual de acero al carbono grueso. Sin embargo, puede resultar más caro si la velocidad de avance, la deformación por calor, la escoria, el consumo de gas y el tiempo de limpieza afectan al trabajo.
Compare el costo total del trabajo, no solo el precio de la máquina. Incluya consumibles, repuestos para la antorcha, gas o aire comprimido, electricidad o combustible, tiempo de preparación, tiempo del operario, rectificado, perforaciones fallidas, bordes rechazados, tiempo de inactividad, capacitación, EPI y medidas de seguridad.
Para sus clientes, la cuestión del costo generalmente se reduce a la carga de trabajo. Un equipo de reparación que realiza cortes bastos en acero al carbono grueso puede aceptar la menor velocidad del oxicorte porque el costo inicial es más bajo. Un taller de fabricación que corta soportes, protectores, paneles o piezas anidadas de forma repetitiva puede pagar más por el plasma porque un flujo de piezas más rápido y menos retrabajo ahorran dinero en trabajos repetidos.
¿Cómo elegir la configuración de corte adecuada?
Seleccione la configuración en función del trabajo que sus clientes realizan con mayor frecuencia, no del nombre del proceso. Comience con la combinación de materiales, el rango de espesor diario, las expectativas de acabado de los bordes, las horas de corte, las condiciones de trabajo y las necesidades de soporte.
El siguiente filtro es la capacidad de soporte. Un taller puede necesitar anidamiento CNC, corte de reparación manual o ambos, pero la configuración solo funciona si se dispone de aire seco, gas, energía, EPI, consumibles y piezas de repuesto.
Para el suministro de equipos de corte y soldadura , YesWelder Wholesale ofrece cortadoras de plasma portátiles de grado industrial como la CUT-55DS PRO y la CUT-65DS PRO, además de EPI, accesorios, consumibles y repuestos. Antes de realizar su pedido, confirme con el equipo de ventas al por mayor las especificaciones del producto, la cantidad mínima de pedido (MOQ), el plazo de entrega, el embalaje, la garantía y el servicio posventa.
Conclusión
Tanto el plasma como el oxicorte tienen su lugar en la fabricación pesada. El plasma suele ser la mejor opción cuando los clientes necesitan cortar metales mixtos, agilizar el flujo de piezas, lograr repetibilidad CNC y obtener un trabajo más limpio en espesores adecuados. El oxicorte sigue siendo una buena alternativa para acero al carbono grueso, cortes en campo, trabajos de calentamiento y configuraciones manuales de menor costo.
La mejor opción de compra depende de la carga de trabajo, no del nombre del proceso. Compare la combinación de materiales, el rango de espesor diario, el amperaje, el ciclo de trabajo, el tipo de soplete, el suministro de gas o aire, los consumibles, las necesidades de seguridad y el costo por pieza terminada antes de comprometerse con la compra de equipos o inventario.
Si su catálogo abastece a talleres de reparación, equipos de fabricación, personal de mantenimiento o clientes de suministros industriales, YesWelder Wholesale puede satisfacer la demanda de cortadoras de plasma portátiles de grado industrial con modelos como la CUT-55DS PRO y la CUT-65DS PRO, además de máquinas de soldar, EPI, accesorios, consumibles y repuestos. Póngase en contacto con nuestro equipo de ventas al por mayor para confirmar las especificaciones actuales, la cantidad mínima de pedido (MOQ), el plazo de entrega, los términos de la garantía, el soporte de embalaje y el servicio posventa antes de realizar su pedido.
Preguntas Frecuentes
Empiece por los trabajos que los talleres y equipos a los que vende suelen realizar con mayor frecuencia. Los talleres de reparación y los equipos de servicio técnico pueden necesitar cortadoras de plasma portátiles, accesorios para oxicorte, EPI y consumibles, mientras que los talleres de producción también pueden preguntar sobre el soporte para plasma CNC.
Verifique el amperaje, el ciclo de trabajo, el espesor de corte limpio, el espesor de separación, la potencia de entrada, el paquete de la antorcha, la disponibilidad de consumibles y los términos de la garantía. Para uso CNC, verifique también la compatibilidad entre la máquina y la antorcha, así como la capacidad de perforación de producción.
Sí. Los talleres grandes aún pueden necesitar cortadoras de plasma portátiles para áreas de reparación, camiones de servicio, trabajos de mantenimiento y cortes de soporte rápidos fuera de la mesa CNC. Adapte el modelo al rango de espesor diario, la fuente de alimentación, la calidad del aire y el suministro de consumibles.
Entre los artículos de soporte más comunes se incluyen equipos de protección personal (EPP), boquillas, electrodos, repuestos para antorchas, protectores, sistemas de aire limpio y consumibles de repuesto. Disponer de estos artículos ayuda a reducir el tiempo de inactividad tras la venta de la máquina.
Mantenga la tecnología oxiacetilénica en su línea de productos cuando los talleres y equipos a los que vende corten acero al carbono grueso, necesiten capacidad de calentamiento o doblado, o trabajen en entornos con suministro eléctrico y aire seco limitados. El plasma y la tecnología oxiacetilénica suelen cumplir funciones diferentes, en lugar de sustituirse por completo.



