
Si tu soldadora MIG sigue produciendo chasquidos, quemando el alambre o lanzando salpicaduras por todas partes, la velocidad del alambre y el voltaje no están funcionando correctamente en conjunto.
La velocidad del alambre controla la velocidad con la que el metal de aportación se introduce en la unión. El voltaje controla la longitud del arco y la forma del cordón. Cuando estos dos ajustes coinciden, el arco suena suave y la soldadura se ve limpia.
Esta tabla de velocidad y voltaje del alambre para soldadura MIG le ofrece puntos de partida claros según el tamaño del alambre y el grosor del metal. También puede usarla como guía rápida para configurar la velocidad y el voltaje del alambre para soldadura MIG al comenzar un nuevo trabajo.
¿Qué es la tabla de voltaje y velocidad del alambre de soldadura MIG?
Una tabla de velocidad y voltaje del alambre para soldadura MIG le proporciona el voltaje (V) y la velocidad de alimentación del alambre (IPM) recomendados en función del diámetro del alambre y el espesor del material.
Considérelo como su punto de referencia. No reemplaza las pruebas reales, pero le ahorra tener que adivinar y desperdiciar alambre. Comience con estos valores y luego ajústelos según el tipo de unión, el gas de protección y la posición de soldadura.
Ajustes de cable de 0.023″ (0.6 mm)
Ideal para trabajos de fabricación ligeros y con chapa fina.
| Espesor del material | Voltaje (V) | Velocidad del cable (IPM) |
| 1 mm | 14-15 | 90-140 |
| 2 mm | 15-16 | 120-180 |
| 3 mm | 16-17 | 150-220 |
| 4 mm | 17-18 | 180-260 |
Este tamaño reduce el riesgo de quemaduras y proporciona un mejor control sobre acero delgado.
Ajustes de cable de 0.030″ (0.8 mm)
Tamaño de cable más común para fabricación general.
| Espesor del material | Voltaje (V) | Velocidad del cable (IPM) |
| 2 mm | 16-17 | 140-200 |
| 3 mm | 17-18 | 180-260 |
| 4 mm | 18-19 | 220-300 |
| 5 mm | 19-21 | 260-340 |
Este alambre equilibra la penetración y el control para la mayoría de los trabajos de taller.
Ajustes de cable de 0.035″ (0.9 mm)
Ideal para acero más grueso y soldadura estructural.
| Espesor del material | Voltaje (V) | Velocidad del cable (IPM) |
| 3 mm | 18-19 | 200-280 |
| 4 mm | 19-21 | 240-320 |
| 6 mm | 21-23 | 280-360 |
| 8 mm | 23-25 | 320-400 |
Este tamaño produce una penetración más profunda y uniones de soldadura más fuertes.
¿Cómo se debe utilizar correctamente la tabla de soldadura MIG?
Utilice la tabla como punto de partida y luego ajústela según las condiciones de soldadura reales.
Las tablas asumen soldadura en posición plana con gas de protección estándar. Pero los proyectos reales rara vez son perfectos. Las holguras de las juntas varían. La temperatura del metal cambia. Incluso la potencia de su máquina puede variar ligeramente.
A continuación se explica cómo realizar el ajuste de forma segura:
- Cambie el voltaje en pasos de 0.5 a 1 voltio: Los cambios pequeños evitan el sobrecalentamiento o el debilitamiento.
- Ajuste la velocidad del cable en incrementos de 10 a 20 IPM: los saltos grandes suelen causar inestabilidad.
- Pruebe primero en la chatarra: verifique siempre la penetración antes de soldar las piezas finales.
Los pequeños ajustes te dan control. Los grandes ajustes suelen crear nuevos problemas.
¿Por qué la velocidad del cable y el voltaje deben coincidir?
La velocidad del alambre y el voltaje deben aumentar o disminuir juntos para mantener la estabilidad del arco y una penetración adecuada.
Si la velocidad del cable es demasiado alta y el voltaje demasiado bajo, el cable se introduce en el charco. Se oirán chasquidos fuertes y se verán fuertes salpicaduras.
Si el voltaje es demasiado alto y la velocidad del alambre demasiado baja, el arco se estira demasiado. El cordón se aplana y puede formarse una muesca en los bordes.
Los ajustes equilibrados se sienten diferentes. Oirás un sonido constante de "tocino frito". El charco fluye suavemente. Las salpicaduras son mínimas. En cuanto oigas ese sonido, sabrás que estás cerca.
(Si suena como palomitas de maíz en el microondas, algo anda mal).
¿Qué sucede si la velocidad del cable es demasiado alta?
Cuando la velocidad del alambre es demasiado alta, este impacta el charco antes de fundirse. Por eso el arco se siente fuerte y ruidoso.
Generalmente notarás:
- El arco se estrella contra la piscina
- Sonidos fuertes de estallidos
- Salpicaduras intensas alrededor de la articulación
En la mayoría de los casos, el voltaje es demasiado bajo para la velocidad de alimentación seleccionada. Aumente ligeramente el voltaje para restablecer el equilibrio.
¿Qué sucede si el voltaje es demasiado alto?
Cuando el voltaje es demasiado alto, el arco se estira demasiado y pierde el foco.
Es posible que veas:
- Un arco largo y errante
- Una cuenta plana y ancha
- Socavado a lo largo de los bordes
Baje ligeramente el voltaje hasta que el charco se estreche y se vuelva más controlable.
¿Cómo se ven y suenan las configuraciones equilibradas?
Una configuración correcta produce:
- Sonido constante de "tocino frito"
- Perfil de cordón liso y uniforme
- salpicaduras mínimas
- Penetración adecuada sin quemaduras
Si el arco suena áspero o hace chasquidos, algo anda mal.
¿Cómo configurar la velocidad y el voltaje del alambre MIG paso a paso?
Siga este método de 5 pasos para obtener resultados consistentes:
Paso 1: Elija el tamaño de cable correcto
Seleccione un cable según el espesor del material.
- Utilice 0.023″ para chapa fina.
- Utilice 0.030″ para fabricación general.
- Utilice 0.035″ para acero de 6 mm y más grueso.
Paso 2: Primero configure el voltaje
Ajuste el voltaje según la tabla. El voltaje determina la longitud del arco y el perfil del cordón.
Paso 3: Aumente gradualmente la alimentación del alambre
Aumente lentamente la velocidad del alambre hasta que el arco se estabilice. Deténgase cuando el sonido se vuelva constante y uniforme.
Paso 4: Realizar una prueba de soldadura
Suelde siempre sobre un trozo del mismo grosor. Compruebe la penetración y la forma del cordón.
Paso 5: Ajuste en pequeños incrementos
Realice solo cambios pequeños. Los cambios grandes suelen sobrepasar el rango correcto.
¿Qué configuraciones MIG debería utilizar para diferentes materiales?
Los distintos metales reaccionan de manera diferente al calor, por lo que las configuraciones varían.
Acero dulce
El acero dulce sigue los valores de la tabla estándar.
Utilice argón-CO₂ 75/25 para un rendimiento de arco suave.
Acero Inoxidable
El acero inoxidable requiere una velocidad de alambre ligeramente menor para controlar la entrada de calor.
Utilice mezclas con mayor contenido de argón para lograr una mejor estabilidad.
Aluminio:
El aluminio requiere:
- Mayor velocidad del cable
- Gas de protección argón puro
- Sistema de alimentación de alambre suave
El aluminio se derrite más rápido, por lo que un control preciso es fundamental.
¿Cómo afecta el gas protector al voltaje y a la velocidad del cable?
Diferentes gases de protección cambian el comportamiento del arco.
El CO₂ al 100 % genera mayor temperatura y una sensación más agresiva. Ofrece una penetración más profunda, pero produce más salpicaduras. A menudo se necesita un voltaje ligeramente mayor para estabilizar el arco. Los fabricantes lo utilizan habitualmente para acero estructural grueso, donde la resistencia es más importante que la apariencia.
El argón-CO₂ 75/25 proporciona un arco más suave y un cordón más limpio. Por eso la mayoría de los talleres lo utilizan para acero dulce. Equilibra la penetración y el control sin una limpieza excesiva.
Las mezclas de argón 90/10 crean un arco más suave y estable con menor aporte de calor. Son ideales para materiales delgados y acero inoxidable.
Si cambia de gas, no espere que la configuración anterior se mantenga igual. Ajuste ligeramente el voltaje y vuelva a realizar la prueba.
¿Cómo puede saber si la configuración de su MIG es correcta?
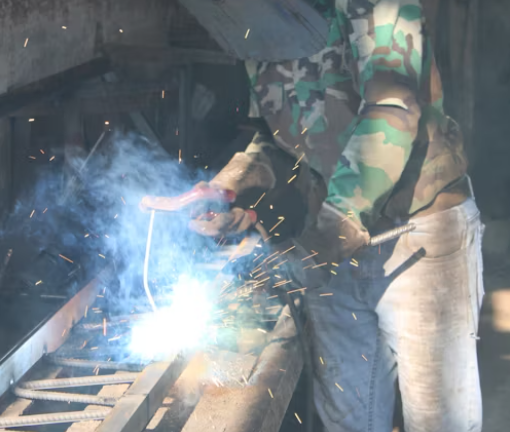
Los ajustes correctos de MIG producen indicadores visuales y audibles claros.
Buscar:
- Sonido de arco constante
- Cordón plano y uniforme
- Salpicaduras mínimas
- Alimentación de alambre constante
- Penetración adecuada sin quemaduras
Si la penetración es débil, aumente ligeramente tanto el voltaje como la velocidad del cable.
Hoja de trucos para soluciones rápidas (solución rápida de problemas)
Si desea una forma más rápida de marcar su configuración, utilice esta lista de verificación rápida:
- Estallidos + salpicaduras: el voltaje es demasiado bajo para la velocidad del cable → Aumente el voltaje ligeramente
- Corte de cable: la velocidad del cable es demasiado alta para su voltaje → Aumente el voltaje o reduzca la velocidad de alimentación
- Cordón plano y ancho: Voltaje demasiado alto → Reduzca ligeramente el voltaje
- Cordón fibroso: Voltaje demasiado bajo → Aumente el voltaje ligeramente
- Penetración débil: Entrada de calor demasiado baja → Aumente el voltaje y la velocidad del cable juntos
¿Cuáles son los problemas y soluciones más comunes en la soldadura MIG?
La mayoría de los problemas con la soldadura MIG se deben al equilibrio térmico. Aquí te explicamos cómo identificarlos y solucionarlos:
- Salpicaduras excesivas: El bajo voltaje o la velocidad excesiva del alambre causan una transferencia inestable. Aumente ligeramente el voltaje o reduzca la velocidad de alimentación.
- Quemadura: Demasiado calor para un metal delgado. Reduzca el voltaje y la velocidad del cable simultáneamente.
- Penetración deficiente: El aporte de calor es demasiado bajo. Aumente gradualmente el voltaje y la velocidad del cable.
- Corte de cable: la alimentación del cable es demasiado rápida para el voltaje seleccionado. Aumente el voltaje ligeramente.
- Perla alta y fibrosa: El voltaje es demasiado bajo. Aumente el voltaje para aplanar la perla y mejorar la fusión.
¿Qué factores avanzados afectan la velocidad y el voltaje del alambre MIG?
Incluso los ajustes perfectos de la tabla pueden cambiar al soldar en la práctica. Estas son las tres variables que más alteran los ajustes.
Longitud de saliente
La protuberancia del electrodo afecta directamente la entrada de calor. Una extensión más larga reduce la corriente y la penetración. Manténgala entre 3/8″ y 1/2″ para una transferencia estable. Si la penetración disminuye repentinamente, revise primero la protuberancia.
Posición de soldadura
La soldadura vertical y por encima de la cabeza requiere un menor aporte de calor para evitar que el charco se deforme. Reduzca ligeramente el voltaje y la velocidad del alambre al soldar fuera de posición.
Tipo de máquina
Las soldadoras inverter ofrecen un control de voltaje más preciso que las máquinas con transformador. Dos máquinas configuradas a 18 voltios podrían no funcionar igual. Siempre pruebe con chatarra al cambiar de equipo.
Conclusión
Equilibrar la velocidad y el voltaje del alambre es la base de una soldadura MIG fuerte.
Empieza con la tabla. Prueba con material de desecho. Ajusta poco a poco. Escucha el arco y observa el charco. Cuando el sonido se suavice y el cordón fluya uniformemente, estarás en el rango correcto.
Con el tiempo, ya no dependerás tanto de los gráficos. Ahora dependerás de la sensación y el sonido.
Si está instalando una nueva máquina o actualizando su equipo de soldadura, elija un equipo que le ofrezca un control de voltaje estable y una alimentación de alambre constante. Esta estabilidad permite un ajuste más rápido y una soldadura más limpia.
Preguntas frecuentes sobre la velocidad y el voltaje del alambre MIG
El voltaje y la velocidad correctos del alambre dependen del diámetro del alambre y del espesor del metal. Por ejemplo, un alambre de 0.030″ en acero de 4 mm suele consumir entre 18 y 19 voltios y entre 220 y 300 IPM. Siempre comience con una tabla de soldadura y ajuste la precisión según el sonido del arco y la apariencia del cordón.
Sí. En la soldadura MIG, la velocidad de alimentación del alambre controla directamente el amperaje. Aumentar la velocidad del alambre aumenta la corriente, mientras que disminuirla reduce el amperaje. El voltaje permanece independiente y controla la longitud del arco.
Un voltaje excesivo crea un arco largo e inestable y un cordón de soldadura plano y ancho. Puede causar socavación y una entrada excesiva de calor. Reduzca ligeramente el voltaje si el arco suena áspero o el cordón se extiende demasiado.
El alambre de 0.8 mm funciona mejor para acero de espesor medio y fabricación general. El alambre de 0.9 mm proporciona una penetración más profunda y se adapta a materiales más gruesos, pero requiere mayor voltaje y velocidad del alambre.
Para reducir las salpicaduras, equilibrar el voltaje y la velocidad del alambre, utilice gas de protección 75/25, mantenga una adherencia adecuada y limpie el metal base. La mayoría de las salpicaduras se deben a un equilibrio incorrecto de los parámetros.



