
El tratamiento térmico previo y posterior a la soldadura (precalentamiento antes y tratamiento térmico posterior) garantiza que las soldaduras sean resistentes, duraderas y seguras. Estos procesos contribuyen al éxito del proyecto.
¡Sigue leyendo y obtén más!
¿Qué es el tratamiento térmico previo y posterior a la soldadura?
El tratamiento térmico previo a la soldadura, o precalentamiento, implica calentar el material base antes de soldar para reducir los gradientes térmicos, evitar el agrietamiento inducido por hidrógeno y mejorar la soldabilidad.
El tratamiento térmico posterior a la soldadura aplica calor controlado para aliviar las tensiones residuales, templar las zonas endurecidas y mejorar las propiedades del material. Estos procesos garantizan que las soldaduras cumplan con estándares rigurosos, reduciendo el riesgo de errores comunes.
Normas como ASME Sección VIII, AWS D1.1 y API 510 rigen el tratamiento térmico previo y posterior a la soldadura. Estos códigos especifican:
- Rangos de temperatura:Por ejemplo, 600–700 °C para PWHT sobre acero al carbono.
- Tiempos de remojo:Normalmente 1 hora por cada 25 mm de espesor.
- Tasas de enfriamiento:Controlado para evitar choque térmico.
El incumplimiento puede provocar soldaduras rechazadas, costosas reparaciones o riesgos de seguridad. Por ejemplo, la Sección VIII de ASME exige el tratamiento PWHT para recipientes de acero al carbono de más de 38 mm de espesor para garantizar la integridad estructural.
Aplicaciones clave
El tratamiento térmico previo y posterior a la soldadura es fundamental en industrias de alto riesgo. Por ejemplo, el PWHT es obligatorio para recipientes a presión de paredes gruesas para evitar fallos catastróficos a alta presión, mientras que el precalentamiento garantiza soldaduras sin grietas en climas fríos.
A continuación se muestran algunas aplicaciones clave:
| Experiencia | Aplicación |
| Petróleo y Gas | Soldadura en la industria del petróleo y el gas Es común en la construcción de tuberías, recipientes a presión y plataformas marinas. |
| Aeroespacial | Las palas de la turbina, el tren de aterrizaje y los componentes del fuselaje son esenciales para soldadura en la industria aeroespacial. |
| Generación de energía | Tubos de calderas, recipientes de reactores nucleares y turbinas de vapor. |
| construcción naval | Cascos, ejes de hélice y juntas de alta resistencia. |
| Construcción | Puentes, estructuras de rascacielos y maquinaria pesada. |
Tratamiento térmico previo a la soldadura (precalentamiento)
¿Por qué es esencial el precalentamiento?
- Reducción de gradientes térmicos:Minimiza la distorsión y el agrietamiento al garantizar un calentamiento uniforme en toda la zona de soldadura.
- Prevención del agrietamiento inducido por hidrógeno:Expulsa la humedad y el hidrógeno, aspectos fundamentales para materiales como aceros de baja aleación.
- Mejorando la soldabilidad:Mejora la fusión y reduce las imperfecciones de la soldadura, especialmente para secciones gruesas.
- Mejorar la seguridad de los trabajadores:Estabiliza el baño de soldadura, reduciendo el arco soplado y las salpicaduras.
Proceso y parámetros
Los materiales que requieren precalentamiento incluyen aceros al carbono, aceros de baja aleación y alta resistencia (HSLA) y aleaciones de cromo-molibdeno. Esto implica calentar el material base a una temperatura específica antes de soldar:
Rangos de temperatura (según AWS D1.1):
- Acero carbono: 50–150°C.
- Acero de baja aleación: 100–250°C.
- Aleaciones de cromo-molibdeno: 200–350°C.
Métodos :
- Calentamiento por resistencia: Las almohadillas eléctricas proporcionan un calentamiento preciso y localizado para componentes pequeños.
- Calentamiento por inducción: Las bobinas electromagnéticas calientan rápidamente estructuras grandes, ideales para tuberías.
- Calentamiento por llama: Los sopletes de propano u oxiacetileno son rentables pero menos precisos y se utilizan en aplicaciones de campo.
Monitoreo :
- Termopares: Adjunto al material para obtener datos de temperatura en tiempo real.
- Termómetros infrarrojos: Medición sin contacto para mayor seguridad.
- Registradores de datos: Registre los perfiles de temperatura para garantizar la calidad.
Errores y riesgos comunes
- Subcalentamiento: No previene el agrietamiento por hidrógeno, especialmente en materiales espesos o con alto contenido de carbono.
- Calentamiento excesivo: Provoca el crecimiento del grano, reduciendo la resistencia y tenacidad del material.
- Calentamiento desigual: Crea tensiones térmicas que provocan distorsión.
Tratamiento térmico posterior a la soldadura (PWHT)
Beneficios del tratamiento térmico posterior a la soldadura
El tratamiento térmico posterior a la soldadura ofrece ventajas cruciales:
- Relajación del estrés:Reduce las tensiones residuales de la soldadura, evitando distorsiones y grietas.
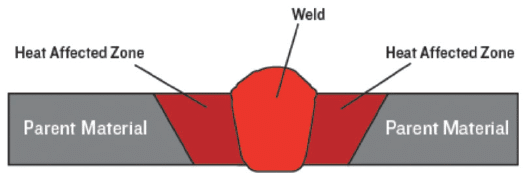
- Temperamento:Suaviza las zonas endurecidas en la zona afectada por el calor (ZAT), mejorando la ductilidad.
- Eliminación de hidrógeno:Elimina el hidrógeno atrapado, reduciendo los riesgos de agrietamiento retardado.
- Dureza mejorada:Mejora la resistencia a la fractura frágil, fundamental para aplicaciones de baja temperatura.
- Resistencia a la Corrosión: :Minimiza el agrietamiento por corrosión bajo tensión en entornos hostiles como las plataformas marinas.
Por ejemplo, el PWHT en un recipiente a presión de acero al carbono puede aumentar su vida útil por fatiga en 25 años, ahorrando millones en costos de mantenimiento.
Proceso y parámetros
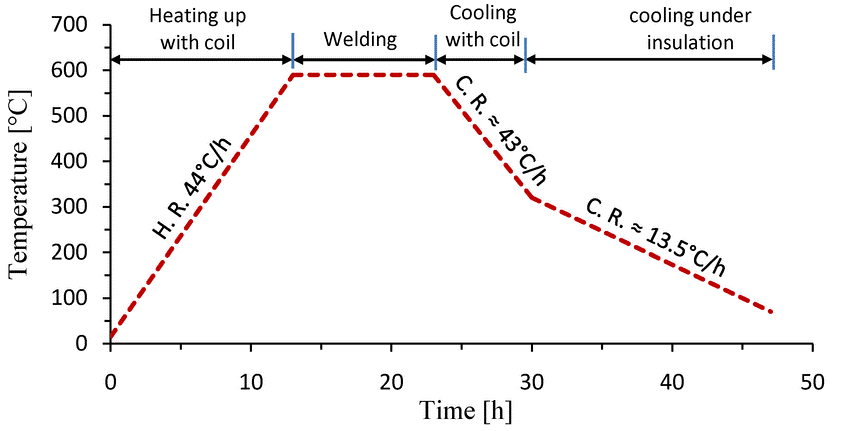
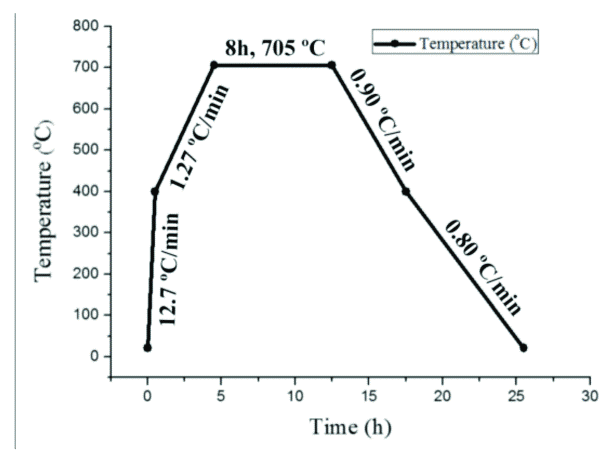
PWHT implica calentar el componente soldado, mantenerlo a una temperatura objetivo y enfriarlo gradualmente.
1. Rangos de temperatura (según la Sección VIII de ASME):
- Acero carbono: 600–700°C.
- Acero de baja aleación: 650–760°C.
- Aleaciones de cromo-molibdeno: 700–900°C.
2. Métodos :
- Basado en horno:Los componentes completos se calientan en hornos grandes, ideales para recipientes a presión.
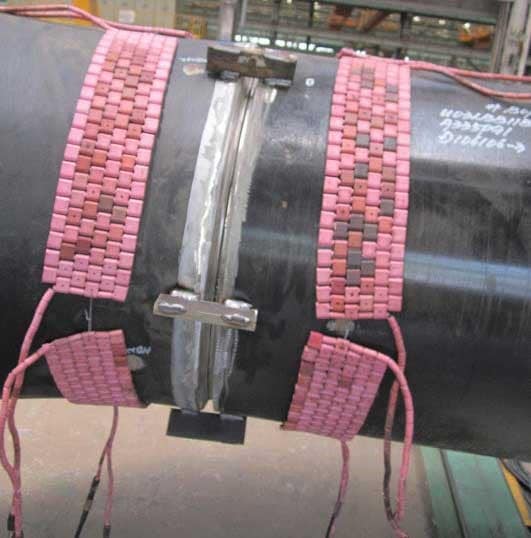
- Resistencia localizada:Las almohadillas o mantas térmicas tratan zonas de soldadura específicas, comunes en las tuberías.
- Inducción:Las bobinas proporcionan un calentamiento rápido y preciso para aplicaciones en el sitio.
3. Tiempos de remojo : 1 hora por cada 25 mm de espesor, con un mínimo de 30 minutos.
4. Velocidades de enfriamiento : 100–150 °C por hora para evitar el choque térmico, a menudo en un horno o en un entorno aislado.
5. Control de calidad : Utilice registradores de datos para registrar los perfiles de temperatura y garantizar el cumplimiento de los códigos ASME. Las pruebas no destructivas (END), como la inspección ultrasónica posterior al tratamiento térmico posterior a la soldadura (PWHT), verifican la integridad de la soldadura.
¿Cuándo utilizar PWHT?
- Materiales Gruesos:Acero al carbono >38 mm, acero de baja aleación >25 mm (ASME Sección VIII).
- Aleaciones de alta resistencia:Por ejemplo, los aceros Cr-Mo son propensos a agrietarse.
- Aplicaciones críticas:Recipientes a presión, tuberías y componentes nucleares.
- Requisitos de código:Estándares ASME, API o AWS.
Comparación del tratamiento térmico previo y posterior a la soldadura
Roles Complementarios
El precalentamiento y el PWHT son complementarios. La combinación de ambos procesos es estándar para soldaduras críticas, pero el precalentamiento puede ser suficiente para materiales delgados, mientras que el PWHT es crucial para secciones gruesas.
- Precalentamiento:Prepara el material reduciendo el choque térmico y el contenido de hidrógeno, asegurando un baño de soldadura estable.
- PWHT:Refina la soldadura aliviando tensiones y mejorando las propiedades mecánicas, garantizando un rendimiento a largo plazo.
| Aspecto | Tratamiento térmico previo a la soldadura | Posterior a la soldadura de tratamiento térmico |
| Sincronización | Antes de soldar | Después de soldar |
| Temperatura | 50-350 ° C | 600-900 ° C |
| Objetivo | Previene el agrietamiento, mejora la soldabilidad. | Alivia el estrés, mejora las propiedades. |
| Métodos | Resistencia, inducción, llama | Horno, resistencia localizada, inducción |
| Duración | Minutos a horas | Horas, según el grosor |
| Monitoring | Termopares infrarrojos | Registradores de datos, termopares |
Herramientas para el tratamiento térmico previo y posterior a la soldadura
Un tratamiento térmico eficaz requiere equipos especializados. Hemos recopilado algunas herramientas esenciales a considerar:
Sistemas de calefacción
- Calentadores de resistencia:Almohadillas o mantas cerámicas para calentamiento localizado.
- Bobinas de inducción:Sistemas electromagnéticos para un calentamiento rápido y uniforme.
- Hornos:Hornos a gas o eléctricos para componentes de grandes dimensiones.
- Calentadores de estera de cerámica:Opciones flexibles y livianas para soldaduras de campo.
Herramientas de monitoreo
- termopares:Mide temperaturas de superficie con una precisión de ±1 °C.
- Camaras infrarrojas:Detecta puntos calientes o calentamiento desigual.
- Registradores de datos:Almacene perfiles de temperatura para cumplir con el código.
Unidades de control : Los sistemas programables ajustan la potencia de salida para mantener las temperaturas objetivo.
Tecnologías emergentes
- Monitoreo de IoT:Los sensores transmiten datos de temperatura en tiempo real a plataformas en la nube, lo que permite la supervisión remota.
- Sistemas automatizados:Los brazos robóticos aplican almohadillas térmicas con precisión, minimizando el error humano.
- Calefacción Híbrida:Combina inducción y resistencia para procesos más rápidos y energéticamente eficientes.
Cómo elegir las herramientas adecuadas
Le ofrecemos algunos factores a considerar. Esto puede ayudarle a elegir las herramientas adecuadas para el tratamiento térmico previo y posterior a la soldadura.
- Escala del proyecto:Hornos para recipientes de fábrica, inducción portátiles para soldaduras de campo.
- Tipo De Material: Inducción para aceros de alta aleación, resistencia para aceros al carbono.
- Condiciones del sitio:Sistemas alimentados por baterías para sitios remotos, hornos a gas para plantas industriales.
- PresupuestoEl calentamiento por llama es más barato pero menos preciso; la inducción es más costosa pero más rápida.
Alternativas al tratamiento térmico tradicional
| Alternativas | Ventajas | Desventajas |
| Reparaciones compuestas | Rápido, de bajo costo y no requiere energía. | Limitado a aplicaciones no críticas, menos duradero que PWHT. |
| Alivio del estrés mecánico | Eficiente energéticamente, portátil. | Menos eficaz para materiales gruesos. |
Conclusión
El tratamiento térmico previo y posterior a la soldadura es fundamental para lograr soldaduras resistentes, seguras y conformes. El precalentamiento previene defectos durante la soldadura, mientras que el tratamiento térmico posterior garantiza durabilidad y rendimiento a largo plazo.
Al cumplir con las normas ASME y AWS, aprovechar los equipos de calentamiento modernos y otras máquinas de soldadura de alta gama , y abordar otros desafíos de la soldadura, se pueden lograr soldaduras impecables.
Preguntas Frecuentes
¿Cuál es la diferencia entre el tratamiento térmico previo y posterior a la soldadura?
El precalentamiento se produce antes de soldar para evitar el agrietamiento, mientras que el PWHT se produce después para aliviar tensiones y mejorar las propiedades.
¿Cuándo es obligatorio el PWHT según los códigos ASME?
Se requiere PWHT para acero al carbono de más de 38 mm de espesor o aleaciones propensas a agrietarse, según la Sección VIII de ASME.
¿Cuáles son los beneficios del tratamiento térmico posterior a la soldadura del acero al carbono?
PWHT reduce las tensiones, mejora la ductilidad y evita el agrietamiento, prolongando la vida útil del componente.
¿Cómo elijo entre calentamiento por resistencia e inducción?
La resistencia es rentable para proyectos pequeños; la inducción es más rápida para componentes grandes o de aleación.
¿Se puede omitir el precalentamiento para materiales delgados?
Sí, para materiales de menos de 25 mm, según AWS D1.1, pero siempre verifique los requisitos del código.
¿Es necesario un tratamiento térmico posterior a la soldadura para las soldaduras de acero inoxidable?
No siempre. Los aceros inoxidables austeníticos no suelen requerir tratamiento PWHT debido a su inherente resistencia a la corrosión y ductilidad. Sin embargo, algunos aceros inoxidables dúplex y martensíticos pueden requerirlo para restaurar la tenacidad o reducir la tensión residual.
¿Se puede utilizar el calentamiento por llama para el tratamiento térmico posterior a la soldadura?
El calentamiento por llama no suele recomendarse para el PWHT debido a la dificultad de controlar la temperatura de forma uniforme. Los métodos de horno, resistencia o inducción ofrecen un control y una repetibilidad mucho mejores.



