
Si alguna vez ha desprendido escoria y ha notado pequeños agujeros o fracturas finas en el cordón de soldadura, sabe lo frustrantes que pueden ser los defectos de SMAW. En un momento, la soldadura se ve bien, y al siguiente, está lijando todo.
La soldadura con electrodo revestido (SMAW) es resistente, versátil e ideal para trabajos al aire libre. Sin embargo, al ser manual y realizarse a menudo en entornos ventosos, fríos o polvorientos, pequeños cambios en la configuración o la técnica pueden provocar defectos rápidamente.
En esta guía, explicaremos por qué ocurren los defectos en la soldadura SMAW, cómo diagnosticarlos rápidamente y qué se puede ajustar para corregir la porosidad, las inclusiones de escoria y las grietas. También explicaremos pasos prácticos para prevenir estos problemas antes de que se presenten. Analicémoslo paso a paso.
¿Por qué ocurren defectos en la soldadura SMAW?
Los defectos en la soldadura SMAW casi siempre se deben al control del calor, la contaminación o la gestión del hidrógeno.
Como la soldadura con electrodo revestido es manual, se controla el amperaje, la longitud del arco, la velocidad de desplazamiento y el ángulo del electrodo en tiempo real. Incluso los cambios más leves afectan la penetración, la protección y la velocidad de enfriamiento. La soldadura es predecible. Si algo falla, se modifica un ajuste o una condición.
Un amperaje bajo suele provocar una falta de fusión. Un amperaje excesivo aumenta las salpicaduras y el riesgo de agrietamiento. La elección del electrodo también es más importante de lo que muchos soldadores creen.
Una varilla E6013 se comporta de forma muy diferente a una E7018 con bajo contenido de hidrógeno en cuanto a su perfil de penetración y comportamiento frente a la escoria. Un arco largo debilita la protección y favorece la porosidad. El óxido, el aceite, la pintura o la humedad superficiales introducen gas en el baño de soldadura. Los electrodos húmedos introducen hidrógeno, que puede no manifestarse hasta horas después en forma de agrietamiento retardado.
Cuando la calidad de la soldadura disminuye, rara vez es por casualidad. La soldadura reacciona a algo.
Diagnóstico rápido: ¿Qué le pasa a su soldadura SMAW?
Antes de moler todo, identifique el síntoma.
Aquí hay una referencia rápida:
- Si ve pequeños agujeros en el cordón: es probable que se trate de porosidad causada por humedad, contaminación o longitud de arco inestable.
- Si la escoria no se separa entre pasadas: es probable que se enfrente a inclusiones de escoria debido al bajo calor, un ángulo deficiente o una velocidad de desplazamiento rápida.
- Si aparecen grietas después del enfriamiento: es posible que tenga grietas inducidas por hidrógeno o un estrés de enfriamiento excesivo.
- Si la soldadura se ve fría y se asienta en la parte superior: Eso sugiere una falta de fusión debido a un amperaje bajo o una técnica inadecuada.
Ahora vamos a profundizar en cada defecto.
¿Cómo se puede arreglar la porosidad en las soldaduras SMAW?
Descripción general de la porosidad
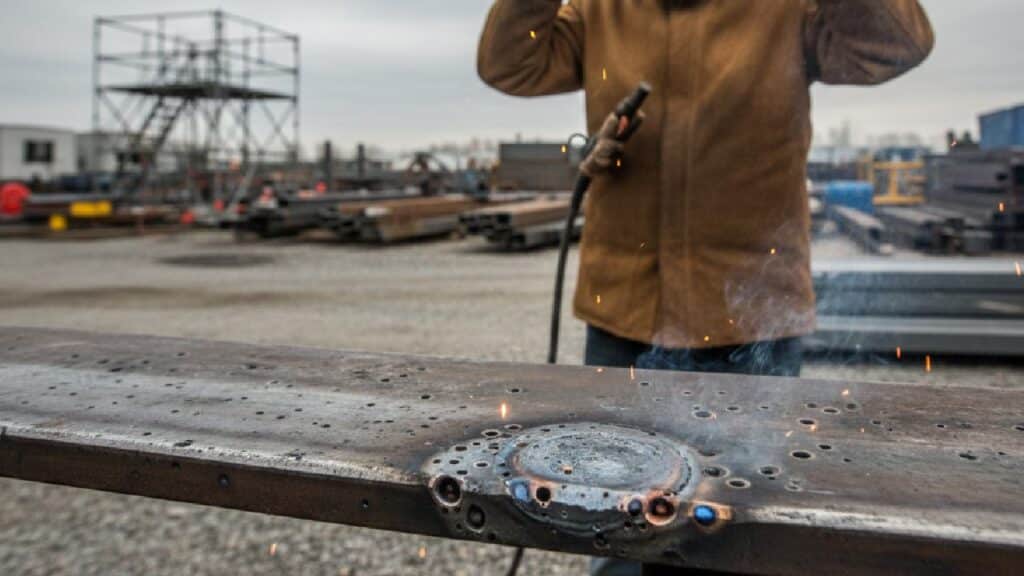
La porosidad es el gas atrapado dentro del metal de soldadura. Se manifiesta como poros superficiales o huecos internos.
Se forma cuando gases como el hidrógeno, el nitrógeno o el oxígeno no pueden escapar antes de que el metal fundido se solidifique.
Causas fundamentales de la porosidad
Las causas más comunes incluyen:
- Electrodos húmedos: El gas hidrógeno se forma cuando las varillas húmedas se queman.
- Superficie contaminada: El aceite, el óxido, la pintura o la humedad crean gases.
- Longitud de arco excesiva: cobertura de blindaje débil.
- Amperaje incorrecto: el arco inestable atrapa el gas.
- Enfriamiento rápido: el gas no tiene tiempo de escapar.
Las varillas con bajo contenido de hidrógeno, como la E7018, reducen este riesgo, pero solo si se almacenan adecuadamente en hornos de varillas (normalmente a una temperatura de mantenimiento de entre 250 y 300 °F).
Acciones correctivas
Siga estos pasos:
- Limpie completamente el metal base: utilice una amoladora o un cepillo de alambre.
- Guarde los electrodos en condiciones secas: mantenga calientes las varillas con bajo contenido de hidrógeno.
- Mantenga una longitud de arco corta y estable: evite los arcos largos.
- Configure el amperaje correcto: por ejemplo, E7018 de 3.2 mm generalmente funciona entre 90 y 130 amperios (consulte las especificaciones del fabricante).
- Controlar la velocidad de viaje: dar tiempo al gas para escapar.
Si alguna vez cambió a una varilla fresca y seca y el problema desapareció, ya habrá visto cómo la humedad afecta la calidad de la soldadura.
¿Por qué se producen inclusiones de escoria en las soldaduras SMAW?
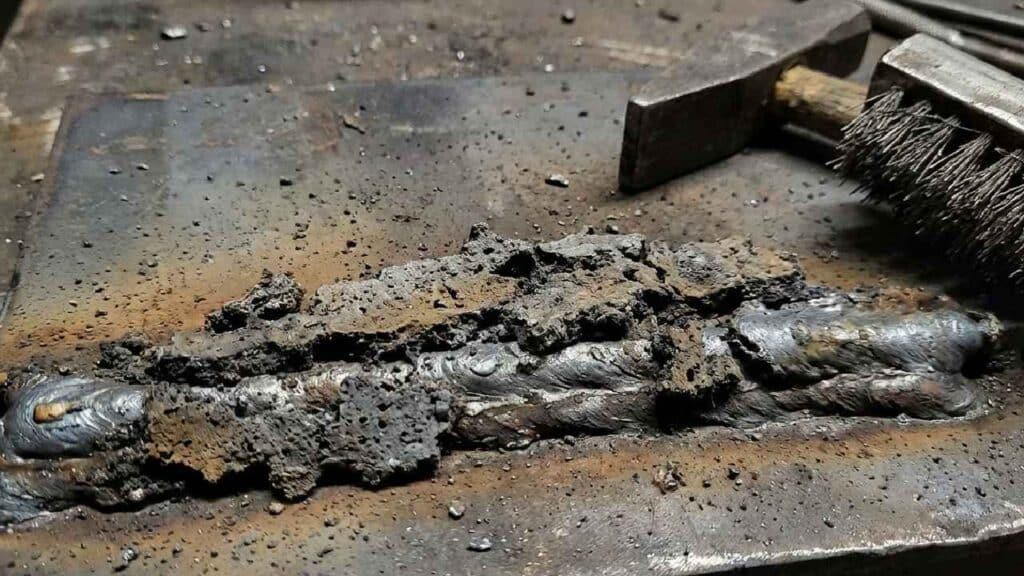
Definición de inclusión de escoria
La inclusión de escoria se refiere a un residuo no metálico que queda atrapado dentro del metal de soldadura o entre pasadas de soldadura.
Si bien la escoria desempeña un papel importante en la protección del baño de fusión durante la soldadura, debe separarse completamente y eliminarse antes de la siguiente pasada. Si queda atrapada, crea puntos débiles en la unión que reducen la resistencia y la resistencia a la fatiga.
Causas comunes de inclusiones de escoria
La inclusión de escoria generalmente resulta de:
- Mala limpieza entre pasadas: queda escoria entre pasadas.
- Corriente de soldadura baja: el calor insuficiente impide la separación de la escoria.
- Ángulo de electrodo incorrecto: la escoria no flota hacia arriba.
- Velocidad de viaje rápida: la escoria queda atrapada antes de ascender.
- Diseño de unión hermética: sin ruta de escape.
Acciones correctivas para inclusiones de escoria
- Limpie completamente la escoria entre pasadas: utilice un martillo cincelador y un cepillo de alambre.
- Aumente ligeramente el calor si es necesario: asegúrese de que la fusión sea adecuada.
- Ajuste el ángulo del electrodo: mantenga la técnica de arrastre o empuje adecuada según el tipo de varilla.
- Disminuir la velocidad de desplazamiento: permitir que la escoria suba.
- Mejore la preparación de las articulaciones: ángulos de ranura abiertos para un mejor acceso.
Si queda escoria atrapada constantemente en la punta de la soldadura, verifique primero el ángulo.
¿Por qué se forman grietas en las soldaduras SMAW?
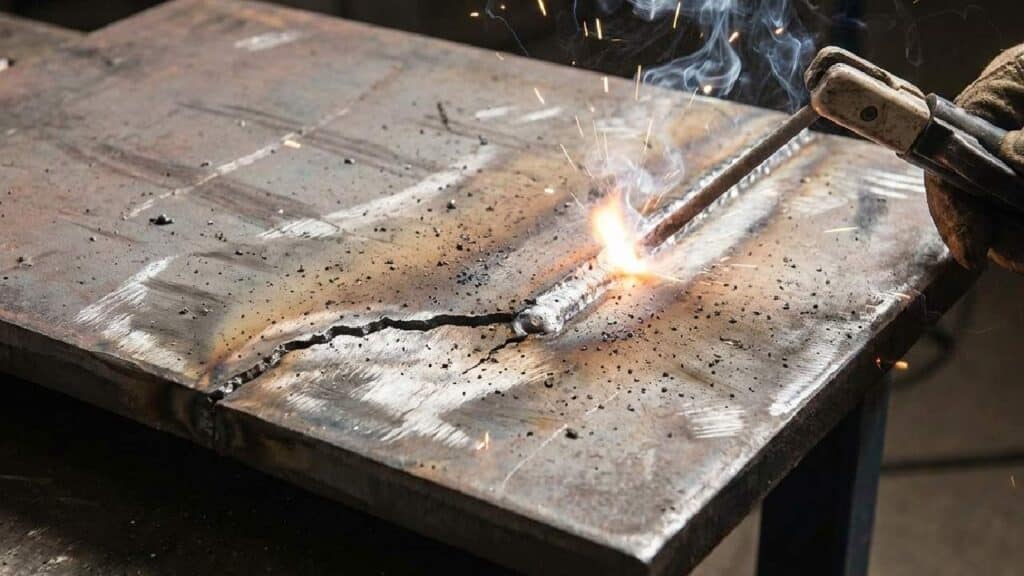
Tipos de grietas en la soldadura
Las grietas de soldadura son fracturas que se forman en el propio metal de soldadura o en la zona afectada por el calor (ZAC) circundante. A diferencia de la porosidad o las inclusiones de escoria, las grietas amenazan directamente la integridad estructural, ya que crean una separación clara dentro de la unión.
Las grietas suelen aparecer como:
- Grietas calientes (durante la solidificación)
- Grietas frías (después del enfriamiento)
- Grietas de cráter (en la terminación de la soldadura)
Causas principales del agrietamiento
El agrietamiento generalmente es resultado de:
- Alta tasa de enfriamiento: el enfriamiento rápido aumenta la tensión interna.
- Contaminación por hidrógeno: la humedad introduce hidrógeno.
- Entrada excesiva de calor: crea estructuras frágiles.
- Mal diseño de la articulación: restringe la contracción.
- Falta de precalentamiento: el metal base frío aumenta el choque térmico.
El agrietamiento inducido por hidrógeno es especialmente común en el acero de alta resistencia.
Medidas preventivas y correctivas
- Precalentar el metal base: dependiendo del grosor y del material (generalmente entre 150 y 250 °F para secciones más gruesas).
- Utilice electrodos con bajo contenido de hidrógeno: como el E7018.
- Controle la entrada de calor con cuidado: evite el amperaje excesivo.
- Rellene los cráteres de manera adecuada: evite dejar grietas de cráter en la terminación de la soldadura.
- Realice un tratamiento térmico posterior a la soldadura si es necesario: reduzca la tensión residual.
Las grietas suelen aparecer horas después de la soldadura, por lo que es necesario inspeccionar nuevamente una vez que la soldadura se enfríe.
¿Qué debes revisar primero cuando aparecen defectos?
Si una soldadura falla, no ajuste todo a la vez. Siga estos pasos en orden y modifique una variable a la vez.
- Inspeccionar la limpieza de la superficie:
Elimine completamente el óxido, el aceite, la pintura, la cascarilla de laminación y la humedad. Incluso una contaminación leve puede introducir gas en el baño de soldadura y causar porosidad. - Confirmar el tipo de electrodo y almacenamiento:
Asegúrese de que la varilla sea adecuada para el material y la aplicación. Los electrodos de bajo contenido de hidrógeno, como el E7018, deben mantenerse secos. Las varillas húmedas son una causa común de agrietamiento retardado. - Verificar la configuración de amperaje:
Consulte el rango recomendado por el fabricante para el tamaño de su electrodo. Una corriente baja reduce la fusión. Una corriente excesiva aumenta las salpicaduras y la fragilidad. - Evaluar la longitud del arco:
Mantenga un arco corto y constante. Un arco largo debilita el blindaje y aumenta la inestabilidad. - Ajustar la velocidad de viaje:
Muévase lo suficientemente lento para lograr una adecuada fusión y separación de la escoria, pero no tan lento como para que se acumule un calor excesivo. - Revisión del diseño y preparación de las juntas:
Asegúrese de que el ángulo de la ranura permita un acceso y una limpieza adecuados entre pasadas. Las juntas apretadas suelen atrapar escoria. - Evaluar las condiciones ambientales:
Proteja la soldadura del viento, la humedad y el frío extremo. Estos factores afectan la protección y la velocidad de enfriamiento.
La mayoría de los defectos de SMAW se pueden rastrear a uno de estos siete puntos de control. Si se siguen en secuencia, la resolución de problemas se vuelve sistemática en lugar de conjeturas.
¿Cómo se pueden reducir los defectos a largo plazo?
Prevenir defectos es más fácil que repararlos. Una vez que los fundamentos son consistentes, la porosidad, las inclusiones de escoria y las grietas se vuelven mucho menos comunes.
- Elija los materiales base adecuados: Los aceros bajos en carbono suelen ser más tolerantes que las aleaciones de mayor resistencia. Al trabajar con materiales más gruesos o de mayor resistencia, controle con mayor cuidado la velocidad de enfriamiento y el hidrógeno.
- Almacene los electrodos correctamente: Mantenga las varillas de bajo contenido de hidrógeno secas en todo momento. El control de la humedad es una de las maneras más eficaces de reducir el riesgo de agrietamiento.
- Mantenga una técnica de soldadura estable: Mantenga la longitud del arco y la velocidad de avance constantes. La mayoría de los defectos aparecen cuando la técnica se vuelve inconsistente por fatiga o presión del tiempo.
- Evite el aporte excesivo de calor: La sobresoldadura aumenta la distorsión y la tensión residual. Equilibre la penetración con calor controlado.
- Prepare las juntas con cuidado: un ángulo de ranura adecuado y una limpieza exhaustiva entre pasadas evitan que quede escoria atrapada y una fusión incompleta.
- Proteja el área de trabajo: Proteja las soldaduras exteriores del viento y la humedad. La exposición ambiental afecta directamente el rendimiento de protección y refrigeración.
La soldadura con electrodo refuerza la disciplina. Pequeñas mejoras en la preparación y la constancia previenen la mayoría de los defectos antes de que aparezcan.
Reflexiones finales: Cómo dominar la calidad de la soldadura SMAW
La mayoría de los defectos de soldadura SMAW se deben a tres factores fundamentales: control de temperatura, limpieza y gestión del hidrógeno. Cuando alguno de estos factores se desvía, la soldadura responde de inmediato.
La porosidad suele indicar contaminación. Las inclusiones de escoria suelen indicar calor o técnica. Las grietas se relacionan con la velocidad de enfriamiento y el control del hidrógeno, especialmente en materiales más gruesos o de mayor resistencia. El defecto puede tener un aspecto diferente, pero las causas subyacentes rara vez son aleatorias.
Aborde la resolución de problemas metódicamente y ajuste una variable a la vez. La soldadura es predecible cuando se controlan los fundamentos.
Domine los conceptos básicos, sea constante y las soldaduras sin defectos se convertirán en el estándar en lugar de la excepción.
Preguntas frecuentes sobre defectos de soldadura SMAW
El agrietamiento inducido por hidrógeno suele retrasarse porque este se difunde a través del metal de soldadura al enfriarse. A medida que el metal se contrae, aumenta la tensión interna. Si el hidrógeno queda atrapado en la estructura, pueden formarse pequeñas grietas horas después de que la soldadura parezca estar completa. Por eso, la inspección tras el enfriamiento completo es crucial, especialmente en aplicaciones estructurales.
Las placas más gruesas se enfrían más lentamente en la superficie, pero crean una mayor restricción interna al contraerse. Esta restricción aumenta la tensión en la zona de soldadura. Sin un precalentamiento adecuado, los materiales más gruesos son más propensos al agrietamiento por hidrógeno. A medida que aumenta el espesor, controlar la entrada de calor y la temperatura de precalentamiento cobra mayor importancia.
Sí. Si la temperatura entre pasadas es demasiado baja, la tensión de enfriamiento aumenta entre pasadas. Si es demasiado alta, la acumulación excesiva de calor puede debilitar las propiedades mecánicas. Mantener una temperatura entre pasadas controlada ayuda a equilibrar la tensión y la estructura metalúrgica, especialmente en soldaduras multipasadas.
El diámetro del electrodo influye en la entrada de calor y el perfil de penetración. Los electrodos más grandes requieren mayor amperaje y pueden aumentar la acumulación de calor si no se controlan correctamente. Los electrodos más pequeños permiten un control más preciso en materiales más delgados. Usar el diámetro correcto para el espesor de la unión ayuda a reducir la falta de fusión y el agrietamiento.
La temperatura de precalentamiento debe aumentarse al soldar secciones más gruesas, aceros de mayor resistencia o materiales con mayor contenido de carbono. Estos materiales son más sensibles al hidrógeno y a la tensión por enfriamiento rápido. Siga siempre las especificaciones del material o los requisitos del procedimiento de soldadura al determinar los niveles de precalentamiento.



