
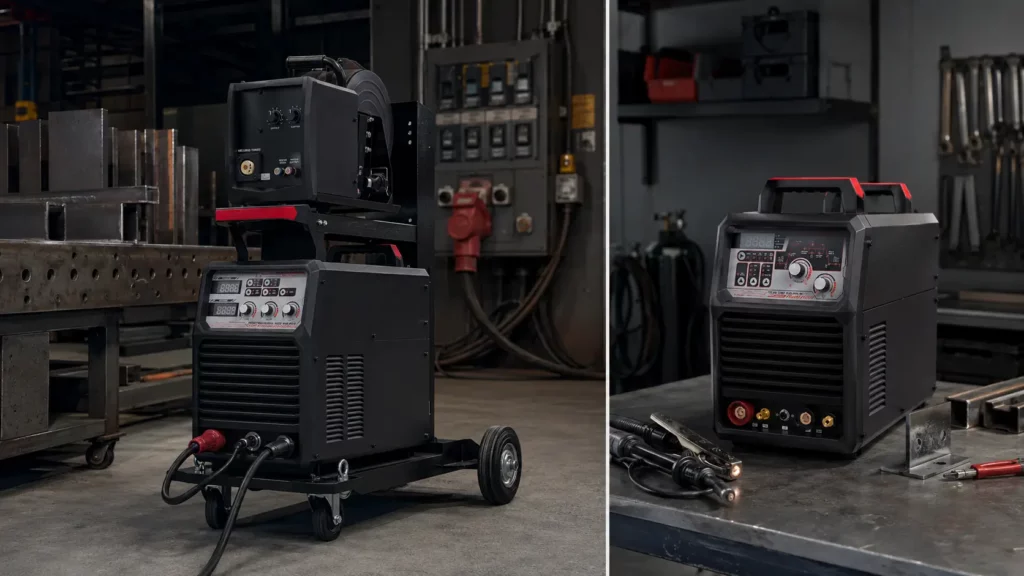
Un poste à souder triphasé est généralement préférable pour le soudage MIG à fort ampérage, la fabrication lourde, la charpente métallique et la production en continu. Un poste à souder monophasé convient généralement mieux aux ateliers de réparation, aux salles de formation, aux équipes mobiles et aux installations non alimentées en courant triphasé.
Le choix dépend de la charge de travail, de la puissance disponible, du coût d'installation, de l'agencement de l'atelier et des besoins de production. Ce guide compare la stabilité de l'arc, le facteur de marche, la puissance requise, les convertisseurs de phase, les types de machines et la planification de la maintenance afin de vous aider à choisir la configuration de poste à souder la plus adaptée avant l'achat.
Qu'est-ce qu'un poste de soudage triphasé ?
Une machine à souder triphasée est conçue pour fonctionner sur une alimentation électrique triphasée, le type d'alimentation couramment utilisé dans les usines, les ateliers de fabrication et les sites de production. Elle offre un rendement supérieur, une durée de soudage plus longue et une performance plus stable que de nombreuses machines monophasées.
L'alimentation triphasée utilise trois lignes de courant alternatif dont la synchronisation se chevauche. Cela assure une alimentation électrique plus stable au poste de soudage. En atelier, cela permet d'obtenir un arc plus régulier, des performances accrues à haut rendement et des soudures plus propres avec moins de projections, à condition que la machine, le procédé et les réglages soient correctement adaptés.
Les tensions d'entrée triphasées courantes varient selon la région et la machine. Aux États-Unis, les soudeuses industrielles sont souvent compatibles avec des tensions d'entrée de 230 V, 460 V ou multi-tensions. Certaines machines acceptent à la fois les tensions monophasées et triphasées ; il est donc conseillé de consulter la documentation du fournisseur avant de conclure à une compatibilité.
Pourquoi l'énergie triphasée est importante
L'alimentation triphasée assure une alimentation électrique plus stable aux machines à souder haute performance, même en charge. La qualité de l'arc dépend toujours de la conception de la machine, des paramètres de soudage, du fil ou de l'électrode, du gaz de protection et de la technique de l'opérateur, mais la puissance d'entrée offre à la machine une base plus robuste pour les travaux de longue durée à fort ampérage.
Cela a son importance lorsque votre atelier utilise du fil épais, des tôles épaisses, réalise des soudures longues ou emploie plusieurs machines dans la même zone de travail. De nombreux postes de soudage MIG industriels, systèmes à fil fourré, systèmes à arc submergé et machines de production multiprocédés utilisent une alimentation triphasée car ils nécessitent une tension de sortie stable sur des cycles de soudage longs.
Qu'est-ce qu'un poste à souder monophasé ?
Un poste à souder monophasé fonctionne sur une alimentation électrique monophasée, courante dans les habitations, les petits ateliers, les commerces de proximité, les salles de formation et de nombreux environnements de travail mobiles. Il est plus facile à installer et souvent moins cher à l'achat.
Monophasé ne rime pas avec faible puissance. De nombreux postes à souder à onduleur modernes offrent d'excellentes performances en MIG, TIG, à l'électrode enrobée ou plasma, même avec une alimentation monophasée. Pour les ateliers de réparation, les travaux agricoles, les centres de formation, la fabrication légère et les opérations de maintenance, un poste à souder monophasé peut s'avérer le choix le plus judicieux.
Cette limite se manifeste lorsque le travail exige un ampérage élevé pendant de longues périodes. Les gros câbles, les plaques épaisses, les soudures longues et les équipes travaillant plusieurs jours d'affilée peuvent amener les machines monophasées à leurs limites de cycle de service et de courant d'entrée plus rapidement.
Comment se comparent les postes à souder triphasés et monophasés ?
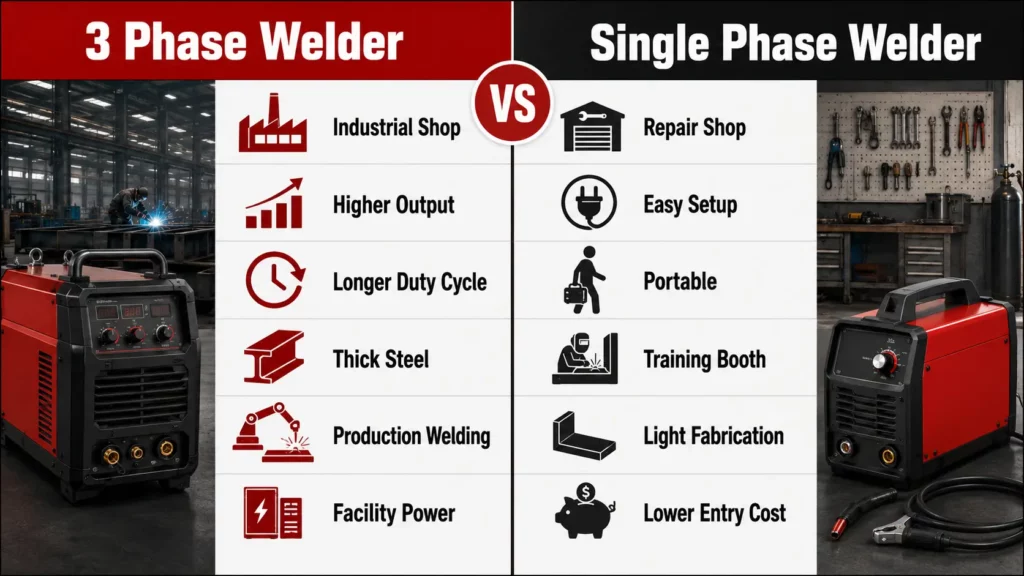
Un poste à souder triphasé offre généralement une meilleure capacité de production, un facteur de marche élevé, une stabilité d'arc sous charge et un équilibre de charge optimal au sein de l'atelier. Un poste à souder monophasé, quant à lui, présente généralement l'avantage d'une installation plus accessible, d'un coût d'entrée inférieur et d'une plus grande flexibilité pour les petits ateliers.
| Facteur | Soudeuse triphasée | Soudeuse monophasée |
| Meilleur ajustement | Soudage de production, ateliers de fabrication, usines, travaux de structure | Ateliers de réparation, formation, travail mobile, fabrication légère |
| Entrée commune | Souvent en triphasé 230 V, 380 V ou 460 V, selon la région et le modèle. | Souvent en monophasé 110 V, 120 V, 220 V, 230 V ou 240 V |
| Cycle | Plus performant à puissance élevée | Plus limité à haut rendement |
| Comportement de l'arc | Plus stable sous forte charge | Puissant pour les travaux légers, mais plus limité à fort ampérage. |
| Charge électrique | Réparties sur trois lignes | Tracé à travers une paire de lignes |
| Installation | Nécessite une alimentation triphasée ou une conversion approuvée | Plus facile dans davantage d'endroits |
| Modèle de coûts | Coût plus élevé de la machine et de l'installation | Coût d'entrée plus faible et installation plus facile |
| Meilleur rôle | cellules de soudage de production et cellules de travail industrielles | Réparation, formation, travail sur le terrain et en petit atelier |
Le choix optimal dépend de la fréquence d'utilisation de la machine à pleine capacité. Les cycles de réparation courts conviennent parfaitement au monophasé. En revanche, les soudures longues, les tôles épaisses, les fils de gros diamètre et les cycles de production répétés privilégient un équipement triphasé.
Pourquoi les ateliers de production choisissent-ils des soudeuses triphasées ?
Les ateliers de production optent pour des soudeuses triphasées lorsque la capacité de soudage influe sur les délais de livraison, les coûts de main-d'œuvre et la régularité des soudures. L'avantage ne se limite pas à un ampérage plus élevé. Le véritable atout réside dans la capacité de la machine à maintenir un niveau de soudage constant, même lors de travaux impliquant des matériaux épais, des soudures longues, des pièces répétitives et le fonctionnement simultané de plusieurs postes de travail au sein d'une même installation.
- Temps de soudage prolongé : un facteur de marche plus élevé contribue à réduire les interruptions de refroidissement lors des soudages longs, des pièces répétitives et du travail posté. Ceci est particulièrement important lorsque les soudeurs utilisent du fil épais ou travaillent à pleine puissance pendant une grande partie de la journée.
- Arc plus stable sous charge : L’alimentation triphasée offre aux machines à haut rendement une base de puissance plus robuste. Ceci permet un soudage MIG, à fil fourré, à l’électrode enrobée ou TIG plus régulier lors de travaux sur des tôles épaisses, des structures métalliques, des châssis de remorques, des pièces d’équipement lourd ou des outillages de production.
- Meilleure pénétration et régularité du cordon : grâce à un procédé adapté, un métal d’apport approprié, un gaz de protection adéquat et des réglages appropriés, un débit plus constant permet une pénétration plus profonde, une forme de cordon plus régulière et un nettoyage des projections réduit. Cela diminue le temps consacré au meulage, à la retouche ou au rejet des pièces.
- Meilleure répartition de la charge dans l'atelier : les machines triphasées répartissent la demande sur trois lignes. Ceci est particulièrement utile lorsque des postes à souder fonctionnent simultanément avec des compresseurs, des découpeurs plasma, des systèmes d'extraction des fumées, des positionneurs, des meuleuses, des éclairages et d'autres équipements d'atelier.
- Capacité accrue pour les travaux plus exigeants : Un atelier qui utilise des matériaux plus épais, des assemblages plus volumineux, des horaires de travail plus longs ou davantage de postes de soudage peut rapidement se retrouver à court d’équipements monophasés. Les machines triphasées offrent une plus grande marge de manœuvre avant que le soudage ne devienne le facteur limitant.
Pour le choix de l'équipement, il ne suffit pas de vérifier l'ampérage indiqué. Il faut s'assurer que la machine peut supporter l'ampérage quotidien de votre atelier, qu'elle est compatible avec le procédé de soudage approprié, qu'elle correspond à la puissance disponible et qu'elle peut suivre le rythme de production le plus exigeant.
Quand le monophasé est-il le meilleur choix ?
Le monophasé est préférable pour les travaux légers, les déplacements de la machine ou l'absence de réseau triphasé. Il convient également aux ateliers qui soudent par cycles courts plutôt qu'en continu à pleine capacité.
Les applications courantes incluent les ateliers de réparation, les cabines de formation, les ateliers agricoles, les services mobiles et la fabrication légère. Ces tâches impliquent souvent l'ajustement, le serrage, de courtes soudures, le meulage et le passage à la pièce suivante. Dans ce contexte, l'accessibilité et la portabilité peuvent primer sur un facteur de marche élevé.
Il ne faut pas considérer le monophasé comme un substitut direct aux équipements de production triphasés. Si les travaux impliquent des tôles épaisses, des fils de gros diamètre, des soudures longues ou des horaires de travail répétés, comparez attentivement le facteur de marche et les limites de courant d'entrée avant d'opter pour la configuration d'alimentation la plus simple.
Quels sont les types de soudeuses triphasées les plus courants ?
Les catégories courantes de postes à souder triphasés comprennent les systèmes MIG et à fil fourré industriels, les groupes électrogènes multiprocédés, les postes TIG et à l'électrode enrobée, les alimentations de soudage automatisées et les groupes électrogènes de soudage. Le choix du poste approprié dépend du procédé, du matériau, de l'épaisseur, du facteur de marche et du type d'environnement d'utilisation (atelier fixe ou chantier).
Systèmes industriels MIG et à fil fourré
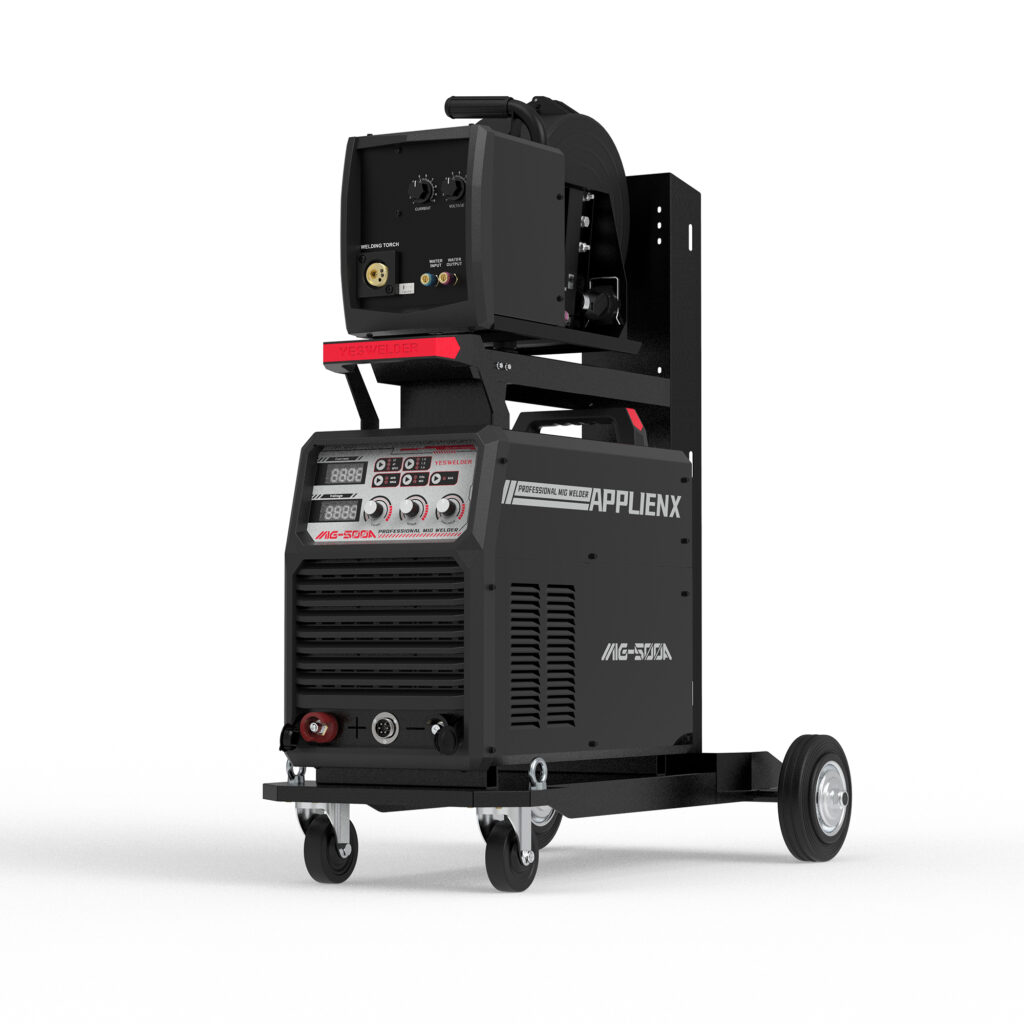
Les systèmes MIG et à fil fourré industriels sont couramment utilisés dans la fabrication de structures, la production de remorques, la réparation d'équipements lourds, le soutien à la construction navale et le soudage en production. Ils sont souvent associés à des dévidoirs de fil déportés, des pistolets push-pull, des torches refroidies à l'eau et des câbles de masse robustes.
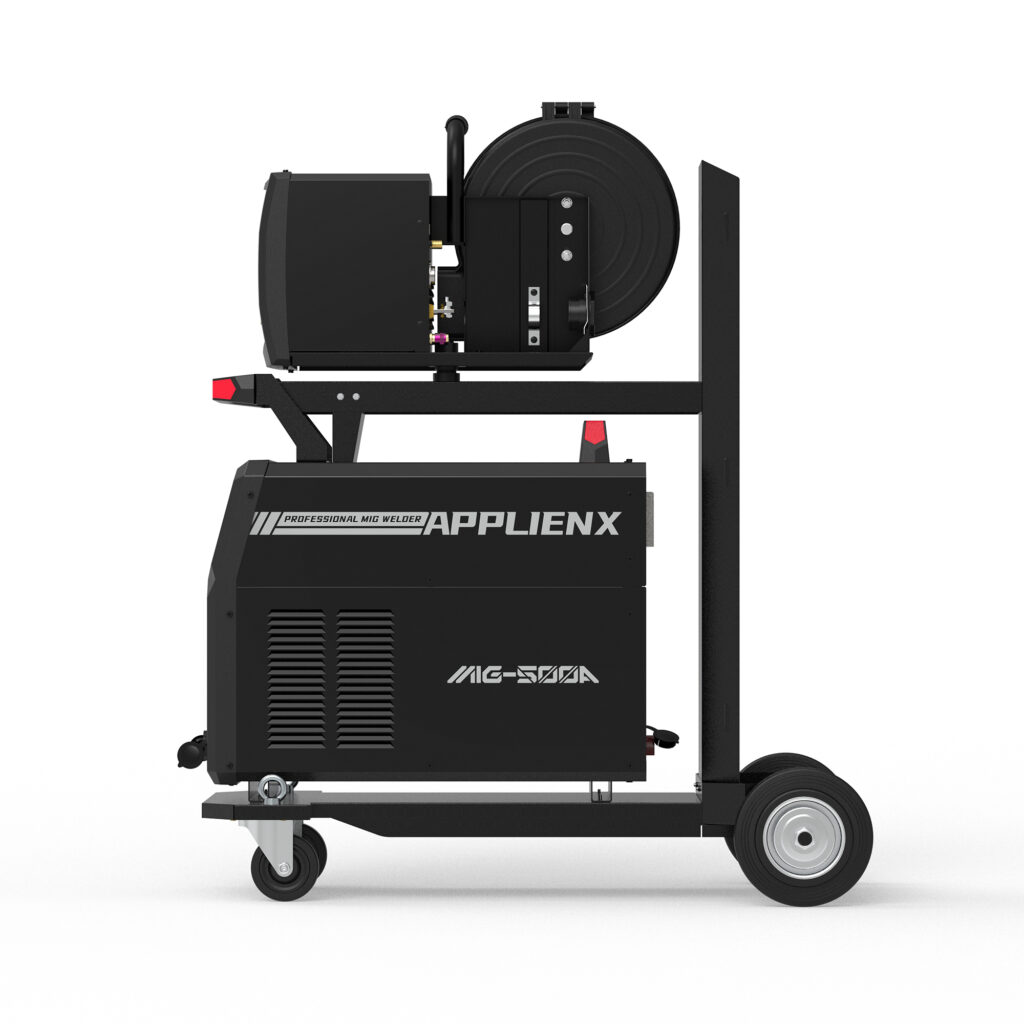
Pour les ateliers nécessitant une capacité de soudage MIG ou MIG/MMA à haut rendement, les modèles APPLINEX MIG-500A et APPLINEX NBM-500 de YesWelder répondent parfaitement à ces exigences. Il convient de comparer ces deux modèles en fonction de la tension d'entrée, du facteur de marche, des procédés de soudage compatibles, du système de refroidissement, des besoins en dévidoir et des matériaux les plus fréquemment utilisés dans votre atelier.
Soudeurs multi-procédés
Les machines industrielles multiprocédés permettent d'effectuer plusieurs procédés de soudage à partir d'une seule source d'alimentation. Selon le modèle, elles peuvent prendre en charge le soudage MIG, TIG, à l'électrode enrobée, le soudage avec fil fourré, le gougeage ou le soudage pulsé.
Cette catégorie convient aux ateliers qui ont besoin de flexibilité face à l'évolution des tâches, mais elle ne doit pas être considérée comme un raccourci pour les contrôles de rendement et de cycle de service. Une machine multiprocessus doit toujours être adaptée à la production en termes d'ampérage, d'épaisseur de matériau et de cycle de travail.
Sources d'alimentation TIG et MMA
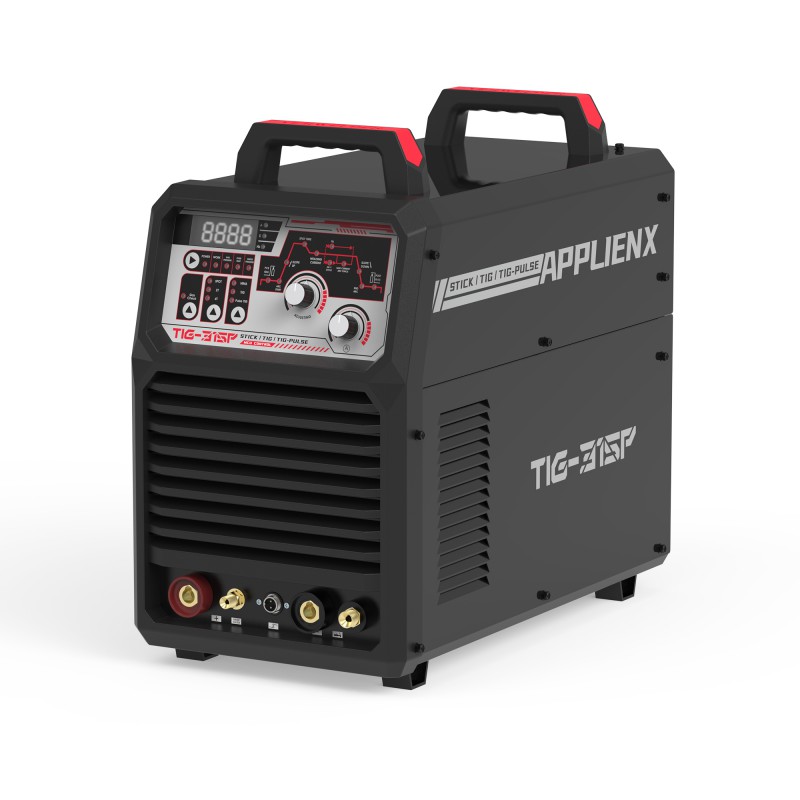
Les sources d'alimentation triphasées TIG et à l'électrode enrobée conviennent aux ateliers de tuyauterie, à la maintenance industrielle, aux travaux sur les appareils à pression, à la réparation de machines et à la fabrication soumise à des normes où le contrôle de l'arc et la constance du rendement sont essentiels.
Le poste de soudage TIG-315P de YesWelder répond aux exigences industrielles en matière de soudage TIG, MMA et TIG pulsé, tandis que le poste ARC-500Q est conçu pour le soudage à l'électrode enrobée intensif et offre une plus grande flexibilité en termes de puissance absorbée. Avant de choisir l'un ou l'autre modèle, comparez la plage d'intensité, les commandes de processus, le facteur de marche, la compatibilité avec les télécommandes, les besoins en refroidissement et la puissance absorbée admissible.
Postes à souder à moteur thermique et alimentation électrique sur chantier
Les machines à moteur thermique sont adaptées au soudage sur chantier, là où l'alimentation électrique est limitée ou inexistante. Elles peuvent également fournir une alimentation auxiliaire pour les outils et les équipements de chantier.
Ne distinguez pas cette catégorie des postes à souder triphasés d'atelier. Une machine alimentée par le réseau triphasé n'est pas un groupe électrogène/poste à souder fournissant une alimentation auxiliaire triphasée. Consultez toujours le manuel et la plaque signalétique.
Quels contrôles d'installation sont importants avant d'acheter un poste à souder triphasé ?
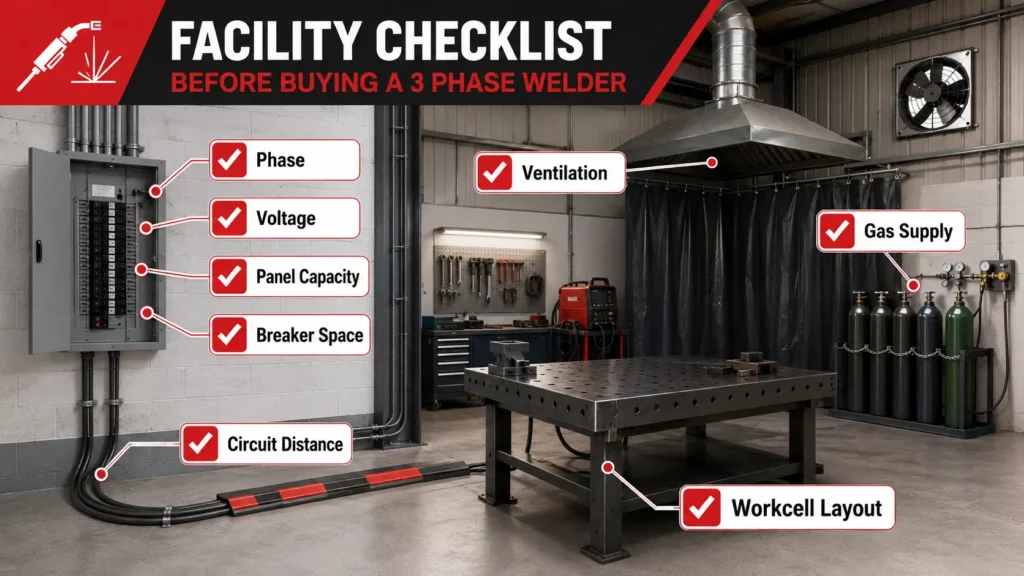
Avant de choisir un poste à souder triphasé, vérifiez d'abord l'alimentation électrique de votre installation : phases disponibles, tension, capacité du tableau électrique, espacement des disjoncteurs, distance entre les circuits, ventilation, alimentation en gaz et configuration de l'espace de travail. La mise à niveau du système électrique peut coûter plus cher que la différence de prix entre une machine monophasée et une machine triphasée.
Tension et phase disponibles
Avant de commander, demandez au fournisseur la fiche technique du produit, les instructions d'installation ou le manuel d'utilisation. Vérifiez si le modèle nécessite une alimentation triphasée et quelle tension il supporte (230 V, 380 V, 460 V ou autre norme régionale).
Ne vous fiez pas au nom du produit, à la photo de la prise ou à une annonce de matériel d'occasion. Des informations erronées peuvent endommager la machine, annuler la garantie et engendrer des risques pour la sécurité.
Capacité de service de l'établissement
Votre installation doit disposer d'une puissance électrique suffisante pour le poste de soudage et le reste de l'atelier. Compresseurs, tables de soudage plasma, extracteurs de fumées, éclairages, meuleuses, positionneurs et équipements CNC peuvent fonctionner simultanément.
Avant tout achat, demandez à un électricien qualifié d'examiner le courant d'entrée, le cycle de service, les besoins en circuit de dérivation, la taille des conducteurs, le dispositif de déconnexion, la mise à la terre et les exigences du code local de la soudeuse proposée.
Plan du convertisseur de phase
Un convertisseur de phase rotatif ou numérique peut parfois permettre à une machine triphasée de fonctionner dans une installation monophasée, mais cela doit être planifié avant la commande.
Vérifiez auprès du fournisseur ou du fabricant de la machine la taille du convertisseur, son impact sur la garantie et ses limites de performance. Si la puissance convertie n'est pas approuvée pour ce modèle, la machine initialement moins chère pourrait s'avérer plus coûteuse à l'achat.
Que faut-il comparer avant d'acheter ?
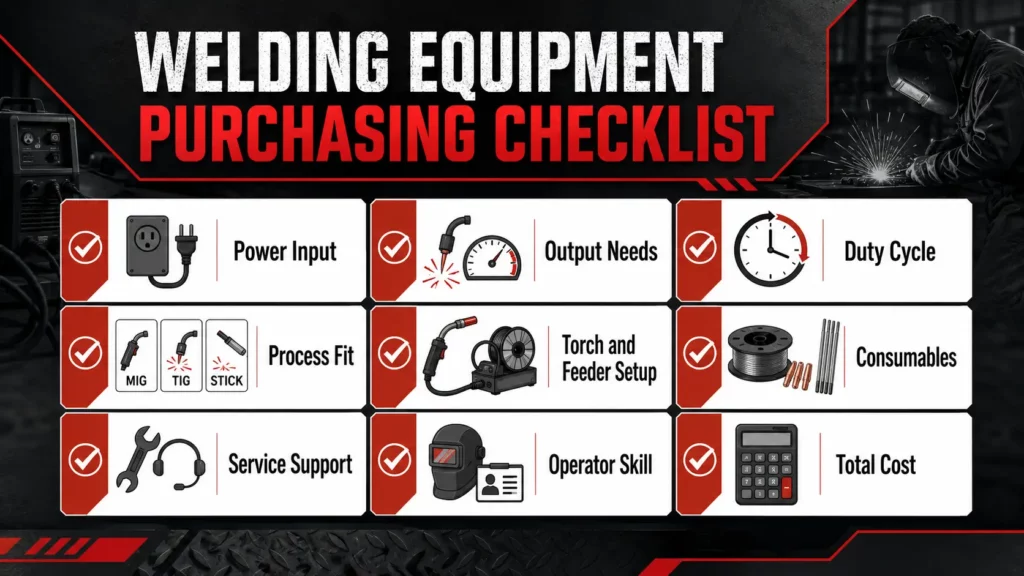
Une fois que l'installation est en mesure d'accueillir la machine, comparez le poste à souder dans le cadre d'une production complète. Le prix d'achat le plus bas ne garantit pas forcément le coût d'exploitation le plus faible si la machine présente un cycle de service insuffisant, une adéquation au processus, un accès limité aux consommables ou un service après-vente inadéquat.
| Domaine d'évaluation | Que vérifier | Risque d'achat si ignoré |
| Alimentation | Besoins en matière de phase, tension, courant d'entrée, disjoncteur et installation | La machine ne peut pas être installée en toute sécurité |
| Besoins de production | Plage d'intensité et assistance au procédé de soudage | La machine ne peut pas traiter l'épaisseur de matériau cible. |
| Cycle | Calibrage à l'ampérage le plus fréquemment utilisé | Surchauffe et retards de production |
| Ajustement du processus | Besoins en soudage MIG, TIG, à l'électrode enrobée, à fil fourré, de gougeage, pulsé ou en automatisation | Machine inadaptée au travail quotidien |
| Configuration de la torche et du dévidoir | Pistolets, chalumeaux, dévidoir, système de refroidissement, câbles et pince de serrage | Mauvaise adéquation avec le flux de production |
| Consommables | Embouts, gaines, électrodes, fil, tungstène, pièces de chalumeau et EPI | Temps d'arrêt dû à des pièces manquantes |
| Gamme équipement auxiliaire | Garantie, procédure de réparation, pièces détachées et assistance technique | Récupération lente après l'échec |
| Compétence d'opérateur | Complexité de la configuration, commandes, formation et documentation | mauvaise qualité de soudure ou utilisation dangereuse |
| Coût Total | Coût de la machine, mise à niveau électrique, consommables, temps d'arrêt et entretien | Le budget semble correct à l'achat, mais échoue à l'usage. |
Utilisez le tableau pour comparer l'ensemble de la configuration, et pas seulement l'ampérage. Un bon équipement devrait permettre de souder le matériau cible chaque semaine, être compatible avec la puissance disponible et offrir un approvisionnement en pièces détachées et un service après-vente en cas de besoin.
Où se situe YesWelder Wholesale ?
Si votre atelier compare des équipements de soudage monophasés et triphasés, commencez par identifier les points critiques de votre activité quotidienne : épaisseur des matériaux, longueur des soudures, production en série de pièces, puissance disponible et service après-vente. La machine idéale doit être adaptée au procédé de soudage, à l’installation et à la charge de travail qui ralentit le plus souvent la production.
YesWelder Wholesale peut répondre aux différents besoins des ateliers grâce à plusieurs gammes de produits :
- Travaux de soudage MIG à haut rendement : APPLINEX MIG-500A Convient aux ateliers qui ont besoin d'un poste de soudage industriel MIG/MMA triphasé 380 V avec une sortie de classe 500 A et une prise en charge pour dévidoir externe. APPLINEX NBM-500 répond aux exigences industrielles en matière de soudage MIG, où le double pulse, le refroidissement à eau en option et la prise en charge du soudage de l'aluminium sont importants.
- Réparation industrielle TIG, à l'électrode enrobée et mixte : TIG-315P Prend en charge les procédés TIG, MMA et TIG pulsé sur une entrée tripolaire de 380 V, ce qui convient aux travaux TIG contrôlés à une puissance de sortie plus élevée. ARC-500Q Prend en charge le soudage à l'électrode enrobée de forte puissance et une planification plus large de la puissance d'entrée pour les ateliers comparant les capacités de soudage à l'électrode enrobée des différentes options de puissance disponibles.
- Réparations légères, formation ou travaux mixtes de plus petite envergure : Flux-135 PRO, TIG-205P PRO, ARC-125DS PRO et DP200 peuvent être examinés séparément lorsque l’accès à l’installation, la portabilité ou la configuration de la formation importent plus que le rendement de production à cycle de service élevé.
Ces modèles monophasés et à faible puissance ne doivent pas être considérés comme des solutions de remplacement directes pour les machines de production triphasées. Avant de passer commande, veuillez consulter la fiche technique officielle, la tension d'entrée, le facteur de marche, les procédés compatibles, les accessoires inclus, les conditions de garantie, la disponibilité des pièces détachées, le service après-vente et les exigences d'installation.
Conclusion
Un poste à souder triphasé est généralement le choix le plus judicieux lorsque votre atelier a besoin d'une puissance élevée, de cycles de service prolongés, d'un arc plus stable sous charge et d'une meilleure gestion de l'alimentation électrique pour la production. Le monophasé conserve son utilité dans les ateliers de réparation, les cabines de formation, les interventions mobiles et les travaux de fabrication légers, mais il ne saurait remplacer un équipement industriel triphasé.
Avant de choisir une machine, comparez d'abord les besoins : épaisseur du matériau, procédé de soudage, ampérage le plus souvent utilisé, heures de travail par poste, puissance disponible, coût d'installation, consommables, pièces de rechange et service après-vente. Si votre atelier se tourne vers la fabrication de pièces plus lourdes, consultez les options industrielles triphasées à l'aide de la fiche technique officielle et vérifiez les exigences d'installation avant de passer commande.
FAQ
Uniquement si la machine est compatible avec une alimentation monophasée ou si le fournisseur confirme la compatibilité avec un convertisseur de phase. Vérifiez ce point avant de passer commande, car la puissance convertie peut affecter les performances, la garantie et le coût d'installation.
Oui, lorsque l'atelier travaille avec des matériaux épais, du fil de gros diamètre, réalise des soudures longues ou en cas de production en continu. Pour des réparations légères au soudage MIG, un poste monophasé peut suffire.
Vérifiez la tension d'entrée exacte requise par le modèle (par exemple, 230 V, 380 V, 460 V ou toute autre norme régionale). Assurez-vous également que l'installation peut fournir cette tension dans la zone de soudage.
Évitez cette solution lorsque le travail est léger, que la machine doit être déplacée fréquemment ou que l'installation nécessiterait une mise à niveau électrique coûteuse que la charge de travail ne peut justifier.
Demandez la fiche technique officielle, le manuel ou les exigences d'installation, les conditions de garantie, la liste des accessoires inclus, les informations sur les pièces de rechange et les modalités d'assistance.



