
Il existe différents types de fils de soudage adaptés aux différents procédés. Les plus courants sont les fils pleins, utilisés en soudage MIG, qui garantissent des arcs stables et un minimum de projections. Les fils fourrés sont polyvalents, offrent une bonne pénétration et conviennent aux travaux en extérieur grâce à leur production de gaz de protection.
Les fils fourrés métalliques combinent les avantages des fils pleins et des fils fourrés classiques, améliorant ainsi la productivité et la qualité des soudures. Enfin, les électrodes de tungstène pour le soudage TIG garantissent des soudures précises et nettes, idéales pour les matériaux fins et les métaux non ferreux. Le choix du type d'électrode dépend des exigences spécifiques de l'opération de soudage.
Défis du soudage de l'aluminium
Le soudage de l'aluminium présente de nombreux défis. Voici quelques-uns des plus courants :
Formation d'une couche d'oxyde : L'aluminium forme naturellement une couche d'oxyde à sa surface, dont le point de fusion est supérieur à celui du métal de base. Cette couche doit être éliminée ou percée pour garantir une soudure propre, ce qui nécessite souvent des techniques et des outils spécifiques.
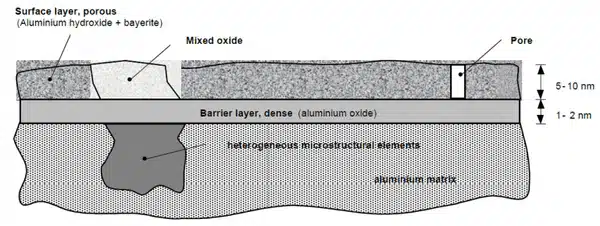
Source : https://www.materialwelding.com/how-to-clean-aluminum-oxide-layer-before-welding-easy-steps/
Conductivité thermique élevée : l’aluminium dissipe rapidement la chaleur, ce qui rend difficile le maintien d’une température stable pendant le soudage. Cette caractéristique peut entraîner des déformations, notamment dans les sections minces.
Problèmes de porosité : L’aluminium absorbe facilement les contaminants tels que l’humidité et les huiles, ce qui entraîne une porosité de la soudure. Un nettoyage et une manipulation appropriés sont essentiels pour éviter ces défauts.
Malléabilité et absence de changement de couleur : L’aluminium est plus malléable que d’autres métaux, ce qui le rend sensible à la perforation, notamment lorsqu’il est en tôle mince. De plus, il ne change pas de couleur sous l’effet de la chaleur, ce qui complique la tâche des soudeurs pour évaluer la température et éviter la surchauffe.
Méthodes traditionnelles de soudage de l'aluminium
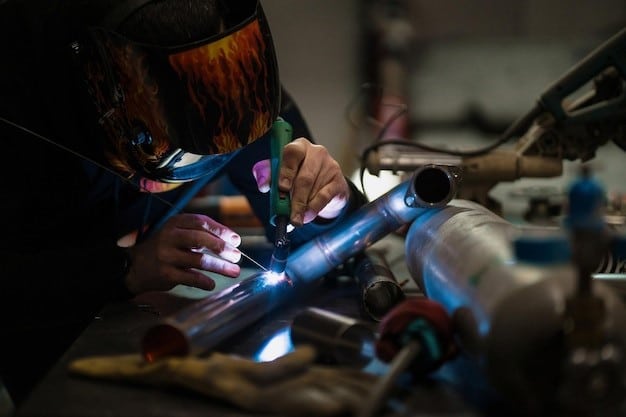
Les méthodes traditionnelles de soudage de l'aluminium incluent le soudage TIG (Tungstène Inert Gas), privilégié pour sa précision et son contrôle. Le soudage TIG utilise une électrode en tungstène non consommable et un gaz de protection, généralement de l'argon, pour protéger la zone de soudure de toute contamination. Ce procédé est idéal pour les matériaux minces et permet d'obtenir des soudures nettes et de haute qualité. En soudage TIG, le fil d'aluminium massif est couramment utilisé comme matériau d'apport. Ce fil massif garantit une composition homogène et réduit le risque d'impuretés. Cette méthode est particulièrement utile pour les applications critiques où l'aspect et l'intégrité des soudures sont essentiels.
Le mythe du fil fourré en aluminium pour soudage
Le fil fourré à l'aluminium est un sujet souvent source de confusion et de désinformation. Contrairement à l'acier, l'aluminium ne permet pas une utilisation efficace des fils fourrés en raison de plusieurs difficultés techniques. Le principal problème réside dans ses propriétés, notamment son bas point de fusion et sa conductivité thermique élevée. Les fils fourrés contenant du flux dans une enveloppe métallique sont conçus pour créer un système de gaz de protection et de laitier qui protège la soudure. Cependant, la conductivité thermique élevée de l'aluminium dissipe la chaleur trop rapidement, ce qui rend son entretien difficile.
L'aluminium ne forme pas d'oxyde stable facilement gérable par un système de flux, contrairement à d'autres métaux. La couche d'oxyde présente sur l'aluminium est tenace et son point de fusion est bien plus élevé que celui du métal lui-même, ce qui rend son contrôle difficile pendant le soudage. Par conséquent, les fils fourrés pour l'aluminium ne sont pas disponibles commercialement, car ils ne peuvent pas offrir la protection et la stabilité nécessaires dans le bain de fusion. Cette limitation fait du fil d'aluminium massif, utilisé sous protection gazeuse inerte, le choix privilégié pour les procédés de soudage de l'aluminium.
Peut-on souder l'aluminium avec le procédé FCAW ?
Le soudage à l'arc avec fil fourré (FCAW) n'est généralement pas utilisé pour le soudage de l'aluminium. La principale raison est que les fils fourrés, essentiels au FCAW, n'existent pas pour l'aluminium en raison de difficultés spécifiques. Voici les principaux problèmes :
- Couche d'oxyde : L'aluminium présente une couche d'oxyde persistante à point de fusion élevé, que le flux ne parvient pas à gérer correctement. Cette couche complique le processus de soudage et empêche la formation d'une soudure solide et nette.
- Gestion de la chaleur: La conductivité thermique élevée de l'aluminium dissipe rapidement la chaleur, ce qui rend difficile le maintien de la température nécessaire au bon fonctionnement du flux. Cette perte de chaleur rapide peut entraîner une fusion incomplète et des soudures fragiles.
- Propriétés chimiques: Le flux des fils FCAW réagit avec certains métaux pour créer des gaz de protection et du laitier. Cependant, les propriétés chimiques de l'aluminium ne favorisent pas ces réactions, ce qui rend le flux inefficace pour assurer la protection nécessaire au soudage.
- Qualité de soudure : Les soudures en aluminium peuvent être contaminées et poreuses sans protection adéquate, et entraîner la formation de scories. Ces défauts compromettent l'intégrité structurelle et l'aspect de la soudure, rendant le soudage FCAW inadapté à l'aluminium.
- Manque de fils commerciaux : En raison de ces difficultés, les fils fourrés pour l'aluminium ne sont pas disponibles dans le commerce. L'impossibilité de créer un système de flux efficace pour le soudage de l'aluminium rend le soudage FCAW peu pratique pour ce métal.
Alternatives au soudage de l'aluminium
L'aluminium présente des défis de soudage uniques, notamment en raison de sa couche d'oxyde, de sa conductivité thermique élevée et de la difficulté d'obtenir des soudures nettes et solides avec des méthodes conventionnelles comme le soudage FCAW. Ces défis nécessitent le recours à des techniques spécialisées pour garantir qualité et efficacité. Les méthodes traditionnelles sont souvent insuffisantes, d'où l'importance d'explorer des méthodes de soudage alternatives adaptées aux propriétés spécifiques de l'aluminium.
Soudage MIG Aluminium
Le soudage MIG (Metal Inert Gas) est une alternative célèbre pour le soudage de l'aluminium, offrant plusieurs avantages et techniques pour surmonter les défis de l'aluminium.
- Revêtement en Téflon/Graphène : Un revêtement en Téflon ou en graphène est utilisé dans le pistolet de soudage MIG pour réduire les frottements et empêcher la déformation du fil d'aluminium souple lors de son passage dans le pistolet. Ceci est essentiel pour maintenir une alimentation en fil constante et éviter les bourrages.
- MIG pulsé : Le soudage MIG pulsé consiste à moduler le courant pour créer un effet pulsé. Cette technique permet de contrôler l'apport de chaleur et de réduire le risque de brûlure, notamment sur les tôles d'aluminium fines. Elle améliore également la qualité et l'aspect général de la soudure.
- Pistolet de soudage par tréfilage : Un pistolet de soudage par tréfilage assure une alimentation régulière du fil d'aluminium. Ce type de pistolet permet de maintenir un arc stable et un cordon de soudure régulier, essentiels pour obtenir des soudures de haute qualité.
Soudage TIG
Le soudage TIG (Tungstène Gaz Inerte) est une autre excellente alternative pour l'aluminium. Il est reconnu pour sa précision et la qualité de ses résultats.
- Électrode en tungstène non consommable : Le soudage TIG utilise une électrode en tungstène non consommable, assurant un arc stable et un contrôle précis. Ceci est essentiel pour le soudage de l'aluminium, où la propreté du bain de fusion est essentielle.
- Protection contre les gaz inertes : L'argon est un gaz de protection qui protège la zone de soudure de la contamination atmosphérique. Ceci est particulièrement important pour l'aluminium, sujet à l'oxydation.
- Contrôle de la pédale : De nombreux postes à souder TIG utilisent une pédale pour contrôler le courant, permettant ainsi des réglages précis pendant le soudage. Cette fonctionnalité est particulièrement utile pour travailler avec des épaisseurs d'aluminium variables, offrant un meilleur contrôle de l'apport de chaleur.
Soudage par points par résistance
Procédé de soudage par points : Cette méthode consiste à assembler deux pièces d’aluminium en appliquant une pression et en faisant passer un courant électrique à travers les points de contact. La chaleur provoque la fusion du métal, formant ainsi une soudure.
La soudure au laser
Précision et rapidité : le soudage laser utilise un faisceau laser focalisé pour fondre et assembler les matériaux. Il offre une grande précision et permet de souder des sections d’aluminium très fines sans déformation.
Soudage par friction-malaxage (FSW)
Soudage à l'état solide : Le soudage par friction -malaxage (FSW) est un procédé de soudage à l'état solide, ce qui signifie que le matériau ne fond pas pendant le soudage. Au lieu de cela, un outil rotatif génère de la chaleur par friction, ramollissant l'aluminium et permettant ainsi le mélange des matériaux.
Chacune de ces méthodes alternatives offre des avantages uniques, selon les exigences de la tâche de soudage. Elles sont essentielles pour relever les défis du soudage de l'aluminium et garantir des assemblages solides, propres et fiables.
Options de soudage de l'aluminium et leurs avantages
| Option de soudage | Les Avantages | Applications |
| Soudage MIG | Taux de dépôt élevés, adaptés aux matériaux plus épais, relativement faciles à apprendre. | Utilisé dans l'automobile, la construction et les machines lourdes pour les pièces en aluminium épaisses. |
| Soudage TIG | Haute précision, soudures propres, idéal pour les sections minces, projections minimales. | Courant dans les industries aérospatiales et automobiles pour des soudures de haute qualité et esthétiques. |
| Soudage par points par résistance | Rapide et efficace, adapté à la production à grand volume, distorsion minimale. | Principalement utilisé dans l'automobile pour les panneaux de carrosserie et les assemblages. |
| La soudure au laser | Haute précision, capable de souder des sections très fines, soudures propres. | Utilisé dans l'électronique, les appareils médicaux et d'autres industries nécessitant de la précision. |
| Soudage par friction-malaxage (FSW) | Soudures solides et sans défaut, adaptées à l'assemblage de panneaux longs, aucune fusion n'est nécessaire. | Appliqué dans la construction navale, l'aérospatiale et les industries ferroviaires pour des soudures longues et continues. |
Conclusion
Choisir un fournisseur de fil de soudage fiable garantit des résultats de soudage de haute qualité et constants. YesWelder est un fournisseur réputé proposant une gamme de produits et d'accessoires de soudage. Le fil de soudage fourré pour aluminium n'existe pas en raison des propriétés uniques de ce métal, qui rendent le flux inefficace. YesWelder propose donc des solutions alternatives comme les équipements de soudage MIG et TIG, parfaitement adaptés au soudage de l'aluminium. Ces méthodes offrent un meilleur contrôle et une qualité supérieure, ce qui en fait le choix privilégié pour les applications de soudage de l'aluminium.
FAQ
Pourquoi le fil de soudage en aluminium fourré n'existe-t-il pas ?
En raison des propriétés de l'aluminium, telles que sa couche d'oxyde et sa conductivité thermique élevée, les fils fourrés ne sont pas pratiques car ils ne peuvent pas fournir le blindage et le contrôle nécessaires.
Quelles sont les meilleures méthodes pour souder l’aluminium ?
Le soudage MIG et TIG est privilégié pour l’aluminium car il peut relever ses défis spécifiques et fournir des soudures de haute qualité.
Quel équipement est nécessaire pour le soudage MIG de l'aluminium ?
L'équipement essentiel comprend un poste à souder MIG, une doublure en Téflon ou en graphène, une configuration MIG pulsée et un gaz de protection approprié comme l'argon.
Le FCAW peut-il être utilisé pour l'aluminium ?
Non, le procédé FCAW ne convient pas à l'aluminium car aucun fil fourré n'est conçu.



