
Un découpeur plasma industriel est généralement le meilleur choix pour la découpe de métaux mixtes, de pièces en série, de profilés CNC, d'acier inoxydable ou d'aluminium. Le découpage oxyacétylénique reste pertinent pour l'acier au carbone très épais, les découpes grossières sur chantier, les travaux de chauffage et les applications où la puissance ou l'air comprimé sont limités.
Ce guide vous aide à choisir la configuration de découpe la mieux adaptée à votre charge de travail réelle. Vous pourrez comparer les tables de découpe plasma CNC, les découpeuses plasma portatives robustes, les systèmes oxycoupage, la plage d'épaisseur, l'ampérage, le facteur de marche, le type de torche, les exigences de sécurité et le coût par pièce finie avant de vous engager dans l'achat d'équipement ou la constitution de stocks.
À quoi sert un découpeur plasma industriel ?
Un découpeur plasma industriel découpe les métaux conducteurs grâce à un arc électrique focalisé et un jet de gaz à haute vitesse. Il permet à votre atelier de réaliser plus rapidement des profils, des perçages, des fentes, des supports, des panneaux et des pièces de rechange répétitifs, avec un travail de traçage réduit par rapport à de nombreuses méthodes de découpe manuelles.
La découpe au plasma débute lorsqu'un arc électrique traverse un gaz comprimé. L'arc ionise le gaz en plasma, fait fondre le métal et utilise le jet de gaz pour expulser le matériau en fusion par la saignée. En milieu industriel, le système peut se présenter sous la forme d'une découpeuse portative pour les réparations, d'une source d'alimentation haute puissance pour les tôles épaisses ou d'une table CNC pour la production de pièces en série.
Le procédé fonctionne sur des métaux conducteurs tels que :
- acier au carbone
- Inox
- Aluminium
- Alliages de cuivre, selon les capacités du système
- Pièces de rechange diverses trouvées dans les ateliers de maintenance et de fabrication
Cette polyvalence explique en partie pourquoi le plasma est devenu si courant dans la fabrication, la réparation et la découpe en production. L'oxycoupage est principalement utilisé pour la découpe des métaux ferreux, tandis que le plasma offre une plus grande flexibilité à votre équipe pour les travaux incluant l'acier inoxydable, l'aluminium ou les métaux mixtes.
Le choix du gaz influe toujours sur la qualité des bords, l'oxydation et la durée de vie des consommables. Pour l'instant, l'essentiel est simple : le plasma n'est pas qu'une simple torche. C'est un système de découpe composé d'une source d'énergie, d'une torche, d'une alimentation en gaz, de consommables et d'un système de contrôle.
Quels types de découpeurs plasma industriels sont utilisés dans la fabrication lourde ?
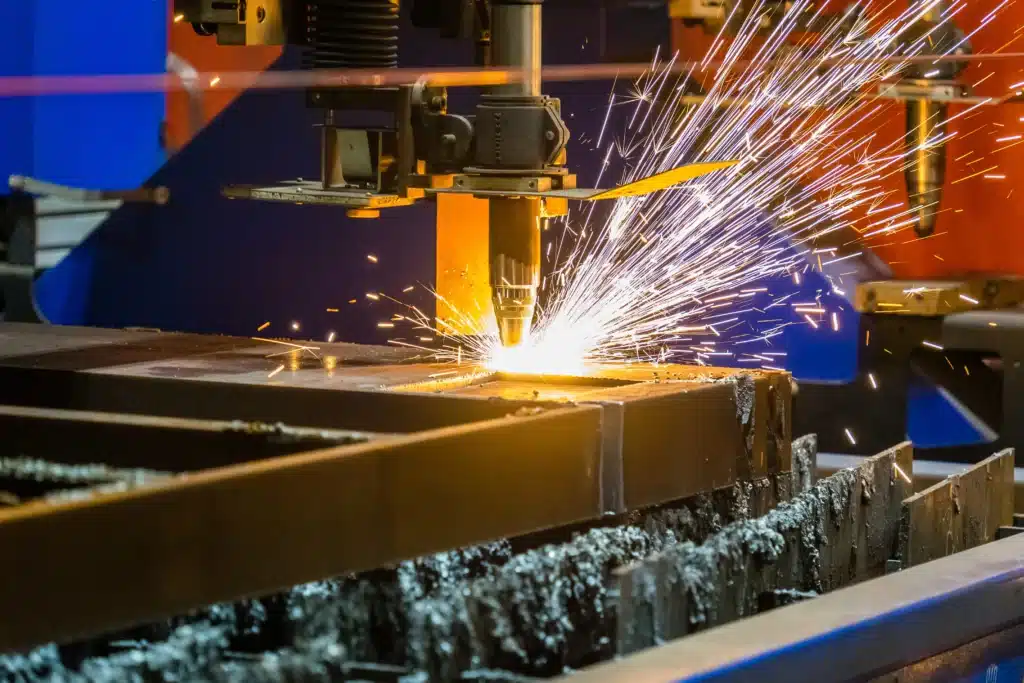
Les machines de découpe plasma industrielles se répartissent généralement en deux grandes catégories : les tables de découpe plasma CNC et les machines portatives robustes. Le choix de la machine la plus adaptée dépend des besoins de votre équipe : production en série de pièces, réparations mobiles, ou les deux.
Tables plasma CNC
Les tables de découpe plasma CNC utilisent un portique à commande numérique pour déplacer la torche sur des plaques, des tôles ou des agencements de pièces imbriquées. Elles conviennent aux ateliers de fabrication qui découpent en série des supports, des goussets, des plaques de base, des panneaux, des rainures et des motifs de boulonnage.
Une installation CNC nécessite généralement bien plus qu'une simple source d'alimentation. Votre équipe doit également prévoir les dimensions de la table, le logiciel d'imbrication, le contrôle de la hauteur de la torche, le système d'aspiration ou la table à eau, les consommables, la mise à la terre, la formation des opérateurs et le service après-vente. Pour un distributeur, la découpe plasma CNC s'apparente donc à la vente d'un système et non à celle d'une machine individuelle.
Cutters portatifs robustes
Les découpeuses plasma portatives robustes conviennent aux ateliers de réparation, aux équipes de maintenance, aux chantiers de construction, aux véhicules d'intervention et aux petites séries de fabrication. Plus faciles à déplacer qu'une table CNC, elles s'avèrent particulièrement utiles pour des découpes rapides sur supports, panneaux, protections, pièces usées ou plaques d'épaisseur moyenne.
Avant de choisir un système portatif, vérifiez la puissance d'entrée, la compatibilité avec le générateur, l'épaisseur de coupe nominale, le facteur de marche, la longueur du câble de la torche, les exigences en matière de qualité d'air et la disponibilité des consommables. Un système de découpe portatif incapable de traiter l'épaisseur de tôle la plus courante entraînera des temps d'arrêt, des rebuts et un meulage supplémentaire.
Chalumeau de machine vs. Chalumeau portatif
Une torche de machine est généralement plus adaptée à la découpe CNC car elle se fixe sur la table, dispose d'un système de réglage de la hauteur et prend en charge les programmes de pièces répétables. Une torche portative est préférable pour les réparations, les découpes de traçage, les pièces de forme irrégulière et les travaux où l'opérateur doit déplacer la torche jusqu'à la pièce à usiner.
Ce choix a des répercussions qui vont bien au-delà du simple confort. Le type de torche influe sur les consommables, le câblage, les besoins en formation, le plan de maintenance et le stock de pièces détachées que votre atelier ou votre gamme de produits doit prendre en charge.
Comment fonctionne la découpe oxyacétylénique ?
Le découpage oxyacétylénique utilise un mélange de gaz combustible et d'oxygène pour chauffer l'acier au carbone jusqu'à sa température d'ignition, puis un jet d'oxygène pour oxyder et enlever le métal. C'est un procédé simple, portable et performant sur les tôles ferreuses épaisses.
La flamme amorce la coupe, mais c'est l'oxygène qui effectue l'essentiel du travail une fois que l'acier a atteint sa température de coupe. L'oxygène réagit avec le fer chaud, forme de l'oxyde de fer et l'évacue par la saignée. C'est pourquoi le découpage oxyacétylénique est efficace sur l'acier doux, mais ne permet pas une coupe aussi nette et précise de l'acier inoxydable ou de l'aluminium.
L'oxycoupage reste courant dans la fabrication lourde car la torche est robuste et le coût de l'équipement est faible comparé à un système plasma CNC. Il permet également de travailler efficacement les tôles épaisses. Pour les ateliers de découpe de poutres en acier au carbone de forte épaisseur, de chutes de tôle ou de grandes pièces à réparer, l'oxycoupage peut encore s'avérer la solution idéale.
L'oxycombustion a des limites de matériaux plus étroites.
La principale limite réside dans le matériau. Le procédé oxyacétylénique repose sur l'oxydation et donne donc de meilleurs résultats sur les aciers à faible et moyen carbone. L'acier inoxydable forme des oxydes réfractaires qui résistent à la réaction de coupe classique. L'aluminium, quant à lui, ne se coupe pas proprement par cette méthode.
Pour un distributeur desservant une clientèle de fabrication générale, ce point est important. Un découpeur plasma convient mieux aux ateliers travaillant avec différents matériaux. Le découpage oxyacétylénique, quant à lui, s'adresse à une clientèle plus spécifique : découpe d'acier au carbone épais, découpe sur site, chauffage, pliage et réparation.
Comment se comparent le plasma et l'oxycombustion ?
Le découpage plasma est généralement plus adapté lorsque votre atelier a besoin de découper des matériaux mixtes, d'une répétabilité CNC et d'une production rapide sur des tôles fines à moyennes. Le découpage oxyacétylénique est généralement plus adapté lorsque votre équipe découpe de l'acier au carbone épais, a besoin d'une configuration manuelle plus économique ou travaille sur le terrain, où les bouteilles de gaz sont plus faciles à gérer que l'alimentation électrique et l'air comprimé.
| Facteur | Découpeur plasma industriel | Oxycoupage |
| Meilleurs matériaux | Les métaux conducteurs, notamment l'acier au carbone, l'acier inoxydable, l'aluminium et certains alliages de cuivre. | Principalement de l'acier au carbone et quelques matériaux ferreux |
| force typique | Coupes rapides, profils répétables et géométrie plus nette sur des épaisseurs appropriées | Découpe pratique pour acier au carbone très épais et travaux de séparation grossière |
| Automatisation adaptée | Parfaitement adapté aux tables CNC, aux logiciels d'imbrication et aux programmes de pièces répétitives | Peut être automatisé, mais fonctionne généralement plus lentement et génère davantage de chaleur. |
| Qualité des bords | Le résultat est souvent plus net et présente moins de déformation thermique lorsque les réglages sont adaptés au matériau. | Plus de scories et une zone affectée thermiquement plus large sur de nombreuses coupes |
| Coût de démarrage | Plus élevé pour les systèmes industriels compatibles CNC ou à haut rendement | Inférieur pour de nombreuses configurations de torches manuelles |
| configuration d'exploitation | Nécessite une alimentation électrique, de l'air sec ou du gaz de coupe, des consommables, une mise à la terre et l'entretien de la torche. | Nécessite de l'oxygène, du gaz combustible, des régulateurs, des tuyaux, des embouts et une protection contre le retour de flamme. |
| Flexibilité des matériaux | Convient mieux lorsque votre production inclut de l'acier inoxydable ou de l'aluminium. | Ajustement plus étroit lorsque le travail des métaux non ferreux ou de l'acier inoxydable est courant |
| Utilisation pour la réparation sur le terrain | Utile lorsque l'alimentation électrique et l'air sont disponibles. | Utile lorsque la portabilité et la capacité de coupe d'acier au carbone épais sont primordiales. |
Utilisez ce comparatif comme premier filtre, et non comme solution définitive. Le choix le plus adapté dépend de la composition de vos matériaux, de l'épaisseur des plaques, du volume de production, des conditions d'utilisation sur site, des tolérances de nettoyage et de votre plan de support pour les consommables et les pièces détachées.
Quel procédé est le plus adapté à la fabrication de pièces lourdes ?
Le procédé le plus adapté dépend des tâches les plus fréquentes de votre équipe. Le plasma est généralement utilisé pour la production en série. L'oxycoupage reste une option intéressante pour l'acier au carbone épais, les découpes grossières, le chauffage et les réparations sur site.
De nombreuses équipes de fabrication lourde utilisent les deux procédés. La véritable question est de savoir lequel préserve le flux de production, la qualité de coupe, le temps de nettoyage et les conditions d'assistance sur site.
Fabrication de structures métalliques et de plaques
La découpe plasma est idéale pour les travaux de charpente métallique lorsque votre atelier a besoin de rainures, de goussets, de plaques de base, de supports et de schémas de boulonnage répétables. La commande numérique (CNC) réduit le temps de traçage et permet aux opérateurs de reproduire facilement un même fichier de pièce.
Le soudage oxyacétylénique convient toujours aux sections épaisses en acier au carbone lorsque la finition des bords importe moins, ou lorsque les ébauches précèdent l'usinage, l'ajustage ou le meulage.
Chantiers navals et réparation d'équipement lourd
Les chantiers navals et les ateliers de réparation ont souvent besoin des deux procédés. Le plasma permet d'obtenir des formes répétitives, des bords plus nets, ainsi que de travailler l'acier inoxydable et l'aluminium. L'oxycoupage est plus adapté à l'acier au carbone épais, même dans des conditions moins contrôlées.
Pour les réparations sur site, les conditions d'assistance sont déterminantes. Le plasma portatif nécessite un générateur suffisamment puissant et de l'air comprimé sec. L'oxycoupage peut s'avérer plus simple lorsque la puissance est limitée et la découpe grossière.
Pièces de découpe et d'imbrication pour la production
La découpe en série privilégie généralement le plasma lorsque le nombre de pièces est élevé. Une table de découpe plasma CNC permet d'imbriquer de nombreuses pièces sur une même feuille, de réduire les chutes et de réutiliser les mêmes fichiers d'un poste à l'autre.
L'oxycoupage peut également être utilisé sur des tables automatisées, notamment pour les tôles épaisses. En contrepartie, la vitesse est plus lente et l'apport de chaleur plus important. Pour des perçages plus nets, des profils plus précis, un nettoyage réduit et un débit de pièces plus rapide pour des épaisseurs moyennes, le plasma est généralement plus avantageux.
Quelle épaisseur, quel ampérage et quel cycle de service devez-vous comparer ?
Ne choisissez pas un procédé de découpe uniquement en fonction de l'épaisseur maximale. Votre équipe doit comparer l'épaisseur de matériau journalière, la plage d'intensité du plasma, la capacité de perçage et le facteur de marche à la production que vous utiliserez réellement.
Une découpeuse plasma capable de découper une plaque épaisse n'est pas toujours la machine de production la plus adaptée à cette plaque. Pour l'usinage CNC, la capacité de perçage influe sur le flux de pièces, la durée de vie des consommables, le nombre de rebuts et le temps de nettoyage.
Valeurs d'épaisseur à vérifier
Comparez trois valeurs d'épaisseur à votre fourchette de consommation quotidienne, et non à votre consommation maximale exceptionnelle.
- L'épaisseur de coupe nominale indique la limite supérieure de coupe que la machine est conçue pour atteindre dans des conditions normales.
- L'épaisseur de coupe recommandée pour la production est la valeur à utiliser au quotidien, pour les devis, le stockage et les recommandations aux clients.
- L'épaisseur du perçage de production est un facteur primordial pour la découpe CNC, car la torche doit percer la plaque avant de suivre le fichier de la pièce.
Une règle d'achat simple et efficace : choisissez une machine adaptée à l'épaisseur de tôle que votre équipe découpe chaque semaine, et prévoyez une marge pour les travaux ponctuels plus importants. Si vos clients découpent quotidiennement des plaques de 12,7 mm (1/2 pouce) et seulement quelques fois par mois des plaques de 25,4 mm (1 pouce), ne choisissez pas une machine uniquement parce qu'elle peut découper des plaques de 25,4 mm. Vérifiez qu'elle peut percer et découper des plaques de 12,7 mm (1/2 pouce) à une cadence de production acceptable, avec une qualité de coupe et une durée de vie des consommables satisfaisantes.
L'épaisseur de séparation est le dernier paramètre à prendre en compte pour la planification de la production. Elle indique ce que la machine peut découper dans des conditions idéales, et non si elle peut percer, découper et usiner des pièces en continu.
Filtres d'ampérage et de cycle de service
L'ampérage doit correspondre au matériau que votre équipe découpe le plus souvent, et non à l'épaisseur de la tôle la plus épaisse que vous découpez occasionnellement. De nombreux ateliers de fabrication générale utilisent des systèmes plasma de moyenne puissance pour les travaux courants sur l'acier, l'acier inoxydable et l'aluminium. Pour des tôles plus épaisses, une vitesse de déplacement plus élevée ou une production en grande série, un système de plus forte puissance peut être nécessaire.
Le facteur de marche indique la durée pendant laquelle la machine peut usiner à son débit nominal sans surchauffer. Un atelier de réparation effectuant des opérations d'usinage par courtes périodes peut accepter un facteur de marche plus faible. Une équipe de traitement de plaques produisant des pièces imbriquées en continu a besoin d'un facteur de marche et d'un refroidissement plus performants.
Les grands ateliers de fabrication n'utilisent pas uniquement des tables CNC. Votre équipe peut également avoir besoin d'une machine de découpe portable pour les ateliers de réparation, les véhicules d'intervention, les travaux de maintenance et les découpes d'appoint rapides lorsqu'une pièce est trop volumineuse ou encombrante pour être replacée sur la table.
C’est là que les découpeurs plasma portables industriels de YesWelder répondent à ce besoin. Le CUT-55DS PRO propose dans votre catalogue une option d’amorçage sans contact de 55 A avec contrôle de température de sécurité, protection contre les surintensités et les surcharges, et un facteur de marche nominal de 100 % à 35 A et de 60 % à 55 A. Pour les ateliers nécessitant une puissance de coupe supérieure, le CUT-65DS PRO offre en plus un système d’amorçage sans contact de 65 A, une commande numérique par microcontrôleur, un démarrage sécurisé sans HF et un facteur de marche nominal de 100 % à 45 A et de 60 % à 65 A.
Les deux modèles sont conçus pour répondre aux besoins de découpe manuelle dans les environnements industriels et de réparation, notamment lorsque vos clients ont besoin d'un support plasma portable pour les métaux mixtes, les surfaces rugueuses ou peintes, les travaux de maintenance et les équipements de découpe prêts à l'emploi pour les revendeurs.

Filtre d'achat pratique
| Charge de travail | Que vérifier en premier | Direction probable |
| métaux mixtes de faible épaisseur à 1/4 de pouce | qualité de coupe, vitesse, consommables et flexibilité des matériaux | Le plasma convient généralement le mieux |
| pièces de production de 1/4 pouce à 1 pouce | Capacité de perçage en production, cycle de service, ajustement CNC et temps de nettoyage | Le plasma convient généralement le mieux |
| acier au carbone de 1 à 2 pouces | Classe du système, vitesse de déplacement, coût du carburant et attentes en matière de performance | Comparaison entre le plasma et l'oxycombustion |
| Acier au carbone de plus de 2 pouces | Besoins en dégrossissage, coût de l'équipement, travaux de préchauffage et conditions sur le terrain | L'oxycombustion reste souvent pratique |
| Acier inoxydable ou aluminium | Compatibilité des matériaux, choix du gaz, oxydation et qualité des bords | Le plasma est généralement le choix habituel. |
Ces fourchettes de prix correspondent à l'achat de filtres, et non à des règles fixes. Avant tout achat d'équipement ou de stock, veuillez consulter la fiche technique, le facteur de marche, le type de torche, les exigences en gaz, le tableau des consommables, la quantité minimale de commande, le délai de livraison et le service après-vente.
Quelles sont les caractéristiques importantes d'un équipement au-delà de la puissance de coupe ?
La puissance de coupe n'est qu'un aspect d'un système plasma. Votre équipe doit également comparer le flux de travail CNC, l'alimentation en gaz ou en air, le système de torche, les consommables, les pièces de rechange et le service après-vente.
Deux systèmes plasma de même intensité peuvent présenter des performances différentes au quotidien. Le choix le plus judicieux est celui que votre équipe peut installer, entretenir, réapprovisionner et prendre en charge sans impacter la production.
Intégration CNC
Pour les ateliers de production, l'intégration CNC peut être plus importante que la puissance de coupe brute. Il faut privilégier le contrôle automatique de la hauteur de la torche, la compatibilité avec les logiciels d'imbrication, la prise en charge des tables à eau ou des systèmes d'aspiration, le flux de travail des fichiers de pièces, la mise à la terre, la formation des opérateurs et la disponibilité des consommables.
Un système de découpe plasma CNC fonctionne comme un tout. La source d'alimentation, la torche, la table, le logiciel, le contrôle de la hauteur, les consommables et la réactivité du service après-vente influent tous sur la qualité de coupe et le flux de production. Si un seul maillon de ce flux est défaillant, même une machine de découpe plasma à haut rendement peut engendrer des retards, des retouches ou des pièces rejetées.
Alimentation en gaz et en air
L'air comprimé est couramment utilisé car il est abordable et facile à se procurer. Pour les découpes de haute précision, les ateliers peuvent utiliser de l'oxygène, de l'azote, des mélanges argon-hydrogène ou d'autres combinaisons de gaz en fonction du matériau et de la qualité de coupe souhaitée.
Le choix du gaz influe sur l'oxydation, l'aspect des arêtes, la durée de vie des consommables et le temps de nettoyage. L'acier inoxydable et l'aluminium nécessitent souvent plus d'attention que l'acier doux. Il est impératif d'adapter le réglage du gaz au manuel de la machine, au tableau des consommables et aux exigences de la tâche.
Ensemble torche et consommables
Le système de torche influe sur la qualité de coupe, le confort de l'opérateur, la maintenance et la disponibilité des pièces. Vérifiez la longueur du câble de la torche, le type de consommables, la disponibilité des buses, la durée de vie des électrodes et la capacité de votre équipe à remplacer rapidement les pièces pendant un quart de travail.
Pour vos clients, les consommables influent sur la disponibilité des machines. Si les buses, les électrodes, les pièces de la torche et les protections sont difficiles à remplacer, un bon découpeur plasma risque de rester inutilisé pendant les opérations de réparation ou de production. Avant de stocker un modèle, vérifiez que les consommables et les pièces de rechange compatibles sont faciles à commander en quantités régulières.
Assistance technique et pièces détachées
Le service après-vente est essentiel, car les équipements de découpe deviennent improductifs si les consommables, les torches ou les pièces détachées sont difficiles à obtenir. Avant de choisir un fournisseur, vérifiez les conditions de garantie, la disponibilité des pièces détachées, le suivi technique, la quantité minimale de commande, les délais de livraison et les options d'emballage.
C’est également là que le soutien du fournisseur influence l’achat. Un magasin peut choisir un découpeur plasma en fonction de l’ampérage et de l’épaisseur de coupe, mais il ne continuera à utiliser ce modèle que si les conditions de garantie, les pièces de rechange, le suivi technique et l’approvisionnement régulier en consommables sont fiables.
Quels sont les points importants en matière de sécurité et de conformité ?
Les deux procédés de découpe nécessitent des opérateurs qualifiés, des EPI, une ventilation adéquate, un système de protection incendie et une installation rigoureuse. La découpe plasma ajoute les risques liés à l'arc électrique, au rayonnement de l'arc, à la mise à la terre et au contrôle des fumées. La découpe oxyacétylénique ajoute la gestion de l'oxygène, du gaz combustible, le risque de retour de flamme, ainsi que l'utilisation de détendeurs, de tuyaux, de buses et le stockage des bouteilles.
La protection des yeux et du visage doit être adaptée au procédé, à l'intensité du courant et aux règles du site. La norme OSHA 1910.133 fournit des recommandations minimales concernant la teinte des filtres pour la découpe au plasma et la découpe à l'oxygène, mais votre équipe doit néanmoins consulter le manuel de la machine, les recommandations du fournisseur d'EPI et les exigences de sécurité locales avant d'établir les règles de sécurité de l'atelier.
Contrôles de sécurité du plasma
- Vérifiez le contact de la pince de serrage, la mise à la terre et l'état de la torche avant de couper.
- Utilisez la teinte de verres appropriée, une protection faciale, des gants et EPI.
- Maintenir l'air comprimé sec et propre.
- Évacuer les fumées lors de la découpe de matériaux revêtus, galvanisés, peints ou en acier inoxydable.
- Suivez les instructions du manuel d'utilisation du générateur et du système électrique.
Contrôles de sécurité des systèmes oxycombustibles
- Utilisez les régulateurs, tuyaux, embouts et dispositifs anti-retour de flamme appropriés.
- Vérifiez l'étanchéité des raccords avant de les couper.
- Tenir l'huile et la graisse éloignées des raccords d'oxygène.
- Stockez les bouteilles d'oxygène et de gaz combustible conformément à la réglementation en vigueur.
- Les opérateurs ferroviaires réagissent à l'ordre d'arrêt et au retour de flamme.
La sécurité influence également l'ensemble de l'équipement. Les clients utilisant le plasma peuvent avoir besoin d'EPI, de pièces de torche, d'un système d'air pur et de consommables. Ceux utilisant l'oxycoupage peuvent avoir besoin de détendeurs, de tuyaux, de buses, de dispositifs anti-retour de flamme, d'un système de stockage des bouteilles et de matériel de formation.
Quel procédé de découpe coûte le moins cher par pièce finie ?
Le procédé le plus économique est celui qui permet de produire des pièces acceptables avec moins de main-d'œuvre, de nettoyage, de rebuts et de temps d'arrêt. Le plasma peut représenter un investissement initial plus important, mais il peut réduire le coût des pièces finies lorsque votre équipe a besoin d'une découpe plus rapide, de profils répétables et d'un meulage moins poussé.
Le procédé oxyacétylénique est souvent moins coûteux au départ, notamment pour la découpe manuelle d'acier au carbone épais. Son coût peut toutefois augmenter en raison de la vitesse d'avance réduite, des déformations thermiques, des scories, de la consommation de gaz et du temps de nettoyage.
Comparez le coût total de l'opération, et pas seulement le prix de la machine. Incluez les consommables, les pièces de la torche, le gaz ou l'air comprimé, l'électricité ou le carburant, le temps de préparation, le temps de l'opérateur, le meulage, les perçages ratés, les bords rejetés, les temps d'arrêt, la formation, les EPI et les dispositifs de sécurité.
Pour vos clients, la question du coût se résume généralement à la charge de travail. Une équipe de réparation effectuant des découpes grossières dans de l'acier au carbone épais peut accepter la vitesse plus lente de l'oxycoupage en raison de son coût initial inférieur. Un atelier de fabrication réalisant des découpes répétitives de supports, de protections, de panneaux ou de pièces emboîtables peut être prêt à payer plus cher pour le plasma, car un flux de production plus rapide et moins de retouches permettent de réaliser des économies sur les travaux répétés.
Comment choisir la configuration de découpe adaptée ?
Adaptez votre configuration aux tâches les plus fréquentes de vos clients, et non au nom du processus. Commencez par définir la composition des matériaux, les épaisseurs journalières, les exigences en matière de finition des bords, les heures de découpe, les conditions sur site et les besoins d'assistance.
Le filtre suivant concerne la capacité de support. Un atelier peut avoir besoin d'imbrication CNC, de découpe de réparation manuelle, ou des deux, mais l'installation ne fonctionne que si l'air sec, le gaz, l'électricité, les EPI, les consommables et les pièces de rechange sont disponibles.
Pour la fourniture d'équipements de découpe et de soudage , YesWelder Wholesale propose des découpeurs plasma portables de qualité industrielle, tels que les CUT-55DS PRO et CUT-65DS PRO, ainsi que les EPI, accessoires, consommables et pièces détachées nécessaires. Avant de constituer un stock, veuillez vérifier auprès de l'équipe commerciale les spécifications actuelles des produits, les quantités minimales de commande (MOQ), les délais de livraison, les options d'emballage, les conditions de garantie et le service après-vente.
Conclusion
Le plasma et l'oxycoupage ont tous deux leur place dans la fabrication lourde. Le plasma est généralement le choix le plus performant lorsque vos clients exigent la découpe de métaux mixtes, un flux de production plus rapide, une répétabilité CNC et une finition plus propre sur des épaisseurs appropriées. L'oxycoupage reste une option intéressante pour l'acier au carbone épais, les ébauches sur chantier, les travaux de chauffage et les réglages manuels à moindre coût.
Le choix le plus judicieux dépend de la charge de travail, et non du procédé. Avant tout investissement en équipement ou en stock, comparez la nature des matériaux, la plage d'épaisseur journalière, l'ampérage, le facteur de marche, le type de chalumeau, l'alimentation en gaz ou en air, les consommables, les exigences de sécurité et le coût par pièce finie.
Si votre catalogue s'adresse aux ateliers de réparation, aux équipes de fabrication, aux équipes de maintenance ou aux fournisseurs industriels, YesWelder Wholesale peut répondre à vos besoins en découpeurs plasma portables de qualité industrielle avec des modèles tels que le CUT-55DS PRO et le CUT-65DS PRO, ainsi qu'en machines à souder, EPI, accessoires, consommables et pièces détachées. Avant de passer commande, veuillez contacter notre équipe commerciale pour connaître les spécifications actuelles, la quantité minimale de commande, les délais de livraison, les conditions de garantie, les options d'emballage et le service après-vente.
FAQ
Commencez par identifier les tâches les plus fréquemment effectuées par les ateliers et les équipes auxquels vous vendez. Les ateliers de réparation et les équipes d'intervention sur site peuvent avoir besoin de découpeurs plasma portables, d'accessoires pour l'oxycoupage, d'EPI et de consommables, tandis que les ateliers de production peuvent également s'intéresser à l'assistance en matière de découpe plasma CNC.
Vérifiez l'ampérage, le facteur de marche, l'épaisseur de coupe nette, l'épaisseur de séparation, la puissance d'entrée, le kit de torche, la disponibilité des consommables et les conditions de garantie. Pour une utilisation sur machine CNC, vérifiez également la compatibilité avec la torche et la capacité de perçage.
Oui. Les grands ateliers peuvent encore avoir besoin de découpeuses plasma portables pour les ateliers de réparation, les véhicules d'intervention, les travaux de maintenance et les découpes d'appoint rapides loin de la table CNC. Choisissez un modèle adapté à l'épaisseur de découpe quotidienne, à l'alimentation électrique, à la qualité de l'air et à la capacité d'approvisionnement en consommables.
Les articles d'entretien courants comprennent les EPI, les buses, les électrodes, les pièces de chalumeau, les écrans de protection, les systèmes d'air pur et les consommables de rechange. Le stockage de ces articles permet de réduire les temps d'arrêt après la vente de la machine.
Intégrez l'oxycoupage dans votre gamme de produits lorsque les ateliers et les équipes que vous servez à découper l'acier au carbone épais ont besoin de capacités de chauffage ou de pliage, ou travaillent dans des environnements où l'alimentation électrique et l'air comprimé sont limités. Le plasma et l'oxycoupage répondent souvent à des besoins différents plutôt que de se remplacer complètement.



