
Le traitement thermique avant et après soudage (préchauffage avant et traitement thermique après soudage) garantit des soudures solides, durables et sûres. Ces procédés contribuent à la réussite des projets.
Continuez à lire et obtenez-en plus !
Qu'est-ce que le traitement thermique avant et après soudage ?
Le traitement thermique avant soudage, ou préchauffage, consiste à chauffer le matériau de base avant le soudage pour réduire les gradients thermiques, éviter les fissures induites par l'hydrogène et améliorer la soudabilité.
Le traitement thermique après soudage consiste à appliquer une chaleur contrôlée après le soudage afin de réduire les contraintes résiduelles, de revenir les zones durcies et d'améliorer les propriétés du matériau. Ces procédés garantissent que les soudures répondent à des normes rigoureuses, réduisant ainsi les risques d' erreurs de soudage courantes.
Des normes telles que l'ASME Section VIII, l'AWS D1.1 et l'API 510 régissent les traitements thermiques avant et après soudage. Ces codes spécifient :
- Plages de température:Par exemple, 600–700 °C pour le PWHT sur l'acier au carbone.
- Temps de trempage: Généralement 1 heure par 25 mm d'épaisseur.
- Taux de refroidissement:Contrôlé pour éviter les chocs thermiques.
Le non-respect de ces normes peut entraîner des rejets de soudures, des reprises coûteuses ou des risques pour la sécurité. Par exemple, la section VIII de l'ASME impose le traitement thermique sous vide (PWHT) pour les cuves en acier au carbone d'une épaisseur supérieure à 38 mm afin de garantir l'intégrité structurelle.
Applications clés
Le traitement thermique avant et après soudage est essentiel dans les industries à enjeux élevés. Par exemple, le traitement thermique avant et après soudage est obligatoire pour les récipients sous pression à parois épaisses afin d'éviter les défaillances catastrophiques sous haute pression, tandis que le préchauffage garantit des soudures sans fissures dans les climats froids.
Voici quelques applications clés :
| Industrie | Application |
| PETROLE ET GAZ | Soudage dans l'industrie pétrolière et gazière est courant dans la construction de pipelines, de récipients sous pression et de plates-formes offshore. |
| Industrie aerospatiale | Les pales de turbine, le train d'atterrissage et les composants du fuselage sont essentiels pour soudage dans l'industrie aérospatiale. |
| Production d'électricité | Tubes de chaudière, cuves de réacteurs nucléaires et turbines à vapeur. |
| Construction navale | Coques, arbres d'hélice et joints haute résistance. |
| Construction | Ponts, charpentes de gratte-ciel et machinerie lourde. |
Traitement thermique avant soudage (préchauffage)
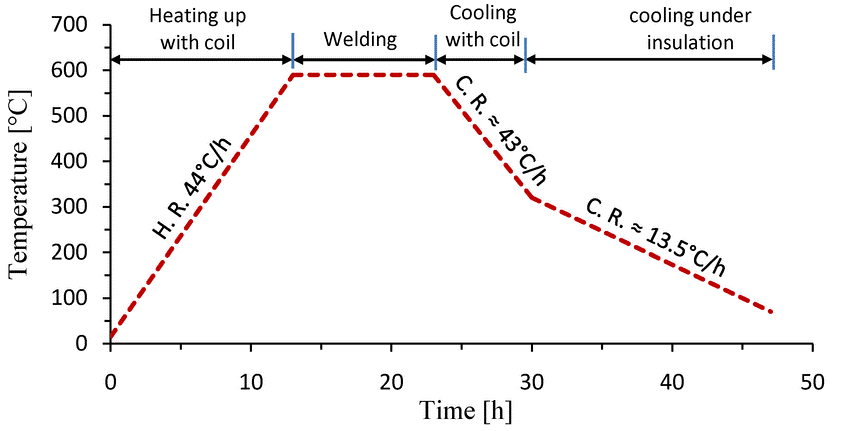
Pourquoi le préchauffage est-il essentiel ?
- Réduire les gradients thermiques:Minimise la distorsion et la fissuration en assurant un chauffage uniforme sur toute la zone de soudure.
- Prévention de la fissuration induite par l'hydrogène:Élimine l'humidité et l'hydrogène, essentiels pour les matériaux comme les aciers faiblement alliés.
- Amélioration de la soudabilité: Améliore la fusion et réduit les imperfections de soudure, en particulier pour les sections épaisses.
- Améliorer la sécurité des travailleurs:Stabilise le bain de soudure, réduisant ainsi les projections et les coups d'arc.
Processus et paramètres
Les matériaux nécessitant un préchauffage comprennent les aciers au carbone, les aciers faiblement alliés à haute résistance (HSLA) et les alliages chrome-molybdène. Ce préchauffage consiste à chauffer le matériau de base à une température spécifique avant le soudage :
Plages de températures (selon AWS D1.1) :
- Acier au carbone: 50-150°C.
- Acier faiblement allié : 100-250°C.
- Alliages chrome-molybdène : 200-350°C.
Méthodes :
- Chauffage par résistance : Les coussinets électriques fournissent un chauffage précis et localisé pour les petits composants.
- Chauffage par induction: Les bobines électromagnétiques chauffent rapidement les grandes structures, idéales pour les pipelines.
- Chauffage à la flamme : Les chalumeaux au propane ou à l'oxyacétylène sont économiques mais moins précis et utilisés dans les applications sur le terrain.
Surveillance :
- Thermocouples : Attaché au matériel pour des données de température en temps réel.
- Thermomètres infrarouges : Mesure sans contact pour la sécurité.
- Enregistreurs de données: Enregistrez les profils de température pour l'assurance qualité.
Erreurs et risques courants
- Sous-chauffe : Ne parvient pas à empêcher la fissuration par l’hydrogène, en particulier dans les matériaux épais ou à haute teneur en carbone.
- Surchauffe: Provoque une croissance des grains, réduisant la résistance et la ténacité du matériau.
- Chauffage inégal : Crée des contraintes thermiques, entraînant une distorsion.
Traitement thermique après soudage (PWHT)
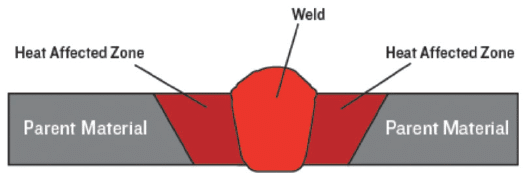
Avantages du traitement thermique après soudage
Le traitement thermique après soudage offre des avantages essentiels :
- Détente:Réduit les contraintes résiduelles dues au soudage, empêchant ainsi la déformation et la fissuration.
- Trempe:Adoucit les zones durcies dans la zone affectée thermiquement (ZAT), améliorant ainsi la ductilité.
- Élimination de l'hydrogène:Élimine l'hydrogène piégé, réduisant ainsi les risques de fissuration retardée.
- Robustesse améliorée:Améliore la résistance à la rupture fragile, essentielle pour les applications à basse température.
- Résistance à la corrosion:Minimise la fissuration par corrosion sous contrainte dans des environnements difficiles comme les plates-formes offshore.
Par exemple, le traitement PWHT sur un récipient sous pression en acier au carbone peut augmenter sa durée de vie en fatigue de 25 ans, économisant ainsi des millions en coûts de maintenance.
Processus et paramètres
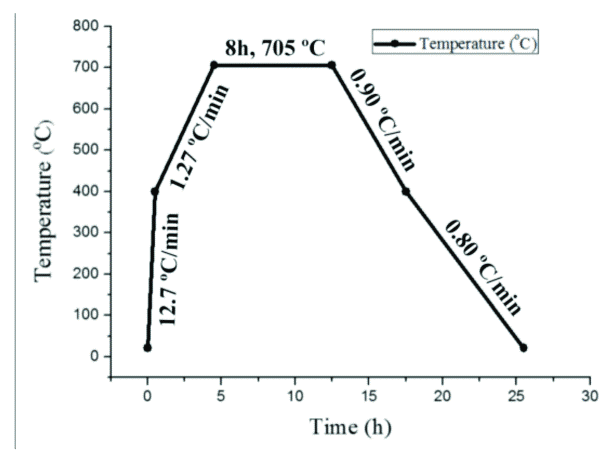
Le PWHT consiste à chauffer le composant soudé, à le maintenir à une température cible et à le refroidir progressivement.
1. Plages de températures (selon la section VIII de l'ASME) :
- Acier au carbone: 600-700°C.
- Acier faiblement allié : 650-760°C.
- Alliages chrome-molybdène : 700-900°C.
2. Méthodes :
- À base de four:Les composants entiers sont chauffés dans de grands fours, idéaux pour les récipients sous pression.
- Résistance localisée:Les coussins ou couvertures chauffants traitent des zones de soudure spécifiques, courantes pour les pipelines.
- Intégration:Les bobines fournissent un chauffage rapide et précis pour les applications sur site.
3. Temps de trempage : 1 heure par 25 mm d'épaisseur, avec un minimum de 30 minutes.
4. Vitesses de refroidissement : 100 à 150 °C par heure pour éviter les chocs thermiques, souvent dans un four ou un environnement isolé.
5. Contrôle qualité : Utiliser des enregistreurs de données pour consigner les profils de température et garantir la conformité aux normes ASME. Des essais non destructifs (END), comme le contrôle par ultrasons après traitement thermique post-soudage, vérifient l’intégrité de la soudure.
Quand utiliser le PWHT ?
- Matériaux épais:Acier au carbone > 38 mm, acier faiblement allié > 25 mm (ASME Section VIII).
- Alliages à haute résistance:Par exemple, les aciers Cr-Mo sujets à la fissuration.
- Applications critiques:Récipients sous pression, pipelines et composants nucléaires.
- Exigences du code:Normes ASME, API ou AWS.
Comparaison du traitement thermique avant et après soudage
Rôles complémentaires
Le préchauffage et le traitement thermique sous vide (PWHT) sont complémentaires. La combinaison des deux procédés est standard pour les soudures critiques, mais le préchauffage peut suffire pour les matériaux minces, tandis que le PWHT est essentiel pour les sections épaisses.
- Préchauffage:Prépare le matériau en réduisant le choc thermique et la teneur en hydrogène, assurant un bain de soudure stable.
- PWHT: Affine la soudure en soulageant les contraintes et en améliorant les propriétés mécaniques, garantissant des performances à long terme.
| Aspect | Traitement thermique avant soudage | Traitement thermique après soudage |
| Timing | Avant de souder | Après soudage |
| Température | 50-350 ° C | 600-900 ° C |
| Objectif | Prévenir les fissures, améliorer la soudabilité | Soulage le stress, améliore les propriétés |
| Méthodologie | Résistance, induction, flamme | Four, résistance localisée, induction |
| Durée | Minutes à heures | Heures, en fonction de l'épaisseur |
| Le Monitoring | Thermocouples, infrarouge | Enregistreurs de données, thermocouples |
Outils pour le traitement thermique avant et après soudage
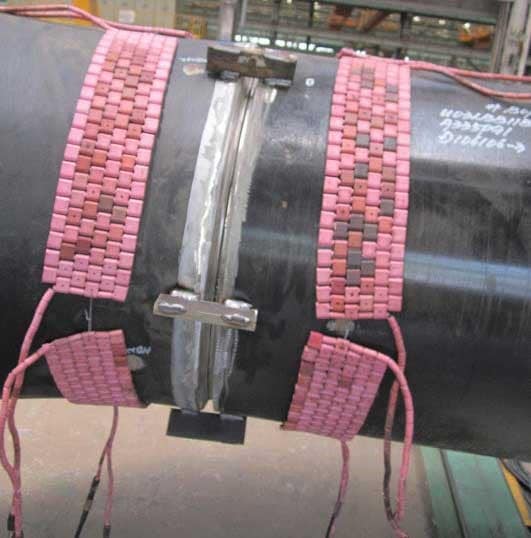
Un traitement thermique efficace nécessite un équipement spécialisé. Nous avons rassemblé quelques outils essentiels à prendre en compte :
Systèmes de chauffage
- Chauffages à résistance: Coussinets ou couvertures en céramique pour un chauffage localisé.
- Bobines d'induction:Systèmes électromagnétiques pour un chauffage rapide et uniforme.
- Chaudières:Fours à gaz ou électriques pour pièces de grandes dimensions.
- Tapis chauffants en céramique: Options flexibles et légères pour les soudures sur le terrain.
Outils de surveillance
- Thermocouples: Mesurez les températures de surface avec une précision de ±1°C.
- Caméras infrarouges: Détecte les points chauds ou le chauffage inégal.
- Enregistreurs de données: Stockez les profils de température pour la conformité au code.
Unités de contrôle : Les systèmes programmables ajustent la puissance de sortie pour maintenir les températures cibles.
Les technologies émergentes
- Surveillance IdO:Les capteurs transmettent des données de température en temps réel aux plateformes cloud, permettant une surveillance à distance.
- Systèmes automatisés:Les bras robotisés appliquent les coussins chauffants avec précision, minimisant ainsi l’erreur humaine.
- Chauffage hybride:Combine l'induction et la résistance pour des processus plus rapides et économes en énergie.
Comment choisir les bons outils
Nous vous proposons quelques éléments à prendre en compte pour vous aider à choisir les outils adaptés au traitement thermique avant et après soudage.
- Échelle du projet:Fours pour cuves en usine, induction portables pour soudures sur le terrain.
- Type d'ouvrage: Induction pour les aciers fortement alliés, résistance pour les aciers au carbone.
- Conditions du site:Systèmes alimentés par batterie pour sites distants, fours à gaz pour installations industrielles.
- Budget:Le chauffage à la flamme est le moins cher mais le moins précis ; le chauffage par induction est plus coûteux mais plus rapide.
Alternatives au traitement thermique traditionnel
| Alternatives | Avantages | Inconvénients |
| Réparations composites | Rapide, peu coûteux, aucune énergie requise. | Limité aux applications non critiques, moins durable que le PWHT. |
| Soulagement du stress mécanique | Économe en énergie, portable. | Moins efficace pour les matériaux épais. |
Réflexions finales
Le traitement thermique avant et après soudage est indispensable pour obtenir des soudures solides, sûres et conformes. Le préchauffage prévient les défauts pendant le soudage, tandis que le traitement thermique après soudage assure durabilité et performance à long terme.
En respectant les normes ASME et AWS, en tirant parti des équipements de chauffage modernes et autres machines à souder en gros , et en relevant d'autres défis liés au soudage, on peut obtenir des soudures impeccables.
FAQ
Quelle est la différence entre le traitement thermique avant et après soudage ?
Le préchauffage a lieu avant le soudage pour éviter les fissures, tandis que le PWHT a lieu après pour soulager les contraintes et améliorer les propriétés.
Quand le PWHT est-il obligatoire selon les codes ASME ?
Le PWHT est requis pour l'acier au carbone d'une épaisseur supérieure à 38 mm ou pour les alliages sujets à la fissuration, conformément à la section VIII de l'ASME.
Quels sont les avantages du traitement thermique après soudage pour l’acier au carbone ?
Le PWHT réduit les contraintes, améliore la ductilité et empêche les fissures, prolongeant ainsi la durée de vie des composants.
Comment choisir entre le chauffage par résistance et par induction ?
La résistance est rentable pour les petits projets ; l'induction est plus rapide pour les composants de grande taille ou en alliage.
Le préchauffage peut-il être ignoré pour les matériaux minces ?
Oui, pour les matériaux de moins de 25 mm, conformément à la norme AWS D1.1, mais vérifiez toujours les exigences du code.
Un traitement thermique après soudage est-il nécessaire pour les soudures en acier inoxydable ?
Pas toujours. Les aciers inoxydables austénitiques ne nécessitent généralement pas de traitement thermique sous vide (PWHT) en raison de leur résistance à la corrosion et de leur ductilité inhérentes. Cependant, certains aciers inoxydables duplex et martensitiques peuvent en avoir besoin pour restaurer leur ténacité ou réduire les contraintes résiduelles.
Le chauffage à la flamme peut-il être utilisé pour le traitement thermique après soudage ?
Le chauffage à la flamme n'est généralement pas recommandé pour le soudage par points en raison de la difficulté de contrôler uniformément la température. Les méthodes de chauffage par four, par résistance ou par induction offrent un contrôle et une répétabilité bien supérieurs.



