
La réponse courte est simple : le soudage MIG par poussée donne des soudures plus propres et plus esthétiques, tandis que le soudage MIG par traction offre une pénétration plus profonde et des joints plus résistants.
En pratique, le choix optimal dépend de l'épaisseur du matériau, du type de joint et de ce qui est le plus important pour votre application : l'esthétique ou la résistance. Si vous avez déjà rencontré des problèmes de projections excessives, de fusion insuffisante ou de cordons irréguliers, il y a de fortes chances que la direction du pistolet ait joué un rôle.
Dans ce guide, nous expliquerons le fonctionnement du soudage MIG par poussée et par traction, les domaines d'application de chaque technique et comment choisir la méthode appropriée pour obtenir des soudures homogènes et fiables.
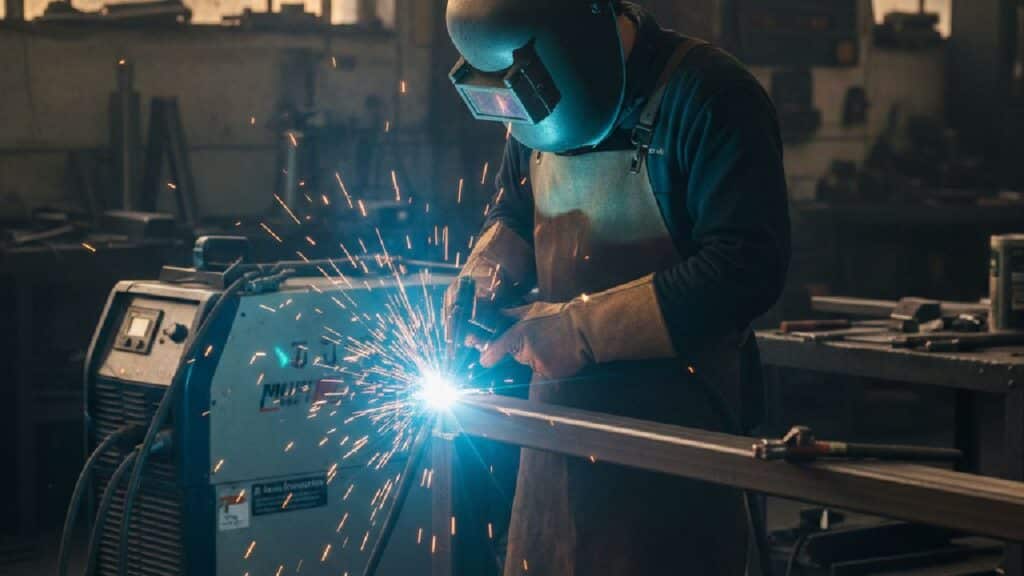
Qu'est-ce que le soudage MIG par poussée ?
Le soudage MIG en poussée (également appelé méthode en avant-bras ) consiste à incliner le pistolet dans le sens du déplacement et à pousser le bain de fusion vers l'avant.
On privilégie le soudage MIG par poussée lorsque l'aspect propre, une meilleure visibilité et une protection gazeuse stable priment sur la profondeur de pénétration. C'est pourquoi il est couramment utilisé sur les matériaux fins et pour les soudures esthétiques.
Caractéristiques principales du soudage MIG par poussée
- Angle de tir avant (10–15°) : Elle maintient l'arc en tête par rapport à la flaque, ce qui facilite le contrôle de la forme du cordon et de la vitesse de déplacement.
- Pénétration plus faible : Réduit le risque de perforation sur les métaux minces.
- Couverture gazière améliorée : Le gaz de protection empêche la flaque d'eau d'être contaminée.
- Profil de la bille de nettoyage : Permet de réaliser des soudures plus plates et plus uniformes, avec un minimum de projections.
- Meilleure visibilité : Permet de suivre le joint et d'effectuer de petites corrections pendant la soudure.
Pour souder de l'aluminium ou de l'acier inoxydable en intérieur, la technique de poussée donne généralement les résultats les plus propres et avec le moins de frustration.
Qu'est-ce que le soudage MIG par traction ?
Le soudage MIG par traction (également connu sous le nom de méthode en revers ) consiste à incliner le pistolet dans le sens inverse du déplacement et à traîner le bain de fusion le long du joint.
Cette technique est utilisée lorsque la pénétration et la résistance de l'assemblage sont prioritaires, notamment sur les aciers épais ou les composants structuraux.
Caractéristiques principales du soudage MIG par traction
- Angle de recul du canon (10–15°) : Concentrée la chaleur directement sur l'articulation.
- Pénétration plus profonde : Permet de fusionner complètement les matériaux épais là où les soudures superficielles peuvent échouer.
- Apport de chaleur plus élevé : Améliore la résistance mais augmente le risque de déformation.
- Visibilité réduite : La flaque d'eau s'étend derrière l'arc, rendant le contrôle plus difficile.
- Soudures structurelles plus résistantes : Parfaitement adapté aux applications supportant des charges.
Le soudage par traction est efficace, mais il pardonne moins les petites erreurs techniques. Celles-ci sont rapidement visibles, ce qui explique pourquoi les débutants ont souvent du mal à le maîtriser.
Pourquoi les techniques de poussée et de traction sont importantes?
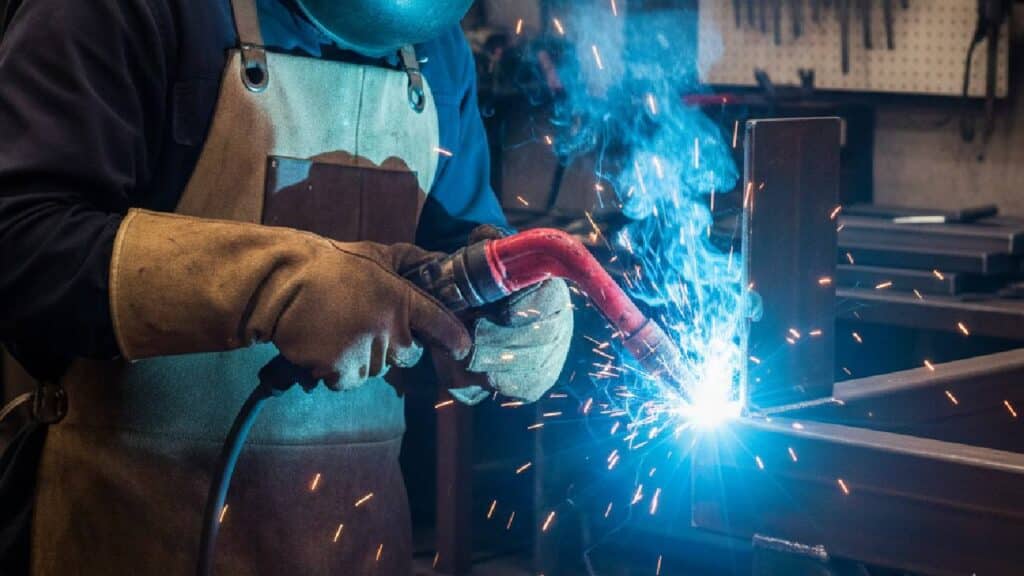
Les techniques de poussée et de traction sont importantes car la direction du pistolet contrôle directement la pénétration, la forme du cordon, l'apport de chaleur et la fiabilité globale de la soudure.
Le soudage par poussée répartit la chaleur sur une plus grande surface et favorise une meilleure qualité de surface. Le soudage par traction concentre la chaleur au niveau du joint pour obtenir une fusion plus solide. Une méthode inadaptée peut entraîner un manque de fusion, des projections excessives, des déformations ou des fissures — autant de problèmes qui impliquent généralement un meulage, une nouvelle soudure et une perte de temps.
Choisir la bonne technique dès le départ permet d'économiser des efforts et d'obtenir des résultats plus constants.
Angle et direction du canon : poussée ou traction
On peut identifier le soudage MIG en poussée ou en traction par une seule chose : l’angle du pistolet.
- Soudage MIG par poussée : Inclinez le pistolet de 10 à 15 degrés vers l'avant, dans le sens du déplacement. L'arc décrit guide le jet d'eau, produisant des cordons plus réguliers et une meilleure visibilité.
- Soudage MIG par traction : Inclinez le canon de 10 à 15 degrés vers l'arrière, dans le sens inverse du déplacement. L'arc formé s'enfonce dans l'articulation, créant une pénétration plus profonde.
De petits ajustements sont essentiels. L'épaisseur du matériau, la conception du joint et le diamètre du fil peuvent tous influencer l'angle idéal ; un réglage précis fait donc partie intégrante du processus.
7 différences fondamentales entre le soudage MIG par poussée et par traction
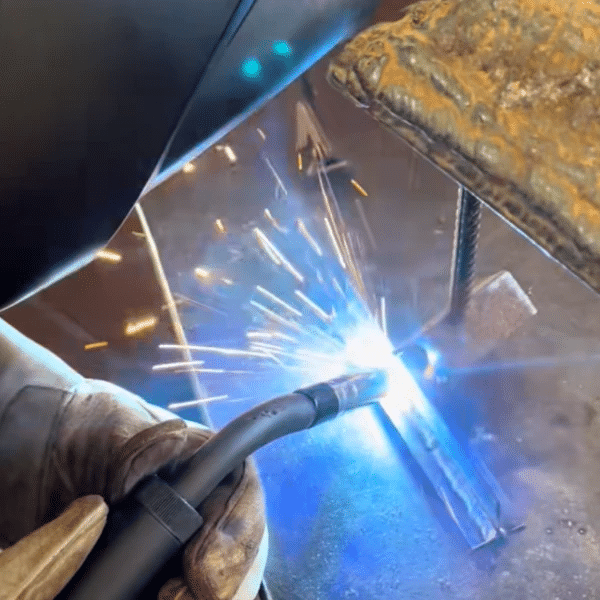
1. Apparence des perles
- Push: Des perles plus plates, plus larges et plus nettes, avec une finition professionnelle.
- Tirer: Des perles plus étroites et plus hautes, privilégiant la solidité à l'esthétique.
2. Contrôle de la chaleur et de la déformation
- Push: Répartit la chaleur plus uniformément, réduisant ainsi les déformations sur les matériaux minces.
- Tirer: Concentre la chaleur, améliorant la fusion mais augmentant le risque de distorsion.
3. Couverture de gaz de protection
- Push: Meilleure couverture gazeuse car le gaz s'écoule devant la flaque.
- Tirer: Couverture moins efficace en bordure, augmentant le risque de porosité.
4. Compatibilité matérielle
- Push: Idéal pour l'acier fin, l'aluminium et l'acier inoxydable.
- Tirer: Idéal pour l'acier au carbone épais et les composants structuraux.
5. Éclaboussures et nettoyage
- Push: Projections minimales et nettoyage post-soudure réduit.
- Tirer: Davantage d'éclaboussures en raison d'une concentration de chaleur plus élevée.
6. Vitesse et productivité
- Push: Permet des vitesses de déplacement plus rapides sur des matériaux minces.
- Tirer: Nécessite des mouvements lents et contrôlés pour une pénétration correcte.
7. Sécurité et visibilité
- Push: Meilleure visibilité et contrôle plus facile, surtout pour les débutants.
- Tirer: Visibilité réduite et risque accru de défauts en cas de dérapage de la technique.
Quand choisir le soudage MIG par poussée ou par traction ??
Choisissez le soudage MIG par poussée si vous êtes :
- Soudage de matériaux minces
- Travail en intérieur avec gaz de protection
- Prioriser une apparence propre
- Vous recherchez une soudure plus rapide avec moins de nettoyage ?
- Vous développez encore vos compétences en soudage MIG
Choisissez le soudage MIG par traction si vous êtes :
- Soudage d'acier épais ou de construction
- Travaux sur les joints porteurs
- Prioriser la pénétration et la force
- Gestion efficace de la chaleur et des déformations
- Privilégiant la durabilité à l'apparence
Réflexions finales
Le soudage MIG par poussée excelle lorsque le contrôle, l'aspect esthétique et les matériaux fins sont essentiels. Le soudage MIG par traction, quant à lui, est idéal lorsque la résistance et la pénétration sont prioritaires. Aucune de ces méthodes n'est universellement supérieure : le choix optimal dépend du matériau à souder et des performances attendues de la soudure.
L'obtention de résultats constants repose sur l'utilisation d'un équipement adapté à la technique. Un poste à souder MIG stable et bien réglé facilite la gestion de la chaleur, de la pénétration et de la qualité du cordon. Si vous optimisez votre installation, le choix d'un équipement et d'accessoires de soudage MIG fiables simplifiera la mise en œuvre des techniques de soudage par poussée et par traction.
QFPs
Les débutants devraient commencer par le soudage MIG en poussée. Cette technique offre une meilleure visibilité, une couverture gazeuse plus stable et moins de projections, facilitant ainsi le contrôle du bain de fusion et permettant d'éviter les erreurs courantes.
Non. Le soudage par traction augmente la pénétration, mais la résistance dépend de la qualité de la fusion, des réglages et de la conception du joint, et non de la direction seule. Une soudure par traction mal exécutée peut être plus fragile qu'une soudure par poussée propre.
Dans la plupart des cas, il est conseillé d'utiliser une seule technique de soudure. Changer de technique en cours de soudure peut entraîner une pénétration irrégulière, une forme de cordon inégale et des défauts visibles, sauf raison particulière et contrôle rigoureux.
Le soudage MIG par poussée est généralement plus facile en position verticale ascendante et au plafond car il offre un meilleur contrôle du bain de fusion et une meilleure visibilité. Le soudage par traction dans ces positions augmente le risque de coulures et de projections excessives.
Oui. Le fil plein sous protection gazeuse donne de meilleurs résultats avec la technique de soudage par poussée, tandis que certains fils fourrés sont conçus pour être soudés par traction. Consultez toujours les recommandations du fabricant du fil avant de souder.



