
Si vous avez déjà enlevé le laitier et constaté de minuscules trous ou des microfissures dans votre cordon de soudure, vous savez à quel point les défauts de soudage SMAW peuvent être frustrants. Un instant, la soudure semble parfaite, et l'instant d'après, vous devez tout meuler pour éliminer les imperfections.
Le soudage à l'électrode enrobée (SMAW) est robuste, polyvalent et idéal pour les travaux en extérieur. Cependant, comme il est manuel et souvent réalisé dans des environnements venteux, froids ou poussiéreux, de petites modifications des réglages ou de la technique peuvent rapidement engendrer des défauts.
Dans ce guide, nous expliquerons l'origine des défauts de soudure SMAW, comment les diagnostiquer rapidement et comment corriger la porosité, les inclusions de laitier et les fissures. Nous détaillerons également les mesures préventives à prendre avant même que ces problèmes ne surviennent. Analysons cela étape par étape.
Pourquoi des défauts apparaissent-ils lors des soudures SMAW ?
Les défauts de soudage SMAW sont presque toujours liés à un problème de contrôle de la chaleur, de contamination ou de gestion de l'hydrogène.
Le soudage à l'électrode enrobée étant manuel, vous contrôlez en temps réel l'intensité, la longueur d'arc, la vitesse de déplacement et l'angle de l'électrode. Même de légères variations influent sur la pénétration, la protection et la vitesse de refroidissement. Le soudage est prévisible : en cas de problème, c'est qu'un réglage ou une condition a été modifié.
Un faible ampérage entraîne souvent un manque de fusion. Un ampérage excessif augmente les projections et le risque de fissuration. Le choix de l'électrode est également plus important que beaucoup de soudeurs ne le pensent.
Le profil de pénétration et le comportement du laitier d'une électrode E6013 diffèrent considérablement de ceux d'une électrode E7018 à faible teneur en hydrogène. Un arc long affaiblit la protection et favorise la porosité. La rouille superficielle, l'huile, la peinture ou l'humidité introduisent des gaz dans le bain de fusion. De plus, des électrodes humides favorisent l'introduction d'hydrogène, qui peut ne se manifester que plusieurs heures plus tard par des fissures différées.
La baisse de qualité d'une soudure est rarement aléatoire. La soudure réagit à un facteur extérieur.
Diagnostic rapide : Quel est le problème avec votre soudure SMAW ?
Avant de tout démolir, identifiez le symptôme.
Voici un guide de référence rapide :
- Si vous observez de petits trous dans la perle : il s’agit probablement d’un problème de porosité dû à l’humidité, à une contamination ou à une longueur d’arc instable.
- Si les scories ne se séparent pas entre les passes : vous êtes probablement confronté à des inclusions de scories dues à une faible chaleur, un angle incorrect ou une vitesse de déplacement trop élevée.
- Si des fissures apparaissent après refroidissement : il peut s’agir de fissures induites par l’hydrogène ou d’un stress de refroidissement excessif.
- Si la soudure paraît froide et reste en surface : cela suggère un manque de fusion dû à un faible ampérage ou à une technique inappropriée.
Examinons maintenant chaque défaut plus en détail.
Comment corriger la porosité des soudures SMAW ?
Aperçu de la porosité
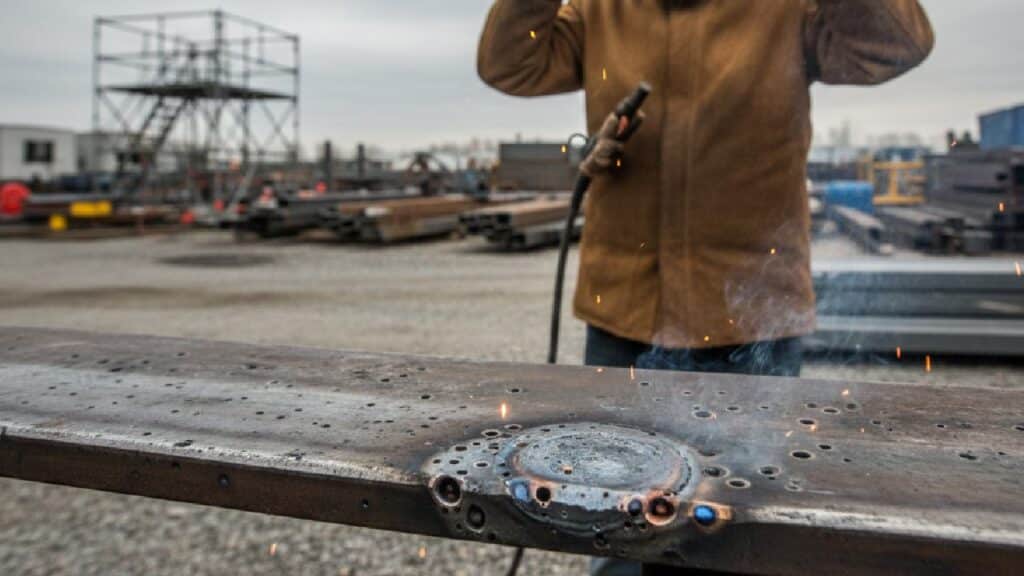
La porosité est due à la présence de gaz emprisonné dans le métal de soudure. Elle se manifeste par des piqûres en surface ou des cavités internes.
Elle se forme lorsque des gaz comme l'hydrogène, l'azote ou l'oxygène ne peuvent s'échapper avant que le métal en fusion ne se solidifie.
Causes profondes de la porosité
Les causes les plus courantes incluent :
- Électrodes humides : du gaz hydrogène se forme lorsque des tiges humides brûlent.
- Surface contaminée : L'huile, la rouille, la peinture ou l'humidité créent des gaz.
- Longueur d'arc excessive : couverture de blindage insuffisante.
- Ampérage incorrect : Un arc instable piège les gaz.
- Refroidissement rapide : les gaz n'ont pas le temps de s'échapper.
Les barres à faible teneur en hydrogène comme l'E7018 réduisent ce risque, mais seulement si elles sont stockées correctement dans des fours à barres (température de maintien typiquement de 250 à 300 °F).
Mesures correctives
Suivez les étapes de synthèse:
- Nettoyez soigneusement le métal de base : utilisez une meuleuse ou une brosse métallique.
- Stocker les électrodes dans des conditions sèches : maintenir les tiges à faible teneur en hydrogène au chaud.
- Maintenez une longueur d'arc courte et stable : évitez les arcs longs.
- Réglez l'ampérage correct : par exemple, le E7018 de 3.2 mm fonctionne généralement autour de 90 à 130 ampères (vérifiez les spécifications du fabricant).
- Contrôler la vitesse de déplacement : Laisser le temps aux gaz de s'échapper.
Si vous avez déjà utilisé une baguette neuve et sèche et que le problème a disparu, vous avez déjà constaté l'impact de l'humidité sur la qualité de la soudure.
Pourquoi observe-t-on des inclusions de laitier dans les soudures SMAW ?
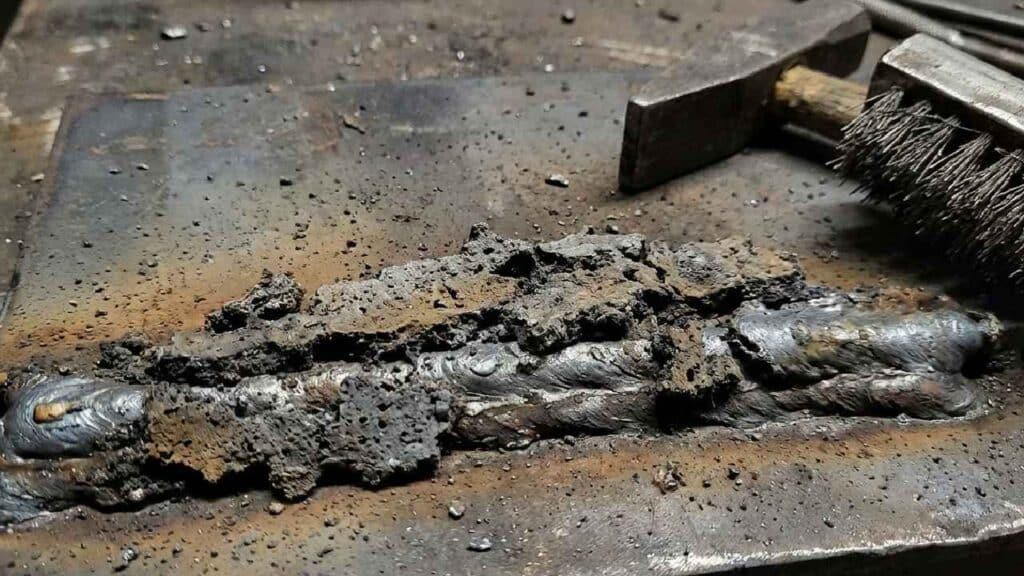
Définition des inclusions de scories
L'inclusion de laitier désigne un résidu non métallique qui se retrouve piégé à l'intérieur du métal d'apport ou entre les passes de soudure.
Bien que le laitier joue un rôle important dans la protection du bain de fusion pendant le soudage, il doit être complètement séparé et éliminé avant la passe suivante. S'il reste emprisonné, il crée des points de faiblesse dans le joint, réduisant ainsi sa résistance et sa tenue à la fatigue.
Causes fréquentes d'inclusions de scories
L'inclusion de scories résulte généralement de :
- Nettoyage insuffisant entre les passes : des scories restent entre les passes.
- Courant de soudage faible : une chaleur insuffisante empêche la séparation du laitier.
- Angle d'électrode incorrect : le laitier ne remonte pas à la surface.
- Vitesse de déplacement rapide : les scories restent piégées avant de remonter à la surface.
- Conception à joint étanche : aucune voie d'échappement.
Mesures correctives pour les inclusions de scories
- Nettoyer complètement les scories entre les passes : utiliser un marteau à piquer et une brosse métallique.
- Augmenter légèrement la température si nécessaire : assurer une fusion correcte.
- Réglage de l'angle de l'électrode : Maintenez une technique de freinage ou de poussée appropriée selon le type de tige.
- Ralentir la vitesse de déplacement : Laisser les scories remonter.
- Améliorer la préparation des joints : Ouvrir les angles des rainures pour un meilleur accès.
Si des scories se retrouvent systématiquement piégées au pied de la soudure, vérifiez d'abord votre angle.
Pourquoi des fissures se forment-elles dans les soudures SMAW ?
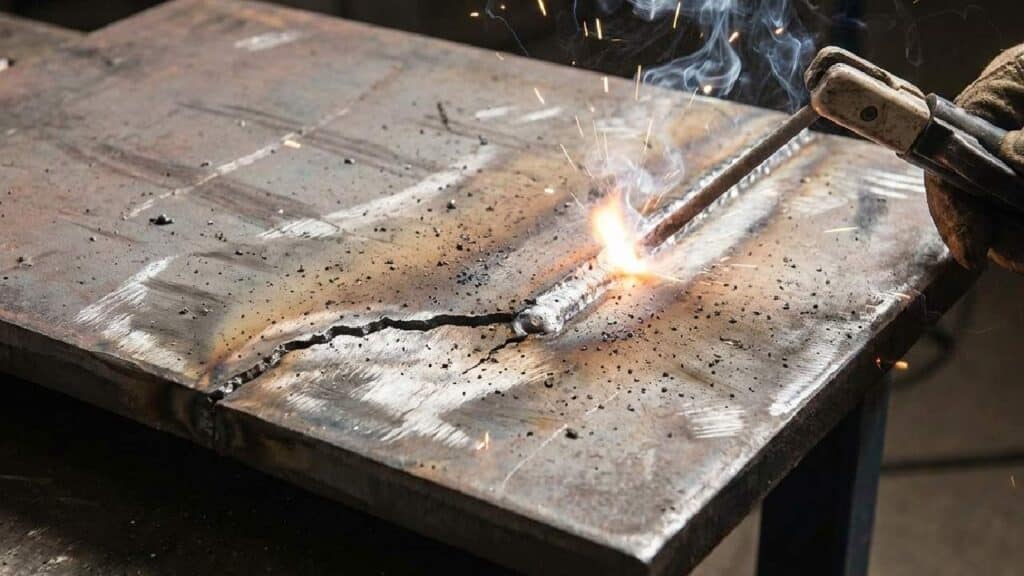
Types de fissures de soudure
Les fissures de soudure sont des fractures qui se forment soit dans le métal d'apport lui-même, soit dans la zone affectée thermiquement (ZAT) environnante. Contrairement à la porosité ou aux inclusions de laitier, les fissures menacent directement l'intégrité structurale car elles créent une séparation nette au sein du joint.
Les fissures apparaissent généralement sous forme de :
- Fissures à chaud (pendant la solidification)
- Fissures à froid (après refroidissement)
- Fissures en cratère (à l'extrémité de la soudure)
Causes principales de fissuration
Les fissures résultent généralement de :
- Vitesse de refroidissement élevée : Un refroidissement rapide augmente les contraintes internes.
- Contamination par l'hydrogène : L'humidité introduit de l'hydrogène.
- Apport de chaleur excessif : crée des structures fragiles.
- Conception articulaire défectueuse : limite la contraction.
- Absence de préchauffage : le métal de base froid augmente le choc thermique.
La fissuration induite par l'hydrogène est particulièrement fréquente dans les aciers à haute résistance.
Mesures préventives et correctives
- Préchauffer le métal de base : en fonction de l'épaisseur et du matériau (souvent 150 à 250 °F pour les sections plus épaisses).
- Utilisez des électrodes à faible teneur en hydrogène : telles que E7018.
- Contrôlez soigneusement l'apport de chaleur : évitez un ampérage excessif.
- Remplir correctement les cratères : éviter de laisser des fissures en forme de cratère à la fin de la soudure.
- Effectuer un traitement thermique après soudage si nécessaire : réduire les contraintes résiduelles.
Des fissures apparaissent souvent plusieurs heures après la soudure ; il est donc conseillé de procéder à une nouvelle inspection une fois la soudure refroidie.
Que faut-il vérifier en premier lorsqu'un défaut apparaît ?
En cas de problème avec une soudure, n'essayez pas de tout régler en même temps. Suivez ces étapes dans l'ordre et modifiez une variable à la fois.
- Vérifier la propreté des surfaces :
Éliminez complètement la rouille, l'huile, la peinture, la calamine et l'humidité. Même une légère contamination peut introduire du gaz dans le bain de fusion et provoquer des porosités. - Confirmer le type d'électrode et son stockage :
Assurez-vous que l'électrode est adaptée au matériau et à l'application. Les électrodes à faible teneur en hydrogène, comme les E7018, doivent rester sèches. L'humidité des électrodes est une cause fréquente de fissuration différée. - Vérifier les paramètres d'ampérage :
Vérifiez la plage de courant recommandée par le fabricant pour la taille de votre électrode. Un courant trop faible réduit la fusion. Un courant trop élevé augmente les projections et la fragilité de la pièce. - Évaluer la longueur de l'arc :
Maintenez un arc court et régulier. Un arc long affaiblit le blindage et augmente l'instabilité. - Ajuster la vitesse de déplacement :
Déplacez-vous suffisamment lentement pour permettre une fusion et une séparation des scories correctes, mais pas trop lentement pour éviter une accumulation excessive de chaleur. - Examen de la conception et de la préparation conjointes :
Veillez à ce que l'angle de la rainure permette un accès et un nettoyage adéquats entre les passes. Les joints trop serrés retiennent souvent les scories. - Évaluer les conditions environnementales :
Protégez la soudure du vent, de l'humidité et du froid extrême. Ces facteurs influent sur la protection et la vitesse de refroidissement.
La plupart des défauts de soudage SMAW peuvent être attribués à l'un de ces sept points de contrôle. En les suivant dans l'ordre, le dépannage devient systématique et non plus une question de conjectures.
Comment réduire les défauts à long terme ?
Il est plus facile de prévenir les défauts que de les réparer. Une fois les principes de base maîtrisés, la porosité, les inclusions de scories et les fissures deviennent beaucoup moins fréquentes.
- Choisir des matériaux de base appropriés : les aciers à faible teneur en carbone sont généralement plus tolérants que les alliages à haute résistance. Lors de l’utilisation de matériaux plus épais ou à haute résistance, il convient de contrôler plus précisément la vitesse de refroidissement et la teneur en hydrogène.
- Stockage approprié des électrodes : Conserver les tiges à faible teneur en hydrogène au sec en permanence. Le contrôle de l’humidité est l’un des moyens les plus efficaces de réduire le risque de fissuration.
- Maintenir une technique de soudage stable : veiller à ce que la longueur de l’arc et la vitesse de déplacement soient constantes. La plupart des défauts apparaissent lorsque la technique devient irrégulière sous l’effet de la fatigue ou du temps imparti.
- Évitez un apport de chaleur excessif : le sursoudage augmente la déformation et les contraintes résiduelles. Trouvez le juste équilibre entre la pénétration et la chaleur contrôlée.
- Préparation soignée des joints : un angle de rainure approprié et un nettoyage minutieux entre les passes empêchent l’emprisonnement de scories et une fusion incomplète.
- Protéger la zone de travail : Protéger les soudures extérieures du vent et de l’humidité. L’exposition aux intempéries influe directement sur le comportement de protection et de refroidissement.
Le soudage à l'électrode enrobée récompense la discipline. De petites améliorations dans la préparation et la régularité permettent d'éviter la plupart des défauts avant même qu'ils n'apparaissent.
En conclusion : Maîtriser la qualité du soudage SMAW
La plupart des défauts de soudure SMAW sont liés à trois facteurs fondamentaux : la maîtrise de la chaleur, la propreté et la gestion de l’hydrogène. Lorsqu’un de ces facteurs est négligé, la soudure réagit immédiatement.
La porosité est souvent le signe d'une contamination. Les inclusions de scories indiquent généralement un problème de chaleur ou de technique. Les fissures sont liées à la vitesse de refroidissement et à la maîtrise de l'hydrogène, notamment dans les matériaux épais ou à haute résistance. Le défaut peut paraître différent, mais ses causes sous-jacentes sont rarement aléatoires.
Abordez le dépannage méthodiquement et ajustez une variable à la fois. Le soudage est prévisible lorsque les principes fondamentaux sont maîtrisés.
Maîtrisez les fondamentaux, restez constant, et les soudures sans défaut deviendront la norme plutôt que l'exception.
Questions fréquentes sur les défauts de soudure SMAW
La fissuration induite par l'hydrogène est souvent retardée car l'hydrogène diffuse à travers le métal de soudure lors de son refroidissement. La contraction du métal entraîne une augmentation des contraintes internes. Si de l'hydrogène est emprisonné dans la structure, de petites fissures peuvent se former plusieurs heures après la fin apparente de la soudure. C'est pourquoi une inspection après refroidissement complet est essentielle, notamment pour les applications structurelles.
Les plaques plus épaisses refroidissent plus lentement en surface, mais leur contraction engendre des contraintes internes plus importantes. Ces contraintes augmentent les contraintes dans la zone de soudure. Sans préchauffage adéquat, les matériaux épais sont plus sujets à la fissuration par l'hydrogène. Plus l'épaisseur augmente, plus le contrôle de l'apport de chaleur et de la température de préchauffage devient crucial.
Oui. Si la température entre passes est trop basse, les contraintes de refroidissement augmentent entre les passes. Si elle est trop élevée, un échauffement excessif peut affaiblir les propriétés mécaniques. Le maintien d'une température entre passes contrôlée contribue à équilibrer les contraintes et la structure métallurgique, notamment dans les soudures multipasses.
Le diamètre des électrodes influe sur l'apport de chaleur et le profil de pénétration. Des électrodes plus larges nécessitent un ampérage plus élevé et peuvent entraîner une surchauffe si celle-ci n'est pas correctement maîtrisée. Des électrodes plus fines permettent un contrôle plus précis dans les matériaux minces. Utiliser le diamètre approprié à l'épaisseur du joint contribue à réduire les défauts de fusion et les risques de fissuration.
La température de préchauffage doit être augmentée lors du soudage de sections épaisses, d'aciers à haute résistance ou de matériaux à forte teneur en carbone. Ces matériaux sont plus sensibles à l'hydrogène et aux contraintes liées à un refroidissement rapide. Il est impératif de toujours respecter les spécifications du matériau ou les exigences du mode opératoire de soudage pour déterminer les niveaux de préchauffage.



