
Le soudage à l'arc avec fil fourré (FCAW) est l'un des procédés de soudage les plus polyvalents et productifs à la disposition des fabricants modernes. Cette méthode de soudage semi-automatique allie la portabilité du soudage à l'électrode enrobée à la rapidité et à l'efficacité du soudage MIG, ce qui en fait une technique incontournable pour les soudeurs professionnels comme pour les amateurs avertis.
Le soudage FCAW utilise une électrode tubulaire continue en fil fourré qui assure la protection, la désoxydation et la stabilisation de l'arc pendant le soudage. Cette conception innovante élimine de nombreuses limitations des méthodes de soudage traditionnelles tout en offrant des performances supérieures dans des conditions difficiles, notamment en extérieur, par temps venteux et pour les applications nécessitant une pénétration profonde.
La popularité croissante du soudage à fil fourré s'explique par sa capacité à fournir des résultats de haute qualité pour diverses applications, tout en maintenant d'excellents taux de productivité. La maîtrise de ce procédé ouvre de nouvelles perspectives aux soudeurs désireux d'élargir leurs compétences et de s'attaquer à des projets qui pourraient s'avérer complexes avec d'autres méthodes de soudage.
Comprendre le procédé de soudage par fil fourré
Le procédé de soudage à fil fourré repose sur un arc électrique établi entre une électrode tubulaire alimentée en continu et la pièce à souder. Le fil fourré contient en son cœur des composés de flux qui remplissent plusieurs fonctions essentielles lors du soudage. Lors de la fusion du fil, ces composés créent un laitier protecteur et des gaz qui isolent le bain de fusion de la contamination atmosphérique.
Le procédé FCAW génère des taux de dépôt nettement supérieurs au soudage à l'électrode enrobée, tout en conservant d'excellentes propriétés de pénétration. L'alimentation continue du fil élimine les changements d'électrodes fréquents nécessaires au soudage à l'électrode enrobée, améliorant considérablement la productivité pour les soudures longues et les applications répétitives.
Les caractéristiques de l'arc en soudage à l'électrode fourrée sont généralement plus puissantes et pénétrantes que celles du soudage MIG, ce qui le rend particulièrement efficace pour assembler des matériaux plus épais et obtenir une pénétration complète du joint en une seule passe. Cet arc pénétrant permet également de brûler les contaminants de surface tels que la calamine, la rouille légère et la peinture, qui pourraient poser problème avec d'autres procédés de soudage.
Le soudage à l'arc avec fil fourré produit une couche de laitier protectrice qui refroidit plus lentement que le métal de base, ce qui procure un traitement thermique post-soudage bénéfique et améliore les propriétés mécaniques. Ce laitier protège également le métal fondu en cours de refroidissement d'un refroidissement trop rapide susceptible d'entraîner des fissures dans les matériaux sensibles.
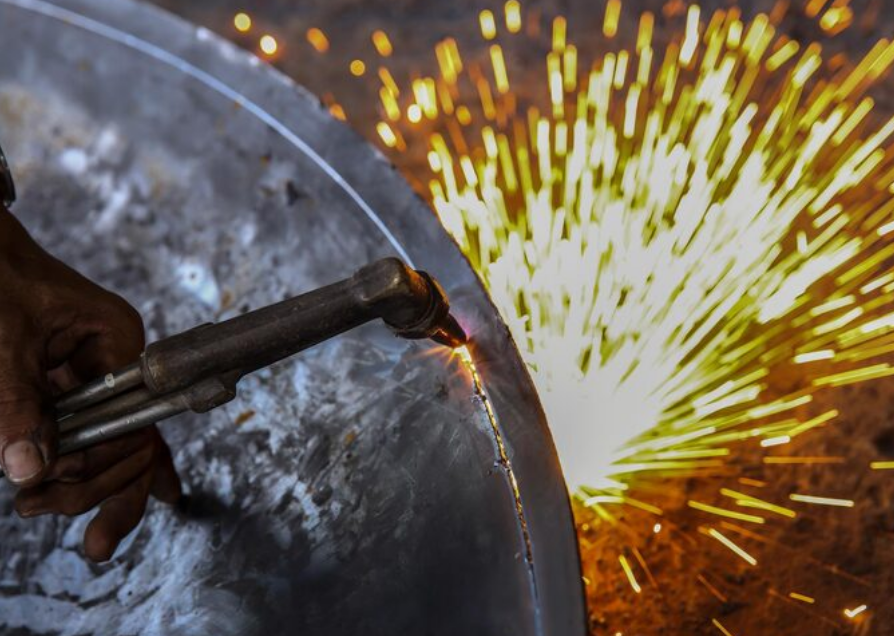
Types de soudage à fil fourré : auto-blindé ou sous protection gazeuse
Le soudage à fil fourré autoprotégé (FCAW) fonctionne sans gaz de protection externe, s'appuyant exclusivement sur les composés de flux contenus dans l'âme du fil pour assurer la protection de l'arc et de la soudure. Cette caractéristique rend le FCAW autoprotégé idéal pour le soudage en extérieur, les réparations sur site et les applications où l'apport de gaz de protection s'avère impraticable, voire impossible.
Les électrodes à âme fourrée autoprotégées contiennent généralement plus de composés de flux que les versions sous protection gazeuse, ce qui génère davantage de laitier et de projections, mais offre une capacité de pontage des joints supérieure et une meilleure tolérance à la contamination de surface. Ces caractéristiques rendent les procédés autoprotégés particulièrement intéressants pour le soudage de structures, la fabrication lourde et les applications de maintenance.
Le soudage à l'arc sous protection gazeuse avec fil fourré associe un fil tubulaire fourré à un gaz de protection externe, généralement du CO2 ou des mélanges argon/CO2. Cette combinaison offre des caractéristiques d'arc supérieures, une réduction des projections et des propriétés mécaniques améliorées par rapport aux procédés sans protection, bien qu'elle nécessite un équipement de manipulation des gaz et limite la portabilité.
Le soudage FCAW sous protection gazeuse produit des soudures plus nettes, avec une meilleure fusion des parois latérales et une ductilité accrue, ce qui en fait un choix idéal pour les applications exigeant des propriétés mécaniques et un aspect esthétique supérieurs. La protection gazeuse externe permet également des vitesses de déplacement plus élevées et une productivité accrue en production.
Comprendre les différences entre ces deux approches aide les soudeurs à sélectionner la méthode de fil fourré la plus appropriée pour des applications et des conditions de travail spécifiques.
Exigences et configuration de l'équipement
Les équipements de soudage à fil fourré partagent de nombreux composants avec les systèmes de soudage MIG , mais des modifications spécifiques optimisent leurs performances pour les électrodes tubulaires. Les postes à souder MIG standard peuvent souvent être utilisés pour le soudage à fil fourré moyennant des ajustements appropriés du système d'entraînement du fil et le changement des buses de contact.
Poste à souder MIG multi-procédés sans gaz à fil fourré
Les systèmes d'entraînement de fil pour le soudage à l'électrode fourrée nécessitent une puissance suffisante pour pousser les fils tubulaires à travers les câbles de torche sans écraser ni déformer l'électrode. Les systèmes d'entraînement à quatre rouleaux offrent généralement des performances d'alimentation supérieures à celles des systèmes à deux rouleaux, notamment pour les fils fourrés de plus grand diamètre ou les câbles de torche plus longs.
Le choix du fil fourré dépend de l'épaisseur du matériau de base, de la position de soudage et des propriétés mécaniques recherchées. Les diamètres de fil courants varient de 0,89 mm (0.035″) pour les applications sur tôle jusqu'à 3,17 mm (1/8″) ou plus pour le soudage de structures lourdes. La composition du fil varie considérablement selon les fabricants et les applications, ce qui exige une sélection rigoureuse en fonction des spécifications du projet.
Pour le soudage à l'électrode fourrée, les tubes contact présentent généralement des ouvertures plus larges que celles des fils pleins afin de permettre l'insertion de l'électrode tubulaire sans restriction. Certaines applications nécessitent des tubes contact spécialisés, conçus pour améliorer le transfert de courant et prolonger la durée de vie des fils fourrés abrasifs.
Les exigences en matière de sources d'alimentation privilégient les machines à tension constante avec une capacité d'ampérage suffisante pour les applications prévues. La plupart des soudages à l'arc fourré fonctionnent en mode transfert par pulvérisation, ce qui nécessite une source d'alimentation adéquate pour maintenir des caractéristiques d'arc stables sur toute la plage de fonctionnement.
Principaux avantages et bénéfices du soudage à fil fourré
Le soudage à fil fourré présente plusieurs avantages, notamment une productivité exceptionnelle qui surpasse souvent celle des autres procédés de soudage à l'arc. L'alimentation continue du fil élimine les temps d'arrêt liés au changement d'électrode, tandis que les taux de dépôt plus élevés réduisent le temps de soudage global pour la plupart des applications.
Les taux de dépôt élevés obtenus en soudage à fil fourré sont dus à la conception du fil tubulaire, qui permet d'utiliser des diamètres de fil plus importants et des densités de courant plus élevées qu'avec les procédés à fil plein. Cette caractéristique s'avère particulièrement précieuse pour les travaux de fabrication lourde nécessitant d'importants dépôts de métal d'apport.
Grâce à ses caractéristiques de pénétration profonde , le soudage à l'arc fourré est idéal pour le soudage en une seule passe de matériaux épais et pour les applications exigeant une pénétration complète du joint. L'arc pénétrant brûle les oxydes et les contaminants de surface qui pourraient engendrer des problèmes de fusion avec d'autres procédés.
La capacité de soudage toutes positions permet aux procédés à fil fourré de traiter efficacement les soudures à plat, horizontales, verticales et en position de plafond. Une technique appropriée et un choix judicieux du fil garantissent des soudures de haute qualité dans toutes les positions, offrant ainsi une grande flexibilité pour les projets de fabrication complexes.
La résistance aux intempéries constitue un atout majeur pour le soudage à l'arc fourré, notamment pour les procédés autoprotégés qui fonctionnent efficacement même par temps venteux, là où les procédés sous protection gazeuse seraient mis à rude épreuve. Cette caractéristique rend le soudage à l'arc fourré indispensable pour la construction, les pipelines et les réparations en extérieur.
La capacité de pontage des interstices permet au soudage à fil fourré de pallier les difficultés d'assemblage et les ouvertures de racine importantes qui pourraient poser problème avec d'autres procédés. Les caractéristiques fluides du bain de fusion contribuent à combler les interstices et à produire des soudures de qualité, même avec une préparation de joint imparfaite.
Applications et utilisations industrielles
Le soudage des structures métalliques représente l'une des principales applications du soudage à l'arc fourré, de nombreux codes du bâtiment reconnaissant spécifiquement les procédés FCAW pour la fabrication de structures. La combinaison d'une haute résistance, d'une excellente ténacité et d'une productivité supérieure fait du soudage à l'arc fourré une solution idéale pour les applications structurelles.
L'industrie navale recourt largement au soudage à fil fourré pour la construction de coques, la fabrication de cloisons et l'assemblage de structures. Ce procédé offre une excellente productivité pour le soudage de tôles épaisses, courant dans la construction navale, tout en garantissant des propriétés mécaniques adaptées aux conditions de service en mer.
La construction de pipelines repose largement sur le soudage à l'arc fourré, tant pour les applications terrestres que sous-marines. Les procédés de soudage à l'arc fourré autoprotégés sont efficaces même dans des conditions climatiques difficiles, tout en offrant la résistance et la robustesse requises pour les pipelines sous pression.
La fabrication d'engins lourds utilise le soudage à l'arc fourré pour la construction des châssis, la fabrication des godets et l'assemblage des composants structurels. La forte pénétration et la capacité à combler les jeux permettent de réaliser des pièces épaisses et de corriger les assemblages parfois imparfaits, fréquents dans la construction d'engins lourds.
Le soudage de réparation et d'entretien bénéficie de la capacité du fil fourré à travailler sur des surfaces contaminées et offre d'excellentes propriétés de résistance pour les réparations structurelles. La portabilité des procédés autoprotégés les rend particulièrement précieux pour les interventions sur site.
Technique de soudage et meilleures pratiques
La technique de soudage à fil fourré nécessite de comprendre en quoi elle diffère du soudage MIG à fil plein. Le fil tubulaire induit des caractéristiques d'arc et un comportement du bain de fusion différents, exigeant des approches spécifiques pour un résultat optimal.
En soudage à fil fourré, l'angle de déplacement est généralement légèrement incliné (de 5 à 15 degrés), bien que certaines applications tirent profit de la technique de poussée. La production de laitier inhérente au procédé influence le choix de l'angle de déplacement et a un impact sur l'élimination du laitier et les caractéristiques du profil de soudure.
La vitesse d'alimentation du fil et le réglage de la tension nécessitent une coordination précise pour maintenir un arc stable. Le soudage à fil fourré s'effectue souvent à des tensions plus élevées que les applications comparables avec fil plein, ce qui requiert un ajustement des paramètres de soudage MIG standard.
L'élimination du laitier est un facteur essentiel du soudage multipasse, nécessitant un nettoyage complet entre chaque passe afin d'éviter les inclusions de laitier. Des techniques de nettoyage interpasses appropriées garantissent une soudure de qualité et préviennent les défauts lors des passes suivantes.
La technique de passe de fond peut nécessiter des procédures spécifiques selon la conception du joint et les conditions du support. De nombreuses applications de soudage à l'arc fourré bénéficient de techniques de soudage en trou de serrure qui garantissent une pénétration complète du joint tout en assurant un bon renforcement de la passe de fond.
Comparaison avec d'autres procédés de soudage
La comparaison entre le soudage FCAW et le soudage MIG montre que le soudage à fil fourré offre une meilleure pénétration et une meilleure résistance au vent, tandis que le soudage MIG assure un soudage plus propre et un meilleur rendu. Le choix dépend des exigences de l'application, des conditions de travail et des priorités en matière de productivité.
Le soudage à l'électrode enrobée avec fil fourré présente des avantages en termes de productivité grâce à l'alimentation continue du fil et à des taux de dépôt plus élevés. Le soudage à l'électrode enrobée conserve ses avantages dans les espaces restreints et offre un choix d'électrodes plus large pour les applications spécialisées.
Le soudage FCAW et le soudage TIG présentent des différences considérables en termes de productivité et de champ d'application. Le soudage TIG offre un contrôle supérieur et des résultats esthétiques plus précis, tandis que le soudage à fil fourré permet des taux de dépôt beaucoup plus élevés et une meilleure capacité de pontage des jeux pour le soudage de production.
La compréhension de ces comparaisons aide les soudeurs à sélectionner le processus le plus approprié pour des applications spécifiques tout en reconnaissant les atouts uniques que chaque processus apporte à différents scénarios de soudage.
Considérations de sécurité et meilleures pratiques
La sécurité du soudage à fil fourré exige une attention particulière à la production de fumées, qui dépasse généralement celle des procédés de soudage à fil plein en raison de la décomposition du flux. Une ventilation adéquate est donc essentielle, notamment dans les espaces confinés ou lors d'applications en intérieur.
Les équipements de protection individuelle doivent tenir compte de l'augmentation des projections et des niveaux de rayonnement UV liés au soudage à l'arc avec fil fourré. Le port de vêtements appropriés, de lunettes de protection et d'un appareil respiratoire adapté contribue à prévenir les blessures et les effets néfastes à long terme sur la santé.
Les mesures de prévention des incendies revêtent une importance particulière en raison des étincelles et des projections caractéristiques du soudage à l'arc fourré. Des procédures de surveillance incendie adéquates et des permis de travaux à chaud contribuent à prévenir les incendies en milieu combustible.
Le soudage à fil fourré offre une polyvalence et une productivité exceptionnelles aux soudeurs souhaitant étendre leurs compétences au-delà des procédés traditionnels. La combinaison de taux de dépôt élevés, d'une excellente pénétration et d'une résistance aux intempéries fait du soudage FCAW un outil précieux pour diverses applications, allant des travaux de construction lourde aux opérations de réparation sur site.
Comprendre les bases et les avantages du soudage à l'électrode fourrée ouvre de nouvelles perspectives aux soudeurs professionnels et amateurs. Ce procédé offre des avantages uniques qui complètent les autres méthodes de soudage tout en offrant des solutions aux applications complexes qui pourraient s'avérer difficiles avec d'autres procédés.
Pour des équipements de soudage à l'arc fourré haut de gamme et des conseils d'experts sur les applications FCAW, découvrez les solutions complètes proposées par YesWelder . Leur expertise technique vous permettra d'optimiser vos capacités de soudage à l'arc fourré et de disposer du matériel adapté pour des performances de soudage supérieures, même dans les applications les plus exigeantes.



