
Si vous avez déjà contemplé un poste à souder MIG , vous n'êtes pas seul. Le boîtier rempli de fils, de tuyaux de gaz et de boutons peut paraître intimidant au premier abord, jusqu'à ce qu'on l'ouvre. Chaque pièce a une fonction bien précise, et la plupart des problèmes de soudure proviennent de quelques éléments d'usure faciles à repérer une fois qu'on sait où regarder.
Ce guide répertorie tous les composants principaux d'un poste GMAW standard. Ils sont regroupés par fonction pour vous permettre de passer facilement de la source d'alimentation à la buse de contact. Vous saurez exactement quoi inspecter en cas d'arrêt de l'alimentation du fil, de projections importantes ou de dysfonctionnement de l'arc.
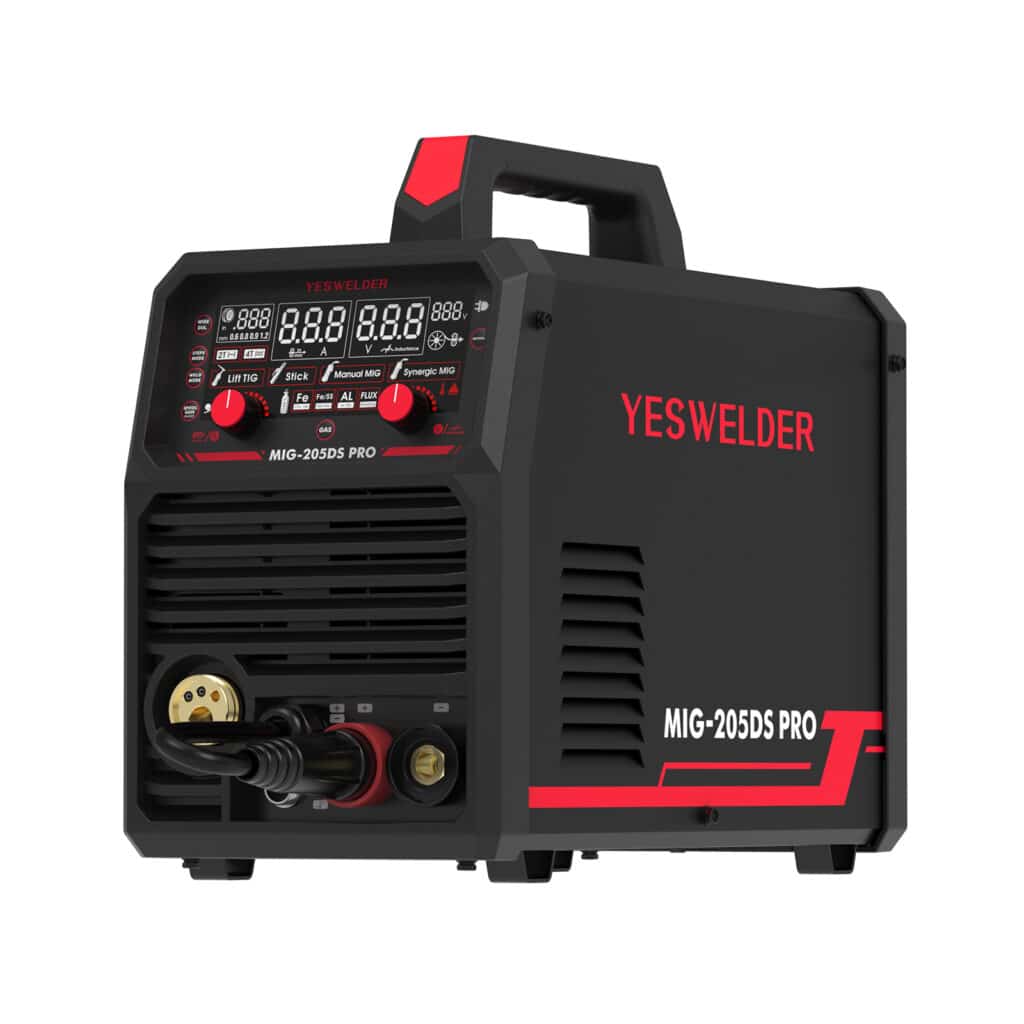
Quels sont les éléments qui composent la source d'alimentation et l'interface de commande ?
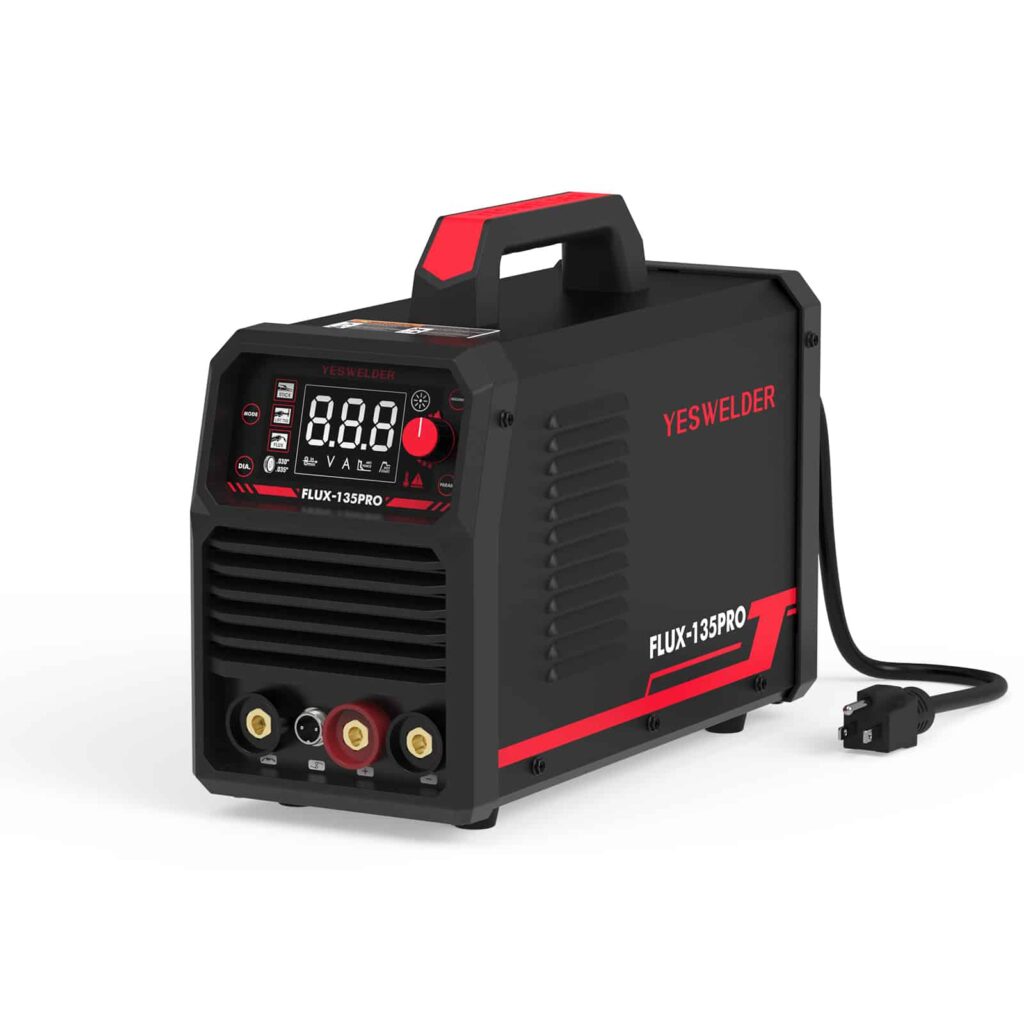
Le bloc d'alimentation est le cerveau du poste à souder. Il abrite le transformateur principal ou l'onduleur, le panneau de commande et les bornes de polarité qui déterminent le sens du courant.
Boîtier de transformateur ou d'onduleur
Le boîtier de l'alimentation est le plus gros élément du poste à souder, généralement situé à l'arrière ou au centre du châssis principal. Il reçoit le courant alternatif et le convertit en courant continu pour le soudage.
Les machines traditionnelles utilisent des bobinages en cuivre et des redresseurs internes. Les machines à onduleur, quant à elles, utilisent des composants électroniques de puissance IGBT ou MOSFET. Elles chauffent moins et sont plus légères, ce qui est un avantage considérable si vous devez transporter la machine quotidiennement dans l'atelier.
Veillez à ce que les orifices de ventilation soient dégagés. Un orifice obstrué ou un ventilateur défectueux entraînera une surchauffe du boîtier et l'arrêt de la machine.
Panneau de configuration / Interface utilisateur
Le panneau avant permet de régler la soudure. Il est situé sur la face de la source d'alimentation et indique le fonctionnement de la machine.
La plupart des appareils proposent des molettes ou un écran numérique avec quatre commandes principales :
- Le contrôle de la tension détermine la longueur de l'arc. Une tension plus élevée produit un cordon plus large et plus plat.
- La vitesse d'alimentation du fil (WFS) contrôle la vitesse à laquelle le fil se déplace de la bobine au pistolet, mesurée en pouces par minute (IPM).
- L'affichage numérique indique en temps réel la tension, l'ampérage ou le WFS.
- Les sélecteurs de mode permettent de basculer entre 2T (maintenir la gâchette enfoncée) et 4T (appuyer et relâcher), ou entre les modes synergique et manuel.
Des molettes usées peuvent entraîner des réglages instables. Dans les ateliers poussiéreux, il arrive que les écrans tombent en panne.
Bornes de polarité
Ouvrez le panneau latéral et vous verrez des bornes de polarité près de la sortie du dévidoir ou sur un bornier. Elles déterminent le sens du courant.
Pour les fils pleins, réglez-les sur DCEP (électrode positive). Pour certains fils fourrés , il vous faudra peut-être utiliser DCEN (électrode négative). En cas de doute, consultez l'étiquette du fil ou le manuel de la machine. Tenter de deviner est le meilleur moyen de perdre un après-midi à lutter contre un mauvais arc électrique.
Des bornes mal serrées provoquent des étincelles et des ratés dans l'arc électrique. Une polarité incorrecte pour votre type de fil entraîne une mauvaise pénétration et un cordon de soudure sale. Vous remarquerez immédiatement un problème en voyant la flaque de métal.
De quelles pièces est composé un pistolet de soudage ?
Le pistolet de soudage est l'élément central du processus. Il alimente le fil, fournit le gaz et achemine le courant jusqu'au point de soudure.
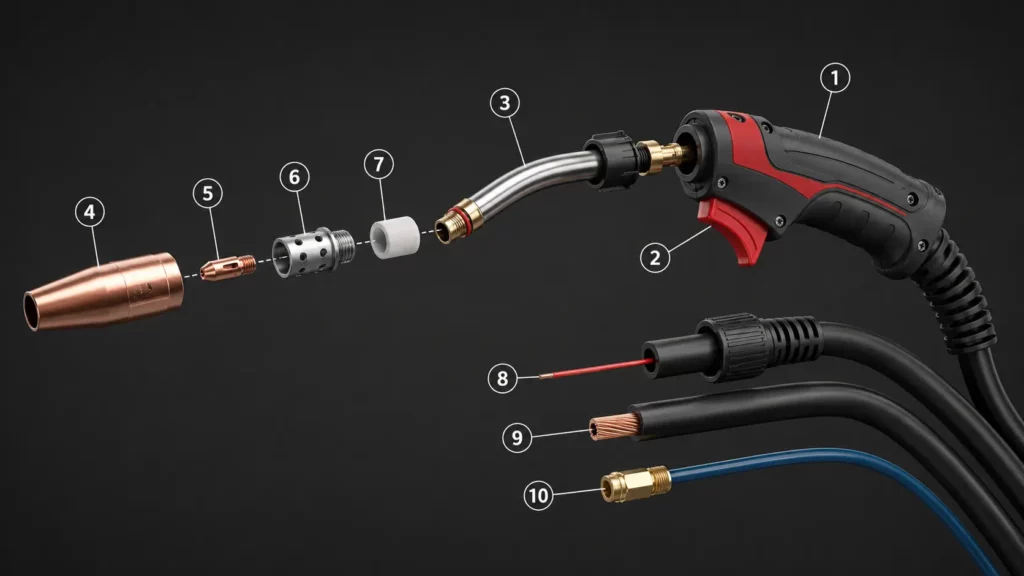
Poignée, détente et col de cygne du fusil
La poignée, c'est ce que vous tenez. La gâchette, c'est ce qui déclenche le fonctionnement. Tirez dessus et la machine envoie simultanément fil, gaz et courant électrique. Relâchez-la et tout s'arrête.
L'ergonomie des poignées est essentielle si vous soudez pendant des heures. Une prise en main inconfortable fatiguera rapidement votre main. Si la gâchette se bloque ou si l'arc vacille lorsque vous actionnez la commande, l'interrupteur interne est probablement usé. C'est une pièce peu coûteuse à remplacer, mais un interrupteur défectueux en plein travail peut vous faire perdre une journée entière.
Le col de cygne est le tube métallique courbé à l'avant du pistolet. Il oriente l'embout de contact et la buse vers la pièce à usiner. Son angle varie de 30° à 60° selon le modèle. Il chauffe. Une utilisation trop intensive ou prolongée peut déformer ou fissurer le col. Si l'angle semble incorrect, remplacez-le avant que l'embout ne dépasse le joint.
Pointe de contact et buse à gaz
L'électrode de contact est le dernier élément que le fil touche avant l'amorçage de l'arc. Il s'agit d'une petite pièce en cuivre ou en cuivre-zirconium percée d'un trou dont le diamètre correspond à celui du fil. Ce trou doit être parfaitement ajusté : trop grand, la conductivité diminue ; trop petit, le fil se bloque.
Cette pièce s'use rapidement. Le retour de flamme de l'arc électrique allonge le trou. Les projections s'accumulent et obstruent l'ouverture. Dès que l'arc devient instable ou que le fil s'alimente difficilement, remplacez la pointe. Elles ne coûtent que quelques centimes, il n'y a donc aucune raison de conserver une pointe usée. Si vous tenez un atelier, ayez toujours en stock les pointes que vous utilisez le plus souvent. Rien ne ralentit plus une équipe que de se retrouver à court de pointes de contact.
La buse est le capuchon en laiton ou en cuivre qui recouvre l'embout de contact. Elle oriente le flux de gaz et protège le bain de fusion de l'air. Sa forme peut être conique ou cylindrique selon le pistolet. Les projections ont tendance à adhérer à l'intérieur de la buse. Lorsqu'elles s'accumulent, le débit de gaz diminue et des porosités apparaissent. Un serrage excessif peut également endommager le filetage. Le nettoyage est utile, mais dès que l'alésage est déformé, il faut remplacer la buse.
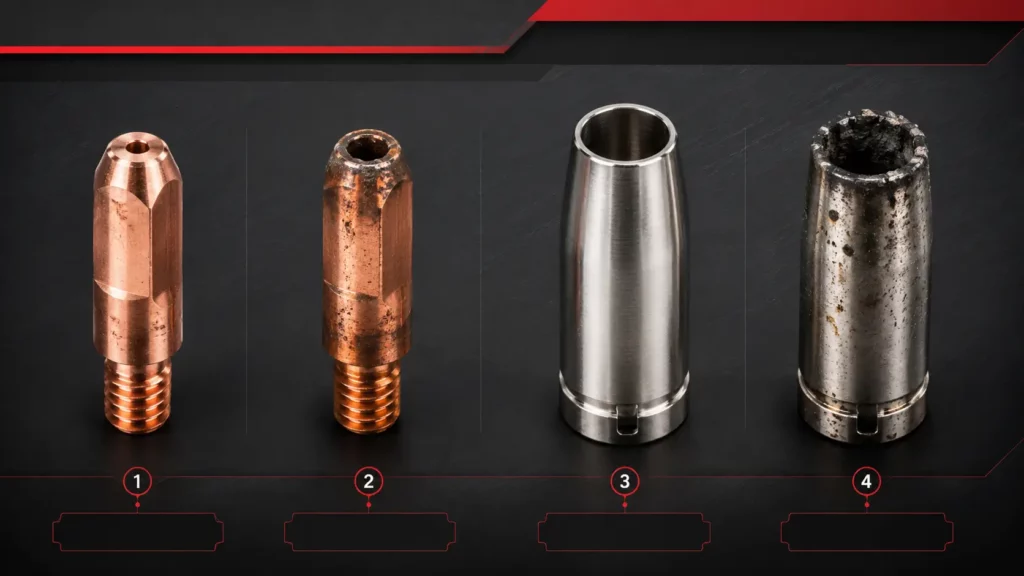
Diffuseur de gaz et isolateur
Le diffuseur se situe derrière la buse et autour de l'embout de contact. Il est doté de petits orifices qui répartissent uniformément le gaz de protection afin de maintenir la zone de soudure propre. Sans lui, le gaz serait projeté dans une seule direction, laissant le reste de la soudure exposé. Les projections obstruent ces orifices. Le filetage s'endommage, tout comme celui de la buse. Vérifiez-le lors du changement de buse. Si le flux de gaz semble irrégulier, le diffuseur est le premier élément à examiner.
L'isolant se place entre les parties métalliques conductrices du pistolet. Il empêche le courant de dévier là où il ne devrait pas. Sans lui, des courts-circuits et des arcs électriques se produisent. La chaleur finit par fissurer l'isolant. Si vous constatez des arcs électriques intempestifs ou si le pistolet chauffe anormalement à certains endroits, retirez le diffuseur et vérifiez si l'isolant présente des fissures ou des traces de brûlure.
Doublure de fusil, câble d'alimentation et tuyau de gaz
La gaine est un tube flexible en acier ou en polymère qui parcourt toute la longueur du câble du pistolet. Elle guide le fil du distributeur à l'embout de contact en minimisant les frottements. Les pliures sont à proscrire. Un coude prononcé au niveau de la poignée du pistolet ou une pliure près du distributeur risque de provoquer des bourrages ou des copeaux de métal. Le diamètre de la gaine doit correspondre exactement à celui du fil. Trop serrée, la gaine bloque le fil ; trop lâche, elle s'enroule à l'intérieur. Si l'alimentation devient irrégulière ou si vous constatez la présence de copeaux de métal dans le pistolet, remplacez la gaine.
Le câble d'alimentation et le tuyau de gaz passent à l'intérieur du faisceau de câbles du pistolet. Le câble transporte le courant de soudage. Le tuyau achemine le gaz de protection de la machine au pistolet. Vérifiez l'isolation : recherchez des coupures ou des traces de brûlure. Les fuites de gaz au niveau des raccords se manifestent par des bulles si vous vaporisez de l'eau savonneuse sur les joints. Un câble endommagé présente un risque d'électrocution, et pas seulement un problème de soudage.
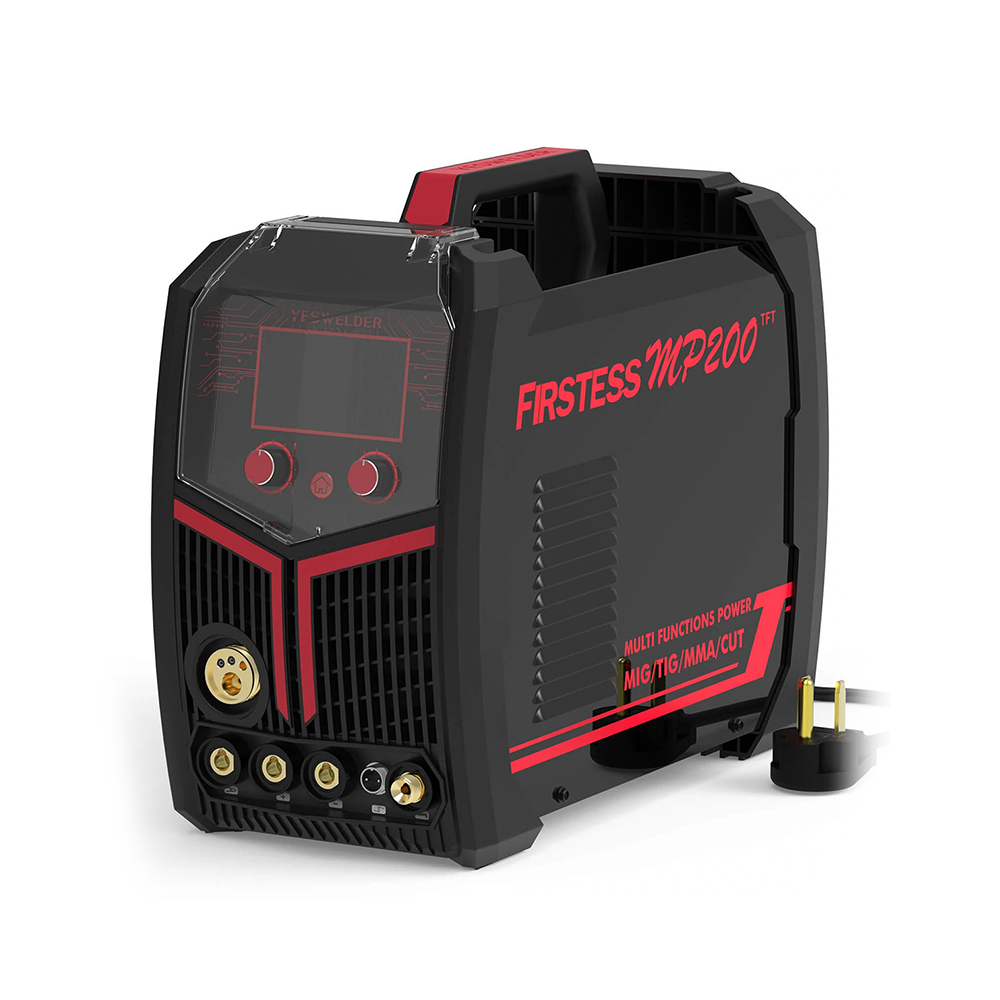
Comment fonctionne le système d'alimentation en fil ?
Le système d'alimentation en fil pousse le fil d'électrode de la bobine vers le pistolet à une vitesse constante et contrôlée. En cas de dysfonctionnement de ce système, l'arc électrique vacille ou s'éteint.
Ensemble de rouleau d'entraînement
Les galets d'entraînement sont des roues rainurées situées à l'intérieur de l'armoire de soudage ou du dévidoir. Ils agrippent le fil et le poussent vers la torche. Il en existe trois principaux types :
- Les rouleaux moletés en V mordent fermement dans les fils fourrés et les fils pleins de plus gros diamètre.
- Les rouleaux à rainures en U maintiennent les fils souples comme l'aluminium afin qu'ils ne se déforment pas.
- Le bras de pression serre le fil contre les rouleaux avec une tension réglable.
- Trop lâche, et le fil glisse. Trop serré, et vous risquez de l'écraser ou de l'abîmer.
Les moletages usés perdent leur adhérence. Un profil de rainure inadapté à votre type de fil peut entraîner des problèmes d'alimentation avant même l'amorçage de l'arc. Choisissez une bobine adaptée au fil et vérifiez la tension à chaque chargement.
Moyeu et frein de bobine de fil
Le moyeu de la bobine est l'axe qui maintient le fil. Il est doté d'un frein à friction qui empêche la bobine de se dérouler complètement lors des pauses d'alimentation.
Si le frein est trop lâche, la bobine continue de tourner et projette du fil qui s'emmêle derrière les galets d'entraînement. S'il est trop serré, le moteur du distributeur peine et cale. Réglez le frein de façon à ce que la bobine s'arrête en un tour complet lorsque vous relâchez la gâchette.
Guides d'entrée et de sortie
Les guides d'entrée et de sortie sont de petites bagues qui alignent le fil à son entrée et à sa sortie des galets d'entraînement. Ils maintiennent le fil droit afin d'éviter qu'il ne se coince ou ne s'use.
Des guides mal alignés endommagent le fil et projettent des copeaux de métal dans le dévidoir. Vérifiez-les lorsque vous changez de diamètre de fil. Un guide usé et décentré bloquera le fil avant même la fin du premier passage.
Comment fonctionne le système de gaz de protection ?
Le système de gaz de protection assure un flux constant de gaz inerte ou actif vers le bain de fusion. Sans lui, la contamination atmosphérique compromet la qualité du cordon de soudure.
Raccord d'entrée de gaz et électrovanne
Le raccord d'entrée de gaz est l'orifice fileté situé à l'arrière ou sur le côté du poste à souder. Il reçoit le tuyau du détendeur. Vérifiez le filetage lors du raccordement d'une nouvelle bouteille de gaz. Un filetage endommagé provoque des fuites de gaz et un gaspillage d'argent.
Derrière le raccord se trouve l'électrovanne interne. Elle s'ouvre lorsqu'on appuie sur la gâchette et se ferme après un court délai de post-gaz afin de protéger le bain de fusion. Si la vanne reste ouverte, le gaz continue de circuler et vide la bouteille pendant la nuit. Si elle reste fermée, des porosités apparaissent car le bain de fusion n'est jamais exposé au gaz de protection. Un fonctionnement lent de la vanne peut également poser problème. Sans pré-gaz ou post-gaz suffisants, l'air ambiant contamine la soudure.
Régulateur de gaz et débitmètre
Le régulateur se fixe sur la bouteille de gaz. Il abaisse la pression de la bouteille, jusqu'à 2 200 psi, à la pression de service, généralement de 25 à 50 psi. Le débitmètre indique le débit de gaz en pieds cubes par heure (CFH).
Les membranes s'usent. Les manomètres indiquent des valeurs erronées. Sur les installations à haut débit, du givre peut se former sur le régulateur et le corps de vanne. Vérifiez votre débit au début de chaque quart de travail. Ne vous fiez pas à un manomètre qui a subi des chocs.
Bouteille de gaz et vanne
La bouteille contient le gaz de protection. Les gaz les plus courants sont le CO2 pur, les mélanges argon-CO2 et les mélanges ternaires pour l'acier inoxydable.
Les bouteilles vides posent des problèmes évidents. Les fuites au niveau des valves sont pires car elles entraînent une perte de gaz lente et imperceptible. Utiliser un gaz inadapté au matériau utilisé donne des soudures inesthétiques et fragiles. Étiquetez clairement vos bouteilles et vérifiez l'étanchéité des valves avec de l'eau savonneuse lors de chaque changement.
Qu’en est-il du circuit de mise à la terre et des composants de sécurité ?
Les éléments de mise à la terre et de sécurité sont fixes et s'usent lentement, ce qui les rend faciles à négliger. Or, la pince de masse et le câble de terre complètent le circuit électrique. Sans eux, l'arc électrique se dérègle ou s'éteint. Le système de protection thermique coupe l'alimentation avant que la machine ne surchauffe. Ces éléments préservent la qualité de la soudure et la machine elle-même ; ils méritent donc la même attention que vos pointes de contact et vos buses.
Pince de travail et câble de mise à la terre
La pince de travail est une pince à ressort robuste qui se fixe fermement sur la pièce à usiner ou la table de soudage. Elle ferme le circuit, permettant ainsi au courant de retourner à la machine.
Une tension de ressort insuffisante ou un plaquage de cuivre usé compromettent la conductivité. Si l'arc est instable ou ne s'amorce pas, fixez la pince sur du métal nu et vérifiez la propreté des mâchoires. Le câble de masse relie la pince à la machine. Recherchez les coupures, les traces de brûlure et les cosses desserrées. Un câble de masse endommagé présente un risque d'électrocution, et pas seulement un problème de soudage.
Protection contre les surcharges thermiques
La protection contre la surcharge thermique est un ensemble de capteurs ou de disjoncteurs internes qui arrêtent la machine avant qu'elle ne surchauffe. Elle se déclenche en cas de dépassement du cycle de fonctionnement ou lorsque les orifices de ventilation sont obstrués.
Si la machine s'arrête en cours de soudure, c'est soit qu'elle fonctionne à une température trop élevée pendant une durée excessive, soit que le système de refroidissement nécessite un nettoyage. Ne court-circuitez pas le disjoncteur : il sert à protéger la machine contre d'éventuels dommages.
Comment résoudre les problèmes courants ?
En cas de problème, inutile de deviner. La plupart des symptômes pointent vers une ou deux pièces spécifiques. Voici un guide rapide.
| Symptôme | Premier composant à inspecter | Cause probable |
| Arc électrique erratique / retour de fil | Pointe de contact | Alésage usé, taille incorrecte ou connexion desserrée |
| Éclaboussures excessives | Buse/diffuseur à gaz | Obstruction, mauvaise couverture en gaz, type de gaz inadapté |
| Blocage de fil au niveau de l'arme | doublure de canon | Coude, diamètre incorrect ou débris excessifs |
| Alimentation par fil intermittente | Roulements d'entraînement | Rainure incorrecte, dents usées ou tension incorrecte |
| Porosité dans la soudure | Système de gaz | Fuites, faible débit, cylindre vide ou défaut de l'électrovanne |
| Amorçage de l'arc électrique mais pas d'alimentation en fil. | carte de déclenchement/de contrôle | panne de commutateur ou défaut de circuit |
Conclusion
Bien connaître son poste à souder ne consiste pas à mémoriser les noms des pièces. Il s'agit de réduire les temps d'arrêt et de garantir la régularité de vos soudures.
Voici ce qu'il faut retenir :
- La source d'alimentation, le dévidoir, le système de gaz de protection, le pistolet de soudage et le circuit de mise à la terre sont les cinq zones à vérifier en cas de problème.
- La plupart des problèmes d'alimentation et d'arc électrique proviennent de la pointe de contact, de la chemise, des galets d'entraînement ou de la buse à gaz. Ce sont des pièces d'usure, et non des éléments fixes.
- Une inspection rapide de cinq minutes au début de chaque quart de travail permet d'éviter des heures de retouches et de rebuts.
- Remplacer un embout de contact usé ou déboucher une buse ne coûte que quelques euros. Ignorer ces signes entraîne des rebuts, des retouches et des pertes de temps de production.
- Le fait de disposer de consommables courants dans votre atelier permet à votre équipe de résoudre les problèmes sur place au lieu d'attendre la livraison des pièces.
Si vous créez un catalogue de matériel de soudage ou si vous approvisionnez un atelier de réparation, vos clients ont besoin de bien plus que de machines. Ils ont besoin des consommables qui s'usent chaque semaine.
YesWelder propose en stock des pointes de contact, des gaines, des galets d'entraînement, des buses à gaz et des diffuseurs pour la plupart des systèmes GMAW. Nous livrons en gros à nos partenaires distributeurs et vous offrons un accompagnement avec des tarifs dégressifs, des guides techniques et des supports marketing à destination de votre équipe commerciale.
Demandez un devis ou consultez notre catalogue pour constituer la gamme de pièces dont vos clients ont besoin.
FAQ
GMAW est le nom technique du procédé. Le soudage MIG utilise un gaz inerte comme l'argon pur. Le soudage MAG utilise un gaz actif comme le CO2 pur ou des mélanges contenant du CO2. On utilise souvent le terme MIG à tort pour désigner le soudage MAG.
La durée de vie des pointes de contact varie généralement de 8 à 24 heures selon le type de fil et l'intensité du courant. Les gaines peuvent durer plusieurs mois si elles restent propres et sèches. Inspectez la buse et le diffuseur chaque semaine afin de vérifier l'absence de projections.
Uniquement si vous utilisez du fil fourré autoprotégé. Le fil plein sans gaz produit des soudures poreuses et fragiles car le bain de fusion s'oxyde. Pour le soudage GMAW classique, vérifiez toujours que votre bouteille de gaz est pleine et que votre détendeur est correctement réglé.
Le phénomène d'enchevêtrement se produit lorsque le fil s'emmêle au niveau des galets d'entraînement avant d'entrer dans la gaine du pistolet. La cause la plus fréquente est une tension incorrecte des galets d'entraînement ou une gaine usée qui génère une friction excessive. Vérifiez que le diamètre de la gaine correspond à celui de votre fil et ajustez le bras de pression afin que le fil s'alimente correctement sans glisser ni s'écraser.
Le phénomène de brûlure se produit lorsque le fil fond trop près de la pointe de contact, généralement parce que la vitesse d'alimentation du fil est trop faible ou que la tension est trop élevée par rapport à la vitesse de déplacement. Cela peut également indiquer que l'alésage de la pointe de contact est usé et surdimensionné. Vérifiez vos réglages à l'aide du tableau de la machine et inspectez la pointe pour détecter tout allongement ou accumulation de projections.



