Una macchina da taglio al plasma industriale è generalmente la scelta migliore quando la tua officina taglia metalli misti, pezzi ripetibili, profili CNC, acciaio inossidabile o alluminio. Il taglio ossiacetilenico rimane comunque una valida opzione per l'acciaio al carbonio di grande spessore, tagli grezzi in cantiere, lavori di riscaldamento e lavorazioni in cui la potenza o l'aria compressa sono limitate.
Questa guida ti aiuta a decidere quale configurazione di taglio si adatta meglio al tuo carico di lavoro reale. Potrai confrontare tavoli da taglio al plasma CNC, taglierine al plasma portatili per impieghi gravosi, sistemi ossiacetilenici, intervallo di spessore, amperaggio, ciclo di lavoro, tipo di torcia, requisiti di sicurezza e costo per pezzo finito prima di impegnarti nell'acquisto di attrezzature o nell'inventario.
Che cosa fa una macchina da taglio al plasma industriale?
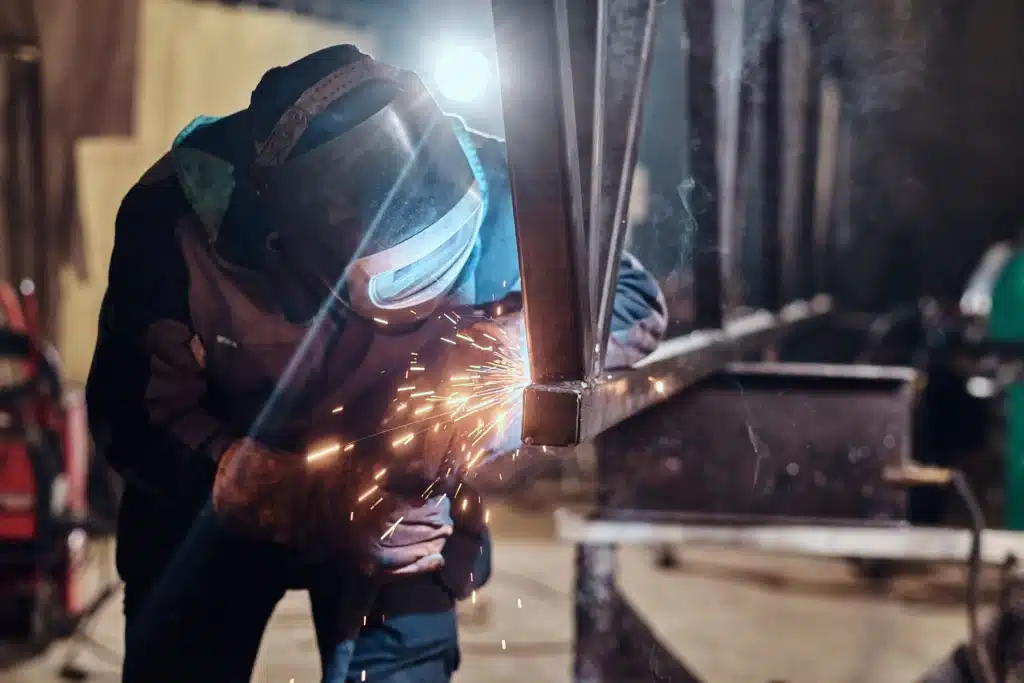
Una macchina da taglio al plasma industriale taglia metalli elettricamente conduttivi con un arco focalizzato e un flusso di gas ad alta velocità. Consente alla tua officina di tagliare profili più velocemente, fori ripetibili, fessure, staffe, pannelli e pezzi di ricambio con meno lavoro di tracciatura rispetto a molti metodi di taglio manuali.
Il taglio al plasma inizia quando un arco elettrico attraversa un gas compresso. L'arco ionizza il gas trasformandolo in plasma, fonde il metallo e utilizza il flusso di gas per spingere il materiale fuso fuori dal solco di taglio. In ambito industriale, il sistema può essere una taglierina portatile per lavori di riparazione, una sorgente di energia ad alta potenza per lamiere spesse o una tavola CNC per la produzione di componenti con precisione.
Il processo funziona su metalli conduttivi come:
- Acciaio al carbonio
- Acciaio inossidabile
- Alluminio
- Leghe di rame, a seconda delle capacità del sistema
- Componenti di riparazione misti reperibili nelle officine di manutenzione e fabbricazione
Questa ampia gamma di materiali è uno dei motivi per cui il plasma è diventato comune nella fabbricazione, riparazione e taglio industriale. Il taglio ossiacetilenico è utilizzato principalmente per il taglio di materiali ferrosi, mentre il plasma offre al team maggiore flessibilità quando il carico di lavoro include acciaio inossidabile, alluminio o metalli misti.
La scelta del gas influisce ancora sulla qualità del taglio, sull'ossidazione e sulla durata dei materiali di consumo. Per ora, il punto fondamentale è semplice: il plasma non è solo una torcia. È un sistema di taglio composto da alimentatore, torcia, alimentazione del gas, materiali di consumo e metodo di controllo.
Quali tipi di tagliatrici al plasma industriali vengono utilizzate nella lavorazione pesante?
Le macchine per il taglio al plasma industriali si dividono generalmente in due categorie principali: tavoli al plasma CNC e macchine portatili per impieghi gravosi. La scelta giusta dipende dalle esigenze del team: produzione ripetibile di pezzi, tagli di riparazione in mobilità o entrambe le cose.
Tabelle al plasma CNC
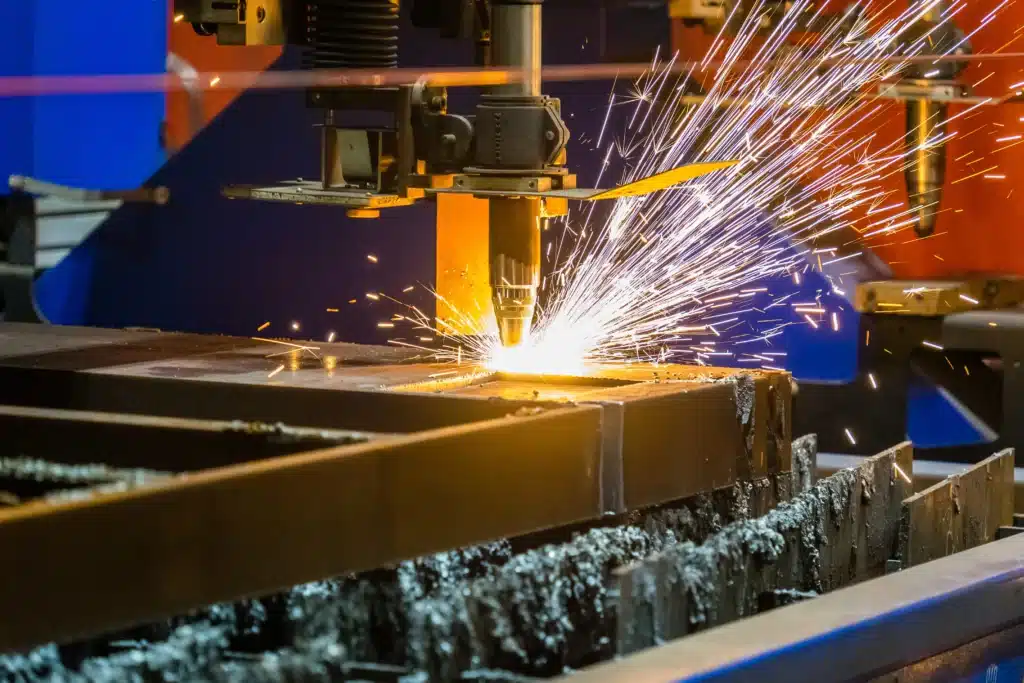
Le macchine da taglio al plasma CNC utilizzano un portale controllato da computer per spostare la torcia su lastre, lamiere o componenti disposti in modo ravvicinato. Sono ideali per officine di fabbricazione che tagliano staffe, rinforzi, piastre di base, pannelli, scanalature e fori per bulloni in lotti ripetitivi.
Un sistema CNC in genere richiede più di una semplice fonte di alimentazione. Il team deve anche pianificare le dimensioni del piano di lavoro, il software di nesting, il controllo dell'altezza della torcia, l'aspirazione discendente o la configurazione del piano ad acqua, i materiali di consumo, la messa a terra, la formazione degli operatori e l'assistenza. Per un catalogo di rivenditori, questo rende la vendita di un sistema CNC piuttosto che la vendita di una singola macchina.
Taglierine portatili per impieghi gravosi
Le taglierine al plasma portatili per impieghi gravosi sono ideali per officine di riparazione, squadre di manutenzione, cantieri edili, furgoni di assistenza sul campo e lavorazioni di produzione a basso volume. Sono più facili da spostare rispetto a un tavolo CNC e possono essere utili quando il team necessita di tagli rapidi su staffe, pannelli, protezioni, sezioni usurate o lamiere di medio spessore.
Prima di scegliere un sistema portatile, verificare la potenza in ingresso, la compatibilità con il generatore, lo spessore di taglio nominale, il ciclo di lavoro, la lunghezza del cavo della torcia, i requisiti di qualità dell'aria e la disponibilità dei materiali di consumo. Un sistema di taglio portatile che non è in grado di gestire lo spessore standard delle lamiere causerà tempi di inattività, scarti di taglio e operazioni di smerigliatura aggiuntive.
Torcia a gas contro torcia portatile
Una torcia per macchine utensili è generalmente più adatta al taglio CNC perché si monta sul piano di lavoro, funziona con il controllo dell'altezza della torcia e supporta programmi di lavorazione ripetibili. Una torcia portatile è più indicata per lavori di riparazione, tagli di tracciatura, pezzi irregolari e lavori in cui l'operatore deve portare la torcia sul luogo di lavoro.
Questa scelta influisce su molto più del semplice comfort. Il tipo di torcia modifica i materiali di consumo, la configurazione dei cavi, le esigenze di formazione, il piano di assistenza e le scorte di pezzi di ricambio che la tua officina o linea di prodotti deve supportare.
Come funziona il taglio ossiacetilenico?
Il taglio ossiacetilenico utilizza gas combustibile e ossigeno per riscaldare l'acciaio al carbonio fino alla temperatura di accensione, quindi impiega un getto di ossigeno per ossidare e rimuovere il metallo. È un metodo semplice, portatile ed efficace anche su lamiere ferrose di grosso spessore.
La fiamma dà inizio al taglio, ma l'ossigeno svolge gran parte del lavoro una volta che l'acciaio ha raggiunto la temperatura di taglio. L'ossigeno reagisce con il ferro caldo, formando ossido di ferro, che viene poi espulso dal solco di taglio. Per questo motivo la cottura ossiacetilenica è efficace sull'acciaio dolce, ma non taglia l'acciaio inossidabile o l'alluminio con la stessa precisione e controllo.
La saldatura ossiacetilenica rimane una tecnica comune nella carpenteria metallica pesante perché la torcia è robusta e il costo delle attrezzature è contenuto rispetto a un sistema al plasma CNC. Inoltre, è adatta al taglio di lamiere spesse. Per le officine che tagliano travi in acciaio al carbonio di grosso spessore, lamiere di scarto o grandi sezioni da riparare, la saldatura ossiacetilenica può ancora rappresentare la soluzione ideale.
L'ossicombustibile ha limiti di materiale più ristretti
Il limite principale è rappresentato dal materiale. La saldatura ossiacetilenica si basa sull'ossidazione, quindi offre prestazioni ottimali su acciai a basso e medio tenore di carbonio. L'acciaio inossidabile forma ossidi refrattari che resistono alla normale reazione di taglio. Anche l'alluminio non si taglia in modo netto con lo stesso metodo.
Per un rivenditore che serve clienti del settore della lavorazione dei metalli in generale, questo è importante. Una macchina per il taglio al plasma può essere utilizzata da officine che lavorano con materiali diversi. Il taglio ossiacetilenico, invece, si rivolge a una clientela più specifica: taglio di acciaio al carbonio di grosso spessore, taglio in loco, riscaldamento, piegatura e riparazione.
Quali sono le differenze tra plasma e ossigeno puro?
Il taglio al plasma è generalmente più indicato quando la tua officina necessita di tagliare materiali misti, di precisione CNC e di una maggiore velocità di lavorazione su lamiere sottili o di medio spessore. Il taglio ossiacetilenico è invece più adatto quando il tuo team taglia acciaio al carbonio di grosso spessore, necessita di un'installazione manuale più economica o lavora in ambienti esterni dove le bombole di gas sono più facili da gestire rispetto all'aria compressa.
| Fattore | Taglierina al plasma industriale | Taglio ossitaglio |
| I migliori materiali | Metalli conduttivi, tra cui acciaio al carbonio, acciaio inossidabile, alluminio e alcune leghe di rame. | Principalmente acciaio al carbonio e alcuni materiali ferrosi |
| Forza tipica | Tagli rapidi, profili ripetibili e geometrie più pulite su spessori adeguati. | Taglio pratico per acciaio al carbonio di grande spessore e lavori di separazione grossolana |
| Automazione adatta | Ideale per tavole CNC, software di nesting e programmi per la produzione di pezzi ripetitivi. | Può essere automatizzato, ma di solito funziona più lentamente e genera più calore. |
| Qualità dei bordi | Spesso più pulito e con meno distorsione termica quando le impostazioni corrispondono al materiale | Più scorie e una zona termicamente alterata più ampia su molti tagli |
| Costo di avviamento | Maggiore per sistemi industriali predisposti per macchine a controllo numerico (CNC) o ad alta produttività. | Più basso per molte configurazioni di torce manuali |
| Configurazione operativa | Necessita di alimentazione elettrica, aria secca o gas da taglio, materiali di consumo, messa a terra e manutenzione della torcia. | Necessita di ossigeno, gas combustibile, regolatori, tubi flessibili, ugelli e protezione contro il ritorno di fiamma. |
| Flessibilità materiale | È più adatto quando il mix di lavorazione include acciaio inossidabile o alluminio | Compatibilità più stretta quando si lavora con materiali non ferrosi o acciaio inossidabile. |
| Utilizzo per riparazioni sul campo | Utile quando sono disponibili energia elettrica e aria compressa. | Utile quando la portabilità e la capacità di taglio dell'acciaio al carbonio spesso sono più importanti |
Utilizzate questo confronto come primo filtro, non come risposta definitiva. La scelta migliore dipende dalla combinazione dei materiali, dallo spessore delle lamiere, dal volume di produzione, dalle condizioni operative, dalla tolleranza alla pulizia e dal piano di supporto per materiali di consumo e pezzi di ricambio.
Quale processo è più efficace per la lavorazione di materiali pesanti?
Il processo migliore dipende dal tipo di lavoro che il tuo team ripete più frequentemente. Il plasma è generalmente impiegato nella produzione. La cottura ossiacetilenica rimane invece valida per l'acciaio al carbonio di grosso spessore, i tagli di separazione grossolani, il riscaldamento e le riparazioni sul campo.
Molti team di carpenteria pesante utilizzano entrambi i metodi. La vera domanda è quale processo tuteli al meglio il flusso dei pezzi, la qualità del taglio, i tempi di pulizia e le condizioni di assistenza in cantiere.
Fabbricazione di strutture in acciaio e lamiere
Il taglio al plasma è ideale per le strutture in acciaio quando la tua officina necessita di scanalature, rinforzi, piastre di base, staffe e schemi di foratura ripetibili. Il controllo CNC riduce i tempi di progettazione e aiuta gli operatori a replicare lo stesso file di pezzo.
La saldatura ossiacetilenica è ancora adatta a sezioni spesse di acciaio al carbonio quando la finitura dei bordi è meno importante, o quando si eseguono tagli grezzi prima della lavorazione, dell'assemblaggio o della rettifica.
Cantieri navali e riparazione di macchinari pesanti
I cantieri navali e le officine di riparazione spesso necessitano di entrambi i processi. Il taglio al plasma è utile per ottenere forme ripetibili, bordi più netti e per la lavorazione di acciaio inossidabile e alluminio. Il taglio ossiacetilenico è invece indicato per l'acciaio al carbonio di grosso spessore in condizioni meno controllate.
Per le riparazioni sul campo, le condizioni di supporto sono molto importanti. Il plasma portatile richiede una potenza del generatore sufficiente e aria compressa secca. La cottura ossiacetilenica può essere più semplice quando la potenza è limitata e il taglio è irregolare.
Taglio di produzione e parti nidificate
Il taglio al plasma è generalmente preferibile in fase di produzione, soprattutto quando il numero di pezzi da lavorare è elevato. Un tavolo da taglio al plasma CNC può disporre molti pezzi su un unico foglio, riducendo gli scarti e consentendo la ripetizione dei file tra i turni.
La saldatura ossiacetilenica può essere eseguita anche su tavole automatizzate, soprattutto per lamiere spesse. Il compromesso è una velocità inferiore e un maggiore apporto di calore. Per fori più puliti, profili più precisi, meno operazioni di pulizia e un flusso di pezzi più rapido su spessori moderati, il plasma è generalmente la soluzione migliore.
Quali valori di spessore, amperaggio e ciclo di lavoro è opportuno confrontare?
Non scegliete un processo di taglio basandovi solo sullo spessore massimo. Il vostro team dovrebbe confrontare lo spessore massimo del materiale lavorabile giornalmente, l'intervallo di amperaggio del plasma, la capacità di perforazione e il ciclo di lavoro alla potenza di uscita che effettivamente utilizzerete.
Una macchina da taglio al plasma in grado di tagliare una lamiera spessa non è sempre la soluzione ideale per quel tipo di lavorazione. Nella produzione CNC, la capacità di foratura influisce sul flusso dei pezzi, sulla durata dei materiali di consumo, sugli scarti di taglio e sui tempi di pulizia.
Valori di spessore da controllare
Confronta tre valori di spessore con il tuo intervallo di spessore giornaliero, non con il tuo lavoro massimo occasionale.
- Lo spessore di taglio nominale indica il limite massimo di taglio che la macchina è progettata per eseguire in condizioni normali.
- Lo spessore di taglio consigliato per la produzione è il valore da utilizzare per il lavoro quotidiano, i preventivi, la gestione delle scorte e le raccomandazioni ai clienti.
- Lo spessore della foratura in fase di produzione è fondamentale per il taglio CNC, poiché la torcia deve perforare la piastra prima di seguire il file del pezzo.
Una semplice regola d'acquisto funziona bene: scegliete una macchina adatta allo spessore dei materiali che il vostro team taglia ogni settimana, prevedendo poi una capacità extra per eventuali lavori più impegnativi. Se i vostri clienti tagliano lamiere da 1/2 pollice ogni giorno e lamiere da 1 pollice solo poche volte al mese, non scegliete una macchina solo perché è in grado di tagliare materiale da 1 pollice. Verificate che possa forare e tagliare lamiere da 1/2 pollice alla velocità di produzione, con una qualità del bordo accettabile e una durata adeguata dei materiali di consumo.
Lo spessore di taglio è l'ultimo dato su cui fare affidamento per la pianificazione della produzione. Indica cosa la macchina può effettivamente tagliare in condizioni ideali, non se è in grado di forare, tagliare e ripetere la lavorazione dei pezzi per tutto il giorno.
Filtri di amperaggio e ciclo di lavoro
L'amperaggio dovrebbe essere adeguato al materiale che il vostro team taglia più frequentemente, non allo spessore della lamiera più spessa che potreste tagliare una volta al mese. Molte officine di carpenteria metallica utilizzano sistemi al plasma di fascia media per la lavorazione di acciaio, acciaio inossidabile e alluminio. Lamiere più spesse, velocità di avanzamento maggiori o volumi di taglio elevati potrebbero richiedere un sistema con una potenza maggiore.
Il ciclo di lavoro indica per quanto tempo la macchina può tagliare alla potenza nominale entro un determinato periodo di tempo senza surriscaldarsi. Un'officina di riparazione che effettua tagli a brevi intervalli può accettare un ciclo di lavoro inferiore. Un team di lavorazione di lamiere che produce pezzi nidificati durante un turno necessita di prestazioni del ciclo di lavoro e di un sistema di raffreddamento più performanti.
Le grandi officine di lavorazione non si limitano a utilizzare tavole CNC per il taglio. Il vostro team potrebbe aver bisogno anche di una macchina da taglio portatile per le officine di riparazione, i furgoni di assistenza sul campo, i lavori di manutenzione e i tagli di supporto rapidi quando un pezzo è troppo grande o ingombrante per essere riportato sul tavolo di lavoro.
È qui che entrano in gioco le taglierine al plasma portatili di livello industriale di YesWelder. La CUT-55DS PRO offre un'opzione di arco pilota senza contatto da 55 A con controllo di sicurezza della temperatura, protezione da sovracorrente e sovraccarico e un ciclo di lavoro dichiarato del 100% a 35 A e del 60% a 55 A. Per le officine che necessitano di una maggiore potenza di taglio, la CUT-65DS PRO aggiunge una configurazione di arco pilota senza contatto da 65 A, controllo digitale MCU, avvio sicuro senza HF e un ciclo di lavoro dichiarato del 100% a 45 A e del 60% a 65 A.
Entrambi i modelli sono pensati per soddisfare le esigenze di taglio manuale in ambienti industriali e di riparazione, soprattutto quando i clienti necessitano di un supporto al plasma portatile per metalli misti, superfici ruvide o verniciate, lavori di manutenzione e attrezzature di taglio pronte per la vendita.

Filtro per acquisti pratici
| Carico di lavoro | Cosa controllare prima | Direzione probabile |
| Lamiere miste da sottili a 1/4 di pollice | Qualità del taglio, velocità, materiali di consumo e flessibilità dei materiali | Il plasma di solito è la soluzione migliore |
| componenti di produzione da 1/4 di pollice a 1 pollice | Capacità di foratura della produzione, ciclo di lavoro, accoppiamento CNC e tempo di pulizia | Il plasma di solito è la soluzione migliore |
| acciaio al carbonio da 1 a 2 pollici | Classe del sistema, velocità di viaggio, costo del carburante e aspettative di margine | Confronto tra plasma e ossicombustibile |
| acciaio al carbonio da oltre 2 pollici | Necessità di taglio grezzo, costo delle attrezzature, lavori di preriscaldamento e condizioni del campo | L'ossicombustione spesso rimane una pratica |
| Acciaio inossidabile o alluminio | Compatibilità dei materiali, scelta del gas, ossidazione e qualità dei bordi | Il plasma è solitamente la scelta più comune |
Questi intervalli sono filtri di acquisto, non regole fisse. Prima di procedere all'acquisto di apparecchiature o all'inserimento in magazzino, verificare la scheda tecnica, il ciclo di lavoro, il tipo di torcia, i requisiti del gas, la tabella dei materiali di consumo, il quantitativo minimo d'ordine (MOQ), i tempi di consegna e l'assistenza post-vendita.
Quali caratteristiche dell'attrezzatura contano oltre alla potenza di taglio?
La potenza di taglio è solo una parte di un sistema al plasma. Il vostro team dovrebbe anche valutare il flusso di lavoro CNC, l'alimentazione di gas o aria, il pacchetto torcia, i materiali di consumo, i pezzi di ricambio e l'assistenza post-vendita della macchina.
Due sistemi al plasma con amperaggio simile possono avere prestazioni diverse nell'uso quotidiano. La scelta migliore è quella che il tuo team è in grado di installare, manutenere, rifornire e supportare senza rallentare la produzione.
Integrazione CNC
Per le officine di produzione, l'integrazione CNC può essere più importante della pura potenza di taglio. È fondamentale valutare il controllo automatico dell'altezza della torcia, la compatibilità con i software di nesting, il supporto per tavoli ad acqua o sistemi di aspirazione discendente, il flusso di lavoro dei file dei pezzi, la messa a terra, la formazione degli operatori e la disponibilità di materiali di consumo.
Un sistema di taglio al plasma CNC funziona come un sistema. La fonte di alimentazione, la torcia, il piano di lavoro, il software, il controllo dell'altezza, i materiali di consumo e la reattività dell'assistenza influiscono tutti sulla qualità del taglio e sul flusso di lavoro. Se una parte di questo flusso di lavoro è debole, anche una macchina per il taglio al plasma ad alta produttività può causare ritardi, rilavorazioni o scarti di produzione.
Fornitura di gas e aria
L'aria compressa è comunemente utilizzata perché economica e facile da reperire. Per lavorazioni di taglio più complesse, le officine possono utilizzare ossigeno, azoto, miscele di argon e idrogeno o altre combinazioni di gas, a seconda del materiale e degli obiettivi di qualità del bordo.
La scelta del gas influisce sull'ossidazione, sull'aspetto dei bordi, sulla durata dei materiali di consumo e sui tempi di pulizia. L'acciaio inossidabile e l'alluminio spesso richiedono maggiore cura rispetto all'acciaio dolce. Assicurarsi sempre che la configurazione del gas corrisponda al manuale della macchina, alla tabella dei materiali di consumo e ai requisiti del lavoro.
Kit torcia e materiali di consumo
Il tipo di torcia influisce sulla qualità del taglio, sul comfort dell'operatore, sulla manutenzione e sulla disponibilità dei ricambi. Verificate la lunghezza del cavo della torcia, il tipo di materiale di consumo, la disponibilità delle punte, la durata degli elettrodi e la possibilità per il vostro team di sostituire rapidamente i pezzi di ricambio durante il turno.
Per i vostri clienti, i materiali di consumo influiscono sui tempi di attività. Se ugelli, elettrodi, componenti della torcia e schermi protettivi sono difficili da reperire, una buona macchina per il taglio al plasma può rimanere inutilizzata durante le riparazioni o i lavori di produzione. Prima di inserire un modello in magazzino, verificate se i materiali di consumo e i pezzi di ricambio compatibili sono facilmente reperibili in quantità ripetute.
Assistenza e ricambi
L'assistenza post-vendita è fondamentale perché le macchine da taglio smettono di generare profitto quando è difficile reperire materiali di consumo, torce o pezzi di ricambio. Prima di scegliere un fornitore, è importante verificare i termini di garanzia, la disponibilità dei pezzi di ricambio, l'assistenza tecnica, il quantitativo minimo d'ordine (MOQ), i tempi di consegna e il supporto per l'imballaggio.
È anche in questo ambito che il supporto del fornitore influisce sull'acquisto. Un'officina può scegliere una macchina per taglio al plasma in base all'amperaggio e allo spessore di taglio, ma continuerà a utilizzare quel modello solo se le condizioni di garanzia, i pezzi di ricambio, l'assistenza tecnica e la fornitura continua di materiali di consumo si riveleranno affidabili.
Quali sono i punti importanti in materia di sicurezza e conformità?
Entrambi i processi di taglio richiedono operatori qualificati, DPI, ventilazione, controllo antincendio e un'installazione rigorosa. Il taglio al plasma comporta rischi aggiuntivi quali radiazioni da arco elettrico, pericoli elettrici, necessità di messa a terra e controllo dei fumi. Il taglio ossiacetilenico, invece, richiede la gestione dell'ossigeno, del gas combustibile, il rischio di ritorno di fiamma, regolatori, tubi flessibili, ugelli e stoccaggio delle bombole.
La protezione degli occhi e del viso deve essere adeguata al processo, all'amperaggio e alle normative del sito. La norma OSHA 1910.133 fornisce indicazioni sulla tonalità minima delle lenti filtranti per il taglio al plasma e il taglio ossiacetilenico, ma il vostro team dovrebbe comunque consultare il manuale della macchina, le linee guida del fornitore di DPI e le normative di sicurezza locali prima di definire le procedure aziendali.
Controlli di sicurezza del plasma
- Prima di procedere al taglio, verificare il contatto del morsetto di fissaggio, la messa a terra e le condizioni della torcia.
- Utilizzare la corretta tonalità delle lenti, la protezione per il viso, i guanti e DPI.
- Mantenere l'aria compressa asciutta e pulita.
- Durante il taglio di materiali rivestiti, zincati, verniciati o in acciaio inossidabile, è necessario aspirare i fumi.
- Per l'utilizzo del generatore e la configurazione elettrica, fare riferimento al manuale della macchina.
Controlli di sicurezza per l'ossicombustione
- Utilizzare regolatori, tubi flessibili, ugelli e dispositivi antiritorno di fiamma corretti.
- Eseguire una prova di tenuta sui collegamenti prima di tagliarli.
- Tenere olio e grasso lontani dai raccordi dell'ossigeno.
- Conservare le bombole di ossigeno e di gas combustibile in conformità alle normative vigenti.
- Addestrare gli operatori sulle procedure di arresto del motore e sulla risposta al ritorno di fiamma.
Anche la sicurezza è un fattore determinante nella scelta dell'intera attrezzatura. I clienti che utilizzano il plasma potrebbero aver bisogno di DPI, componenti per la torcia, sistemi di aspirazione dell'aria pulita e materiali di consumo. I clienti che utilizzano l'ossitaglio potrebbero aver bisogno di regolatori, tubi flessibili, ugelli, dispositivi antiritorno di fiamma, sistemi di stoccaggio per le bombole e ausili per la formazione.
Quale processo di taglio ha un costo inferiore per pezzo finito?
Il processo meno costoso è quello che produce pezzi accettabili con meno manodopera, pulizia, scarti e tempi di inattività. Il taglio al plasma può costare di più inizialmente, ma può ridurre il costo del pezzo finito quando il tuo team ha bisogno di tagli più rapidi, profili ripetibili e meno rettifica.
La saldatura ossiacetilenica spesso ha un costo iniziale inferiore, soprattutto per il taglio manuale di acciaio al carbonio di grosso spessore. Tuttavia, può diventare più costosa quando la velocità di avanzamento ridotta, la deformazione dovuta al calore, le scorie, il consumo di gas e i tempi di pulizia influiscono sul lavoro.
Confronta il costo totale del lavoro, non solo il prezzo della macchina. Includi materiali di consumo, parti della torcia, gas o aria compressa, elettricità o carburante, tempo di allestimento, tempo dell'operatore, molatura, forature fallite, bordi scartati, tempi di inattività, formazione, DPI e dispositivi di protezione individuale.
Per i vostri clienti, la questione dei costi si riduce solitamente al carico di lavoro. Un team di riparazione che esegue tagli grezzi su acciaio al carbonio spesso potrebbe accettare la velocità inferiore del taglio ossiacetilenico perché il costo iniziale è più basso. Un'officina di fabbricazione che taglia ripetutamente staffe, protezioni, pannelli o componenti nidificati potrebbe pagare di più per il taglio al plasma perché un flusso di pezzi più rapido e una minore necessità di rilavorazioni consentono di risparmiare sui costi derivanti da lavori ripetuti.
Come scegliere la configurazione di taglio più adatta?
Scegli la configurazione in base alle operazioni che i tuoi clienti ripetono più frequentemente, non in base al nome del processo. Inizia definendo il mix di materiali, l'intervallo di spessore giornaliero, le aspettative relative al bordo finito, le ore di taglio, le condizioni in cantiere e le esigenze di supporto.
Il filtro successivo riguarda la capacità di supporto. Un'officina potrebbe aver bisogno di nesting CNC, di taglio manuale per riparazioni o di entrambi, ma la configurazione funziona solo se sono disponibili aria compressa, gas, alimentazione elettrica, DPI, materiali di consumo e pezzi di ricambio.
Per la fornitura di attrezzature per il taglio e la saldatura , YesWelder Wholesale può soddisfare la domanda di taglierine al plasma portatili di livello industriale come la CUT-55DS PRO e la CUT-65DS PRO, insieme a DPI, accessori, materiali di consumo e pezzi di ricambio. Prima di effettuare l'ordine, si prega di verificare con il team di vendita all'ingrosso le specifiche del prodotto, il quantitativo minimo d'ordine (MOQ), i tempi di consegna, il supporto per l'imballaggio, i termini di garanzia e l'assistenza post-vendita.
Conclusione
Sia il taglio al plasma che quello ossiacetilenico trovano applicazione nella lavorazione di metalli pesanti. Il plasma è generalmente la scelta migliore quando i clienti necessitano di tagliare metalli misti, ottenere una maggiore velocità di produzione, la ripetibilità delle macchine CNC e una lavorazione più pulita su spessori adeguati. Il taglio ossiacetilenico mantiene comunque la sua utilità per l'acciaio al carbonio di grosso spessore, i tagli grezzi in cantiere, le lavorazioni di riscaldamento e le configurazioni manuali a basso costo.
La scelta migliore dipende dal carico di lavoro, non dal nome del processo. Prima di procedere all'acquisto di attrezzature o all'inventario, è necessario confrontare la tipologia di materiale, l'intervallo di spessore giornaliero, l'amperaggio, il ciclo di lavoro, il tipo di torcia, l'alimentazione (gas o aria), i materiali di consumo, i requisiti di sicurezza e il costo per pezzo finito.
Se il tuo catalogo si rivolge a officine di riparazione, team di fabbricazione, squadre di manutenzione o fornitori industriali, YesWelder Wholesale può soddisfare la domanda di tagliatrici al plasma portatili di livello industriale con modelli come CUT-55DS PRO e CUT-65DS PRO, oltre a saldatrici, DPI, accessori, materiali di consumo e pezzi di ricambio. Contatta il team di vendita all'ingrosso per confermare le specifiche attuali, il MOQ, i tempi di consegna, i termini di garanzia, il supporto per l'imballaggio e l'assistenza post-vendita prima di effettuare un ordine.
DOMANDE FREQUENTI
Iniziate con le attività che i negozi e i team a cui vendete tendono a ripetere più frequentemente. Le officine di riparazione e i team di assistenza sul campo potrebbero aver bisogno di macchine per il taglio al plasma portatili, accessori per il taglio ossiacetilenico, DPI e materiali di consumo, mentre le officine di produzione potrebbero anche richiedere supporto per il taglio al plasma CNC.
Verificare l'amperaggio, il ciclo di lavoro, lo spessore di taglio netto, lo spessore di separazione, la potenza in ingresso, il tipo di torcia, la disponibilità dei materiali di consumo e i termini di garanzia. Per l'utilizzo con macchine CNC, verificare anche la compatibilità tra macchina e torcia e la capacità di foratura in produzione.
Sì. Le officine di grandi dimensioni potrebbero comunque aver bisogno di macchine da taglio al plasma portatili per le postazioni di riparazione, i furgoni di assistenza sul campo, i lavori di manutenzione e i tagli di supporto rapidi lontano dal tavolo CNC. Scegli il modello in base allo spessore di lavorazione giornaliero, all'alimentazione elettrica, alla qualità dell'aria e alla disponibilità dei materiali di consumo.
Tra gli articoli di supporto più comuni figurano DPI, ugelli, elettrodi, componenti per torce, schermi protettivi, sistemi di aspirazione dell'aria pulita e materiali di consumo di ricambio. Avere a disposizione questi articoli contribuisce a ridurre i tempi di inattività dopo la vendita della macchina.
Mantieni la tecnologia ossiacetilenica nella tua gamma di prodotti quando le officine e i team a cui vendiamo attrezzature per il taglio di acciaio al carbonio di grosso spessore, necessitano di capacità di riscaldamento o piegatura, o lavorano in ambienti con alimentazione elettrica e aria compressa limitate. Il plasma e l'ossitaglio spesso svolgono funzioni diverse, anziché sostituirsi completamente a vicenda.