
Il trattamento termico pre e post saldatura – preriscaldamento prima della saldatura e trattamento termico dopo la saldatura – garantisce saldature resistenti, durevoli e sicure. I processi di trattamento termico pre e post saldatura contribuiscono al successo del progetto.
Continua a leggere e scopri di più!
Che cosa sono i trattamenti termici pre e post saldatura?
Il trattamento termico pre-saldatura, o preriscaldamento, prevede il riscaldamento del materiale di base prima della saldatura per ridurre i gradienti termici, prevenire le cricche indotte dall'idrogeno e migliorare la saldabilità.
Il trattamento termico post-saldatura applica calore controllato dopo la saldatura per alleviare le tensioni residue, rinvenire le zone indurite e migliorare le proprietà del materiale. Questi processi garantiscono che le saldature soddisfino standard rigorosi, riducendo i rischi di errori di saldatura comuni.
Normative come ASME Sezione VIII, AWS D1.1 e API 510 regolano il trattamento termico pre e post saldatura. Questi codici specificano:
- Intervalli di temperatura: Ad esempio, 600–700 °C per PWHT su acciaio al carbonio.
- Tempi di ammollo: In genere 1 ora per 25 mm di spessore.
- Velocità di raffreddamento: Controllato per evitare shock termici.
La non conformità può portare a saldature non conformi, costose rilavorazioni o rischi per la sicurezza. Ad esempio, la Sezione VIII dell'ASME prescrive la PWHT per i recipienti in acciaio al carbonio di spessore superiore a 38 mm per garantirne l'integrità strutturale.
Applicazioni chiave
Il trattamento termico pre e post saldatura è fondamentale nei settori ad alto rischio. Ad esempio, il PWHT è obbligatorio per i recipienti a pressione a pareti spesse per prevenire guasti catastrofici ad alta pressione, mentre il preriscaldamento garantisce saldature senza cricche nei climi freddi.
Ecco alcune applicazioni chiave:
| Industria | Applicazione |
| Olio e Gas | Saldatura nel settore petrolifero e del gas è comune nella costruzione di condotte, recipienti a pressione e piattaforme offshore. |
| Aeronautico | Le pale della turbina, il carrello di atterraggio e i componenti della fusoliera sono essenziali per saldatura nell'industria aerospaziale. |
| Produzione di energia | Tubi di caldaie, recipienti di reattori nucleari e turbine a vapore. |
| Costruzione navale | Scafi, alberi portaelica e giunti ad alta resistenza. |
| Edilizia | Ponti, strutture di grattacieli e macchinari pesanti. |
Trattamento termico pre-saldatura (preriscaldamento)
Perché il preriscaldamento è essenziale?
- Riduzione dei gradienti termici: Riduce al minimo distorsioni e crepe garantendo un riscaldamento uniforme nell'intera zona di saldatura.
- Prevenire le crepe indotte dall'idrogeno:Elimina umidità e idrogeno, fondamentali per materiali come gli acciai bassolegati.
- Miglioramento della saldabilità: Migliora la fusione e riduce le imperfezioni della saldatura, soprattutto per le sezioni spesse.
- Migliorare la sicurezza dei lavoratori: Stabilizza il bagno di saldatura, riducendo gli spruzzi e le turbolenze dell'arco.
Processo e parametri
I materiali che richiedono il preriscaldamento includono acciai al carbonio, acciai bassolegati ad alta resistenza (HSLA) e leghe al cromo-molibdeno. Questo processo prevede il riscaldamento del materiale base a una temperatura specifica prima della saldatura:
Intervalli di temperatura (secondo AWS D1.1):
- Acciaio al carbonio: 50–150°C.
- Acciaio bassolegato: 100–250°C.
- Leghe cromo-molibdeno: 200–350°C.
Metodi :
- Riscaldamento a resistenza: I cuscinetti elettrici garantiscono un riscaldamento preciso e localizzato per piccoli componenti.
- Riscaldamento a induzione: Le bobine elettromagnetiche riscaldano rapidamente strutture di grandi dimensioni, ideali per le condutture.
- Riscaldamento a fiamma: Le torce a propano o ossiacetileniche sono convenienti ma meno precise e vengono utilizzate nelle applicazioni sul campo.
Monitoraggio :
- Termocoppie: Allegato al materiale per dati sulla temperatura in tempo reale.
- Termometri a infrarossi: Misurazione senza contatto per la sicurezza.
- Registratori di dati: Registrare i profili di temperatura per garantire la qualità.
Errori e rischi comuni
- Sottoriscaldamento: Non riesce a prevenire le crepe da idrogeno, soprattutto nei materiali spessi o ad alto tenore di carbonio.
- Surriscaldamento: Provoca la crescita dei grani, riducendo la resistenza e la tenacità del materiale.
- Riscaldamento non uniforme: Crea sollecitazioni termiche che portano alla distorsione.
Trattamento termico post-saldatura (PWHT)
Vantaggi del trattamento termico post-saldatura
Il trattamento termico post-saldatura offre vantaggi cruciali:
- Rilassamento dello stress: Riduce le tensioni residue della saldatura, prevenendo distorsioni e crepe.
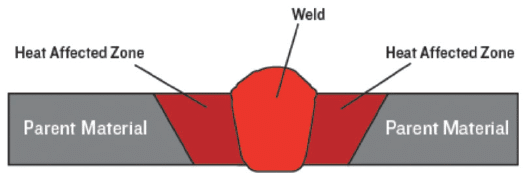
- tempra: Ammorbidisce le zone indurite nella zona termicamente alterata (ZTA), migliorando la duttilità.
- Rimozione dell'idrogeno: Elimina l'idrogeno intrappolato, riducendo i rischi di formazione di crepe ritardate.
- Resistenza migliorata: Migliora la resistenza alla frattura fragile, fondamentale per le applicazioni a basse temperature.
- Resistenza alla Corrosione: Riduce al minimo le cricche dovute alla corrosione sotto sforzo in ambienti difficili come le piattaforme offshore.
Ad esempio, il trattamento PWHT su un recipiente a pressione in acciaio al carbonio può aumentarne la durata a fatica di 25 anni, con un risparmio di milioni di euro in costi di manutenzione.
Processo e parametri
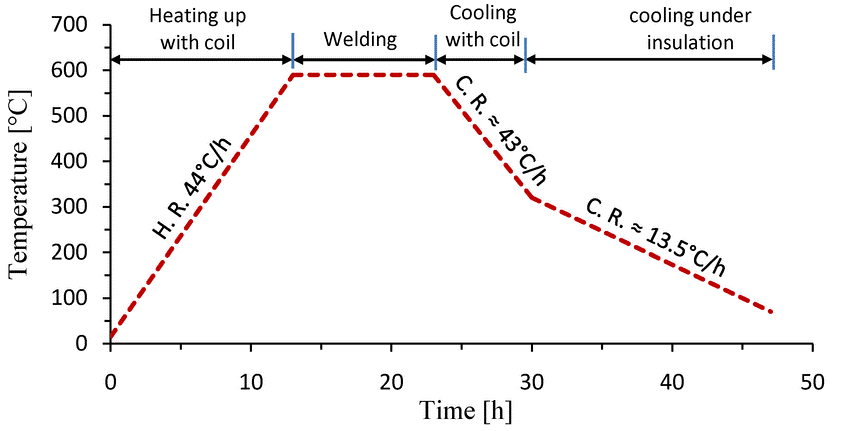
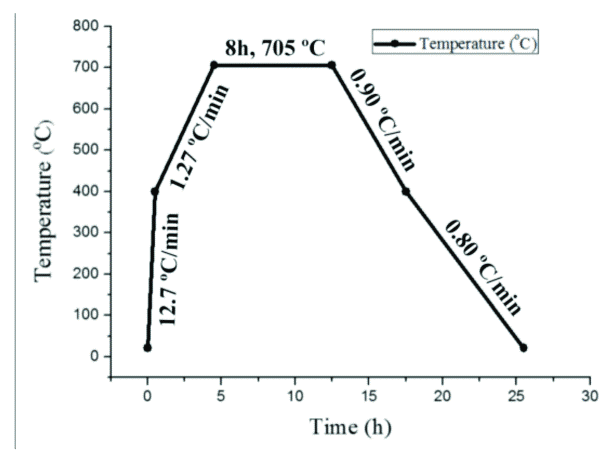
Il PWHT prevede il riscaldamento del componente saldato, il suo mantenimento alla temperatura desiderata e il suo raffreddamento graduale.
1. Intervalli di temperatura (secondo la sezione VIII dell'ASME):
- Acciaio al carbonio: 600–700°C.
- Acciaio bassolegato: 650–760°C.
- Leghe cromo-molibdeno: 700–900°C.
2. Metodi :
- Basato su forno: I componenti interi vengono riscaldati in grandi forni, ideali per i recipienti a pressione.
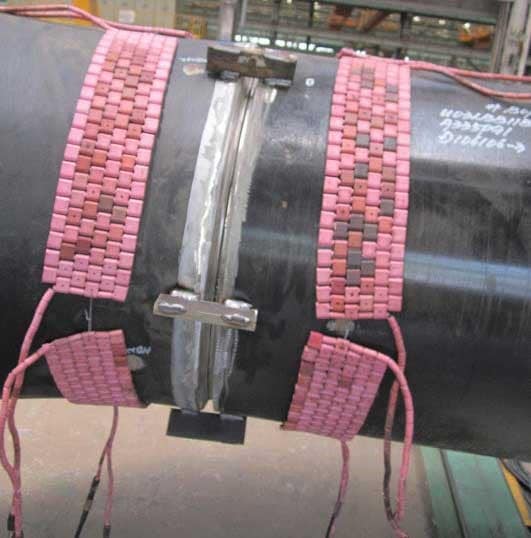
- Resistenza localizzata:I cuscinetti o le coperte riscaldanti trattano specifiche zone di saldatura, comuni nelle condutture.
- Induzione: Le bobine garantiscono un riscaldamento rapido e preciso per applicazioni in loco.
3. Tempi di immersione : 1 ora ogni 25 mm di spessore, con un minimo di 30 minuti.
4. Velocità di raffreddamento : 100–150 °C all'ora per prevenire shock termici, spesso in un forno o in un ambiente isolato.
5. Controllo qualità : utilizzare registratori di dati per registrare i profili di temperatura e garantire la conformità con i codici ASME. Le prove non distruttive (NDT), come l'ispezione a ultrasuoni post-PWHT, verificano l'integrità della saldatura.
Quando utilizzare PWHT?
- Materiali spessi: Acciaio al carbonio >38 mm, acciaio bassolegato >25 mm (ASME Sezione VIII).
- Leghe ad alta resistenza: Ad esempio, gli acciai al Cr-Mo sono soggetti a cricche.
- Applicazioni critiche: Recipienti a pressione, condotte e componenti nucleari.
- Requisiti del codice: standard ASME, API o AWS.
Confronto tra trattamento termico pre e post saldatura
Ruoli complementari
Il preriscaldamento e il PWHT sono complementari. La combinazione di entrambi i processi è standard per le saldature critiche, ma il preriscaldamento può essere sufficiente per materiali sottili, mentre il PWHT è fondamentale per le sezioni spesse.
- Il preriscaldamento: Prepara il materiale riducendo lo shock termico e il contenuto di idrogeno, garantendo un bagno di saldatura stabile.
- PWHT: Migliora la saldatura alleviando le sollecitazioni e migliorando le proprietà meccaniche, garantendo prestazioni a lungo termine.
| Aspetto | Trattamento termico pre-saldatura | Trattamento termico post-saldatura |
| Sincronizzazione | Prima della saldatura | Dopo la saldatura |
| La temperatura | 50-350 ° C | 600-900 ° C |
| Goal | Previene le crepe, migliora la saldabilità | Allevia lo stress, migliora le proprietà |
| Metodi | Resistenza, induzione, fiamma | Forno, resistenza localizzata, induzione |
| Durata | Da minuti a ore | Ore, in base allo spessore |
| Controllo | Termocoppie a infrarossi | Registratori di dati, termocoppie |
Strumenti per il trattamento termico pre e post saldatura
Un trattamento termico efficace si basa su attrezzature specializzate. Abbiamo raccolto alcuni degli strumenti essenziali da considerare:
Sistemi di riscaldamento
- Riscaldatori a resistenza: Tamponi o coperte in ceramica per riscaldamento localizzato.
- Bobine di induzione: Sistemi elettromagnetici per un riscaldamento rapido e uniforme.
- Forni: Forni a gas o elettrici per componenti di grandi dimensioni.
- Riscaldatori in ceramica: Opzioni flessibili e leggere per saldature in campo.
Strumenti di monitoraggio
- Termocoppie: Misura la temperatura superficiale con una precisione di ±1°C.
- Telecamere a infrarossi: Rileva punti caldi o riscaldamento non uniforme.
- Data Logger: Memorizzare i profili di temperatura per la conformità al codice.
Unità di controllo : i sistemi programmabili regolano la potenza erogata per mantenere le temperature desiderate.
Tecnologie emergenti
- Monitoraggio IoT:I sensori trasmettono dati sulla temperatura in tempo reale alle piattaforme cloud, consentendo il controllo remoto.
- Sistemi automatizzati: I bracci robotici applicano le piastre riscaldanti con precisione, riducendo al minimo l'errore umano.
- Riscaldamento ibrido: Combina induzione e resistenza per processi più rapidi ed efficienti dal punto di vista energetico.
Come scegliere gli strumenti giusti
Vi forniamo alcuni fattori da considerare. Questo può aiutarvi a scegliere gli utensili giusti per il trattamento termico pre e post saldatura.
- Scala del progetto: Forni per recipienti da fabbrica, induzione portatile per saldature in campo.
- Tipo di materiale: Induzione per acciai altolegati, resistenza per acciaio al carbonio.
- Condizioni del posto: Sistemi alimentati a batteria per siti remoti, forni a gas per impianti industriali.
- bilancio:Il riscaldamento a fiamma è il più economico ma il meno preciso; l'induzione è più costosa ma più veloce.
Alternative al trattamento termico tradizionale
| Alternative | Pro | Contro |
| Riparazioni composite | Veloce, economico, non richiede energia. | Limitato ad applicazioni non critiche, meno durevole del PWHT. |
| Alleviamento dello stress meccanico | A basso consumo energetico, portatile. | Meno efficace per i materiali spessi. |
Considerazioni finali
Il trattamento termico pre e post saldatura è fondamentale per ottenere saldature resistenti, sicure e conformi. Il preriscaldamento previene la formazione di difetti durante la saldatura, mentre il trattamento termico post saldatura garantisce durata e prestazioni a lungo termine.
Rispettando gli standard ASME e AWS, sfruttando moderne apparecchiature di riscaldamento e altre saldatrici professionali , e affrontando le diverse problematiche legate alla saldatura, è possibile ottenere saldature impeccabili.
DOMANDE FREQUENTI
Qual è la differenza tra trattamento termico pre e post saldatura?
Il preriscaldamento avviene prima della saldatura per evitare la formazione di crepe, mentre il PWHT avviene dopo per alleviare le sollecitazioni e migliorare le proprietà.
Quando il PWHT è obbligatorio secondo i codici ASME?
La PWHT è richiesta per l'acciaio al carbonio di spessore superiore a 38 mm o per leghe soggette a cricche, secondo la Sezione VIII dell'ASME.
Quali sono i vantaggi del trattamento termico post-saldatura per l'acciaio al carbonio?
PWHT riduce le sollecitazioni, migliora la duttilità e previene le crepe, prolungando la durata dei componenti.
Come faccio a scegliere tra riscaldamento a resistenza e a induzione?
La resistenza è conveniente per i piccoli progetti; l'induzione è più rapida per componenti di grandi dimensioni o in lega.
È possibile evitare il preriscaldamento nei materiali sottili?
Sì, per materiali inferiori a 25 mm, secondo AWS D1.1, ma verificare sempre i requisiti del codice.
Per le saldature in acciaio inossidabile è richiesto un trattamento termico post-saldatura?
Non sempre. Gli acciai inossidabili austenitici di solito non richiedono PWHT grazie alla loro intrinseca resistenza alla corrosione e duttilità. Tuttavia, alcuni acciai inossidabili duplex e martensitici potrebbero richiederlo per ripristinare la tenacità o ridurre le tensioni residue.
Il riscaldamento a fiamma può essere utilizzato per il trattamento termico post-saldatura?
Il riscaldamento a fiamma non è generalmente raccomandato per il PWHT a causa della difficoltà di controllare la temperatura in modo uniforme. I metodi a forno, a resistenza o a induzione offrono un controllo e una ripetibilità decisamente migliori.



