
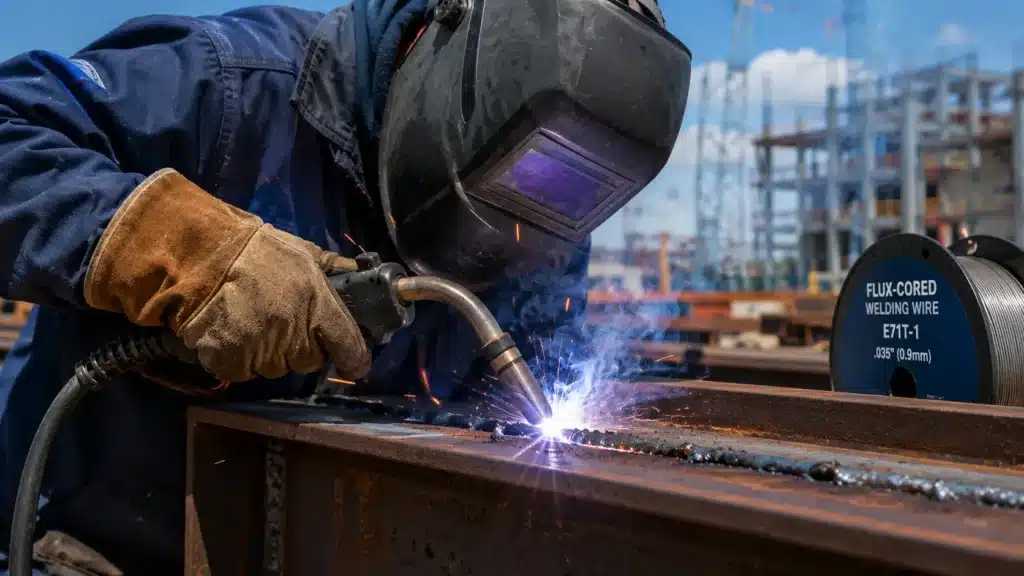
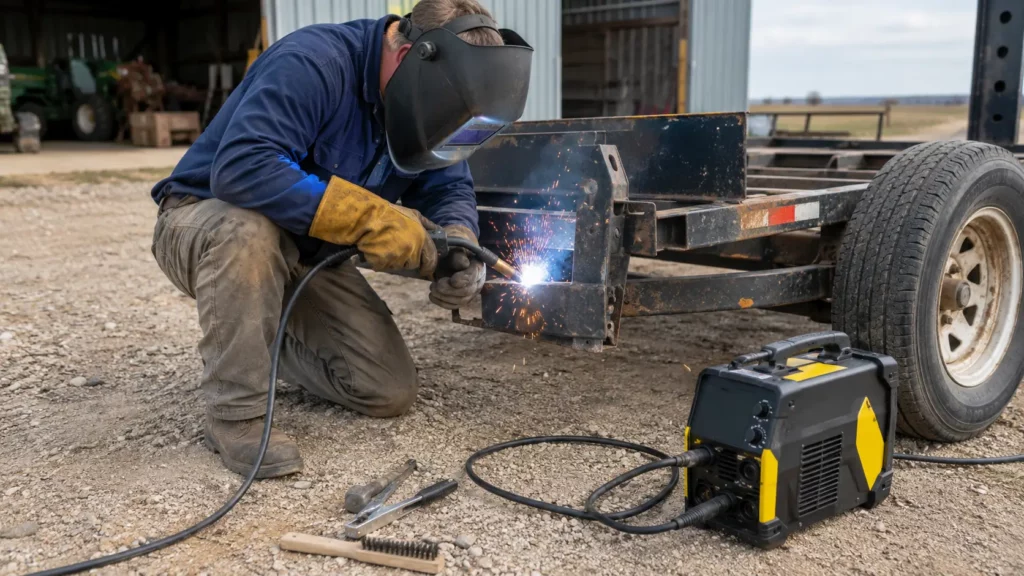
フラックス入り溶接ワイヤは、作業場所が工場外に移った際に、お客様からよく求められるワイヤです。例えば、風の強い私道でのトレーラー修理、開けた野原での農機具修理、ガスボンベの持ち運びが現実的でない移動溶接作業などが挙げられます。
これは溶接機ではありません。フラックス入りワイヤアーク溶接(FCAW)で使用される管状の溶接消耗品です。適切な選択は、シールド方法、ワイヤ径、AWS規格、極性、そしてMIG溶接機で適切に使用できるかどうかによって決まります。
このガイドでは、自己遮蔽型とガス遮蔽型のフラックス入りワイヤを比較する方法、ワイヤのサイズを溶接機に適合させる方法、そして顧客からの苦情や返品につながることが多いセットアップ上の問題を回避する方法について説明します。
フラックス入り溶接ワイヤとは何ですか?
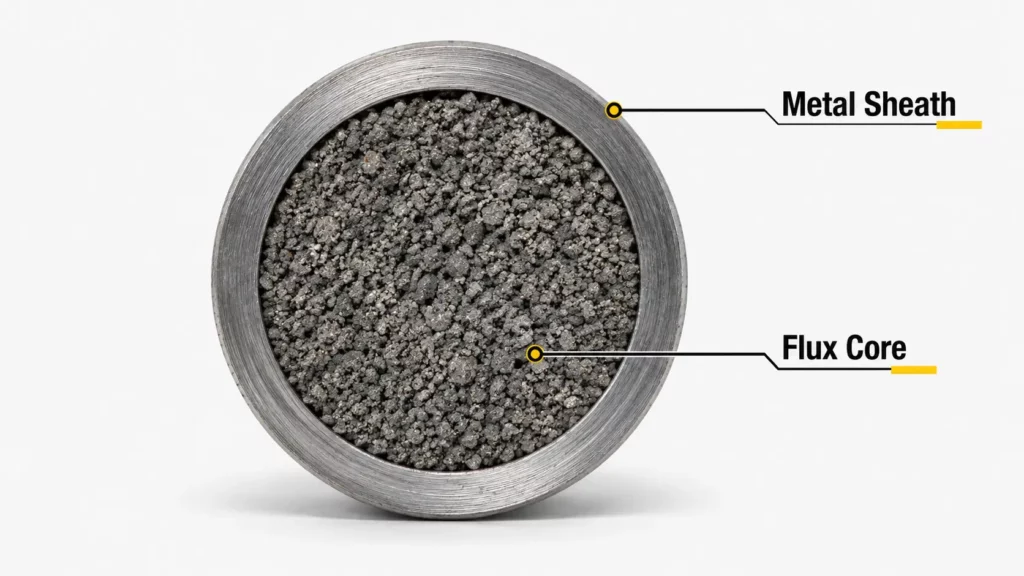
フラックス入り溶接ワイヤは、粉末状のフラックスが内部に封入された中空の金属ワイヤです。標準的なMIG溶接ワイヤと同様にMIG/FCAW溶接ガンを通して供給されますが、フラックスによって溶接部の保護方法、必要な後処理の量、および顧客が必要とする機械の設定が変わります。
フラックス・コアの仕組み
フラックス入り溶接ワイヤは、内部にフラックスが封入された中空の金属ワイヤです。標準的なMIG溶接ワイヤと同様にMIG/FCAW溶接ガンを通して供給されますが、アークが発生すると挙動が異なります。
フラックスは溶接部を保護し、スラグを形成し、溶接機上でのワイヤの送り方に影響を与えます。つまり、フラックス入りワイヤは単なるスプールサイズの違いではなく、顧客の作業内容、ワイヤサイズ、極性、駆動ロールの設定、MIG溶接機の出力に合わせて選ぶ必要があるのです。
溶接工がそれを使う理由
溶接工がフラックス入りワイヤを選ぶ主な理由は3つあります。利便性、性能、そして汎用性です。
屋外での修理作業、移動溶接サービス、建設現場などにおいて、ガスボンベを引きずったり、風でガス供給が途切れたりする心配をせずに溶接できる能力は、非常に大きな実用的価値を持つ。
携帯性に優れていることに加え、フラックス入りワイヤは同径のソリッドワイヤよりも高い成膜速度を実現できるため、速度が重要な生産工程において非常に有用である。
このプロセスは、より厚い材料への浸透性にも優れており、ガスシールド付きソリッドワイヤよりもミルスケール、錆、表面汚染に対する耐性が高い。
フラックス入り溶接ワイヤは、ソリッドMIG溶接ワイヤとどう違うのですか?
フラックス入り溶接ワイヤは、シールド方法、後処理、溶け込み深さ、溶接機のセットアップにおいて、ソリッドMIG溶接ワイヤとは異なります。これらの違いにより、それぞれのワイヤが最適な用途や、必要な溶接機のセットアップが変わってきます。
遮蔽方法と作業現場の状況
ソリッドMIG溶接ワイヤには、外部シールドガス(通常はCO2またはアルゴン/CO2混合ガス)が必要です。空気の流れによってガスの被覆が乱れない屋内または管理された作業場環境で最も効果的に使用できます。
自己遮蔽型フラックス入りワイヤは、ワイヤ内部のフラックスによって遮蔽効果を生み出すため、ガスボンベを必要としません。そのため、屋外での修理、移動溶接、農業機械、トレーラー作業、その他の現場作業に適しています。
ガスシールドフラックス入りワイヤは外部ガスを必要とするものの、生産性の向上と溶接品質のより厳密な制御を可能にするため、製造工場でよく使用されている。
浸透、飛散、および清掃
フラックス入りワイヤは、特に厚い鋼材の場合、同じ設定であればソリッドワイヤよりも深い溶け込みが得られることが多い。そのため、補修作業、重工業、構造用途などで広く用いられている。
トレードオフとして、後処理の手間がかかる。多くのフラックス入りワイヤはスパッタが多く発生し、溶接ビード上にスラグが残る。そのスラグは、次の溶接を行う前に削り取ってブラシで除去する必要がある。
機器を選ぶ際に、なぜその違いが重要なのか
フラックス入りワイヤを使用するには、適切な溶接機の設定が必要です。MIG溶接機は、ワイヤの種類、ワイヤ径、極性、コンタクトチップ、駆動ロール、出力範囲に適合している必要があります。
極性は多くの人が間違えやすい部分です。ソリッドMIG溶接ワイヤは通常DCEP(直流正極)で動作します。一般的な自己遮蔽型フラックス入りワイヤの多くはDCEN(直流正極)で動作しますが、すべてのフラックス入りワイヤがこの規則に従うわけではありません。ワイヤを推奨または設定する前に、必ずワイヤのデータシートを確認してください。
ワイヤ送給も重要です。フラックス入りワイヤは管状なので、駆動ロールの圧力が強すぎると変形してしまう可能性があります。優れたフラックス入りワイヤ対応MIG溶接機は、極性切り替え機能、適切な駆動ロール、適合するコンタクトチップ、そして安定したワイヤ送給機能を備えている必要があります。
フラックス入り溶接ワイヤの主な種類は何ですか?
フラックス入り溶接ワイヤの主な種類は、セルフシールドワイヤとガスシールドワイヤの2種類です。
自己シールドワイヤは、屋外での修理や持ち運び溶接には通常適しています。ガスシールドワイヤは、工場での製作、溶接品質の向上、および生産作業には通常適しています。
FCAWプロセス自体に関する基礎情報については、「フラックス入りワイヤ溶接とは何か」を参照してください。
自己遮蔽型フラックス入りワイヤ
自己遮蔽型フラックス入りワイヤ(FCAW-S)は、フラックス分解からの必要な遮蔽をすべて生成するため、外部ガスシステムを必要としません。
一般的な自己遮蔽型ワイヤにはE71T-11とE71T-GSがありますが、これらは同じ製品ではありません。E71T-11は一般的な修理や加工によく使用されるのに対し、E71T-GSは通常、薄板軟鋼の単層溶接作業に適しています。
多層溶接、厚鋼板溶接、または規格関連の用途に電線を使用する前に、必ず電線データシートを確認してください。
次のような場合は、自己遮蔽型フラックス入り溶接ワイヤを選択してください。
- 屋外修理:ガスを使ったソリッドMIG溶接ワイヤよりも、現場作業に適しています。
- 持ち運びが簡単:ガスボンベ、レギュレーター、ホースを持ち運ぶ必要はありません。
- 軽度の錆に対する耐性:ソリッドワイヤーよりも軽度の錆やミルスケールに対する耐性が高いですが、きれいな鋼材の方がより良い結果が得られます。
- 一般的な修理作業:ゲート、トレーラー、農業機械、および現場の修理などが一般的な作業対象です。
補足事項:自己遮蔽型だからといって「風を無視できる」という意味ではありません。強い風の流れでも溶接不良の原因となる可能性があるため、作業現場が風にさらされる場合は防風壁を使用してください。
ガスシールドフラックス入りワイヤ
ガスシールドフラックス入りワイヤ(FCAW-G)は、フラックス保護に加えて、通常はCO2またはアルゴン/CO2混合ガスなどの外部シールドガスを使用します。
この二重アプローチにより、自己遮蔽ワイヤと比較して、溶接金属の化学組成をより精密に制御でき、機械的特性が向上し、多くの場合、溶接部の外観もより良好になります。
次のような場合は、ガスシールドフラックス入り溶接ワイヤを選択してください。
- 高い生産性: 製造現場におけるより高速な成膜を可能にする。
- よりきれいな外観: 自己遮蔽型ワイヤよりも、より滑らかで制御しやすい溶接ビードが得られることが多い。
- 工場内溶接: 風の強い屋外での修理よりも、屋内での製造作業に適している。
- 手順管理: これは、溶接手順に関する要件がより厳しい用途でよく見られる。
自己遮蔽型フラックス入りワイヤとガス遮蔽型フラックス入りワイヤの比較
| 機能 | 自己遮蔽型FCAW-S | ガスシールドFCAW-G |
| ガスシリンダー | いいえ | はい |
| ベストフィット | 屋外修理、現場作業、移動作業 | 工場での製作、生産溶接 |
| 風力利用 | ガス処理よりは優れているが、防風性はない | 安定したガス供給が必要 |
| 掃除 | 多くの場合、スラグや飛沫が多く発生する。 | 自己シールド線よりも通常はクリーン |
| 一般的な例 | E71T-11、E71T-GS | E71T-1C、E71T-1M |
| 極性 | 小型の自己シールドワイヤにはDCENがよく使われますが、データシートを確認してください。 | DCEPであることが多いですが、データシートを確認してください。 |
フラックス入り溶接ワイヤはどのような場面で最も役立ちますか?
フラックス入り溶接ワイヤは、屋外での修理、移動式溶接、厚板鋼材の溶接、および工場での迅速な生産に最も適しています。
屋外修理および出張作業
自己遮蔽型フラックス入りワイヤは、携帯性と耐候性が他の要素よりも優先される用途で主流となっています。農業機械の修理、建設現場での補修、パイプラインのメンテナンス、移動溶接サービスなど、ガスボンベや風による設置上の課題がなくなることで、これらの用途はいずれもメリットを享受できます。錆びた材料、塗装された材料、汚染された材料でも、大掛かりな表面処理なしで溶接できるため、フラックス入りワイヤは修理作業に最適です。
工場での製作および生産溶接
ガスシールドフラックス入りワイヤは、構造用鋼材、重機、産業部品などを製造する生産工場において標準的な溶接方法となっています。ソリッドワイヤに比べて溶着速度が速いため、溶接工はより迅速に溶接を完了でき、品質を損なうことなく生産性を向上させることができます。また、この溶接方法は半自動および自動溶接システムにも適しています。
構造および重負荷用途
構造用鋼材の組立、造船、重機製造、圧力容器製造などでは、溶け込み深さ、溶着速度、全姿勢溶接能力を兼ね備えていることから、フラックス入りワイヤが頻繁に指定されます。建築基準や構造用途の溶接手順書では、資格を有するフラックス入りワイヤ溶接手順が具体的に規定されている場合が多くあります。
適切なフラックス入りワイヤの直径はどのように選べばよいですか?
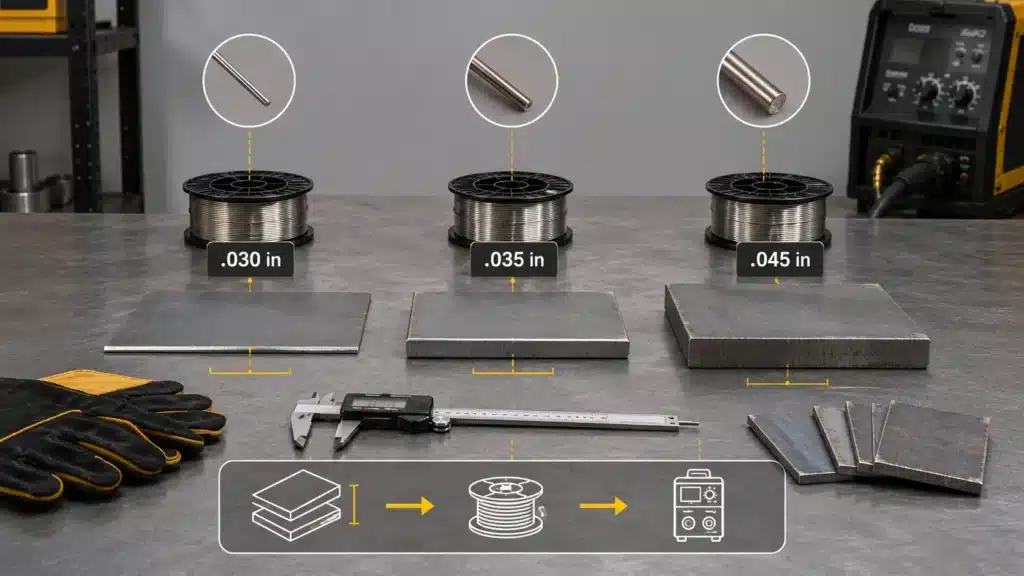
ワイヤ径の選択は、機械の最小出力要件から最大成膜速度、適切な材料厚さ範囲まで、あらゆるものに影響を与える。
0.030インチと0.035インチのワイヤー
これらの細いワイヤ径は、軽負荷の溶接機、薄い材料、および低い入熱量で溶融池の制御が容易な姿勢溶接に適しています。ワイヤ径0.030インチは、20ゲージから約3/16インチまでの材料に適しており、0.035インチでは、使用可能な材料の厚さが約1/4インチまで広がります。ワイヤ径が小さいほど必要な電流が少なくなるため、120Vのポータブル溶接機にも対応します。
0.045インチ以上のオプション
ワイヤ径が0.045インチ以上のものは、熱入力制御よりも溶着速度が重要な高負荷用途に適しています。このような太いワイヤには、より堅牢な溶接機(通常は230V、200アンペア以上の容量)が必要ですが、その分、厚い材料でも溶接速度が格段に向上します。3/8インチから1インチ厚の鋼板を溶接する構造物製作工場では、生産性のメリットから、0.045インチのフラックス入りワイヤが日常的に使用されています。
直径、コンタクトチップ、およびフィードコンポーネント
ワイヤ径を変更する場合は、コンタクトチップの適合、場合によっては駆動ローラーの交換、ライナーの確認が必要です。0.035インチワイヤ用のコンタクトチップでは、0.045インチワイヤは適切に送給されません。ワイヤの不具合が原因とされる送給トラブルの多くは、実際には消耗品の不適合が原因です。溶接機器サプライヤーから機械を購入する際は、付属の消耗品と交換費用を確認してください。
知っておくべきAWSフラックスコアワイヤの分類はどれですか?
米国溶接協会(AWS)の分類システムは、フラックス入りワイヤを機械的特性、使いやすさ、およびシールド要件に基づいて分類します。最も一般的な分類を理解することで、特定の用途に適したワイヤを選択するのに役立ちます。
E71T-11およびE71T-GS
E71T-11は、一般的な製造および修理用途において最も人気のある自己遮蔽型フラックス入りワイヤの一つです。この規格名は、70,000 PSI以上の引張強度、全姿勢での溶接能力、および自己遮蔽機能を備えていることを示しています。
E71T-GSは、通常、薄板軟鋼の軽負荷・単層溶接に使用されます。小規模な補修作業、板金加工、外部シールドガスが使用できない状況などでよく用いられます。より太い多層溶接ワイヤの一般的な代替品として位置づけるべきではありません。
E71T-1CおよびE71T-1M
これらのガスシールドフラックス入りワイヤは、製造加工や構造溶接向けの工業グレードの選択肢です。E71T -1CはCO2シールドガスを使用し、あらゆる姿勢での溶接に優れた性能を発揮します。E71T - 1Mはアルゴン/CO2混合ガスを使用し、さらに優れた姿勢溶接性能と機械的特性を実現しています。どちらのワイヤも、自己シールドタイプのワイヤと比較して優れた機械的特性を備えています。
フラックス入りワイヤを使用する際に最もよく発生する問題は何ですか?
フラックス入りワイヤのトラブルのほとんどは、極性の間違い、ワイヤ送給不良、後処理の不十分さ、またはワイヤに対してMIG溶接機が小さすぎることに起因します。
極性の間違いと不適切な設定選択
フラックス入りワイヤで最もよくある問題は、ワイヤの極性を間違えて通してしまうことです。ほとんどのフラックス入りワイヤはDCEN(電極マイナス)が必要ですが、ソリッドワイヤはDCEP(電極プラス)を使用します。フラックス入りワイヤをDCEPで通すと、溶け込み不良、スパッタ過多、アーク不安定などの問題が発生します。駆動ロールの圧力も、よくある設定ミスの一つです。張力が強すぎると、管状のフラックス入りワイヤが潰れてしまい、送給不良の原因となります。
テクニックと後処理のミス
フラックス入りワイヤ溶接では、ソリッドワイヤ溶接よりも溶接ガンの角度、溶接角度、突き出し量がより重要になります。ほとんどのフラックス入りワイヤ溶接では、突き出し量を1/2インチから3/4インチにすると最適です。パス間でスラグを完全に除去しないと、スラグが混入して多層溶接の強度が低下します。次のパスを行う前に、スラグをチッピングハンマーで削り落とし、ワイヤーブラシで金属面を露出させる必要があります。
機械こそが真の制約である場合
問題は設定や技術にあるのではなく、単に機械がフラックス入りワイヤを適切に動作させる能力を備えていないことにある場合がある。極性切り替え機能のない機械では、自己遮蔽型フラックス入りワイヤ(通常はDCEN)とガスシールドワイヤ(DCEP)の両方に対応できない。出力の低い機械では、直径の大きいフラックス入りワイヤの処理が困難になる。
問題は必ずしも溶接技術にあるとは限りません。MIG溶接機に、そのワイヤに必要な極性オプション、出力範囲、デューティサイクル、または送給システムが備わっていないだけなのです。
MIG溶接機はフラックス入りワイヤを適切に扱うことができますか?
すべての「フラックス入りワイヤ対応」MIG溶接機が、すべてのフラックス入りワイヤを問題なく溶接できるとは限りません。適切な極性、出力範囲、駆動ロールの設定、コンタクトチップのサイズ、使用率など、溶接に必要な要素は依然として重要です。
極性およびプロセス適合性
フラックス入りワイヤの真の汎用性を実現するには、異なるワイヤタイプに対応するために極性を切り替える必要があります。自己シールドワイヤは通常DCEN、ガスシールドフラックス入りワイヤは通常DCEP、ソリッドワイヤは常にDCEPを使用します。一部の低価格機は「フラックス入りワイヤ対応」と謳っていますが、DCEP極性しか提供しておらず、ガスシールドフラックス入りワイヤには適していますが、E71T-11などの一般的な自己シールドワイヤには対応していません。
供給システム、出力範囲、およびデューティサイクル
フラックス入りワイヤは、ソリッドワイヤとは異なるワイヤ送給システムに要求を課します。管状の構造のため、より安定した張力と適切な駆動ロールの選択が求められます。出力範囲も重要です。0.045インチのフラックス入りワイヤを効率的に使用するには、材料の厚さにもよりますが、180~200アンペア以上の電流が必要です。そのため、フラックス入りワイヤ溶接の生産においては、使用率が非常に重要になります。
現在のマシンを使い続けるべき時と、アップグレードすべき時
現在お使いの機器が極性切り替え機能を備え、適切な電流で電線径に対応し、デューティサイクル要件を満たしていれば、それで十分です。電流制限に頻繁に達したり、過熱によるシャットダウンが発生したり、電線送りに問題が生じたり、お好みの電線タイプに対応する極性オプションが不足している場合は、アップグレードを検討する価値があります。
フラックス入りワイヤ溶接に適した溶接機はどのように選べばよいですか?
フラックス入りワイヤ専用の機器を選定するには、基本的な「フラックス入りワイヤ対応」といった宣伝文句以上の性能を評価する必要がある。
フラックス入りMIG溶接機のセットアップチェックリスト
- 極性切り替え:機械は、電線に必要な極性に対応している必要があります。
- 出力範囲:電流範囲を電線の直径と材質の厚さに合わせてください。
- デューティサイクル:生産作業や頻繁な溶接作業には、より高いデューティサイクルを使用してください。
- 送りシステム:駆動ローラーのオプション、送り張力の調整、ライナーの適合性を確認してください。
- 消耗品:コンタクトチップ、ライナー、駆動ローラーは簡単に交換できることを確認してください。
フラックス入りMIG溶接機を導入する前に確認すべき事項
フラックス入りワイヤに対応したMIG溶接機は、セットアップ方法が明確であれば、より推奨しやすくなります。製品ページや販売資料には、対応するワイヤサイズ、利用可能な極性オプション、必要なコンタクトチップ、ドライブローラー、ライナーの種類が明記されているべきです。
溶接機器メーカーの製品を比較検討する際は、一般的な自己遮蔽型フラックス入りワイヤが使用できるか、交換用コンタクトチップや駆動ローラーが入手しやすいか、そしてセットアップ手順が分かりやすいかを確認してください。これらの点を確認することで、購入後のセットアップに関する疑問を減らすことができます。
結論
フラックス入り溶接ワイヤは理解するのは難しくありませんが、組み合わせを間違えやすいものです。まずは作業環境を確認し、次にワイヤの種類、直径、AWS規格、極性、MIG溶接機の出力などをチェックしましょう。
屋外での修理や移動作業には、自己遮蔽型フラックス入りワイヤの方が一般的に扱いやすい。工場内での加工には、ガスシールド型フラックス入りワイヤの方が、より優れた制御性と生産性を発揮することが多い。いずれの場合も、ワイヤと機械の適合性は重要である。
製品ラインナップのためにフラックス入りワイヤ対応のMIG溶接機を比較検討している場合は、推奨を行う前に、極性切り替え、送給安定性、使用率、消耗品の入手可能性を確認してください。
よくある質問
はい、フラックス入りワイヤは、ガスシールド付きソリッドワイヤよりも表面汚染に対する耐性が格段に優れています。強力なアークとスラグ形成フラックスにより、軽い錆、ミルスケール、さらには薄い塗膜層も焼き切ることができます。ただし、重度の錆、厚い塗膜、または油汚れは、健全な溶接を行うためには除去する必要があります。
自己シールド型フラックス入りワイヤは、ガスボンベが不要なため、初心者のお客様にとって良い選択肢となります。セットアップは簡単ですが、極性、突き出し量、溶接角度、スラグ除去といった基本的な操作は習得する必要があります。よりクリーンな溶接体験を求めるお客様の中には、シールドガス付きのソリッドMIGワイヤを好む方もいらっしゃるでしょう。
ステンレス鋼溶接用のフラックス入りワイヤは存在するが、ソリッドステンレス鋼ワイヤほど一般的ではない。アルミニウム用フラックス入りワイヤは極めて稀で実用的ではないため、アルミニウム溶接では通常、アルゴンを豊富に含むシールドガスを用いたソリッドワイヤ、またはTIG溶接法が用いられる。
フラックス入り電線は、フラックス芯への吸湿を防ぐため、乾燥した場所に保管してください。湿気は多孔化や水素割れの原因となります。再封可能な袋や乾燥剤入りの保管容器は、電線の品質維持に役立ちます。一部の産業ユーザーは、乾燥状態を確保するため、開封済みのフラックス入りスプールを加熱キャビネットに保管しています。



