
鋳造金属の溶接は、その脆性と溶接工程中に亀裂が発生するリスクのため、特有の難しさを伴います。特に鋳鉄、鋼、アルミニウムなどの材料を扱う場合、これらの問題はしばしばフラストレーションやプロジェクトの失敗につながります。これらの課題を克服するには、鋳造金属の種類ごとに特化した適切な技術と準備方法を用いることが不可欠です。
適切な溶接方法を選択し、金属を予熱し、適切な溶接機を使用することで、強固で耐久性のある溶接を実現できます。このガイドでは、様々な鋳金属を溶接し、毎回プロフェッショナルな仕上がりを実現するための、分かりやすい手順をステップバイステップで説明します。
鋳造金属の種類
鋳鉄
鋳鉄は優れた鋳造性と耐摩耗性を持つことから、製造業で広く使用されています。しかし、炭素含有量が多いため脆く、溶接時に割れが発生しやすいという欠点があります。鋳鉄を効果的に溶接するには、これらの問題を防ぐために、慎重な予熱と適切な冷却が必要です。鋳鉄は、耐久性が重視されるエンジンブロック、パイプ、調理器具などに広く使用されています。
鋳鋼
鋳鋼は炭素含有量が低いため、鋳鉄よりも延性に優れています。そのため溶接が容易になり、割れることなく高い応力レベルに耐えることができます。鋳鋼は重機、自動車部品、建設機械などによく使用されます。鋳鋼の溶接プロセスでは、一般的に予熱はそれほど必要ありませんが、欠陥を回避するためには溶接パラメータを慎重に管理することが不可欠です。
鋳造アルミニウム
鋳造アルミニウムは軽量で耐腐食性に優れていることで知られており、自動車、航空宇宙、消費財業界で広く使用されています。しかし、鋳造アルミニウムは熱伝導率が高く、酸化皮膜を形成しやすいため、溶接には精密な技術が求められます。強固な溶接を実現するためには、徹底した洗浄と適切な溶接材料の使用を含む溶接前の準備が不可欠です。過熱による反りなどの溶接欠陥を防ぐため、特別な注意が必要です。
| プロパティ | 鋳鉄 | 鋳鋼 | 鋳造アルミニウム |
| 構成 | 高炭素含有量(2~4%) | 炭素含有量が低い(< 2%) | 主にアルミニウムで、少量のシリコン、鉄などが含まれています。 |
| もろさ | 高い、割れやすい | より低く、より延性がある | 中程度、特定の条件下では脆くなる可能性がある |
| 熱伝導率 | ロー | 穏健派 | ハイ |
| 溶接性 | 脆さとひび割れの危険性があるため困難 | 溶接は簡単だが、制御が必要 | 欠陥を避けるために正確な技術が必要 |
| 一般的な使用方法 | エンジンブロック、パイプ、調理器具 | 重機、自動車部品、建設機械 | 自動車、航空宇宙、消費財 |
| 予熱要件 | 高い、ひび割れを減らす | 中程度、欠陥を防ぐため | 反りや欠陥を防ぐために必須 |
| 耐食性 | 中程度、錆びやすい | 変動性があり、コーティング処理されていることが多い | 高い、天然の耐性 |
| 重量 | ヘビー | 穏健派 | 光 |
溶接における鋳金属の考慮
鋳金属は独特の特性を持つため、溶接には多くの課題が伴います。これらの課題を理解することは、強固で耐久性のある溶接を実現する上で不可欠です。以下では、様々な鋳金属の溶接時に直面する一般的な課題と、それらを克服するための実用的なヒントをご紹介します。
鋳鉄溶接の課題
脆さとひび割れ
鋳鉄の溶接における最大の課題の一つは、その脆さです。鋳鉄は炭素含有量が高いため、溶接中に割れが生じやすく、急激な加熱と冷却にさらされると容易に割れが生じ、溶接強度が低下します。
気孔
鋳鉄の溶接では、気孔も問題となります。鋳鉄は炭素含有量が高いため、溶接中にガスポケットが形成され、溶接部に気孔が生じます。これらのポケットは溶接部を弱め、応力下での破損につながる可能性があります。
熱膨張と熱収縮
鋳鉄は熱膨張と収縮に対する許容度が低いため、溶接時には高熱によって金属が急激に膨張・収縮し、適切に管理しないと反りや割れが生じます。
鋳鉄の溶接のヒント
- 金属を予熱する鋳鉄を溶接前に予熱することで、割れのリスクを軽減できます。これにより、熱が均等に分散され、熱応力が最小限に抑えられます。
- ニッケルベースのフィラーロッドを使用するニッケルベースのフィラーロッドは膨張率が低く、割れのリスクを軽減できるため、鋳鉄の溶接に推奨されます。
- 冷却速度を制御する: 溶接後は、熱衝撃を防ぎ、割れの可能性を最小限に抑えるために、金属をゆっくり冷まします。
鋳鋼溶接の課題
熱影響部(HAZ)硬化
鋳鋼では、溶接後の急速な冷却により熱影響部(HAZ)が硬化することがあります。この硬化は、溶接部の脆化や靭性の低下につながる可能性があります。
Distortion
鋳鋼は熱膨張が緩やかなため、溶接中に変形しやすい傾向があります。適切に管理しないと、部品の位置ずれや構造の健全性に問題が生じる可能性があります。
溶接欠陥
鋳鋼の溶接時には、気孔率、スラグ混入、不完全融合などの一般的な欠陥が発生する可能性があり、溶接品質に影響を及ぼします。
鋳鋼溶接のヒント
- 必要に応じて予熱する: 鋳鋼の厚い部分では、HAZ の硬化を防ぎ、欠陥のリスクを減らすために予熱が推奨されます。
- 制御された溶接パラメータを使用する: 一定の熱入力を維持し、溶接速度を制御して歪みを最小限に抑えます。
- 溶接後の熱処理: 溶接後の熱処理を検討して、HAZ の応力を軽減し、硬度を下げます。
鋳造アルミニウムの溶接における課題
酸化物層の形成
鋳造アルミニウムの溶接における主な課題の一つは、表面に酸化層が形成されることです。この層は溶接中の適切な溶融を妨げ、接合部の強度低下につながります。
高い熱伝導率
鋳造アルミニウムは熱伝導率が高く、熱を急速に吸収・放散します。そのため、溶接温度を一定に保つことが難しく、溶融が不完全になったり、過熱したりする可能性があります。
ゆがみ
鋳造アルミニウムは軽量で熱膨張率が高いため、溶接中に反りが生じやすく、部品の位置ずれや溶接品質の低下につながる可能性があります。
鋳造アルミニウムの溶接のヒント
- 表面を徹底的に清掃する: 適切な融合を確実にするために、溶接前に表面から酸化物層と汚染物質を除去します。
- AC溶接機を使用するAC 溶接機は酸化層を破壊し、溶接の溶け込みを改善します。
- 入熱の制御反りを防ぐには、均一に熱を加え、過熱を避けてください。熱管理を効率化するには、溶接パスを短くしてください。
溶接前
鋳造金属の表面をきれいにする
溶接工程を開始する前に、鋳物の表面を徹底的に洗浄することが重要です。油、錆、汚れなどの汚染物質は、溶接プールに不純物を取り込み、溶接品質の低下につながる可能性があります。ワイヤーブラシやグラインダーを使用してこれらの汚染物質を除去し、溶接に適した清潔で滑らかな表面を確保してください。適切な洗浄は溶接の完全性を高め、欠陥のリスクを低減します。
予熱
鋳鉄のような材料の場合、溶接前に鋳金属を予熱することは不可欠です。このプロセスにより、溶接部と残りの金属部分との間の温度勾配が低減され、割れのリスクが最小限に抑えられます。また、予熱により熱分布が均一になり、溶接プロセスがよりスムーズで制御しやすくなります。予熱温度は金属の種類と厚さによって異なります。
鋳金属に適した溶接技術の選択
鋳金属の強固で信頼性の高い溶接を実現するには、適切な溶接技術が不可欠です。鉄、鋼、アルミニウムといった鋳金属の種類ごとに、それぞれの特性と課題に対応するために、それぞれに適した溶接方法が必要です。以下では、これらの材料の溶接に最適な技術について解説します。
鋳鉄の溶接
スティック溶接
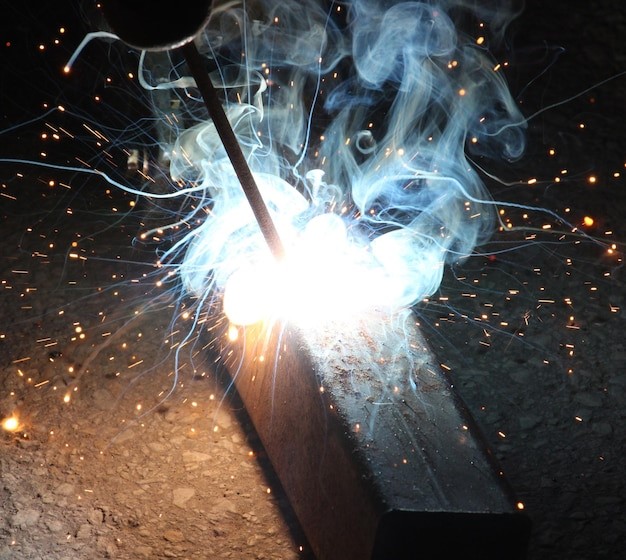
棒溶接、またはシールドメタルアーク溶接(SMAW)は、鋳鉄の溶接に広く用いられています。鋳鉄の厚く脆い性質に不可欠な深い溶け込みを実現できるため、効果的です。このプロセスでは、フラックスを塗布した電極を用いて金属を溶かし、融合させます。しかし、棒溶接では、特に高炭素鋳鉄を扱う場合は、割れを防ぐために入熱を慎重に制御する必要があります。
MIG溶接
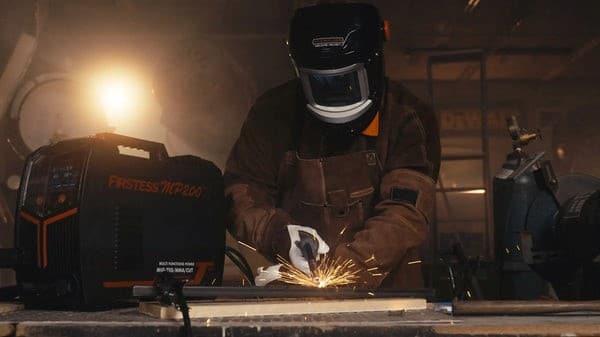
鋳鉄の溶接には、特に薄板を扱う場合、MIG溶接も選択肢の一つです。被覆アーク溶接と比較して、MIG溶接機は熱入力の制御性に優れているため、熱応力や亀裂のリスクを低減できます。エンジンブロックやマニホールドなどの鋳鉄部品の修理作業に適しています。ただし、溶接を成功させるには、適切な予熱と緩やかな冷却が不可欠です。
TIG溶接
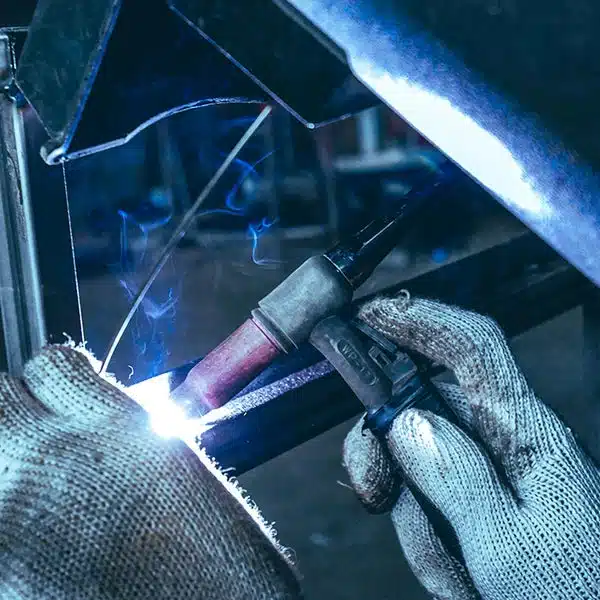
タングステン不活性ガス(TIG)溶接は、鋳鉄溶接において最も精密な溶接方法です。TIG溶接は溶接プロセスの制御性が高く、繊細な作業や複雑な作業に最適です。非消耗性のタングステン電極と不活性ガスシールドを使用することで、汚染を防ぎ、溶接品質を向上させます。TIG溶接は鋳鉄の小規模な修理や微細な作業に特に有効ですが、入熱量を管理し、割れを防ぐには熟練した作業者が必要です。
鋳鋼の溶接
MIG溶接
MIG溶接は、その効率性と使いやすさから、鋳鋼の溶接に広く使用されています。この溶接プロセスでは、連続したワイヤ電極を溶接ガンに通し、鋼を溶融・融合させます。MIG溶接は鋳鋼の薄肉部と厚肉部の両方に適しており、入熱を良好に制御できるため、変形のリスクを軽減できます。自動車や重機など、強度と耐久性に優れた溶接が求められる用途でよく使用されています。
TIG溶接
TIG溶接は、特に高精度が求められる場合、鋳鋼の溶接に効果的な方法の一つです。TIG溶接機は溶融池を優れた精度で制御できるため、複雑な作業や繊細な作業に最適です。通常アルゴンなどの不活性ガスシールドを使用することで、酸化を防ぎ、きれいな溶接を実現します。TIG溶接は、滑らかで美しい溶接面が得られるため、溶接部の外観が重要な用途で好まれます。
鋳造アルミニウムの溶接
TIG溶接
TIG溶接は、金属の高い熱伝導率に対応できるため、鋳造アルミニウムの溶接に適した技術です。この溶接法では、消耗しないタングステン電極と不活性ガス(通常はアルゴン)を使用し、クリーンで制御された溶接を実現します。TIG溶接は、入熱を正確に制御できるため、反りや割れのリスクを低減し、鋳造アルミニウムに最適です。この方法は、軽量で耐腐食性の高い溶接が求められる自動車産業や航空宇宙産業で広く使用されています。
| 方法 | 鋳造金属 | 公式サイト限定 |
| スティック溶接(SMAW) | 鋳鉄 | 厚くて脆い鋳鉄に不可欠な深い浸透を実現し、高炭素鋳鉄に効果的です。 |
| MIG溶接 | 鋳鉄 | 入熱をより適切に制御し、熱応力とひび割れを軽減します。修理作業に適しています。 |
| TIG溶接 | 鋳鉄 | 精密な制御が可能で、繊細で複雑な作業に最適です。不活性ガスシールドにより汚染を防止します。 |
| MIG溶接 | 鋳鋼 | 効率的で使いやすく、薄いセクションと厚いセクションの両方に適しており、歪みのリスクを軽減します。 |
| TIG溶接 | 鋳鋼 | 溶接プールを完璧に制御し、複雑な作業に最適で、酸化を防止します。 |
| TIG溶接 | 鋳造アルミニウム | 高い熱伝導率を良好に処理し、熱入力を正確に制御して反りやひび割れを軽減します。 |
適切なメーカーを選択してください
鋳造金属用の溶接装置を選ぶ際には、お客様のニーズに合った様々な機種を提供する信頼できるメーカーを選ぶことが非常に重要です。YesWelderは、様々な鋳造金属に対応した高品質な溶接機を提供する信頼できるサプライヤーです。鋳鉄、鋼、アルミニウムなど、どのような金属を扱う場合でも、YesWelderは安定した性能と耐久性を備えた幅広い溶接機を取り揃えています。
YesWelderの機械は使いやすく、精密な熱制御や様々な溶接技術との互換性など、鋳金属の溶接特有の課題に対処するための機能を備えています。YesWelderを選択すれば、プロジェクトにおいて強固で信頼性の高い溶接を実現するためのツールが確実に手に入ります。
最終的な考え
鋳金属の溶接は難しい場合がありますが、適切な技術と準備があれば、強固で信頼性の高い溶接を実現できます。鋳鉄、鋼、アルミニウムなど、それぞれの金属特有のニーズを理解することが、溶接を成功させる鍵となります。適切な予熱、溶接方法の慎重な選択、冷却管理など、推奨される手順に従うことで、一般的な割れや反りを防ぐことができます。YesWelderが提供する高品質の溶接機器を使用することで、これらの課題を効果的に管理するためのツールを確実に手に入れることができます。YesWelderの機械は、鋳金属の溶接に特有の要求に対応するように設計されており、作業をより正確かつ信頼性の高いものにします。
よくあるご質問
鋳鉄を溶接できますか?
はい、鋳鉄は溶接できますが、脆いため、割れを防ぐために予熱や徐冷などの慎重な準備が必要です。
鋳造アルミニウムを溶接する最良の方法は何ですか?
TIG 溶接は、熱入力を正確に制御し、反りのリスクを減らし、きれいな溶接を保証するため、鋳造アルミニウムの溶接に適した方法です。
溶接前に鋳鋼を予熱する必要がありますか?
熱影響部の硬化を防ぎ、欠陥のリスクを減らすために、厚い部分では鋳鋼を予熱することをお勧めします。
鋳鉄の溶接にはどのようなフィラーロッドを使用すればよいですか?
ニッケルベースのフィラーロッドは、ひび割れのリスクを最小限に抑え、より強力な溶接を保証するため、鋳鉄の溶接によく使用されます。
MIG溶接は鋳金属に使用できますか?
はい、MIG 溶接は鋳鋼や鋳鉄などの鋳造金属、特に修理作業に使用できますが、成功するには適切な予熱と制御された冷却が不可欠です。



