
工場で異種金属、繰り返し加工が必要な部品、CNC加工された形状、ステンレス鋼、またはアルミニウムを切断する場合は、通常、工業用プラズマ切断機が最適な選択肢となります。一方、非常に厚い炭素鋼、粗い現場での切断、加熱作業、および電力や圧縮空気が限られている作業には、酸素燃料切断機が依然として有効です。
このガイドは、実際の作業量に最適な切断装置を選ぶのに役立ちます。CNCプラズマ切断テーブル、高耐久性ハンドヘルドプラズマ切断機、酸素燃料システム、切断厚さ範囲、電流値、使用率、トーチの種類、安全要件、完成品あたりのコストなどを比較検討してから、機器や在庫の購入を決定することができます。
工業用プラズマカッターは何をするものですか?
工業用プラズマカッターは、集束されたアークと高速ガス流を用いて導電性金属を切断します。これにより、多くの手動切断方法よりも少ないレイアウト作業で、より高速な形状切断、繰り返し可能な穴あけ、スロット加工、ブラケット加工、パネル加工、修理部品加工が可能になります。
プラズマ切断は、圧縮ガスに電気アークが通過することで始まります。アークによってガスがプラズマにイオン化され、金属が溶融し、ガス流によって溶融物が切断溝から押し出されます。工業用途では、修理作業用の手持ち式切断機、厚板加工用の高出力電源、または部品の入れ子加工用のCNCテーブルなどとして使用されます。
このプロセスは、以下のような導電性金属に有効です。
- 炭素鋼
- ステンレス鋼
- アルミ
- 銅合金は、システムの能力に応じて使用されます。
- 整備工場や製造工場で見つかった様々な修理部品
プラズマ切断が製造、修理、生産切断において広く普及している理由の一つは、その幅広い材料に対応できる点にあります。酸素燃料切断は主に鉄系金属の切断に用いられますが、プラズマ切断はステンレス鋼、アルミニウム、あるいは複数の金属を組み合わせた作業など、多様な材料を扱う場合に、より柔軟な対応を可能にします。
ガスの選択は、切断面の品質、酸化、消耗品の寿命に依然として影響を与えます。今のところ、重要な点は単純です。プラズマは単なるトーチではなく、電源、トーチ、ガス供給装置、消耗品、制御方法から構成される切断システムなのです。
重工業製造ではどのような種類の工業用プラズマ切断機が使用されていますか?
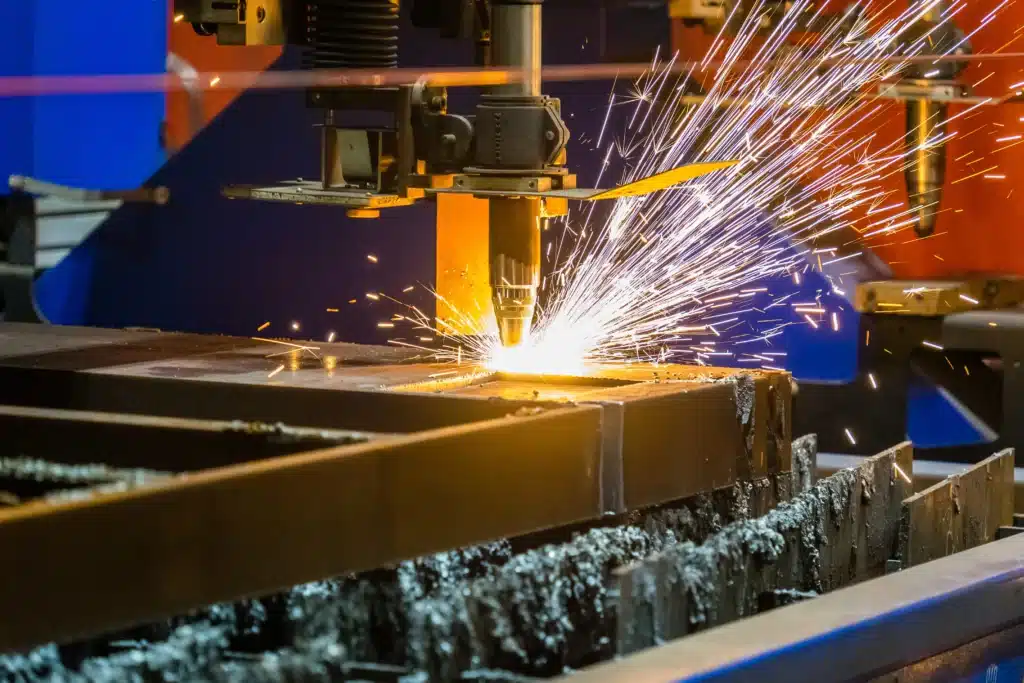
産業用プラズマカッターは、大きく分けてCNCプラズマテーブルと高耐久性ハンドヘルドカッターの2種類に分類されます。どちらを選ぶべきかは、チームが繰り返し生産部品を必要とするのか、移動しながら修理切断を行う必要があるのか、あるいはその両方を必要とするのかによって異なります。
CNCプラズマテーブル
CNCプラズマ切断機は、コンピューター制御のガントリーを用いて、プレート、シート、または入れ子構造の部品レイアウトに沿ってトーチを移動させます。ブラケット、ガセット、ベースプレート、パネル、スロット、ボルトパターンなどを繰り返し加工する製造工場に適しています。
CNC加工機の設置には、電源以外にも多くのものが必要です。テーブルサイズ、ネスティングソフトウェア、トーチ高さ制御、ダウンフロー式またはウォーターテーブル式加工機の設置、消耗品、接地、オペレーターのトレーニング、そしてサービスサポートなど、様々な要素を計画する必要があります。そのため、販売店のカタログでは、CNCプラズマ加工機は単体機械ではなく、システム全体の販売として扱われることになります。
高耐久性ハンドヘルドカッター
頑丈なハンドヘルドプラズマカッターは、修理工場、メンテナンスチーム、建設現場、フィールドサービス車両、小規模な製造作業に適しています。CNCテーブルよりも移動が容易で、ブラケット、パネル、ガード、摩耗した部分、または中厚の板材を素早く切断する必要がある場合に役立ちます。
携帯型切断機を選ぶ前に、入力電力、発電機との互換性、定格切断厚さ、デューティサイクル、トーチリードの長さ、空気質の要件、消耗品の入手可能性を確認してください。一般的な板厚に対応できない携帯型切断機では、作業停止時間、切断不良、余分な研削作業が発生します。
マシントーチ vs. ハンドヘルドトーチ
機械式トーチは、テーブルに取り付けることができ、トーチの高さ制御機能を備え、繰り返し可能な部品プログラムに対応しているため、CNC切削加工には通常より適しています。一方、手持ち式トーチは、修理作業、レイアウトカット、不規則な形状の部品加工、および作業者がトーチを作業現場まで持ち運ぶ必要がある作業に適しています。
この選択は、快適性だけでなく、それ以上の影響を与えます。トーチの種類によって、消耗品、リード線のセットアップ、トレーニングの必要性、サービスプラン、そして店舗や製品ラインがサポートしなければならないスペアパーツの在庫状況が変わります。
酸素燃料切断はどのように機能するのですか?
酸素燃料切断は、燃料ガスと酸素を用いて炭素鋼を発火点まで加熱し、その後酸素ジェットで酸化させて金属を除去する切断方法です。シンプルで持ち運びやすく、厚い鉄板にも強い切断能力を発揮します。
炎が切断の始まりを告げますが、鋼材が切断温度に達した後は、酸素が切断作業の大部分を担います。酸素は高温の鉄と反応して酸化鉄を生成し、その酸化物を切断溝から吹き飛ばします。これが、酸素燃料切断が軟鋼には効果的であるものの、ステンレス鋼やアルミニウムを同じようにきれいに、かつ制御された方法で切断できない理由です。
酸素燃料溶接は、トーチが頑丈で、CNCプラズマシステムに比べて設備コストが低いため、重工業分野では依然として広く用いられています。また、厚板の切断にも適しています。炭素鋼の重梁、スクラップ板、大型補修部品などを切断する工場にとって、酸素燃料溶接は依然として最適なツールと言えるでしょう。
酸素燃料は材料の許容範囲が狭い
主な制約は材料の種類である。酸素燃料切断は酸化反応を利用するため、低炭素鋼や中炭素鋼で最も効果を発揮する。ステンレス鋼は耐火性酸化物を形成し、通常の切断反応に抵抗する。また、アルミニウムも同じ方法ではきれいに切断できない。
一般加工業者を顧客とする販売店にとって、これは重要な点です。プラズマ切断機は、より多くの種類の材料を扱う工場に対応できます。一方、酸素燃料切断機は、厚板炭素鋼の切断、現場での切断、加熱、曲げ加工、修理作業など、より特定の顧客層に適しています。
プラズマと酸素燃料の比較は?
プラズマ切断は、複数の材料の切断、CNCによる高精度な繰り返し加工、薄板から中厚板までの高速加工が必要な場合に適しています。一方、酸素燃料切断は、厚い炭素鋼の切断、低コストの手動セットアップが必要な場合、またはガスボンベの方が電源や乾燥空気よりも扱いやすい現場作業に適しています。
| 因子 | 工業用プラズマカッター | 酸素燃料切断 |
| 最高の素材 | 炭素鋼、ステンレス鋼、アルミニウム、および一部の銅合金などの導電性金属 | 主に炭素鋼および一部の鉄系材料 |
| 標準強度 | 高速切断、再現性の高い形状、適切な厚みでのよりクリーンな形状 | 極厚炭素鋼の実用的な切断および粗分離作業 |
| 自動化適合 | CNCテーブル、ネスティングソフトウェア、繰り返し部品プログラムに最適です。 | 自動化は可能だが、通常は動作が遅くなり、発熱量も増える。 |
| エッジ品質 | 設定が素材に合致している場合、多くの場合、よりクリーンな仕上がりになり、熱による歪みも少なくなります。 | 多くの切断箇所で、より多くのスラグとより広い熱影響部が見られる。 |
| 立ち上げ費用 | CNC対応システムまたは高出力産業システムの場合はさらに高額になります。 | 多くの手動トーチ設定では低めに設定してください。 |
| 動作設定 | 電源、乾燥空気または切断ガス、消耗品、接地、およびトーチのメンテナンスが必要です。 | 酸素、燃料ガス、レギュレーター、ホース、チップ、逆火防止装置が必要です。 |
| 素材の柔軟性 | 作業内容にステンレス鋼やアルミニウムが含まれる場合、より適した選択肢となります。 | 非鉄金属やステンレス鋼の加工が一般的な場合は、より狭いフィット感になります。 |
| 現場での修理に使用 | 電力と空気が利用できる場合に便利です | 携帯性と厚鋼板の切断能力が最も重要な場合に役立ちます。 |
この比較はあくまでも最初の判断基準として活用してください。最終的な答えではありません。最適な選択肢は、使用する材料の種類、板厚、生産量、現場の状況、清掃許容範囲、消耗品やスペアパーツのサポート計画などによって異なります。
重厚な製造にはどちらのプロセスがより適していますか?
最適なプロセスは、チームが最も頻繁に繰り返す作業内容によって異なります。プラズマ切断は通常、生産工程で用いられます。酸素燃料切断は、厚板炭素鋼、粗い分離切断、加熱、現場修理などに依然として有効です。
多くの重工業製造チームは両方の方法を採用しています。重要なのは、どちらの方法が部品の流れ、切断品質、後処理時間、そして現場サポートの条件をより良く保護できるかということです。
構造用鋼材および鋼板加工
プラズマ加工は、溝、ガセット、ベースプレート、ブラケット、そして繰り返し可能なボルトパターンが必要な構造用鋼材加工に最適です。CNC制御によりレイアウト時間を短縮し、作業者が同じ部品ファイルを繰り返し加工できるようになります。
酸素燃料切断は、切断面の仕上げがそれほど重要でない場合や、粗切断が機械加工、嵌合、研削の前に必要な場合など、厚い炭素鋼材の切断にも依然として適しています。
造船所および重機修理
造船所や修理工場では、プラズマ切断と酸素燃料切断の両方のプロセスが必要となることが多い。プラズマ切断は、形状の再現性、エッジの滑らかさ、ステンレス鋼やアルミニウムの加工に適している。一方、酸素燃料切断は、制御が比較的容易な条件下での厚肉炭素鋼の加工に適している。
現場での修理においては、サポート体制が大きな決め手となる。携帯型プラズマ切断機には、十分な発電機容量と乾燥した圧縮空気が必要となる。電力供給が限られている場合や切断箇所が粗い場合は、酸素燃料切断の方が容易な場合がある。
生産切断と入れ子部品
生産工程における部品点数が多い場合、プラズマ切断が一般的に有利となる。CNCプラズマ切断機は、1枚のシートに多数の部品を配置できるため、不良品を削減し、シフト間で同じファイルを繰り返し加工することが可能である。
酸素燃料溶接は、特に厚板加工において、自動テーブル上でも使用可能です。ただし、加工速度は遅く、熱入力は大きくなります。よりきれいな穴、より精密な形状、後処理の軽減、そして中厚板での迅速な部品搬送を実現するには、プラズマ溶接の方が一般的に適しています。
厚さ、電流、使用率を比較すべき項目はどれですか?
切断プロセスを選ぶ際は、最大厚さだけを基準にしてはいけません。チームで、1日あたりの材料厚さ、プラズマ電流範囲、生産時の貫通能力、および実際に使用する出力におけるデューティサイクルを比較検討する必要があります。
厚い板材を切断できるプラズマカッターが、必ずしもその板材の加工に最適な生産機械とは限りません。CNC加工においては、生産における切断能力が、部品の流れ、消耗品の寿命、不良切断の発生、および後処理時間に影響を与えます。
確認すべき厚さの数値
3つの厚さの数値を、稀に発生する最大厚さの作業ではなく、日常的に使用するプレートの厚さの範囲と比較してください。
- 定格切断厚さは、通常の条件下で機械が切断できる最大厚さの範囲を示します。
- 推奨される生産切断厚さは、日常業務、見積もり、在庫管理、および顧客への推奨に使用する数値です。
- CNC切削加工において最も重要なのは、加工トーチが部品ファイルに沿って加工する前に、プレートに穴を開ける必要があるため、加工時の穴の厚さです。
シンプルな購入ルールが効果的です。チームが毎週切断する板厚に合わせて機械を選び、時折発生するより重い作業のために余裕を持たせましょう。顧客が毎日1/2インチの板を切断し、1インチの板は月に数回しか切断しない場合、1インチの材料を切断できるという理由だけで機械を選ぶべきではありません。生産速度で1/2インチの板を貫通・切断でき、かつ許容できる切断品質と消耗品寿命を備えているかどうかを確認してください。
切断厚さは、生産計画において最後に信頼すべき数値です。これは、機械が理想的な条件下で最終的に切断できる厚さを示すものであり、一日中部品の穴あけ、切断、繰り返し加工ができるかどうかを示すものではありません。
電流および使用率フィルター
電流値は、チームが最も頻繁に切断する材料に合わせて設定すべきであり、月に一度しか切断しないような厚い鋼板に合わせて設定すべきではありません。多くの一般的な加工工場では、一般的な鋼、ステンレス鋼、アルミニウムの加工に中級クラスのプラズマ切断機を使用しています。より厚い鋼板、より速い切断速度、または大量切断には、より高出力のシステムが必要になる場合があります。
デューティサイクルとは、機械が過熱することなく、設定された時間内に定格出力で切断できる時間を示す指標です。短時間ずつ切断作業を行う修理工場では、低いデューティサイクルでも問題ない場合があります。一方、シフトを通して複数の部品を加工する板金加工チームでは、より高いデューティサイクル性能と冷却性能が求められます。
大規模な加工工場では、CNCテーブルでの切削作業だけを行うわけではありません。修理工場、現場サービス車両、メンテナンス作業、あるいは部品が大きすぎたり扱いにくかったりしてテーブルに戻せない場合の迅速なサポートカットなど、チームによってはポータブルカッターが必要になる場合もあります。
YesWelderのポータブル工業用プラズマカッターは、まさにこうしたニーズに応える製品です。CUT -55DS PROは、安全温度制御、過電流および過負荷保護機能を備えた55A非接触パイロットアークオプションを搭載し、35Aで100%、55Aで60%のデューティサイクルを実現しています。より高い切断出力を必要とする工場向けには、CUT-65DS PROが65A非接触パイロットアーク設定、MCUデジタル制御、安全な非高周波スタート機能を追加し、45Aで100%、65Aで60%のデューティサイクルを実現しています。
両モデルとも、産業および修理環境における手持ち式切断機の需要に対応するように設計されており、特に顧客が混合金属、粗面または塗装面、メンテナンス作業、および販売店がすぐに使用できる切断装置のために、持ち運び可能なプラズマ切断機を必要とする場合に最適です。

実用的な購入フィルター
| ワークロード | 最初に確認すべきこと | 予想される方向 |
| 薄板から1/4インチまでの混合金属 | 切断品質、速度、消耗品、および材料の柔軟性 | プラズマが通常最適 |
| 1/4インチから1インチまでの製造部品 | 生産における穴あけ能力、デューティサイクル、CNC加工精度、および清掃時間 | プラズマが通常最適 |
| 1インチから2インチの炭素鋼 | システムクラス、移動速度、ガソリン代、エッジコンピューティングに関する期待 | プラズマと酸素燃料を比較する |
| 2インチ以上の炭素鋼 | 粗切り作業の必要性、設備費、予熱作業、および現場の状況 | 酸素燃料はしばしば実用的である |
| ステンレス鋼またはアルミニウム | 材料適合性、ガス選択、酸化、および刃先品質 | プラズマは通常、一般的な選択肢です |
これらの範囲はフィルターの購入に関する目安であり、固定されたルールではありません。機器や在庫を発注する前に、データシート、デューティサイクル定格、トーチの種類、ガス要件、消耗品一覧表、最小発注数量(MOQ)、リードタイム、およびサービスサポートを確認してください。
切断能力以外に重要な機器機能とは?
切断能力はプラズマ切断装置の構成要素の一つにすぎません。チームは、CNCワークフロー、ガスまたは空気供給、トーチパッケージ、消耗品、スペアパーツ、そして機械の保守サービスについても比較検討する必要があります。
電流値が同程度のプラズマシステムでも、日常業務における性能は異なる場合があります。最適な選択肢は、チームが生産速度を落とすことなく、設置、保守、補充、サポートを行えるシステムです。
CNCの統合
製造現場においては、切削能力そのものよりもCNC統合の方が重要となる場合がある。自動トーチ高さ制御、ネスティングソフトウェアとの互換性、ウォーターテーブルまたはダウンフロー対応、部品ファイルワークフロー、接地、オペレーター研修、消耗品の入手可能性などを確認するべきだろう。
CNCプラズマ切断装置はシステムとして機能します。電源、トーチ、テーブル、ソフトウェア、高さ制御、消耗品、そしてサービス対応など、すべてが切断品質と部品の流れに影響を与えます。ワークフローのいずれかの部分に不具合があると、高出力プラズマ切断機であっても、遅延、再加工、不良品の発生につながる可能性があります。
ガスと空気の供給
圧縮空気は、価格が手頃で供給も容易なため、広く用いられています。より高度な切断加工においては、材料や刃先の品質目標に応じて、酸素、窒素、アルゴン・水素混合ガス、またはその他のガス混合物を使用する場合があります。
ガスの選択は、酸化、切断面の外観、消耗品の寿命、および清掃時間に影響を与えます。ステンレス鋼やアルミニウムは、軟鋼よりも手入れが必要な場合が多いです。ガス設定は、必ず機械のマニュアル、消耗品一覧表、および作業要件に合わせてください。
トーチパッケージおよび消耗品
トーチの仕様は、切断品質、作業者の快適性、メンテナンス性、部品の入手可能性に影響します。トーチリードの長さ、消耗品の種類、チップの入手可能性、電極の寿命、そして作業中にチームが迅速に部品を交換できるかどうかを確認してください。
お客様にとって、消耗品は稼働時間に影響します。ノズル、電極、トーチ部品、シールドなどの交換が困難な場合、高性能なプラズマカッターであっても、修理や生産作業中に稼働できない可能性があります。機種を仕入れる前に、対応する消耗品や交換部品が繰り返し注文しやすいかどうかを確認してください。
サービスおよびスペアパーツのサポート
消耗品、トーチ、修理部品の入手が困難になると切断機器は収益を上げられなくなるため、サービスサポートは非常に重要です。サプライヤーを選ぶ前に、保証条件、スペアパーツの入手可能性、技術サポート、最小発注数量(MOQ)、納期、梱包サポートなどを確認してください。
こうした点においても、サプライヤーのサポートは購入に影響を与えます。工場は電流容量や切断厚さを基準にプラズマカッターを選択するかもしれませんが、保証条件、スペアパーツ、技術サポート、消耗品の継続的な供給が信頼できる場合にのみ、その機種を使い続けるでしょう。
安全と法令遵守において重要なポイントは何ですか?
どちらの切断プロセスも、熟練した作業員、個人用保護具(PPE)、換気設備、防火設備、そして規律あるセットアップが必要です。プラズマ切断では、アーク放電、電気的危険、接地、およびヒューム制御といったリスクが加わります。酸素燃料切断では、酸素の取り扱い、燃料ガス、逆火リスク、レギュレーター、ホース、チップ、およびボンベの保管といったリスクが加わります。
目と顔の保護具は、作業工程、電流値、および現場の規則に適合している必要があります。OSHA 1910.133では、プラズマアーク切断および酸素切断におけるフィルターレンズの遮光度に関する最低限の指針が示されていますが、作業場の方針を定める前に、チームは機械のマニュアル、個人用保護具(PPE)供給業者の指針、および地域の安全要件を確認する必要があります。
プラズマ安全点検
- 切断作業を行う前に、ワーククランプの接触状態、接地状態、およびトーチの状態を確認してください。
- 適切なレンズシェード、顔面保護具、手袋を使用し、 PPE (People Protection Equipment).
- 圧縮空気は乾燥した清潔な状態に保ってください。
- コーティング材、亜鉛メッキ材、塗装材、またはステンレス鋼を切断する際は、発生する煙を換気してください。
- 発電機の使用方法および電気配線については、機械のマニュアルに従ってください。
酸素燃料安全点検
- 適切なレギュレーター、ホース、チップ、および逆火防止器を使用してください。
- 切断する前に接続部の漏れテストを行ってください。
- 酸素供給口に油やグリースが付着しないようにしてください。
- 酸素ボンベおよび燃料ガスボンベは、適用される規則に従って保管してください。
- 運転員に対し、シャットダウン命令と逆火への対応に関する訓練を実施する。
安全性も機器パッケージ全体の構成に影響を与えます。プラズマ溶接のお客様は、個人用保護具(PPE)、トーチ部品、クリーンエア関連機器、消耗品などが必要になる場合があります。酸素燃料溶接のお客様は、レギュレーター、ホース、チップ、逆火防止器、ボンベ保管用サポート、トレーニング補助具などが必要になる場合があります。
完成部品1個あたりのコストが最も低い切断加工方法はどれですか?
低コストなプロセスとは、労力、清掃、不良品、ダウンタイムを削減しながら、許容範囲内の部品を生産できるプロセスのことです。プラズマ切断は初期費用が高くなるかもしれませんが、より高速な切断、再現性の高い形状、そして研削作業の削減が必要な場合、完成品のコストを削減できます。
酸素燃料切断は、特に厚手の炭素鋼を手作業で切断する場合、初期費用が比較的安価になることが多い。しかし、切断速度の低下、熱による歪み、スラグの発生、ガスの消費量、清掃時間などが作業に影響を与えると、結果的にコストが高くなる可能性がある。
機械の価格だけでなく、作業全体のコストを比較してください。消耗品、トーチ部品、ガスまたは圧縮空気、電気または燃料、セットアップ時間、作業時間、研削、穴あけ不良、不良エッジ、ダウンタイム、トレーニング、個人用保護具(PPE)、および安全対策を含めてください。
お客様にとって、コストの問題は通常、作業量に左右されます。厚い炭素鋼を粗く切断する修理チームであれば、初期費用が低いため、酸素燃料切断の速度が遅くても受け入れるかもしれません。一方、ブラケット、ガード、パネル、または入れ子構造の部品を繰り返し切断する製造工場であれば、部品の流れが速く、手直しが少なくなるため、繰り返し作業全体でコストを削減できることから、プラズマ切断の方がコストが高くても受け入れるでしょう。
適切な切断設定はどのように選べばよいのでしょうか?
顧客が最も頻繁に行う作業内容に合わせて設定を選びましょう。工程名にこだわる必要はありません。まずは、材料の種類、1日あたりの厚み範囲、仕上がりエッジの期待値、切断時間、現場の状況、そして必要なサポート体制から検討を始めましょう。
次のフィルターは、サポート体制の充実度です。工場によっては、CNCによるネスティング加工、手持ち式修理用切断機、あるいはその両方が必要になる場合がありますが、そのためには、乾燥した空気、ガス、電力、個人用保護具(PPE)、消耗品、交換部品が利用可能であることが不可欠です。
YesWelder Wholesaleでは、切断・溶接機器の供給に関して、携帯型工業用プラズマカッター(CUT-55DS PROやCUT-65DS PROなど)をはじめ、個人用保護具(PPE)、付属品、消耗品、スペアパーツなど、お客様のニーズに合った製品をご提供できます。在庫を確保する前に、卸売チームに製品仕様、最小発注数量(MOQ)、納期、梱包サポート、保証条件、アフターサービスについてご確認ください。
結論
プラズマ切断と酸素燃料切断は、どちらも重厚な金属加工において重要な役割を果たします。プラズマ切断は、異種金属の切断、部品の流れの速さ、CNCの再現性、適切な厚さでのクリーンな加工など、顧客のニーズに応じてより強力な選択肢となります。一方、酸素燃料切断は、厚手の炭素鋼、粗い現場切断、加熱加工、低コストの手動セットアップなどにおいて、依然として有効な手段です。
最適な購入は、プロセス名ではなく、作業量によって決まります。機器や在庫を購入する前に、材料構成、1日あたりの厚み範囲、電流、使用率、トーチの種類、ガスまたは空気供給、消耗品、安全要件、完成品1個あたりのコストを比較検討してください。
修理工場、製造チーム、メンテナンスチーム、または産業資材供給業者向けのカタログを販売されている場合、YesWelder Wholesaleは、CUT-55DS PROやCUT-65DS PROなどのポータブル産業用プラズマカッターをはじめ、溶接機、個人用保護具(PPE)、アクセサリー、消耗品、スペアパーツなど、幅広い製品とサービスで需要に対応できます。ご注文前に、最新の仕様、最小注文数量(MOQ)、納期、保証条件、梱包サポート、アフターサービスについて、卸売担当チームまでお問い合わせください。
よくあるご質問
販売対象となる店舗やチームが最も頻繁に行う作業から始めましょう。修理工場や現場サービスチームは、携帯型プラズマカッター、酸素燃料式アクセサリー、個人用保護具(PPE)、消耗品などを必要とするかもしれません。一方、製造工場はCNCプラズマ加工のサポートについても問い合わせてくる可能性があります。
電流値、使用率、クリーンカット厚さ、切断厚さ、入力電力、トーチパッケージ、消耗品の入手可能性、および保証条件を確認してください。CNCで使用する場合は、機械とトーチの互換性、および生産時の穿孔能力も確認してください。
はい。大規模な工場でも、修理工場、現場サービス車両、メンテナンス作業、CNCテーブルから離れた場所での迅速な補助切断作業のために、ポータブルプラズマカッターが必要になる場合があります。機種は、日々の切断厚さ、電源、空気の質、消耗品の供給状況に合わせて選定してください。
一般的なサポート品目には、個人用保護具(PPE)、ノズル、電極、トーチ部品、シールド、クリーンエア関連部品、交換用消耗品などがあります。これらの品目を在庫しておくことで、機械販売後のダウンタイムを削減できます。
厚い炭素鋼を切断する工場やチームが、加熱や曲げ加工を必要とする場合、あるいは電力や乾燥空気が限られた環境で作業する場合、酸素燃料切断機を製品ラインナップに残しておくべきです。プラズマ切断機と酸素燃料切断機は、互いに完全に取って代わるのではなく、それぞれ異なる用途で使用されることが多いのです。



