
MIG溶接とアーク溶接は、溶接における全く異なる問題を解決します。MIG溶接は、溶接速度、きれいな溶接、そして使いやすさを重視しています。一方、アーク溶接(一般的にスティック溶接と呼ばれる)は、強度、可搬性、そして屋外での信頼性を重視しています。
MIG溶接とアーク溶接のどちらを選ぶか迷っている場合、最適な選択は溶接場所、溶接材料、そして経験によって異なります。このガイドでは、それぞれの溶接方法の仕組み、設定や性能の違い、そしてどちらが明らかに優れているのかを詳しく説明します。これにより、マーケティングの宣伝文句ではなく、実際の作業環境に基づいて溶接方法を選択できるようになります。
動作原理:MIG溶接とアーク溶接の実際の違い
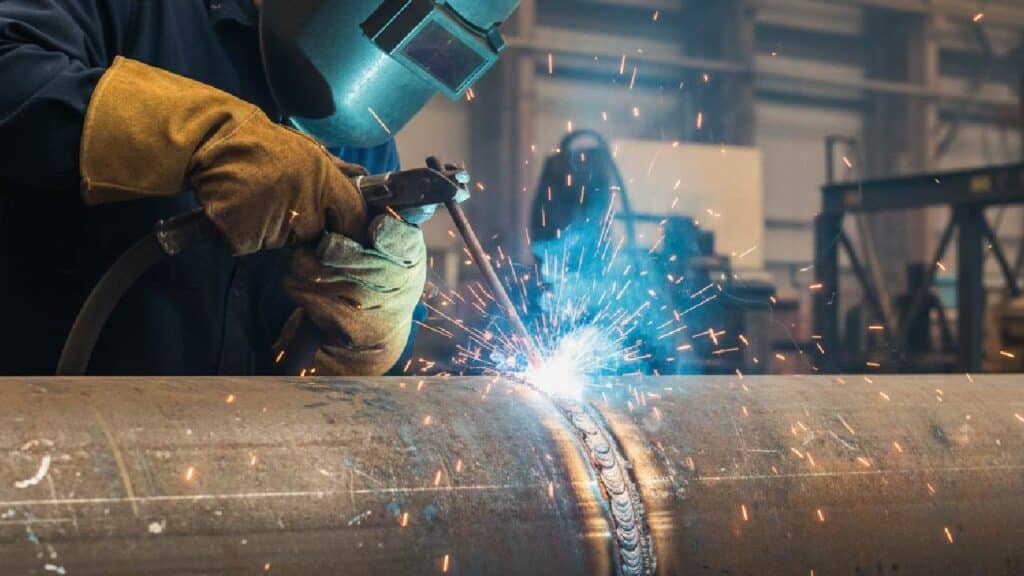
MIG溶接とアーク溶接の根本的な違いは、電極の供給方法と溶接部の保護方法にあります。MIG溶接では、連続的に供給されるワイヤと外部シールドガスを使用しますが、アーク溶接では、フラックスを塗布した棒状電極が自ら保護効果を発揮します。
わかりやすい比較を以下に示します。
| 機能 | アーク溶接(スティック/SMAW) | ミグ溶接(GMAW) |
| 溶接方法 | フラックスコーティング棒電極 | 連続ワイヤ供給電極 |
| シールド方法 | フラックスはガスとスラグを生成する | 外部シールドガス |
| 最良の材料状態 | 錆びて汚れた屋外用スチール | 清潔で準備された表面 |
| 素材の厚さ | 中厚から厚手 | 薄めから中くらい |
| 溶接部の外観 | 強くて荒々しい | 滑らかで清潔 |
| 溶接速度 | もっとゆっくり | 速く |
| 学習曲線 | スキル重視 | 初心者にやさしい |
| オートメーション | 手動のみ | 半自動/自動 |
| 機器の複雑さ | 簡単な拡張で | その他のコンポーネント |
なぜこれが重要なのか:
最小限の労力できれいで均一な溶接を実現したいなら、MIG溶接の方がはるかに制御しやすいです。粗い鋼材に深い溶け込みが必要な場合や、風や埃の多い屋外で作業する場合、MIG溶接では溶接が困難な場合でも、アーク溶接は継続して溶接できます。
MIG 溶接は実際のアプリケーションでどのように機能しますか?
MIG溶接では、溶接ガンを通して固体ワイヤ電極を連続的に供給し、シールドガス(通常はアルゴン、CO₂、またはこれらの混合ガス)が溶融池を汚染から保護します。この構成により、アークが安定し、溶接品質が一定に保たれます。
実際の使用では、MIG 溶接は速度と制御性に優れています。
- 連続ワイヤ供給:電極の交換のために停止する必要はありません。
- 安定したアーク:初心者でも簡単にコントロールできます。
- クリーンな溶接: スパッタが最小限に抑えられ、スラグの除去も不要です。
- 屋内に最適: 風によってシールドガスが乱されない場所に最適です。
薄い鋼板や自動車のパネルを溶接した経験がある方なら、ミスがどれほど致命的になり得るかご存知でしょう。MIG溶接はそうしたミスを減らし、習得期間を短縮します(まさにこれが、多くの人がMIG溶接から始める理由です)。
アーク溶接(スティック溶接)はどのように機能しますか?
アーク溶接では、フラックスを塗布した消耗電極と手動の電極ホルダーを使用します。電極が燃焼すると、フラックスが保護ガスとスラグ層を生成し、外部からのガス供給なしに溶接部を空気から保護します。
この設計により、厳しい条件下でもアーク溶接が非常に実用的になります。
- フラックスコーティング電極: ガスボンベは不要です。
- 強力な貫通力:厚い鋼材に最適です。
- 屋外対応: 風、ほこり、表面の錆があまり問題になりません。
- シンプルなセットアップ: 持ち運びやメンテナンスが必要なコンポーネントが少なくなります。
アーク溶接は見た目があまり良くないかもしれませんが、見た目よりも強度が重要な場合には、他のプロセスでは失敗する場合でも信頼性の高い結果が得られます。
MIG 溶接とアーク溶接では、機器とセットアップにどのような違いがありますか?
各プロセスに必要な機器は、コスト、携帯性、セットアップの容易さに影響します。
MIG溶接セットアップコンポーネント
MIG 溶接セットアップには通常、次のものが含まれます。
- 電源
- ワイヤーフィーダー
- ミグガン
- シールドガスシリンダー
- レギュレーターとホース
- アースクランプ
- 溶接ワイヤのスプール
このセットアップは精度と速度を提供しますが、重く、機動性が低くなります。
アーク溶接セットアップコンポーネント
アーク溶接では必要な部品が少なくなります。
- 電源
- 電極ホルダー
- フラックスコーティング電極
- アースクランプ
- 溶接リード
ガスボンベが不要で付属品も最小限なので、アーク溶接セットアップは持ち運びが簡単で、作業現場での展開も速くなります。
MIG 溶接機とアーク溶接機はどのような材料に最適ですか?
MIG 溶接機とアーク溶接機は、さまざまな材料と表面条件に優れています。
MIG溶接材料の適合性
MIG 溶接は、清潔で適切に準備された金属で最も効果的に機能します。
- 軟鋼
- ステンレス鋼
- アルミ
- 銅合金
- 薄い板金
- 自動車用パネル
アーク溶接材料の適合性
アーク溶接は、より厳しい材料や条件にも対応します。
- 炭素鋼
- 構造用スチール
- 鋳鉄
- ステンレス鋼
- 厚板
- 屋外建設用鋼材
表面処理が限られていたり、鋼が厚くて不均一であったりする場合は、アーク溶接の方が許容範囲がはるかに広くなります。
MIG 溶接とアーク溶接ではどちらの溶接プロセスの方が習得しやすいでしょうか?
MIG溶接は初心者にも簡単です。
連続的なワイヤ送り、シンプルなトリガー制御、安定したアークにより、手の調整とミスが軽減されます。
アーク溶接にはより高度な技術が必要です。アーク長、電極角度、移動速度を手動で制御するだけでなく、スラグや頻繁な電極交換にも対処する必要があります。習得には時間がかかりますが、そのスキルは実際の現場で十分に活かされます。
MIG溶接の学習曲線
- 初心者にも簡単
- シンプルなトリガー操作
- 連続ワイヤ送給
- 安定したアーク制御
- より速いスキル開発
アーク溶接の学習曲線
- 初心者には難しい
- 頻繁な電極交換
- スラグ除去が必要
- 正確な弧長制御
- スキルの進行が遅い
MIG 溶接とアーク溶接では、溶接の品質と外観はどのように異なりますか?
MIG溶接は、滑らかできれい、そして見た目にも均一な溶接を実現します。スパッタが少なく、スラグを除去する必要がないため、目に見える溶接に最適です。
アーク溶接は強固で貫通力のある溶接を実現しますが、見た目はそれほど重要ではありません。スラグは削り取る必要があり、ビードは通常より粗くなります。
MIG溶接品質
- きれいで均一なビーズ
- 最小限の飛散
- スラグ除去不要
- 目に見える溶接や装飾的な溶接に最適
アーク溶接品質
- 深い浸透
- より荒々しい外観
- スパッタとスラグの増加
- 構造強度に最適
どの溶接プロセスがより高い速度と生産性を提供しますか?
MIG溶接は、ほとんどの生産現場でより高速に溶接できます。ワイヤの連続供給と最小限の清掃で、作業のスムーズな進行を実現します。
アーク溶接は速度が遅くなります。電極の交換とスラグの除去は作業フローを中断しますが、このプロセスでは速度よりも強度が優先されます。
- MIG溶接:連続高効率溶接
- アーク溶接:断続中速溶接
作業現場でより持ち運びやすく、柔軟性のある溶接方法はどれですか?
MIG溶接装置はガスボンベとワイヤ送給装置を使用するため、重量が重く、柔軟性に欠けます。安定した電力で固定された場所で使用するのが最適です。
アーク溶接ははるかに持ち運びやすく、ガスボンベや複雑な供給装置が不要なので、屋上、パイプライン、屋外の作業現場などへの持ち運びも簡単です。
MIG溶接のポータビリティ
- 限られたモビリティ
- 大型ガスボンベ
- 固定された勤務地
アーク溶接のポータビリティ
- 持ち運びが簡単
- 外部ガスなし
- 屋外作業に最適
厳しい環境条件下でより優れた性能を発揮する溶接プロセスはどれですか?
MIG 溶接はシールドガスに依存しており、シールドガスが風で飛ばされて溶接部を汚染する可能性があります。
アーク溶接はフラックスを通じて独自のシールドを作成するため、風、ほこり、表面の錆などの環境要因に対する耐性が大幅に高まります。
- MIG溶接:風や汚染の影響を受けやすい
- アーク溶接:屋外や過酷な環境でも信頼性が高い
MIG 溶接とアーク溶接の安全要件はどのように比較されますか?
MIG溶接は一般的に煙やスパッタが少なく、作業環境もクリーンです。一方、アーク溶接は煙、スラグ、火花の発生量が多いため、適切な保護具が必要になります。
プロセスに関係なく、適切なヘルメット、手袋、保護服が不可欠です。
MIG 溶接とアーク溶接ではどちらの溶接プロセスの方がコスト効率が高いでしょうか?
MIG溶接は、機器、ガスボンベ、そして継続的なガス補充が必要となるため、初期費用は高くなります。しかし、長期的には生産性が向上します。
アーク溶接はより予算に優しい方法です。設備費も安く、電極も安価で、メンテナンスも最小限で済みます。
MIG溶接のコスト
- より高い初期投資
- シールドガス費用
- 長期的な生産性の向上
アーク溶接の費用
- 設備コストの削減
- 手頃な価格の電極
- 予算重視のユーザーに最適
業界別の一般的なアプリケーション
MIG溶接用途
- 自動車製造
- 家具製造
- 板金加工
- ロボット溶接
- 工業生産
アーク溶接の用途
- 建設プロジェクト
- パイプライン溶接
- 造船
- 重機の修理
- 屋外構造工事
最終的な考え: どの溶接プロセスを選択すべきでしょうか?
MIG溶接とアーク溶接のどちらが優れているかという議論には、明確な勝者はありません。それぞれの溶接プロセスは、それぞれ異なる条件下で優れています。
屋内で作業する場合、きれいで正確な溶接が必要な場合、またはより早く習得したい場合は、MIG溶接をお選びください。屋外で溶接する場合、厚い鋼材や汚れた鋼材を扱う場合、または最大限の可搬性と貫通性が必要な場合は、アーク溶接をお選びください。
最良の溶接結果を得るには、単に最も人気のある方法を選ぶのではなく、実際の作業環境に合わせてプロセスを合わせることが重要です。溶接する場所と方法を把握すれば、適切な機器の選択がはるかに容易になります。
FAQ: MIG溶接とアーク溶接
どちらの溶接法も一概に優れているわけではありません。MIG溶接は屋内作業、薄板から中板までの材料、そしてより速くきれいな溶接に適しています。アーク溶接は屋外作業、厚板や汚れた鋼材、そして見た目よりも可搬性と深い溶け込みが重要な状況に適しています。「どちらが優れているか」は、作業環境と目標によって完全に異なります。
はい、MIG溶接は技術的にはアーク溶接の一種です。どちらの溶接方法も、電気アークを用いて熱を発生させ、金属を溶融させます。違いは電極とシールドの取り扱い方にあります。MIG溶接では連続的に供給されるワイヤと外部シールドガスを使用するのに対し、従来のアーク(スティック)溶接ではフラックスを塗布した電極が自らシールドを形成します。
MIG溶接は、正しく行えばスティック溶接と同等の強度が得られます。強度は、溶接プロセス自体よりも、接合部の準備、溶け込み、そして溶接技術に大きく左右されます。スティック溶接は、厚い鋼材や粗い鋼材に対してより深い溶け込みを実現することが多いのに対し、MIG溶接は、清潔で適切に準備された材料に対して安定した強度を実現します。
MIG溶接は、速度、均一性、そして外観が重視されるクリーンな屋内環境に最適です。特に、薄肉から中肉の材料、自動車パネル、製造作業、そして効率性と最小限のクリーンアップが求められる生産現場に最適です。
MIG溶接の主な欠点は、シールドガスへの依存です。風によってシールドガスが吹き飛ばされ、屋外での溶接が困難になります。また、MIG溶接はガスボンベとワイヤ送給装置を必要とするため、可搬性が低く、スティック溶接よりもクリーンな材料と初期設備コストが必要になります。



