Blog
極低温溶接:低温環境下で金属を溶接する方法とは?
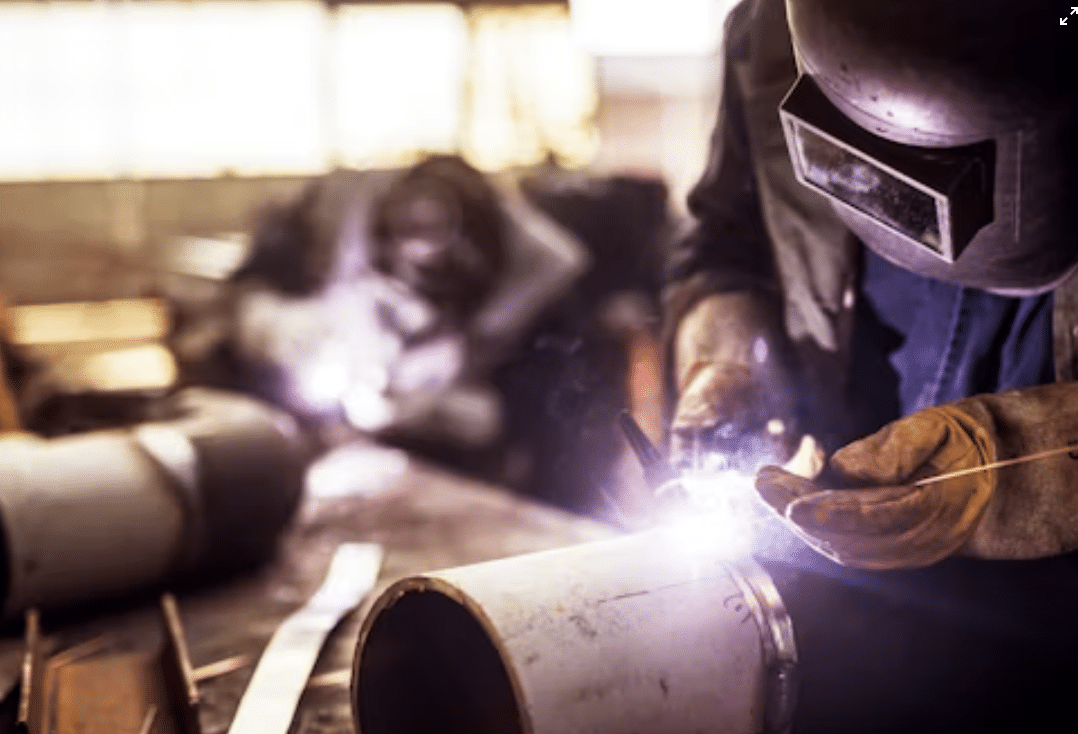
極低温溶接は、室温強度よりも低温靭性が重要となるため、標準溶接よりも厳密な制御が必要です。LNGタンク、パイプライン、その他の低温システムでは、小さな溶接欠陥が多くのチームの予想よりもはるかに早く亀裂に発展する可能性があります。このガイドでは、一般的に使用される金属、

極低温溶接は、室温強度よりも低温靭性が重要となるため、標準溶接よりも厳密な制御が必要です。LNGタンク、パイプライン、その他の低温システムでは、小さな溶接欠陥が多くのチームの予想よりもはるかに早く亀裂に発展する可能性があります。このガイドでは、一般的に使用される金属、
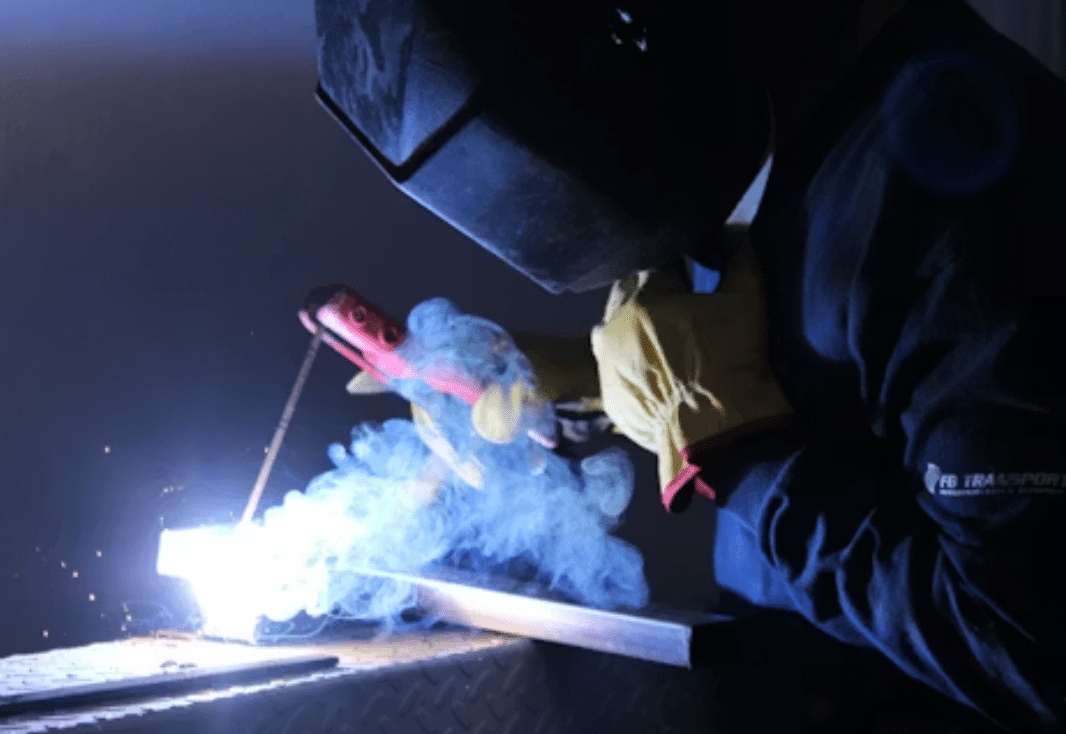
耐熱合金の溶接は、小さなミスが早期の故障につながる可能性があるため、標準鋼の溶接よりも難しいです。接合部が汚れていたり、溶加材が間違っていたり、熱制御がずれたりすると、最初は問題なさそうに見える溶接でも、高温環境では長持ちしない可能性があります。このガイドでは、
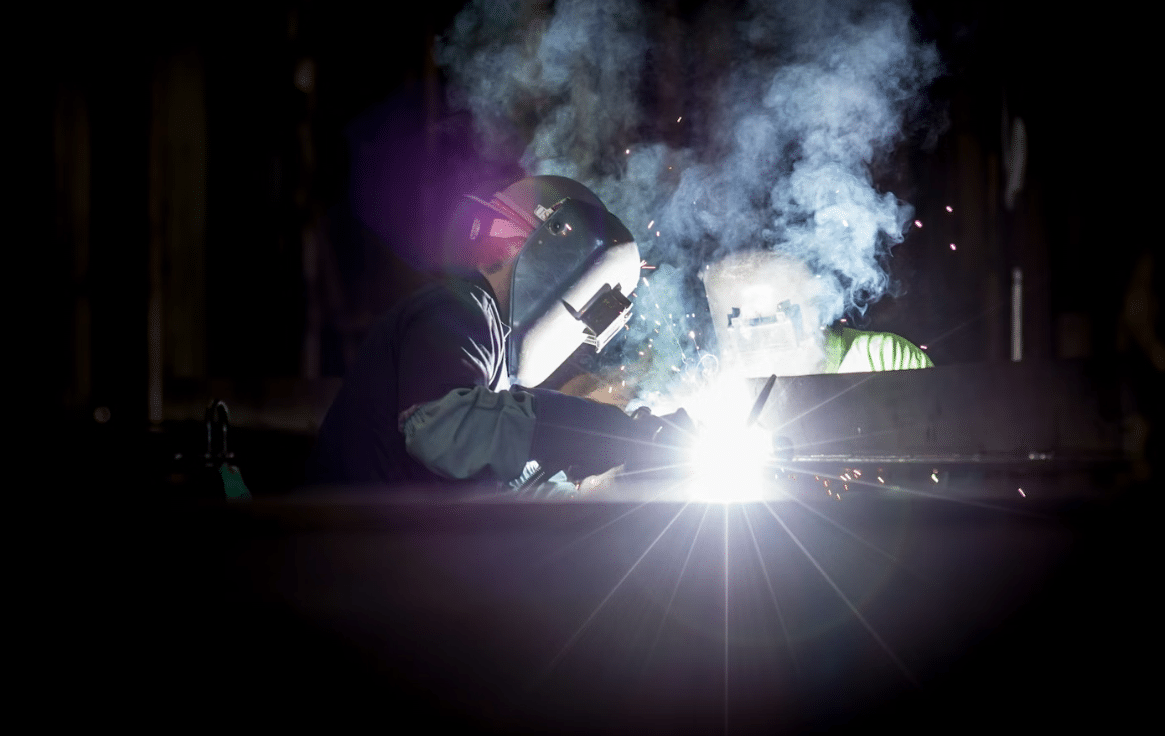
過酷な環境下での溶接は、天候、湿気、足場の悪さ、塩分、粉塵、狭い作業スペースなどが制御に影響を与え始めると、たちまち困難になります。実際の現場では、これらの要因は単に作業を不快にするだけでなく、シールドガスの供給を阻害したり、感電や火災のリスクを高めたり、機器を損傷させたり、溶接部の強度を低下させたりする可能性があります。
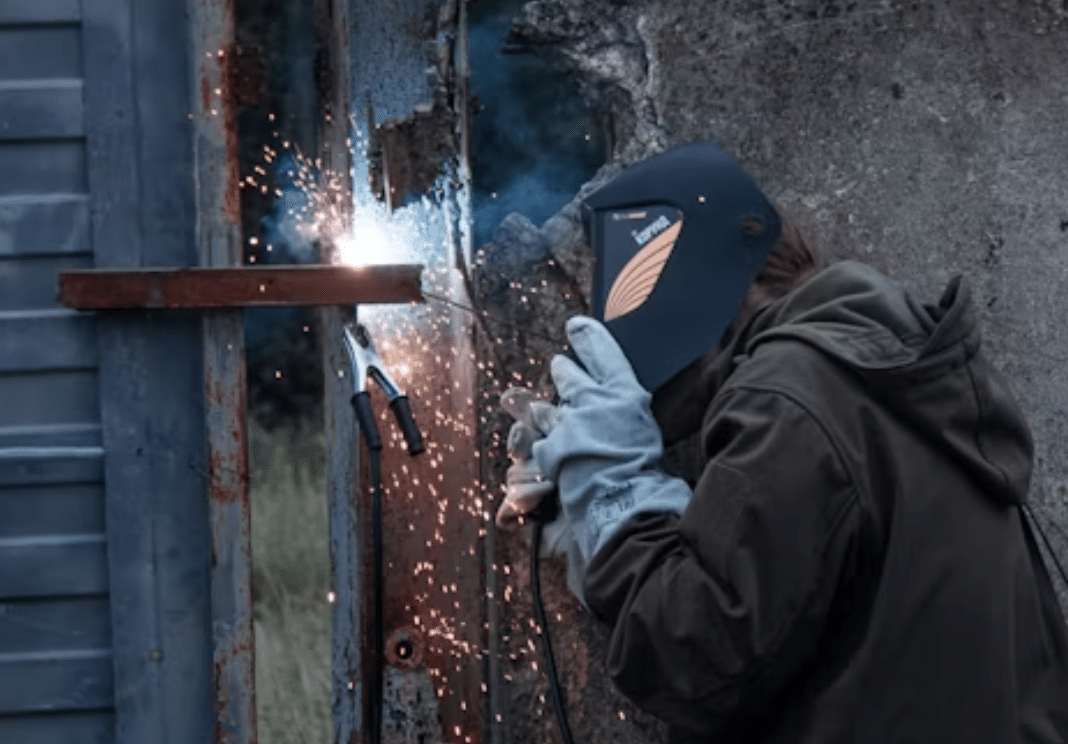
屋外溶接の安全は、まず制御から始まります。風、濡れた地面、不安定な足場、変化する光などが加わると、通常の溶接作業があっという間に危険な状況に変わります。屋外で頻繁に溶接を行う方は、単純なセットアップが、最初は思っていたよりも管理が難しくなるのを経験したことがあるでしょう。このガイドでは、
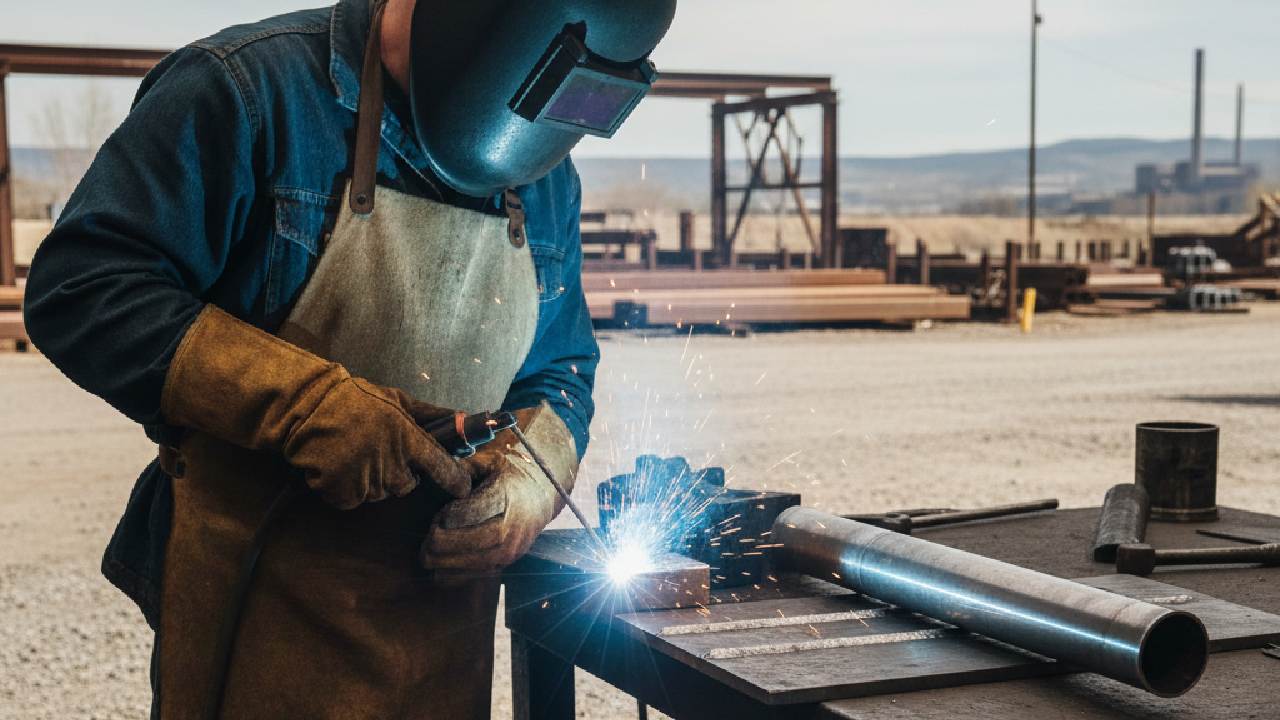
スティック溶接(SMAW)は、風、汚れ、錆、遠隔地の作業現場など、厳しい条件下で強固な溶接が必要な場合に最適な選択肢です。最速でも見た目もきれいではありませんが、シールドガスが切れても溶接を継続できます。このガイドでは、SMAWとMIG、TIG、FCAWを比較します。
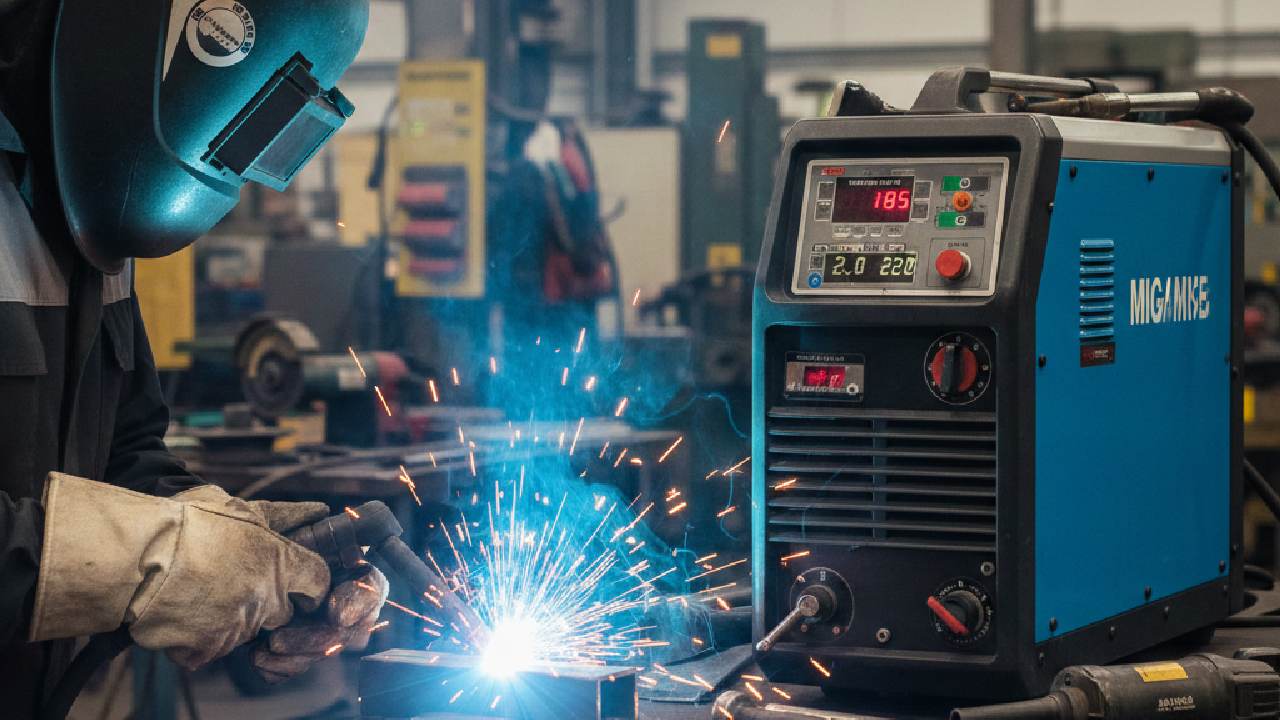
MIG溶接の最適な設定は、金属の厚さとワイヤ径に合わせて、電圧、ワイヤ送り速度、シールドガスを調節することです。軟鋼の場合、75/25アルゴン-CO₂を使用すると、薄い金属(1~2mm)は通常15~17ボルト、90~150IPMで溶接します。厚い金属(3~6mm)の場合は、17~21ボルト、ワイヤ送り速度を高くする必要があります。
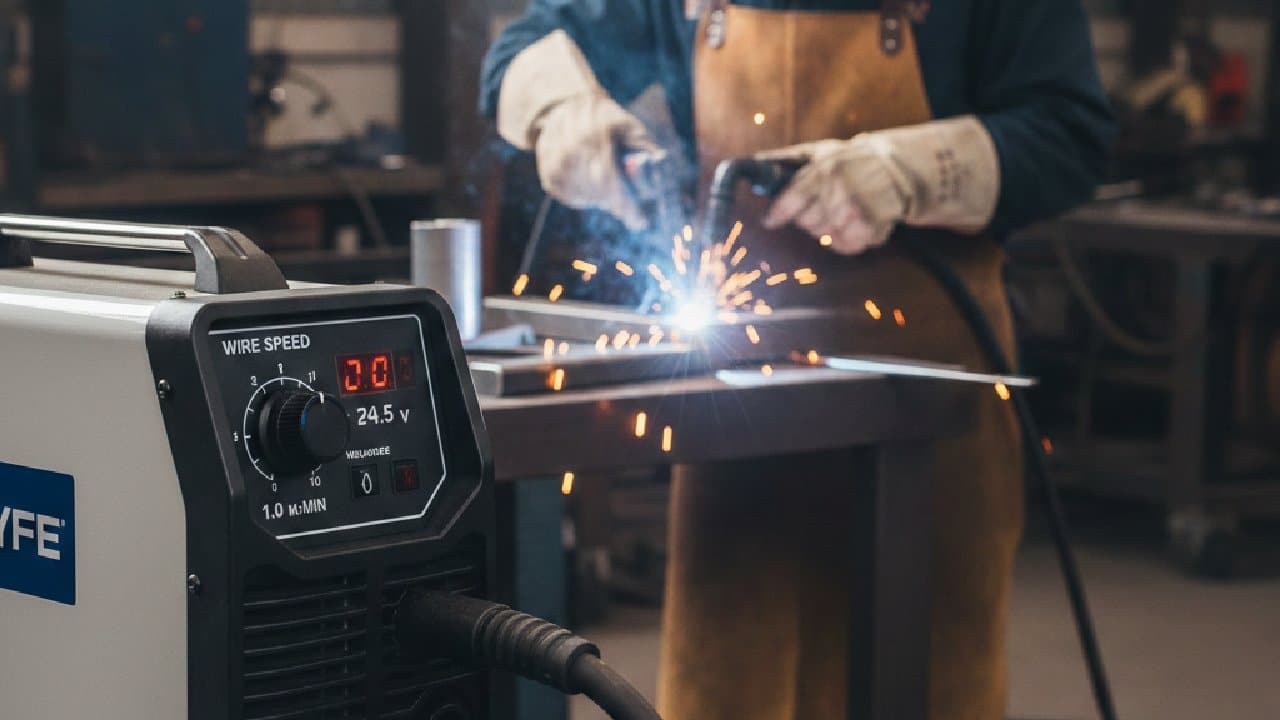
MIG溶接機がポップ音を発したり、溶接部が焼け落ちたり、スパッタが飛び散ったりする場合は、ワイヤ速度と電圧がうまく連動していない可能性があります。ワイヤ速度は溶接金属が接合部に供給される速度を制御します。電圧はアーク長とビード形状を制御します。この2つの設定が合致すると、アークの音は滑らかになり、
予算を圧迫せずに作業を完了できる溶接機をお探しですか?手頃な価格の溶接機は、家の修理、小規模な製作、門やフレーム、そして軽作業の作業に最適です。薄い鋼板の溶接やトレーラーの修理に高価な工業用機器は必要ありません。現代の低価格溶接機の多くは、
スラグを削り取った際に、溶接ビードに小さな穴や細い亀裂が見つかった経験があるなら、SMAW(スティック溶接)の欠陥がどれほど厄介なものかご存知でしょう。溶接部は一見問題ないように見えても、次の瞬間には全部削り取らなければなりません。スティック溶接(SMAW)は頑丈で用途が広く、屋外での作業に最適です。