
医薬品製造には、完璧さが求められます。医薬品の純度と安全性が人命を左右する以上、製造工程のあらゆる要素において、細部に至るまで細心の注意を払う必要があります。
医薬品製造において最も重要でありながら見落とされがちな側面の一つが、医薬品溶接の専門分野です。
従来の溶接アプリケーションとは異なり、医薬品の溶接は、汚染が故障を意味し、微細な欠陥がバッチ全体に悪影響を及ぼす可能性があり、規制遵守が望ましいだけでなく必須である領域で行われます。
この専門分野は冶金学と医療安全の間のギャップを埋め、命を救う医薬品が流れる無菌経路を作り出します。
医薬品溶接とは何ですか?
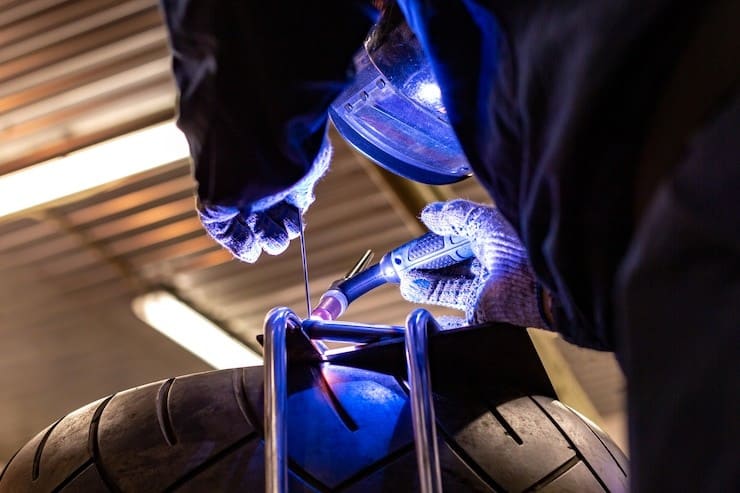
医薬品溶接とは、医薬品製造環境において、金属部品(通常はステンレス鋼)を精密に接合することを指します。この溶接プロセスによって構築されたシステムは、医薬品の製造に使用される水、蒸気、ガス、化学成分を輸送します。
欠陥、汚染、溶接接合部の弱さにより、バッチ全体が危険にさらされる可能性があり、患者の安全が危険にさらされ、規制上の罰則につながる可能性があります。
そのため、この特殊な溶接方法では、表面の欠陥が最小限に抑えられ、滑らかできれい、かつ耐腐食性のある溶接を実現する必要があります。
製薬業界で使用される最も一般的な溶接の種類は次のとおりです。
- 配管およびチューブの軌道溶接。
- TIG(タングステン不活性ガス)溶接機 手動プロセス用。
- タンクおよび筐体のシーム溶接。
これらの方法は、クリーンルームや滅菌製造エリアで極めて重要な、高いレベルの精度、再現性、表面仕上げを実現します。
製薬業界で溶接基準が重要な理由
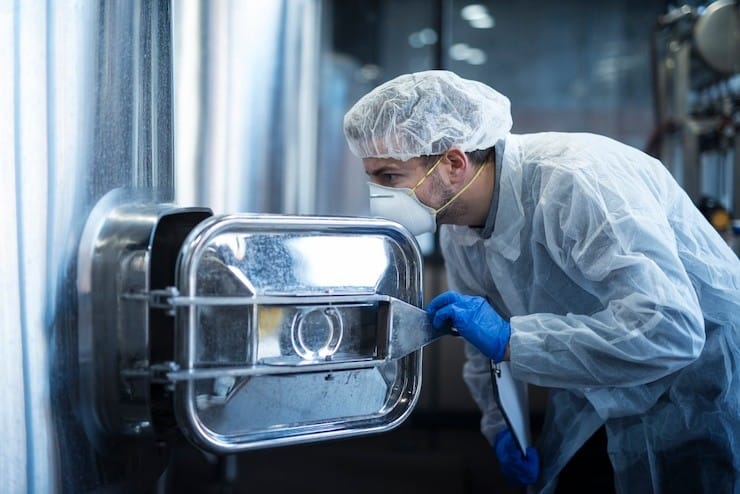
医薬品製造において、溶接は単に強固な接合部を作るだけではありません。汚染のない、検査可能な接合部を作ることが重要です。溶接された継ぎ目は、厳格な検査に耐え、厳しい規制を遵守しなければなりません。
医薬品溶接の主な目標は次のとおりです。
- 微生物の増殖を防ぐ隙間のないジョイントを作成します。
- CIP (Clean-in-Place) システムの内部の滑らかさを確保します。
- 酸化と汚染を防ぎます。
- 溶接工、材料、手順のトレーサビリティを維持します。
ここで医薬品溶接規格が重要になってくる。
医薬品溶接基準:コンプライアンスの柱
医薬品グレードの溶接には、複数の国際規格と業界固有の規格が定められています。これらは単なる技術的なチェックリストではなく、公衆衛生を守るための重要なプロトコルです。
1. ASME BPE(バイオプロセス装置)
医薬品溶接においておそらく最も参照される文書であるASME BPE規格は、バイオプロセス装置の設計、材料、製造、検査について概説しています。この規格の溶接受入れ基準は非常に厳格です。
次のような要件が含まれます。
- 軌道溶接ビードの幅とプロファイル。
- 変色限度。
- 内部の滑らかさ(通常 20 µin Ra 以下)。
- ドキュメント化とトレーサビリティ。
2。 ISO 3834
この国際規格は、金属材料の溶融溶接における品質要件を規定しています。医薬品業界に特化した規格ではありませんが、クリーンな環境でステンレス鋼を溶接する際には、この規格が求められることがよくあります。
3. AWS D18.1
アメリカ溶接協会(AWS)の衛生用途における溶接ガイドラインであるAWS D18.1は、食品および医薬品加工に使用される機器に焦点を当てています。溶接工の資格、溶接継手の準備、および合格基準に関する指針を示しています。
これらの各規格は、管理された環境で衛生的で強固で文書化された溶接を作成するための青写真として機能します。
医薬品溶接における課題
医薬品グレードの溶接は簡単ではありません。細部への配慮、技術、そして適切な工具が必要です。
一般的な課題には次のようなものがあります。
- 変色と酸化: 溶接部の変色は過熱または汚染を示している可能性があり、どちらも清掃性を損なう可能性があります。
- 浸透不足: 不完全な融合により汚染物質が閉じ込められる可能性があります。
- 表面粗さ: 溶接部分が粗いと、細菌が繁殖し、流れが阻害される可能性があります。
- 位置ずれや歪み: 位置ずれがあると、流れの抵抗、デッドレッグ、洗浄の困難が生じる可能性があります。
熟練した溶接工は不可欠ですが、どんなに優秀なプロでも、信頼できる工具がなければ最高の仕事はできません。だからこそ、YesWelderの卸売業者が提供するような高品質の溶接機器を選ぶことが、最終的な仕上がりに大きな違いをもたらすのです。
検査と検証
医薬品の溶接は、文書化と検証なしには受け入れられません。溶接の完全性を確認するため、目視検査と非破壊検査(NDT)の両方を実施します。
検査方法には次のものがあります。
- ボアスコープ検査: 内部溶接の滑らかさを確認します。
- X線または放射線検査: 失敗が許されない重要な溶接に。
- 染料浸透探傷試験: 亀裂や多孔性を識別します。
- 溶接マッピング: 各溶接が日付、溶接工、条件とともに記録されていることを確認します。
製薬会社では、規制監査中に提出される溶接ログ、写真文書、検証レポートを保管していることがよくあります。
クリーンルーム環境の役割
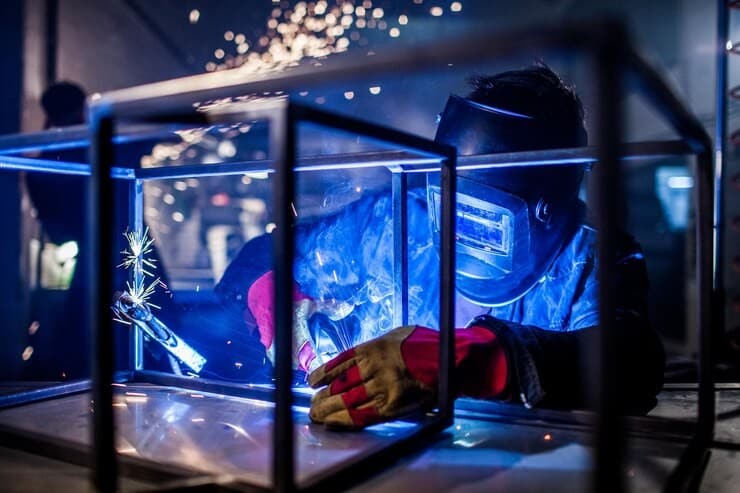
クリーンルーム内やクリーンルーム環境での溶接には、特別な責任が伴います。溶接部を汚染物質から守るだけでなく、溶接プロセス全体を通して微粒子や残留物の混入を防ぐ必要があります。
オービタル溶接機は密閉型で自動化されており、人為的ミスも少ないため、好まれることが多いです。クリーンルームでの溶接には、以下の要件を満たす必要があります。
- 飛び散りゼロ。
- 不活性ガス(通常はアルゴン)で完全にパージします。
- 内部表面と外部表面の両方で変色が最小限に抑えられます。
結果として得られるシステムは、排水性、検査性、および繰り返しの滅菌サイクルに耐えられることが必要です。
医薬品グレードの溶接によく使用される材料
最も一般的に使用される材料は316Lステンレス鋼で、耐食性と洗浄性に優れていることで高く評価されています。炭素含有量が少ないため、溶接時の鋭敏化や孔食のリスクが低減されます。
その他の材料には次のものがあります:
- Hastelloy 強力な化学薬品用途向け。
- チタン 特定の薬剤接触面用。
- 二相ステンレス鋼 より高い強度が求められる場合。
それぞれの材料は熱に対する反応が異なるため、溶接工のトレーニングと標準的な操作手順が非常に重要です。
現代の医薬品溶接における自動化と文書化
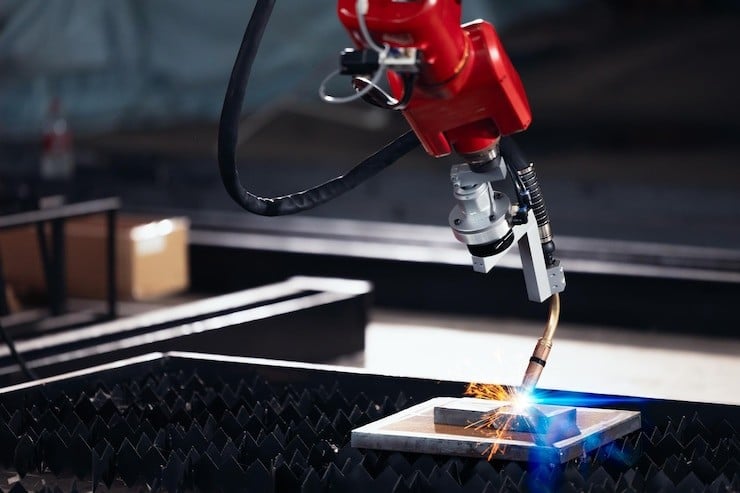
製薬工場における溶接はますます自動化が進んでいます。機械は溶接を行うだけでなく、温度やアーク時間、ガス流量に至るまで、プロセスのあらゆる詳細を記録します。
このデータはバッチ記録の一部となり、企業がFDAおよびEMAの要件を満たすのに役立ちます。また、医薬品製造における重要な概念である再現性の向上にも貢献します。
溶接工のトレーニングと認定
医薬品溶接作業は、文書化されたトレーニングを受けた認定溶接工のみが行うことができます。認定には、多くの場合、以下の要件が求められます。
- 認定コースの修了。
- 筆記試験と実技試験に合格すること。
- クリーン溶接技術のデモンストレーション。
ASME、AWS、TÜVなどの団体がこれらの認証を提供しています。溶接工は、軌道溶接とTIG溶接の技能について個別に試験を受けることがよくあります。溶接認証の種類については、こちらをご覧ください。
医薬品製造における卓越性の構築
医薬品溶接は、専門知識、精度、そして細部への揺るぎない注意力を必要とする専門分野です。この分野を規定する規格と実践は、命を救う医薬品の製造に使用されるシステムが最高水準の安全性と信頼性を満たすことを保証することで、公衆衛生を守るために存在します。
医薬品の溶接で成功するには、技術的なスキル以上のものが求められます。規制環境の理解、継続的な改善への取り組み、そしてすべての溶接が医薬品の安全性と有効性に貢献するという認識が求められます。
製薬業界が成長し進化するにつれて、高品質の溶接の重要性は高まるばかりです。
医薬品製造の将来は、溶接技術と規格の継続的な進歩にかかっています。
業界は、実証済みの手法を厳格に遵守しながら新しい技術を導入することで、世界中の人々の生活を改善し救う、安全で効果的な医薬品を生産し続けることができます。
医薬品の溶接に求められる精度は非常に困難に思えるかもしれませんが、その目的は、すべての患者が可能な限り最高水準で製造された医薬品を受け取ることを保証するという崇高な目的を果たすことです。



