
溶接前後の熱処理(溶接前の予熱と溶接後の熱処理)は、溶接部の強度、耐久性、安全性を確保します。溶接前後の熱処理プロセスは、プロジェクトの成功に役立ちます。
読み続けて、さらに詳しく知りましょう!
溶接前後の熱処理とは何ですか?
溶接前熱処理、または予熱では、溶接前に母材を加熱して、温度勾配を減らし、水素誘起割れを防ぎ、溶接性を向上させます。
溶接後熱処理は、溶接後に制御された熱を加えることで、残留応力を緩和し、硬化部を焼き戻し、材料特性を向上させる工程です。これらの工程により、溶接部が厳格な基準を満たし、一般的な溶接ミスによるリスクを低減します。
ASME Section VIII、AWS D1.1、API 510などの規格は、溶接前および溶接後の熱処理を規定しています。これらの規格では、以下の事項が規定されています。
- 温度範囲例えば、炭素鋼のPWHTでは600~700℃。
- 浸漬時間: 通常、厚さ 1 mm あたり 25 時間。
- 冷却速度: 熱衝撃を避けるように制御されています。
不適合は、溶接不良、高額な手直し、あるいは安全上の問題につながる可能性があります。例えば、ASME Section VIIIでは、厚さ38mmを超える炭素鋼容器の構造的完全性を確保するために、PWHT(後熱処理)を義務付けています。
主なアプリケーション
溶接前後の熱処理は、ハイリスクな産業において非常に重要です。例えば、厚肉圧力容器では高圧下での壊滅的な破損を防ぐためにPWHT(溶接後熱処理)が必須であり、また、予熱は寒冷地における溶接のひび割れ防止に不可欠です。
いくつかの主要なアプリケーションを次に示します。
| 業種 | 用途 |
| 石油とガス | 石油・ガス産業における溶接 パイプライン、圧力容器、海洋プラットフォームの構築によく使用されます。 |
| 航空宇宙 | タービンブレード、着陸装置、胴体部品は、 航空宇宙産業における溶接. |
| 発電 | ボイラー管、原子炉容器、蒸気タービン。 |
| 造船 | 船体、プロペラシャフト、高強度ジョイント。 |
| 構築 | 橋梁、高層ビルの骨組み、重機。 |
溶接前熱処理(予熱)
予熱がなぜ重要なのか?
- 温度勾配の低減: 溶接部全体の加熱を均一にすることで、歪みや割れを最小限に抑えます。
- 水素誘起割れの防止: 低合金鋼などの材料にとって重要な水分と水素を除去します。
- 溶接性の向上: 特に厚い部分での融合を強化し、溶接欠陥を減らします。
- 作業者の安全性の向上: 溶接プールを安定させ、アーク吹きやスパッタを軽減します。
プロセスとパラメータ
予熱が必要な材料には、炭素鋼、高強度低合金鋼(HSLA)、クロムモリブデン合金などがあります。予熱とは、溶接前に母材を特定の温度まで加熱することです。
温度範囲(AWS D1.1準拠):
- 炭素鋼: 50~150℃。
- 低合金鋼: 100~250℃。
- クロムモリブデン合金: 200~350℃。
方法:
- 抵抗加熱: 電気パッドは、小さな部品に対して正確かつ局所的な加熱を提供します。
- 誘導加熱: 電磁コイルは大型構造物を急速に加熱するため、パイプラインに最適です。
- 炎加熱: プロパンまたは酸素アセチレントーチはコスト効率に優れていますが、精度が低く、現場で使用されます。
監視:
- 熱電対: リアルタイム温度データ用の材料に添付されています。
- 赤外線温度計: 安全を考慮した非接触測定。
- データロガー: 品質保証のために温度プロファイルを記録します。
よくある間違いとリスク
- 加熱不足: 特に厚い材料や高炭素材料では水素割れを防ぐことができません。
- 過熱: 結晶粒の成長を引き起こし、材料の強度と靭性が低下します。
- 不均一な加熱: 熱応力が生じ、歪みが生じます。
溶接後熱処理(PWHT)
溶接後熱処理の利点
溶接後の熱処理により、次のような重要な利点が得られます。
- ストレス緩和: 溶接による残留応力を軽減し、歪みや割れを防止します。
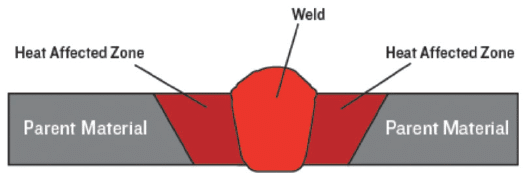
- テンパリング: 熱影響部(HAZ)の硬化部分を軟化させ、延性を向上させます。
- 水素除去: 閉じ込められた水素を除去し、遅延割れのリスクを軽減します。
- 耐久性の向上: 低温用途に重要な脆性破壊に対する耐性を強化します。
- 耐食性: オフショアプラットフォームなどの過酷な環境における応力腐食割れを最小限に抑えます。
たとえば、炭素鋼圧力容器に PWHT を施すと疲労寿命が 25 年延び、メンテナンス費用を数百万ドル節約できます。
プロセスとパラメータ
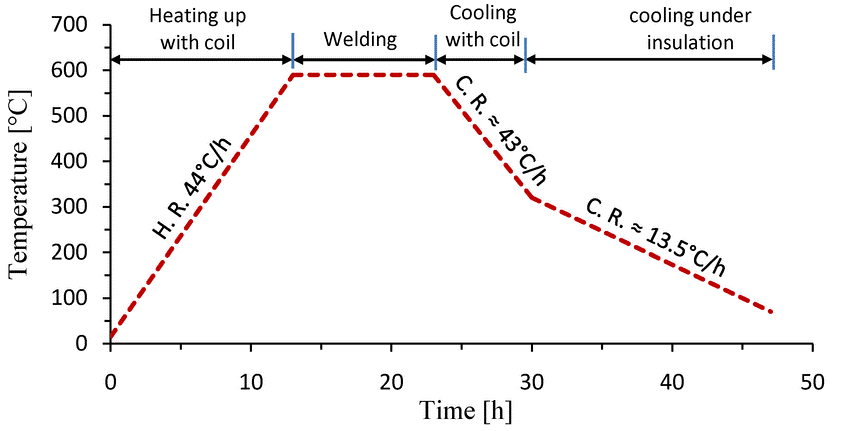
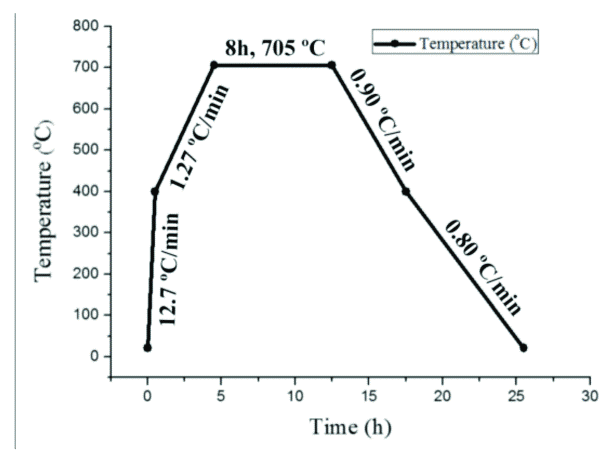
PWHT では、溶接部品を加熱し、目標温度に保持し、徐々に冷却します。
1.温度範囲(ASMEセクションVIII準拠):
- 炭素鋼: 600~700℃。
- 低合金鋼: 650~760℃。
- クロムモリブデン合金: 700~900℃。
2. 方法:
- 炉ベース: コンポーネント全体を大型オーブンで加熱するため、圧力容器に最適です。
- 局所的な抵抗: 加熱パッドまたは加熱ブランケットは、パイプラインでよく使用される特定の溶接領域を処理します。
- 誘導: コイルは現場でのアプリケーションにおいて迅速かつ正確な加熱を実現します。
3. 浸漬時間:厚さ25mmにつき1時間、最低30分。
4. 冷却速度:熱衝撃を防ぐため、1時間あたり100~150℃。多くの場合、炉内または断熱された環境で行われる。
5.品質管理:データロガーを使用して温度プロファイルを記録し、ASME規格への準拠を確認します。PWHT後の超音波探傷検査などの非破壊検査(NDT)により、溶接部の健全性を検証します。
PWHT はいつ使用すればよいですか?
- 厚い素材: 炭素鋼 >38 mm、低合金鋼 >25 mm (ASME セクション VIII)。
- 高強度合金例:Cr-Mo鋼は割れやすい。
- 重要なアプリケーション: 圧力容器、パイプライン、原子力部品。
- コード要件: ASME、API、または AWS 標準。
溶接前と溶接後の熱処理の比較
補完的な役割
予熱とPWHTは相互に補完し合います。重要な溶接では両方のプロセスを組み合わせるのが標準ですが、薄い材料の場合は予熱だけで十分な場合もありますが、厚い材料の場合はPWHTが不可欠です。
- 予熱: 熱衝撃と水素含有量を減らして材料を準備し、安定した溶接プールを確保します。
- PWHT: 応力を緩和し、機械的特性を改善することで溶接を改良し、長期的な性能を保証します。
| 側面 | 溶接前熱処理 | 溶接後の熱処理 |
| タイミング | 溶接前 | 溶接後 |
| 温度 | 50-350°C | 600-900°C |
| 目標 | ひび割れを防止し、溶接性を向上させる | ストレスを軽減し、特性を高める |
| メソッド | 抵抗、誘導、炎 | 炉、局所抵抗、誘導 |
| 最大掲載期間 | 数分から数時間 | 厚さに基づく時間 |
| 監視 | 熱電対、赤外線 | データロガー、熱電対 |
溶接前後の熱処理用ツール
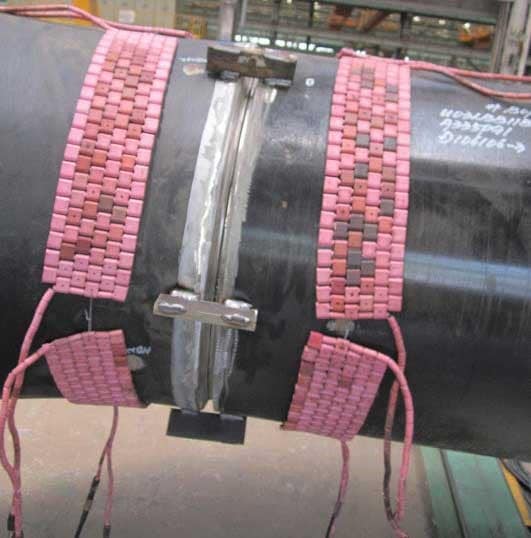
効果的な熱処理には特殊な機器が不可欠です。検討すべき必須ツールをいくつかご紹介します。
暖房システム
- 抵抗ヒーター: 局所加熱用のセラミックパッドまたはブランケット。
- 誘導コイル: 急速かつ均一な加熱を実現する電磁システム。
- 炉: 大型部品用のガスオーブンまたは電気オーブン。
- セラミックマットヒーター: 現場溶接に適した柔軟で軽量なオプション。
監視ツール
- 熱電対: 表面温度を±1°Cの精度で測定します。
- 赤外線カメラ: 熱い部分や加熱ムラを検出します。
- データロガー: コード準拠のために温度プロファイルを保存します。
制御ユニット:プログラム可能なシステムが、目標温度を維持するために出力電力を調整します。
新技術
- IoTモニタリング: センサーはリアルタイムの温度データをクラウド プラットフォームに送信し、遠隔監視を可能にします。
- 自動化システムロボットアームが加熱パッドを正確に当て、人的ミスを最小限に抑えます。
- ハイブリッド暖房: 誘導と抵抗を組み合わせて、より高速でエネルギー効率の高いプロセスを実現します。
適切なツールの選び方
考慮すべき要素をいくつかご紹介します。溶接前後の熱処理に適したツールをお選びいただく際にお役に立てれば幸いです。
- プロジェクト規模: 工場ベースの容器用の炉、現場溶接用のポータブル誘導炉。
- 材料タイプ: 高合金鋼の場合は誘導、炭素鋼の場合は抵抗。
- サイト条件: 遠隔地向けのバッテリー駆動システム、工業プラント向けのガス炉。
- 予算炎加熱は最も安価ですが、精度は最も低くなります。誘導加熱は高価ですが、高速です。
従来の熱処理の代替
| 他の選択: | メリット | デメリット |
| 複合材の修理 | 高速、低コスト、エネルギー不要。 | 重要でない用途に限定され、PWHT よりも耐久性が低くなります。 |
| 機械的ストレスの緩和 | 省エネ、ポータブル。 | 厚い素材には効果が低くなります。 |
最終的な考え
強固で安全かつ適合性の高い溶接を実現するためには、溶接前後の熱処理は不可欠です。予熱は溶接中の欠陥を防ぎ、溶接後の熱処理は長期的な耐久性と性能を確保します。
ASMEおよびAWS規格を遵守し、最新の加熱装置やその他の溶接機を活用し、その他の溶接上の課題に対処することで、完璧な溶接を実現できます。
よくあるご質問
溶接前熱処理と溶接後熱処理の違いは何ですか?
予熱は割れを防ぐために溶接前に行われ、PWHT は応力を緩和して特性を向上させるために溶接後に行われます。
ASME コードに従って PWHT が必須となるのはいつですか?
ASME セクション VIII に従い、厚さが 38 mm を超える炭素鋼または割れやすい合金には PWHT が必要です。
炭素鋼の溶接後熱処理の利点は何ですか?
PWHT は応力を軽減し、延性を向上させ、割れを防ぎ、部品の寿命を延ばします。
抵抗加熱と誘導加熱のどちらを選択すればよいですか?
抵抗は小規模なプロジェクトではコスト効率が良く、誘導は大型または合金部品の場合は高速です。
薄い材料の場合、予熱を省略できますか?
はい、AWS D25 に従って 1.1 mm 未満の材料の場合は可能ですが、必ずコード要件を確認してください。
ステンレス鋼の溶接には溶接後の熱処理が必要ですか?
必ずしもそうではありません。オーステナイト系ステンレス鋼は、その固有の耐食性と延性により、通常はPWHTを必要としません。ただし、一部の二相系ステンレス鋼やマルテンサイト系ステンレス鋼では、靭性の回復や残留応力の低減のためにPWHTが必要になる場合があります。
溶接後の熱処理に炎加熱は使用できますか?
炎加熱は、均一な温度制御が難しいため、PWHTには通常推奨されません。炉、抵抗加熱、または誘導加熱方式の方が、はるかに優れた制御性と再現性が得られます。



