
答えは簡単です。プッシュ MIG 溶接では、よりきれいで見栄えの良い溶接部が得られ、プル MIG 溶接では、より深い溶け込みとより強力な接合部が得られます。
実際には、適切な選択は、材料の厚さ、接合の種類、そして作業において見た目と強度のどちらを重視するかによって決まります。スパッタが多すぎたり、溶接が弱かったり、ビードが不均一だったりした経験があるなら、ガンの方向が影響している可能性が高いでしょう。
このガイドでは、プッシュ MIG 溶接とプル MIG 溶接の仕組み、各技術が最も効果を発揮する場所、一貫性と信頼性の高い溶接に適した方法の選択方法について説明します。
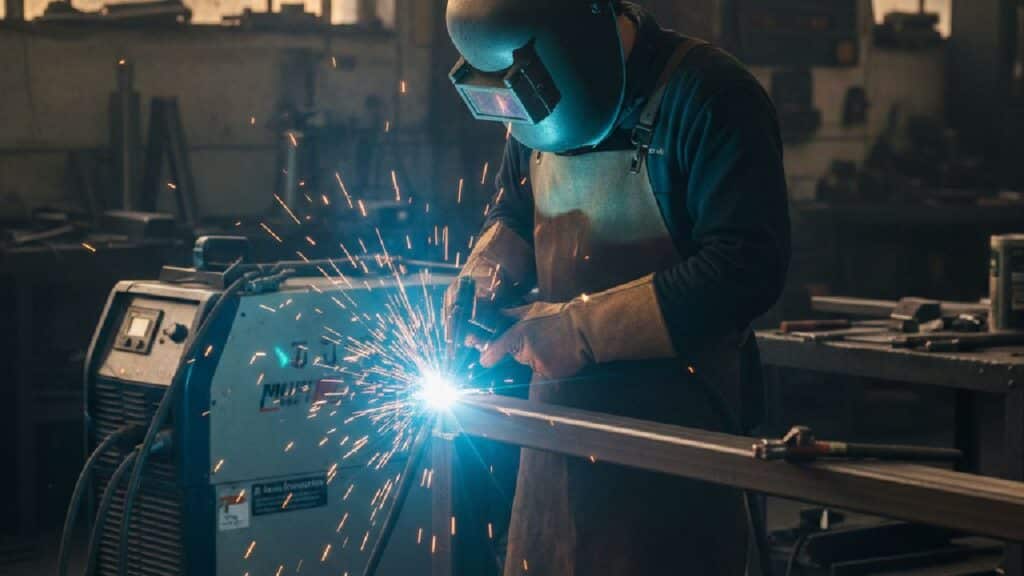
プッシュMIG溶接とは何ですか?
プッシュMIG溶接(フォアハンド方式とも呼ばれる)とは、溶接ガンを進行方向に傾け、溶融池を前方に押し出す方法のことである。
プッシュMIG溶接は、深い溶け込みよりも、きれいな外観、良好な視認性、そして安定したシールドガスの適用範囲を重視する場合に選択します。そのため、薄い材料や外観重視の溶接によく使用されます。
プッシュMIG溶接のコア機能
- 前方砲角(10~15°) アークがパドルを先導し続けるため、ビードの形状と移動速度を制御しやすくなります。
- 浅い浸透: 薄い金属の焼け落ちリスクを軽減します。
- ガス供給範囲の拡大: シールドガスは汚染物質が到達する前に水たまりを保護します。
- クリーナービーズプロファイル: スパッタを最小限に抑え、より平坦で均一な溶接を実現します。
- 視認性の向上: 溶接時にジョイントを追跡し、小さな修正を行うのに役立ちます。
屋内でアルミニウムやステンレス鋼を溶接する場合、通常は押すと最もきれいな結果が得られ、ストレスも最小限で済みます。
プルMIG溶接とは何ですか?
プルMIG溶接(バックハンド法とも呼ばれる)とは、溶接ガンを進行方向とは逆方向に傾け、溶融した溶接プールを接合部に沿って引きずりながら溶接することを意味する。
この手法は、特に厚い鋼材や構造部品など、貫通力と接合強度が優先される場合に使用されます。
プルMIG溶接のコア機能
- 後方砲角(10~15°) 関節に直接熱を集中させます。
- より深い浸透: 浅い溶接が失敗する可能性がある厚い材料を完全に溶接するのに役立ちます。
- より高い熱入力: 強度は向上しますが、歪みのリスクが高まります。
- 視認性の低下: 水たまりは弧の後ろに続くため、制御がさらに困難になります。
- より強力な構造溶接: 耐荷重用途に最適です。
プル溶接はうまくいきますが、許容範囲が狭いです。小さな技術ミスがすぐに露呈してしまうため、初心者は苦労することが多いのです。
プッシュとプルのテクニックが重要な理由?
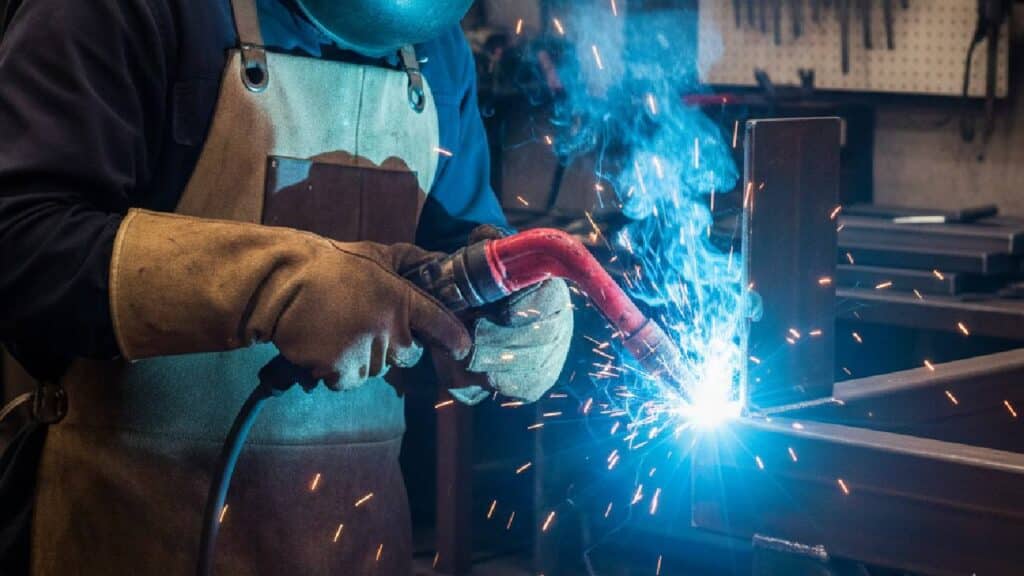
ガンの方向は、溶け込み、ビードの形状、入熱、および全体的な溶接の信頼性を直接制御するため、押し引き技術が重要です。
押し込むと熱が広範囲に広がり、表面品質が向上します。引くと接合部に集中して熱が加わり、より強固な接合が実現します。誤った方法を使用すると、接合不良、スパッタリングの過剰発生、反り、ひび割れなどが発生し、通常は研磨や再溶接が必要となり、時間のロスにつながります。
事前に適切な手法を選択すると、労力が節約され、より一貫した結果が得られます。
銃の角度と方向:押しと引き
プッシュ MIG 溶接かプル MIG 溶接かは、ガンの角度によって識別できます。
- プッシュMIG溶接: ガンを進行方向に向かって10~15度前方に傾けます。アークが弾丸を誘導し、弾丸がより滑らかになり、視界も良くなります。
- プルMIG溶接: ガンを進行方向とは反対の10~15度後方に傾けます。アークが接合部に食い込み、より深く貫通します。
細かい調整が重要です。素材の厚さ、ジョイントのデザイン、ワイヤーのサイズはすべて理想的な角度に影響を与えるため、微調整はプロセスの一部です。
プッシュMIG溶接とプルMIG溶接の7つの主な違い
1. ビーズの外観
- 押す: より平らで、幅広で、きれいなビーズとプロフェッショナルな仕上がり。
- 引く: 見た目よりも強度を重視した、細くて背の高いビーズです。
2. 熱制御と歪み
- 押す: 熱をより均一に拡散し、薄い素材の反りを軽減します。
- 引く: 熱を集中させ、融合を改善しますが、歪みのリスクが高まります。
3. シールドガスの適用範囲
- 押す: ガスが水たまりの前方に流れるため、ガスのカバー範囲が広がります。
- 引く: 先端部分の有効なカバー率が低下し、多孔性リスクが増大します。
4. 素材の適合性
- 押す: 薄鋼、アルミニウム、ステンレス鋼に最適です。
- 引く: 厚い炭素鋼や構造部品に最適です。
5. 飛び散りと清掃
- 押す: スパッタが最小限に抑えられ、溶接後の清掃も少なくて済みます。
- 引く: 熱の集中度が高いため、飛散が多くなります。
6. スピードと生産性
- 押す: 薄い材料上での移動速度を高速化します。
- 引く: 適切に貫通するには、ゆっくりとした制御された動きが必要です。
7. 安全性と視認性
- 押す: 特に初心者にとって、視認性が向上し、制御が容易になります。
- 引く: 技術に不具合があると、可視性が低下し、欠陥が発生するリスクが高まります。
プッシュMIG溶接とプルMIG溶接のどちらを選ぶべきか?
以下の場合はプッシュMIG溶接を選択してください:
- 薄い材料の溶接
- シールドガスを使用した屋内作業
- 清潔な外観を優先する
- より少ない清掃でより速い溶接を求める
- MIG溶接のスキルをまだ磨いている
以下の場合はプルMIG溶接を選択してください:
- 厚鋼または構造用鋼の溶接
- 耐荷重ジョイントの作業
- 貫通力と強度を優先
- 熱と歪みを快適に管理
- 見た目よりも耐久性を重視
最終的な考え
プッシュMIG溶接は、制御性、外観、薄い材料が重要な場合に優れています。プルMIG溶接は、強度と溶け込みを優先する場合に優れています。どちらの方法も一概に優れているわけではなく、溶接対象とその溶接で求められる機能によって適切な選択が異なります。
一貫した結果は、適切な溶接技術と適切な機器を組み合わせることで得られます。安定性が高く、適切に調整されたMIG溶接機は、熱、溶け込み、ビード品質の管理を容易にします。溶接設備を改良する場合は、信頼性の高いMIG溶接機器とアクセサリを選択することで、プッシュ溶接とプル溶接の両方の溶接技術をより容易に実行できるようになります。
FAQs
初心者はプッシュMIG溶接から始めるのが良いでしょう。プッシュ溶接は、視認性が向上し、ガスの広がりが安定し、スパッタも少ないため、溶接溜まりの制御が容易になり、よくあるミスを回避できます。
いいえ。引張溶接は溶け込みを増加させますが、強度は適切な溶融、設定、接合部の設計に依存し、溶接方向だけでは決まりません。引張溶接が不十分な場合、きれいな押し込み溶接よりも強度が弱くなる可能性があります。
ほとんどの場合、溶接ごとに1つの溶接技術を使用することをお勧めします。溶接途中で溶接技術を変更すると、特別な理由と強力な制御がない限り、溶け込みの不均一、ビード形状の不均一、目に見える欠陥が発生する可能性があります。
プッシュMIG溶接は、溶接パドルの制御と視認性が向上するため、一般的に垂直上向きおよび頭上向きの姿勢で溶接を行う方が簡単です。これらの姿勢で引き込み溶接を行うと、たるみや過剰なスパッタが発生するリスクが高まります。
はい。シールドガス入りソリッドワイヤは押し込み溶接で最も優れた性能を発揮しますが、フラックス入りワイヤの中には引き込み溶接用に設計されたものもあります。溶接前に必ずワイヤメーカーの推奨事項をご確認ください。



