
はい。SMAW は屋外や現場での作業に最も信頼できる溶接プロセスの 1 つです。
スティック溶接は、フラックスコーティングされた電極がシールドガスを自ら生成するため、風、埃、雨、そして遠隔地の作業現場でも優れた性能を発揮します。外部のガスボンベは不要で、中程度の風でもアークは容易に遮断されません。そのため、建設作業員、パイプライン溶接工、農場修理技術者など、多くの方がスティック溶接を日々頼りにしています。
このガイドでは、SMAW が屋外で非常にうまく機能する理由、その利点と制限、必要な機器、最も優れた性能を発揮する電極、実際の現場条件で安全に溶接する方法について学習します。
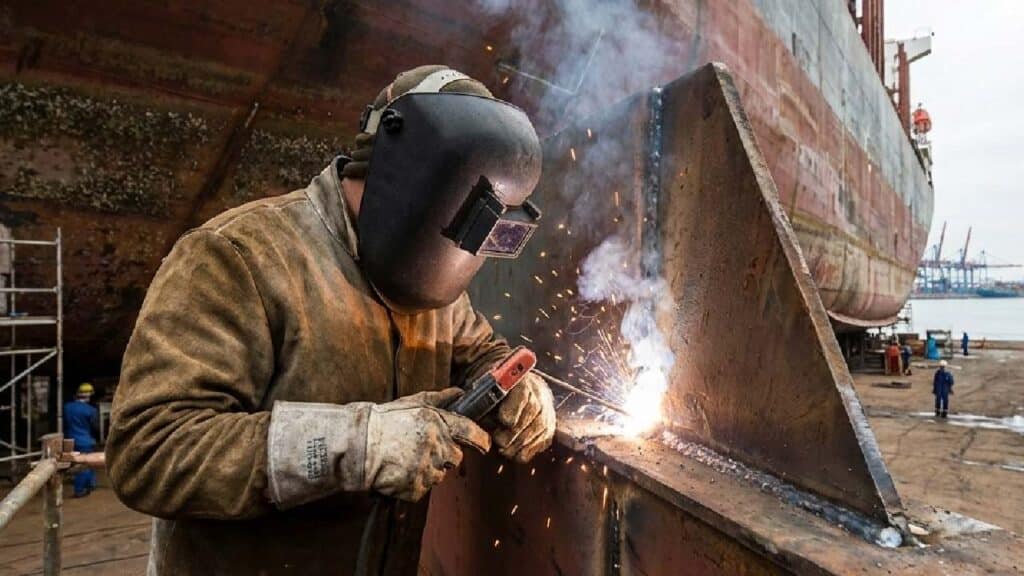
SMAW が屋外溶接環境に最適な理由は何ですか?
SMAWは、自ら遮蔽効果を生み出し、必要な設備も最小限で済むため、ほとんどのアーク溶接プロセスよりも屋外での性能に優れています。
現場でこれが実用的になる理由は次のとおりです。
風の抵抗
フラックスコーティングはアークに直接シールドガスを生成します。時速10~15マイル(約16~24km/h)の風下でも、溶接プールは保護された状態を保ちます。一方、MIG溶接では、同様の気流下では溶接が困難になることがよくあります。
携帯性
SMAWのセットアップはコンパクトです。ポータブルインバーターマシン、ケーブル、そしてロッド1箱があれば、ほとんどの作業に対応できます。ガスボンベもレギュレーターも不要。運搬する部品も少なくて済みます。
汚れた表面への耐性
スティック溶接は、TIG溶接やMIG溶接よりも、軽度の錆、スケール、表面汚染に強いです。適切な洗浄を行うことで品質は向上しますが、SMAW溶接は不完全な条件でも使用可能です。
厚手材料対応
SMAWは厚さ1/4インチ以上の材料に優れた性能を発揮します。構造用鋼、重機のフレーム、パイプラインの断面などが代表的な例です。
屋外 SMAW の利点と欠点は何ですか?
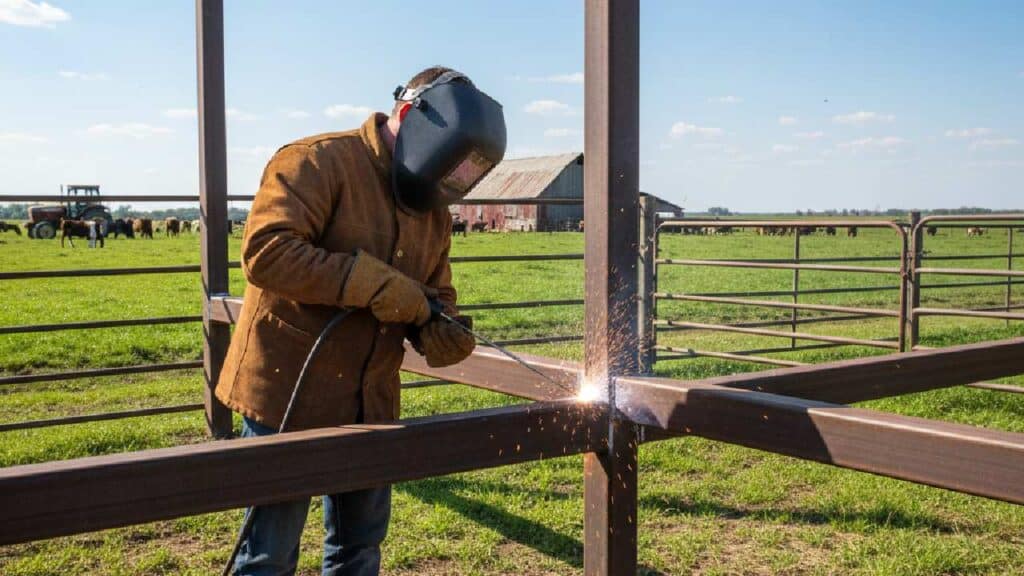
屋外 SMAW は耐久性と信頼性に優れていますが、最も高速なプロセスではありません。
屋外環境におけるSMAWの利点
- 外部シールドガスなしで動作
- 風や空気の流れに強い
- 錆や表面汚染に耐える
- 厚い構造材料を扱う
- 最小限のセットアップ機器が必要
屋外環境におけるSMAWの欠点
- MIGよりも遅い移動速度
- スラグ除去が必要
- 頻繁な電極交換が必要
- 薄い板金には適さない
速度と生産効率を優先する場合、MIG溶接はSMAW溶接よりも優れている可能性があります。過酷な環境における信頼性を優先する場合は、スティック溶接が依然として有力な選択肢となります。
屋外 SMAW に必要な機器は何ですか?
屋外でのSMAWには、シンプルながらも信頼性の高いセットアップが必要です。作業員がスティック溶接を好む最大の理由の一つは、現場に持ち込む機材が非常に少ないことです。
必要なものは次のとおりです。
溶接電源:
次のいずれかを選択します。
- エンジン駆動溶接機(200~400アンペア):電源のない遠隔地に最適
- ポータブルインバーターマシン(120V / 230V):軽量で持ち運びが簡単
例えば、1/8インチのE7018溶接棒は通常110~150アンペアで動作します。3/8インチの構造用鋼を溶接する場合は、135~145アンペアに近づく可能性があります。
(ヒント:本格的な溶接を行う前に、必ず簡単なテスト溶接を行ってください。屋外の電圧変動はアークの安定性に影響を与える可能性があります。)
電極(溶接棒)
電極は電流を流し、溶接ビードを形成するフィラー金属を供給します。
一般的な直径:
- 3 / 32インチ
- 1 / 8インチ
- 5 / 32インチ
ロッドが大きいほど、より高いアンペア数が必要となり、厚い材料に適しています。
電極ホルダー
ホルダーは電極を挟み込み、電流を流します。200アンペア以上の定格で、絶縁性に優れたホルダーをお選びください。
アースクランプ
アースクランプは回路を完成させます。安定した電流の流れを確保するため、必ず清潔な金属部分に取り付けてください。
保護具
溶接ヘルメット、難燃性衣服、革手袋、安全靴を着用してください。屋外での溶接作業でも、紫外線や火花にさらされる可能性があります。
屋外 SMAW に最適な電極はどれですか?
屋外 SMAW に最適な電極には E6010、E6011、E7018、E6013 などがありますが、それらはすべて同じ目的を果たすわけではありません。
選択方法は次のとおりです。
E6010 電極
- 深い浸透
- 強力なルートパス
- パイプ溶接に最適
- DC電源のみ
構造ジョイントやパイプラインの根元に強力な浸透が必要な場合は、E6010 を使用してください。
E6011 電極
- ACおよびDC対応
- 汚れた表面にも対応
- 風中でも安定
錆や油の残留物で覆われた農機具を修理する場合、通常、E6011 の方が 7018 よりも耐性があります。
E7018 電極
- 低水素
- 高引張強度(70,000 PSI)
- 構造用鋼に最適
電極棒は乾燥した状態に保ってください。湿気は低水素電極を劣化させ、ひび割れの原因となる可能性があります。
(フィールドでのヒント:可能であれば、ロッドは250°F(約120℃)に加熱したロッドオーブンで保管してください。)
E6013 電極
- 滑らかな弧
- 中程度の浸透
- きれいで薄い素材に最適
屋外溶接における SMAW と MIG の違いは何ですか?
SMAW は外部シールドガスに依存しないため、風の強い環境や遠隔地の環境では MIG よりも優れた性能を発揮します。
実際の比較は次のとおりです。
| 因子 | SMAW | ミグ |
| 耐風性 | ハイ | ロー |
| 機器の携帯性 | ハイ | 穏健派 |
| 移動速度 | 穏健派 | 対応時間 |
| 表面の清浄度が必要 | 低~中 | ハイ |
| セットアップの複雑さ | ロー | 穏健派 |
MIG溶接は、管理された屋内環境ではより速く溶接できる。SMAW溶接は、屋外の作業現場ではより扱いやすい。
SMAW と MIG の違いがわかったところで、SMAW が最も一般的に使用されている場所を見てみましょう。
現場溶接において SMAW はどこでよく使用されますか?
SMAW は屋外での信頼性が重要となる業界で広く使用されています。
建設プロジェクト
作業員は、風の影響でガスシールド溶接が信頼できない構造梁、橋梁の補強、鉄骨の修理に SMAW を利用しています。
パイプライン溶接
現場溶接工は、遠隔地の石油ライン、ガス輸送システム、水道パイプラインに 6010 および 7018 の溶接棒を使用します。
農業機械の修理
- トラクターフレームの修理
- プラウ強化
- 重機の修理
インフラ整備
- ガードレールの修理
- 鉄道部品
- 公益事業構造
SMAW プロセスは屋外でどのように機能しますか?
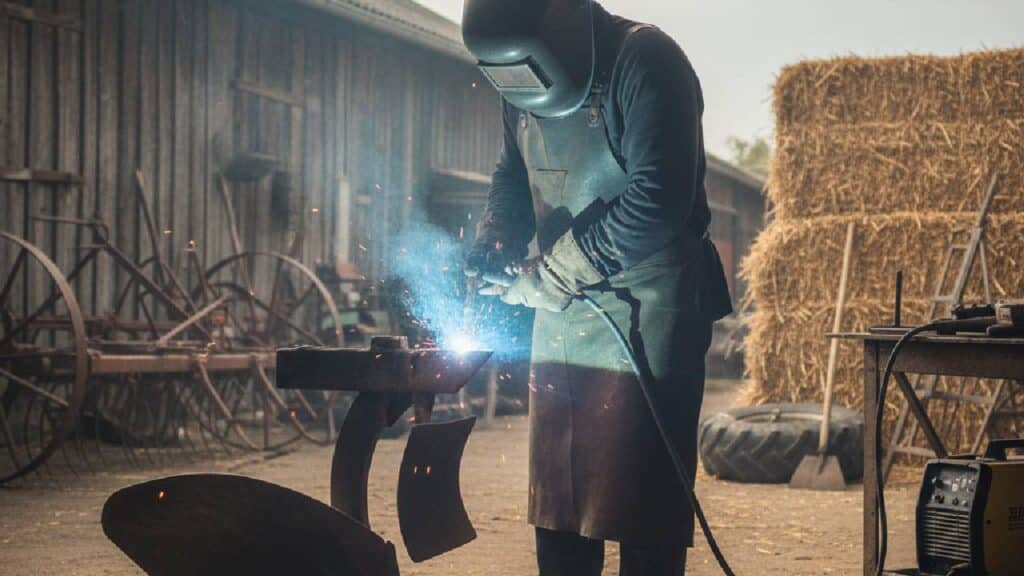
SMAW は、電極と母材の間に電気アークを発生させ、6,000°F を超える熱を発生させて材料を溶かして融合させることで機能します。
ステップ1 – 電源
電流は機械から電極とワークピースに流れます。
ステップ2 – アーク形成
電極が金属表面に接触するとアークが発生します。
ステップ3 – 金属の溶解
アークにより母材とフィラーロッドが溶けます。
ステップ4 – シールドガスの生成
フラックスが燃焼しシールドガスを放出します。
ステップ5 – スラグ形成
溶融フラックスは溶接プール上にスラグを形成します。
ステップ6 – 固化
溶けた金属は冷えて固い接合部を形成します。
このアーク、シールドガス、スラグ形成、冷却の連続サイクルにより、屋外条件でも強力な融合ジョイントが形成されます。
屋外 SMAW でよくある間違いは何ですか?
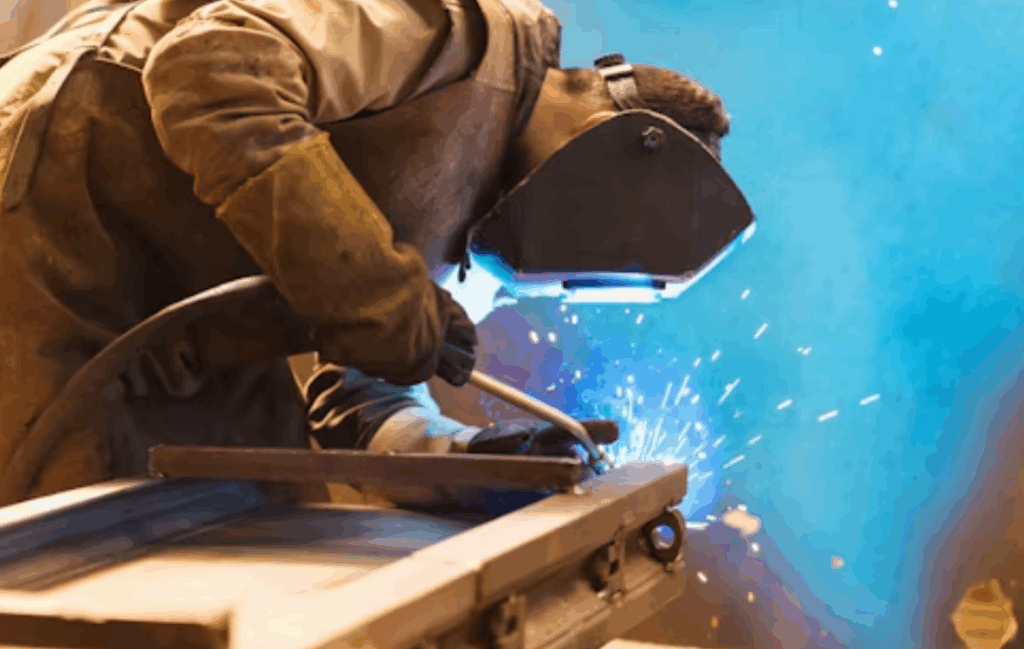
経験豊富な溶接工でも、現場では避けられないミスを犯します。
- 湿式電極による溶接: 湿気は水素割れの原因となります。7018ロッドは常に乾燥した場所に保管してください。
- 地上配置を無視: アースクランプを清潔な金属に取り付けます。アースが不十分だと、アークが不安定になり、貫通力が低下します。
- 強風下での溶接: SMAWは風にも耐えますが、風速20mphを超えると遮蔽効果が損なわれる可能性があります。可能な場合は防風対策を講じてください。
屋外での SMAW ではどのような安全対策に従う必要がありますか?
屋外 SMAW では、電気、火災、環境の安全に厳重な注意が必要です。
- 電気安全: 溶接前にケーブルと接続を検査します。
- 天候保護: 必要に応じて溶接テントや防風テントなどを使用してください。
- 防火半径 35 フィート以内の可燃性物質を排除します。
- 換気の意識: 風通しの悪い密閉された屋外スペースを避けてください。
- 保護ギア: 必ずヘルメット、手袋、耐火性の衣服を着用してください。
最終的な備考
SMAWは、屋外作業において最も過酷な溶接方法の一つです。風、錆、重い鋼材、そして遠隔地の環境といった様々な条件にも、他の溶接方法よりも優れた耐性を発揮します。
農機具の修理、構造梁の溶接、パイプラインの作業などを行う場合、スティック溶接はスピードよりも信頼性を重視します。
適切な電極を選び、適切な電流値を設定し、ロッドを湿気から保護してください。
次回の現場作業の前に、セットアップをもう一度確認してください。数分の準備で、何時間ものやり直し作業を省くことができます。
屋外での使用を想定して、SMAWとFCAWまたはTIGを比較したい場合は、次に掲載する詳細なプロセス比較ガイドをご覧ください。
よくあるご質問
はい。SMAWは、シールドガスを独自に生成し、MIG溶接やTIG溶接よりも風の影響に強いため、屋外作業に最適な溶接方法の一つです。建設現場、農場の修理、パイプライン工事など、様々な現場で信頼性の高い性能を発揮します。
SMAWは外部シールドガスを必要としないため、屋外溶接に最適な選択肢となることがよくあります。制御された屋内環境での高速生産には、MIG溶接の方が効率的です。風の強い場所や遠隔地では、スティック溶接の方が信頼性が高いです。
はい、可能ですが、風が弱い条件、または防風対策を講じている場合に限ります。MIG溶接は外部シールドガスを使用しますが、時速10~15マイル(約16~24km/h)の気流でもシールドガスが吹き飛ばされ、ポロシティ(気孔)が発生し、溶接強度が低下します。風の影響でポロシティが発生すると、溶接強度が低下し、手直し作業が増えます。
SMAWの最大の利点は、外部シールドガスを必要としないことです。そのため、風の強い環境、遠隔地の作業現場、そして携帯性と信頼性が最も重要となる現場修理に最適です。
いいえ。激しい雨の中で溶接を行うと、感電の危険性が高まり、溶接プールが汚染される可能性があります。屋外で機器を操作する前に、必ず溶接テントまたはドライシェルターで作業エリアを保護してください。



