
TIG溶接は、精密で完璧な溶接を実現します。その成功は、技術だけでなく科学的な要素も重要です。金属の融点を適切に管理し、熱を制御することで、きれいな溶接を実現します。これは、溶接品質、必要なフィラー材、そして溶接ビードの流れに直接影響します。
融点とその融点が金属接合プロセスに及ぼす影響を理解することは、TIG溶接の性能を最大限に引き出す上で重要です。このガイドでは、TIG溶接における融点の様々な側面について詳しく解説します。
溶接における融点とは何ですか?
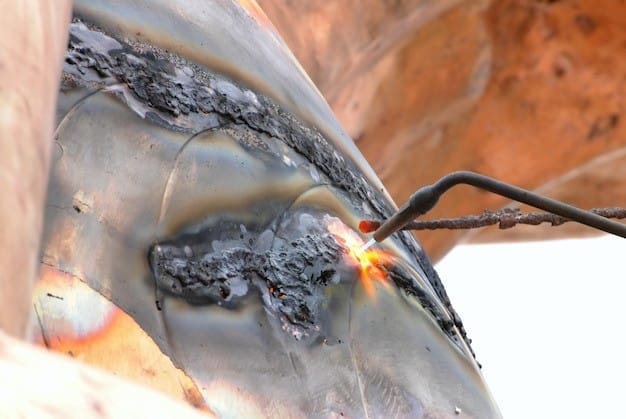
融点とは、金属が固体から液体へと変化する特定の温度レベルです。融点によって金属は他の金属と融合することができます。一般的に、融点は660℃から3422℃の範囲です。
溶接において金属の融点を理解することは重要です。なぜなら、融点は金属が熱に対してどのように反応するかを決定するからです。融点にはいくつかの要因が影響し、わずかに変化する可能性があります。原子構造、金属不純物、接合方法、隣接する材料などが、金属の融点に影響を与える可能性があります。
タングステンのような金属の中には、原子間の結合が強く、結合が弱い銀よりも融点が高いものがあります。これらの温度を知っておくことは、溶接プロジェクトに適した材料、溶接の種類、そして適切な技術を選択するのに役立ちます。
TIG溶接における一般的な金属の融点
様々な材料を扱うには、融点に関する深い理解が不可欠です。これにより、TIG溶接におけるアーク温度、入熱量、シールドガスなどの適切なパラメータを容易に選択できるようになります。
一般的に、融点に基づいて 3 種類の金属が存在します。
- 低融点金属
- 中融点金属
- 高融点金属
融点の低い金属は低い温度で溶け始めるため、低温設定での作業が容易です。しかし、過度の熱を加えると有毒な過剰な蒸発を引き起こす可能性があります。融点の低い材料を扱う際には、電流と温度の慎重な制御が必要です。
銅、金、真鍮などの中融点金属は、最適な溶融を実現するために中程度の熱入力が必要です。これらの金属の融点は930℃から1204℃です。金やその他の貴金属の溶接には、TIG溶接の制御アークを利用することでメリットが得られます。
TIG溶接で高融点金属を使用する場合、きれいな溶接を実現するためには専門知識と特殊な技術が必要です。これらの金属はより高い温度で溶融します。そのため、これらの金属を溶接する際には、安全な溶接のために適切な温度制御と酸化防止が非常に重要です。
以下の表は、一般的に使用される金属の融点を示しています。
| 金属 | 融点(°C) |
| タ | 327°C |
| 亜鉛 | 420°C |
| アルミ | 660°C |
| シルバー | 961°C |
| 銅 | 1085°C |
| ゴールド | 1064°C |
| 真鍮 | 930°C |
| 鋳鉄 | 1204°C |
| 炭素鋼 | 1425°C |
| ステンレス鋼 | 1375°C |
| ニッケル | 1453°C |
| チタン | 1670°C |
| Chromium | 1860°C |
| Platinum | 1770°C |
| タングステン | 3422°C |
TIG 溶接において融点が重要なのはなぜですか?
TIG溶接において、融点は溶接品質全体に影響を与えるため、非常に重要です。なぜ融点が重要なのか、いくつかのポイントを以下に挙げて解説します。
- 熱を制御する
- 金属の適合性
- 欠陥を避ける
- 精密さと完璧さ
熱の制御:金属にはそれぞれ固有の融点があります。例えば、アルミニウムは約660℃で溶けますが、ステンレス鋼は約1,400℃で溶けます。
これらの温度が分かれば、信頼できるTIG溶接機メーカーから入手したTIG溶接機で適切な熱レベルを設定できます。熱が高すぎると、溶融が過剰になり、接合部が弱くなる可能性があります。一方、熱が低すぎると、溶接が不完全になる可能性があります。
金属の適合性:融点は重要です。特に、異なる種類の金属を溶接する場合に重要です。一方の金属が他方の金属よりも早く溶けると、当然ながら溶接ムラが生じる可能性があります。
溶融温度を間違えると、溶接プロジェクト全体が台無しになる可能性もあります。溶接作業者は、溶接プロセスにおいて、特定の金属に適切な温度を適用する必要があります。
精度と完璧さ: TIG溶接は、きれいで精密な溶接を実現できるため人気があります。最高の溶接は、材料に実際の溶融熱を加えることで得られます。これにより、より滑らかな溶接が可能になり、過熱のリスクも低減されます。
欠陥の回避:溶融時の熱制御が不適切だと、ひび割れや酸化などの欠陥が生じる可能性があります。TIG溶接では、アルゴンなどの不活性ガスシールドを使用することで酸化を防ぐことができます。
しかし、融点が適切に管理されていないと、溶接プールが過熱する可能性があります。その結果、金属接合部の制御と保護が困難になる可能性があります。
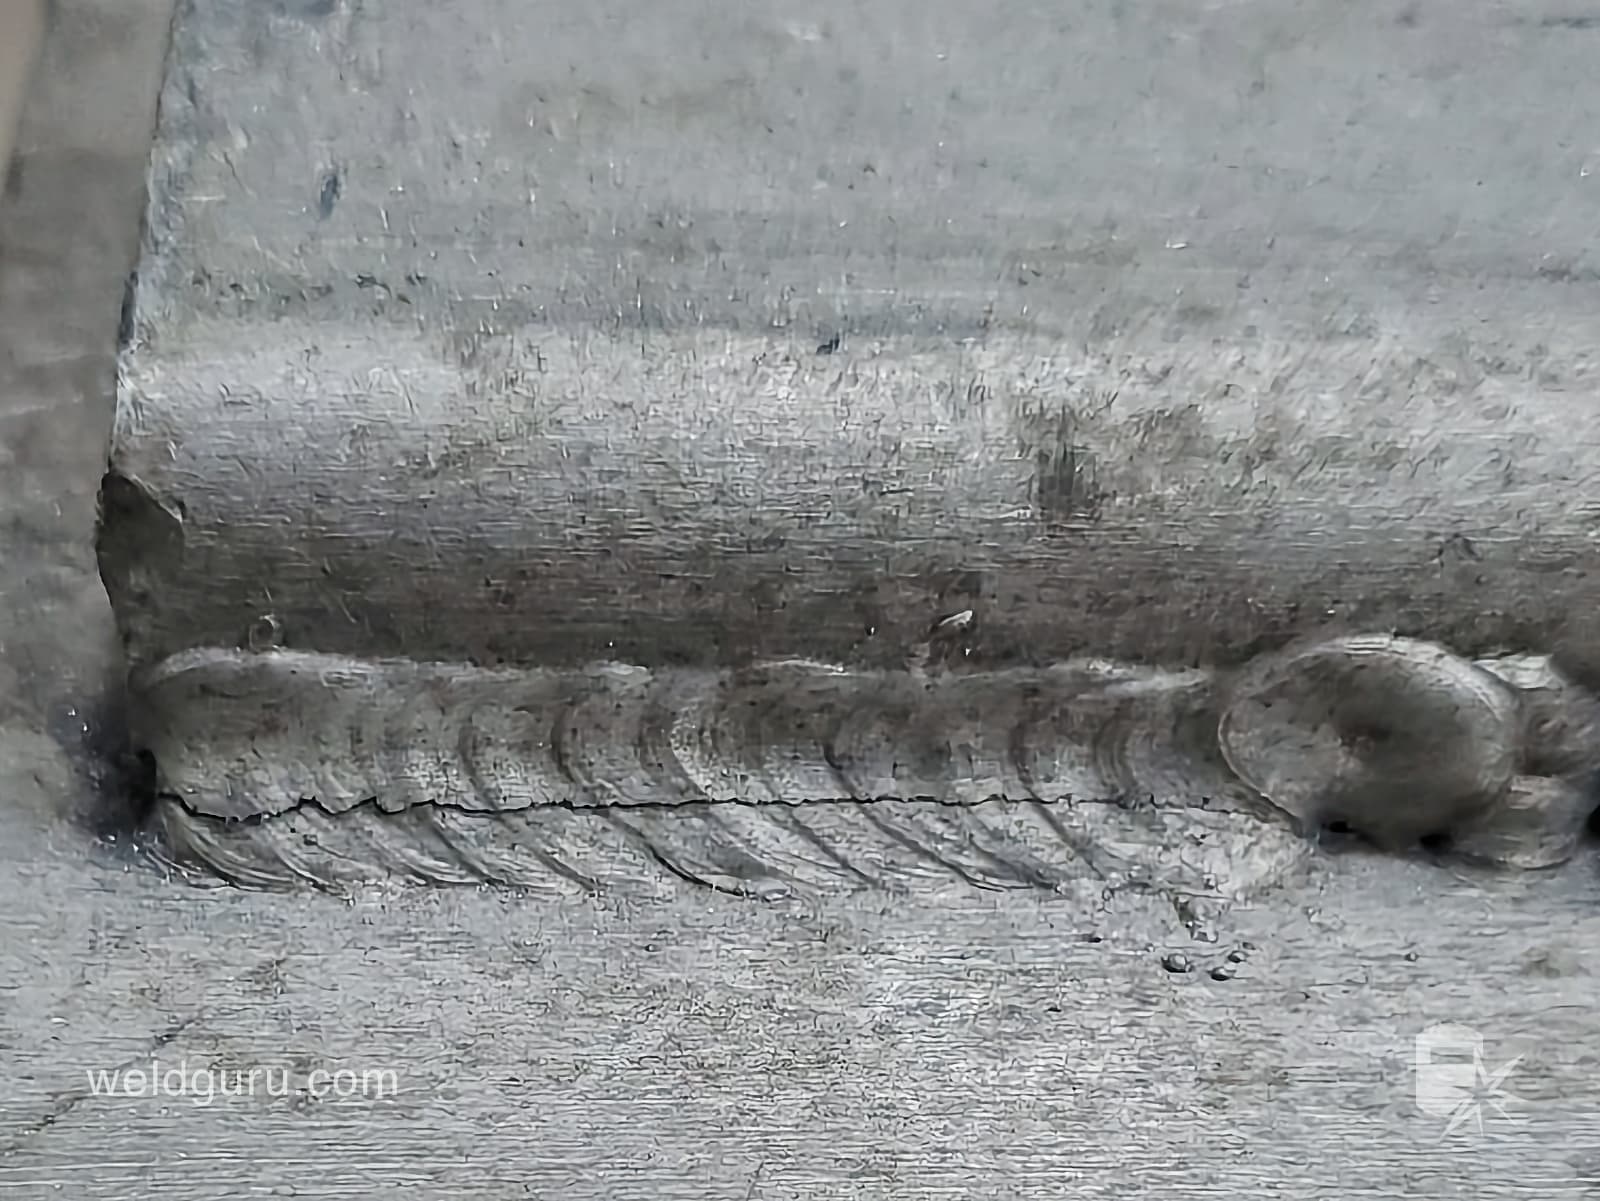
TIG溶接棒の融点
溶接棒は、タングステン不活性ガス(TIG)溶接における溶加棒です。強固な溶接を行うためには、溶接棒の融点が母材の融点と合致している必要があります。TIG溶接棒の組成は、融点を決定する重要な要素です。
TIGアークの熱にさらされると、ロッドは溶融し、母材と接合して欠陥のない接合部を形成します。TIGロッドは、母材の組成に厳密に一致する合金から製造されます。例えば、ステンレス鋼ロッドは鋼材溶接に、アルミニウムロッドはアルミニウム溶接に使用されます。
TIG溶接棒と母材の融点はほぼ同じであるべきです。融点に大きな差があると、溶接がうまくいかない可能性があります。
TIG 溶接の融点に影響を与えるものは何ですか?
様々な材料のTIG溶接における融点には、いくつかの要因が影響します。それぞれの要因がどのように重要な役割を果たしているかを見ていきましょう。

1. 熱入力
入熱は溶接部に必要なエネルギーを供給します。入熱量が高いほど、金属をより速く溶かすための温度が上昇します。しかし、過剰な熱は材料の変形を引き起こす可能性があります。そのため、過熱することなく完全な接合を行うには、入熱量を適切に制御する必要があります。
2. アーク温度
アーク温度は電流設定と電極によって影響を受けます。高温のアークは母材に多くのエネルギーを供給し、溶融点に素早く到達させます。このパラメータを制御することで、溶接品質を損なうことなく溶融を実現できます。
3. シールドガスの選択
金属の融点に影響を与えるシールドガスにはいくつかの種類があります。アルゴンは優れたアーク安定性を提供し、低融点金属に適しています。ヘリウムはより高い入熱量を提供し、高融点金属に適しています。
4. 予熱と冷却速度
予熱は溶接部の温度を高めます。溶接プロセスを開始すると、金属は容易に融点に達します。これにより、必要な入熱量を最小限に抑えることができます。これは、高融点の金属にとって重要です。
冷却速度を制御することで、溶接の完全性を確保し、欠陥を除去します。アルミニウムとステンレス鋼に効果的に作用します。
TIG溶接の融点に関する課題
TIG溶接は、金属の融点に関してしばしば課題に直面します。よくある問題点は以下のとおりです。
過熱: TIG溶接では、材料を溶かすために高温が加えられます。熱が過剰であったり、制御が不十分であったりすると、金属が過熱する可能性があります。これにより、新しい接合部が弱くなり、結果として表面に亀裂が生じることがあります。
母材の歪み:熱を長時間または過度に加えると、母材が歪むことがあります。これにより金属の形状が変化し、溶接作業が困難になる場合があります。
融点の異なる金属の溶接:融点の異なる2つの金属を接合するのは難しい作業です。融点の低い金属は溶けるのが速すぎ、融点の高い金属は溶けるのが遅すぎるため、溶接は困難な作業となります。
高温による燃焼:溶接機が過度の熱を加えると、材料が燃え尽きてしまうことがあります。これにより材料に穴が開き、溶接が困難になります。
汚染:金属中の不純物は溶融プロセスに影響を与える可能性があります。これにより、溶接作業が困難なものになることがあります。
酸化: TIG溶接では、溶接部を空気から保護するためにシールドガスが必要です。ガスの被覆が不十分だと、空気が溶接部に混入し、酸化を引き起こして溶接部の強度を低下させます。
融点における最適な溶接:上級者向けヒント
溶接技術を習得するには、溶接の種類、金属の特性、様々な技術、そして金属の溶解に関する深い知識が必要です。ここでは、溶融点における高品質な溶接を実現するための高度なヒントに焦点を当てます。
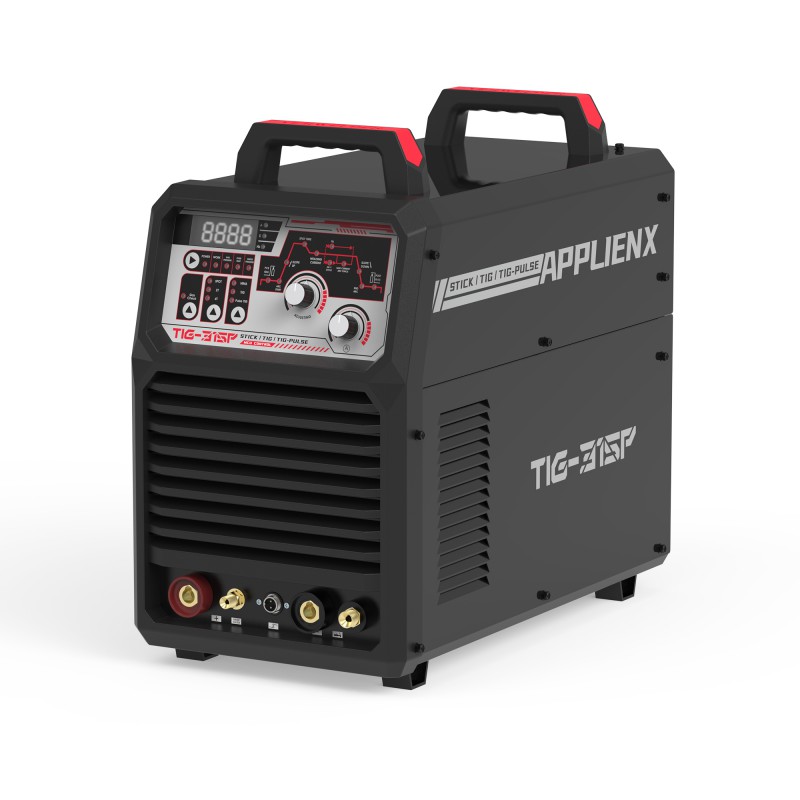
パルスTIG溶接の使用:一部の金属は熱に非常に敏感であり、TIG溶接はそのような金属に適しています。パルスTIG溶接は熱を正確に制御するため、アルミニウムやステンレス鋼の精密な溶接が可能になります。
この技術は、反りを防ぎ、表面の完全性を確保します。金属を過熱させることなく、均一な溶接を実現します。さらに、スパッタのない、きれいで均一な溶接を実現する効率的な方法でもあります。
溶融池の挙動管理:溶接中の溶融表面は溶融池と呼ばれます。溶融池の状態を適切に管理することで、鮮明な溶接が可能になります。溶接速度を適切に制御しましょう。速すぎたり遅すぎたりすると、溶接不良や過熱の原因となります。
母材の融点に合った溶加材を使用してください。汚染を防ぐため、ガス流量を適切に調整してください。溶接は表面に対して10~15°の角度で行ってください。
金属の予熱:予熱を行うことで、熱伝導率の高い金属の溶接ムラや亀裂のリスクを軽減できます。予熱によって材料表面全体が均一な温度になるため、必要な溶融池が維持され、アルミニウムや銅の溶接が良好に行えます。
電極の選択:タングステン溶接電極は、アークの安定性と精度に影響を与えます。電極には一般的に2種類あります。
- トリエーテッドタングステン
- ランタン化タングステン
厚い材料にはトリウムタングステンが一般的に使用され、アルミニウムのような薄い材料にはランタンタングステンのために使用されます。
YesWelder: プロフェッショナル溶接機のパートナー
溶接技術、必要な入熱量、適切な溶加材について学ぶことは、高品質な溶接を実現するために不可欠です。溶接に必要な技術と熱量は、融点によって決まります。そのため、融点について十分に理解しておくことが重要です。
そして何よりも、溶接作業を成功させるには適切な機器が必要です。そこで登場するのがYesWelderです。最高の性能を発揮するよう設計されたTIG溶接機を提供するプロ仕様のサプライヤーです。顧客満足を第一に考えるYesWelderは、あらゆる溶接ニーズに対応する信頼できるパートナーです。
よくあるご質問
異種金属を溶接するときに融点が重要なのはなぜですか?
TIG溶接では、適切な熱分布が重要です。様々な金属の融点を理解することで、プロジェクトに必要な熱を確保できます。これにより、特定の金属の早期溶融を防ぎ、不安定な接合を防ぐことができます。
フィラーメタルの溶融温度は溶接にどのような影響を及ぼしますか?
フィラー金属の溶融熱は母材よりも低くなければなりません。これにより、2つの金属間の接合が適切に行われ、溶接欠陥が減少します。
シールドガスはTIG溶接の融点に影響しますか?
TIG溶接では、シールドガスとしてアルゴンとヘリウムが一般的に使用されます。これらのガスは溶融温度を変化させず、酸化を防ぎます。その結果、表面に凹凸を残さず、完璧な溶接を実現します。
高融点金属にTIG溶接は使用できますか?
熟練した溶接工は、タングステンのような融点の高い金属にTIG溶接を使用できます。タングステンは約3,400℃の融点を持ちます。この種の金属を扱うには、専用の機器と方法を使用する必要があります。
溶接速度は溶融温度に影響しますか?
溶接速度が速すぎても遅すぎても、溶接結果は良くなりません。速度が速すぎると入熱量が低下し、金属の溶融が弱くなり、適切に融合しなくなります。



