
TIG 溶接とアーク溶接はどちらも強力な金属接合部を形成しますが、まったく異なる種類の作業向けに設計されています。
TIG溶接は精度、美しい外観、そして厳密な熱制御に重点を置いています。アーク溶接(スティック溶接とも呼ばれます)は、強度、速度、そして過酷な環境下における信頼性に重点を置いています。どちらの溶接方法も一概に優れているわけではありません。最適な溶接方法は、使用する材料、作業環境、経験レベル、そして予算によって異なります。
このガイドでは、溶接品質、パフォーマンス、学習曲線、運用コスト、実際の用途の観点から TIG 溶接とアーク溶接を比較し、実際に作業に適したプロセスを選択できるようにします。
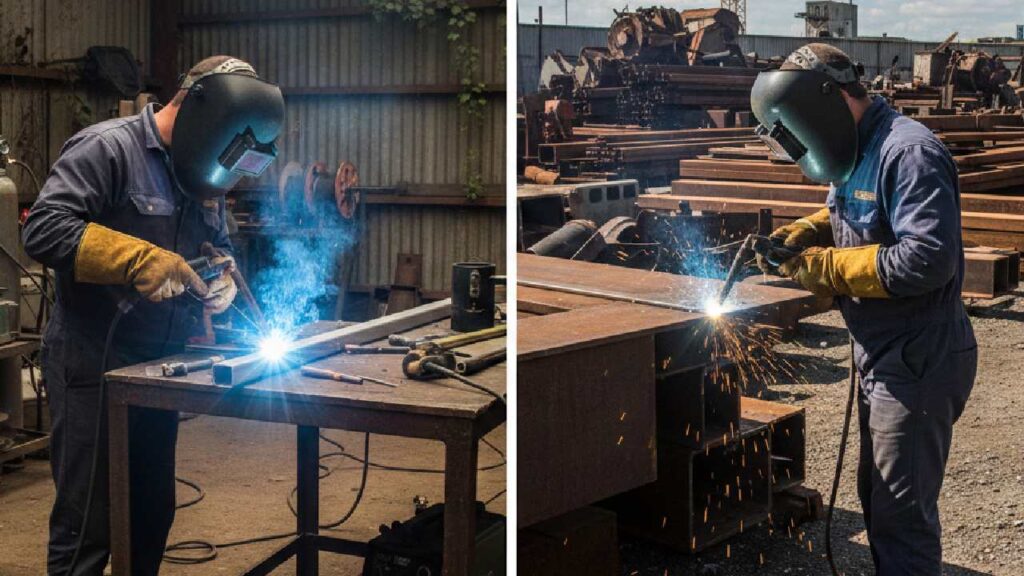
TIG溶接とは何ですか?
TIG溶接は、消耗しないタングステン電極と外部シールドガスを用いて、きれいで制御された溶接を実現する精密溶接プロセスです。
TIG溶接は、入熱とフィラーメタルを個別に制御できるため、優れた精度と均一なビード外観を実現します。そのため、薄い材料や溶接外観が重要なプロジェクトに最適です。
TIG 溶接の主な特徴は次のとおりです。
- 非消耗タングステン電極
- 外部シールドガス(通常はアルゴン)
- 最小限の飛散とスラグ
- 正確な熱と水たまりの制御
TIG 溶接は、精度、一貫性、外観品質が最優先される場合によく使用されます。
アーク溶接とは何ですか?
アーク溶接は、フラックスを塗布した消耗電極を使用して、強力で深く浸透した溶接を作成する手動溶接プロセスです。
フラックスコーティングは独自のシールドガスを生成するため、屋外や不完全な表面、あるいは汚染された表面でもアーク溶接を安定して行うことができます。このプロセスは、構造物や補修工事に広く利用されています。
アーク溶接の主な特徴は次のとおりです。
- 消耗フラックスコーティング電極
- 自己シールドアーク
- 深い浸透と高い強度
- 簡単なセットアップと優れた携帯性
アーク溶接は、厳しい環境でも耐久性と信頼性に優れていることで知られています。
TIG 溶接とアーク溶接を一目で比較するとどうなりますか?
この比較表は、特に初心者や初めて購入する人のために、TIG 溶接とアーク溶接の最も実用的な違いを強調しています。
| 機能 | TIG溶接 | アーク溶接 |
| 溶接部の外観 | すっきりと滑らかに | 強くて、でも荒々しい |
| 素材の厚さ | 薄めから中くらい | 中厚から厚手 |
| 溶接速度 | もっとゆっくり | 速く |
| 機器の複雑さ | ハイ | ロー |
| 携帯性 | 限定的 | ハイ |
| スキル要件 | 高機能 | 初心者にやさしい |
| 操業コスト | より高い | 低くなる |
TIG 溶接とアーク溶接ではどちらの方が溶接品質が優れているのでしょうか?
TIG 溶接とアーク溶接はどちらも高品質の溶接を実現しますが、品質の定義方法が異なります。
TIG溶接は制御性と外観を重視します。最小限の清掃で滑らかで均一なビードプロファイルを生成します。これは、溶接部が目に見える場合や材料が薄い場合に重要です。
アーク溶接は、溶け込みと接合部の強度を重視します。厚鋼板でも信頼性の高い結果をもたらし、錆や塗装などの表面汚染にも耐性があります。
TIG 溶接は、精度と外観が重要な場合に優れた結果をもたらします。
- クリーンビードプロファイル
- 溶接後の清掃は最小限
- 薄い金属の強力な融合
- 視覚的に一貫性のある溶接
アーク溶接は、強度と浸透を優先する場合に優れたパフォーマンスを発揮します。
- 深い浸透
- 高い構造強度
- 汚れた表面でも信頼できるパフォーマンス
- 厚板溶接
TIG溶接とアーク溶接ではどちらが習得しやすいでしょうか?
ほとんどの初心者にとって、アーク溶接は TIG 溶接よりも習得しやすいです。
TIG溶接では、トーチの角度、フィラーロッドの送り込み、そして入熱を、両手とフットペダルを駆使して協調的に制御する必要があります。熟練するには時間と地道な練習が必要です。
アーク溶接はよりシンプルな動作と技術を用います。基本的なアーク点弧と電極の取り扱いを習得すれば、初心者でもすぐに実用的な溶接を行えます。
溶接の見た目よりも習得のしやすさが重要な場合は、アーク溶接の方が簡単な選択肢です。
どの溶接プロセスがより高速で生産的でしょうか?
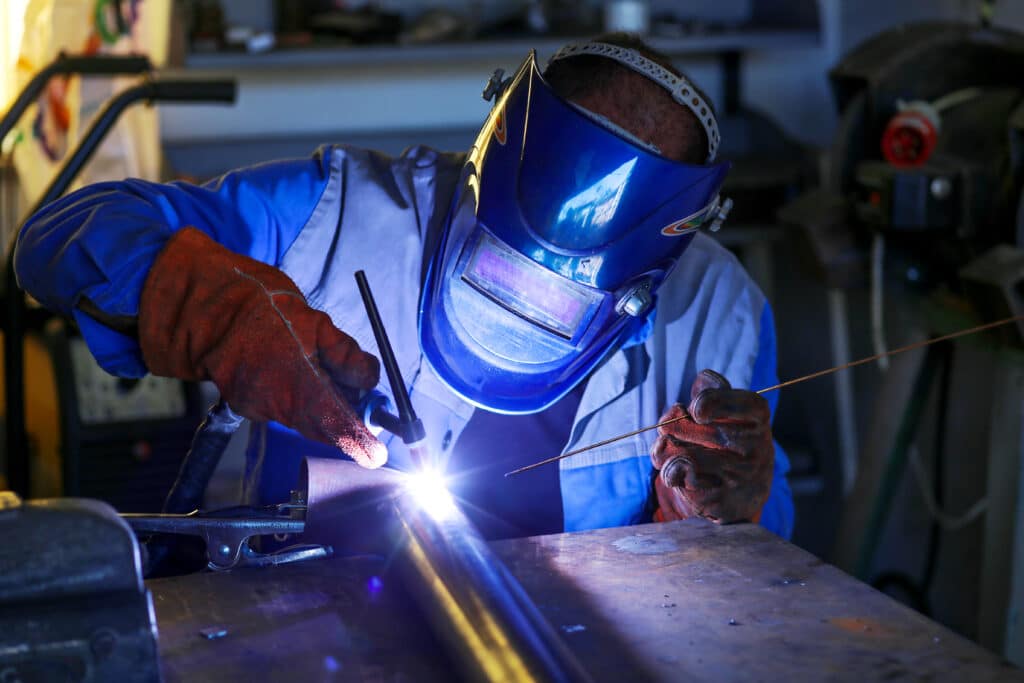
重作業の場合、アーク溶接の方がより高速で生産性が高くなります。
消耗電極は連続的に溶融するため、休止時間が少なく、より速い溶着が可能になります。そのため、アーク溶接は厚鋼板や大きな接合部に適しています。
TIG溶接は、溶接金属を手作業で追加し、熱を慎重に制御する必要があるため、溶接速度は遅くなります。速度は低下しますが、精度と溶接の安定性は向上します。
大量生産や厚板溶接の場合、アーク溶接は時間を節約します。細かい部分や外観を重視する溶接には、TIG溶接の方がスピードと精度を両立できます。
機器のセットアップと携帯性はどのように異なりますか?
アーク溶接は、TIG 溶接よりもシンプルで持ち運びやすいセットアップを提供します。
TIG溶接には、電源、トーチ、シールドガスボンベ、レギュレータ、そして多くの場合フットペダルが必要です。そのため、コストが増加し、特に屋外では持ち運びが制限されます。
アーク溶接には通常、電源、電極ホルダー、アースクランプ、そして溶接棒のみが必要です。多くのアーク溶接機は軽量で、作業現場間の移動が容易です。
運用コストは時間の経過とともにどのように比較されますか?
アーク溶接は初期コストと長期運用コストが低くなります。
機器は手頃な価格で、消耗品も安価で、外部シールドガスも不要です。メンテナンスコストも低くなります。
TIG溶接は、機械の価格、シールドガスの使用、タングステン電極の使用、そして熟練した作業者の必要性などにより、コストが高くなります。しかし、精密作業や美観を重視する作業であれば、これらのコストは正当化されることが多いです。
TIG 溶接とアーク溶接は実際のアプリケーションでどこで使用されていますか?
TIG 溶接は、きれいで正確な溶接が求められる用途でよく使用されます。
- 航空宇宙コンポーネント
- ステンレス鋼とアルミニウムの製造
- 自動車排気システム
- 医療および食品グレードの機器
アーク溶接は、重作業や屋外での用途でよく使用されます。
- 建設および構造用鋼
- パイプラインの設置と修理
- 重機メンテナンス
- 屋外および緊急時の溶接
TIG 溶接とアーク溶接のどちらを選択すべきでしょうか?
次の場合は TIG 溶接を選択してください:
- 溶接の外観は重要
- 薄い金属や熱に弱い金属を扱う
- 精度と制御が重要
次の場合はアーク溶接を選択します。
- 見た目よりも強さが重要
- 厚い材料や汚染された材料を溶接する
- 携帯性と低コストが優先
結論
TIG 溶接とアーク溶接はどちらも、適切な状況で使用すれば効果が実証されているプロセスです。
TIG溶接は、精密で制御性に優れ、細部まで美しく仕上げられた溶接を実現します。アーク溶接は、過酷な環境や重量のある材料に対して、強度、速度、信頼性を提供します。
次のプロジェクトに最適なプロセスを選ぶ際には、まず一つの簡単な質問から始めましょう。「この仕事には精密さが求められるのか、それとも頑丈さが求められるのか?」この答えが、たいてい正しい方向へと導いてくれます。
設備をアップグレードする準備ができているなら、YesWelderは、自宅の作業場から現場まで、実際の溶接作業向けに設計されたTIG溶接機とアーク溶接機を幅広く取り揃えています。
よくあるご質問
TIG溶接における「33の法則」とは、材料の厚さ1/16インチあたり約33アンペアの電流値を使用することを推奨するガイドラインです。例えば、厚さ1/8インチの鋼板を溶接する場合、通常は約125アンペアの電流値が必要です。この法則は初心者が安全な溶接開始点を設定するのに役立ちますが、接合部の設計や熱制御に基づいて微調整が必要になることがよくあります。
TIG 溶接の主な欠点は、速度が遅く、学習曲線が急峻であることです。
TIG溶接は、シールドガス、タングステン電極、そして高価な機器が必要となるため、運用コストも高くなります。厚鋼板や大量生産の場合は、通常、他の溶接方法の方が効率的です。
MIG溶接はTIG溶接よりもはるかに習得しやすいです。MIG溶接はワイヤを連続的に送り込み、手の動きも簡単なので、初心者でもすぐに満足のいく溶接ができます。TIG溶接では、熱、トーチ角度、そしてフィラーメタルの正確な調整が必要となり、より多くの練習が必要です。
初心者の多くは、MIG溶接機またはスティック溶接機から始めるのが良いでしょう。MIG溶接は清潔な屋内作業や薄い金属の溶接に最適ですが、スティック溶接は屋外や厚い鋼材、錆びた鋼材に適しています。TIG溶接は、基本的な溶接経験を積んだ後に習得するのがおすすめです。
TIG 溶接は、薄い金属や非鉄金属、特にアルミニウムやステンレス鋼に最適です。
また、きれいで精密な溶接と厳密な熱制御が求められるマグネシウム、チタン、クロモリ鋼にもよく使用されます。
TIG 溶接機は、高度な電力制御、安定したアーク出力、ガス調整やフットペダルなどの追加コンポーネントが必要となるため、より高価です。
これらの機能により、正確な熱調整が可能になりますが、製造コストとシステム全体の複雑さも増加します。



