
TIG 溶接とスティック溶接の違いは、どちらのプロセスが「優れている」かということではありません。
それは、どのような仕事をしているのか、どこでそれをしているのか、そして実際にどの程度のコントロールが必要なのかということです。
つまり、TIG溶接は精度と見た目の美しさを重視し、スティック溶接は強度、携帯性、そして過酷な環境下でも信頼性を重視します。どちらかを選ぼうとお考えなら、このガイドが、深く考えずに決断するお手伝いをします。
材料、セットアップ、学習曲線、溶接品質、コスト、一般的な使用例などの現実的な要素に基づいて TIG 溶接とスティック溶接を比較します。これにより、自信を持って適切なプロセスを選択できます。
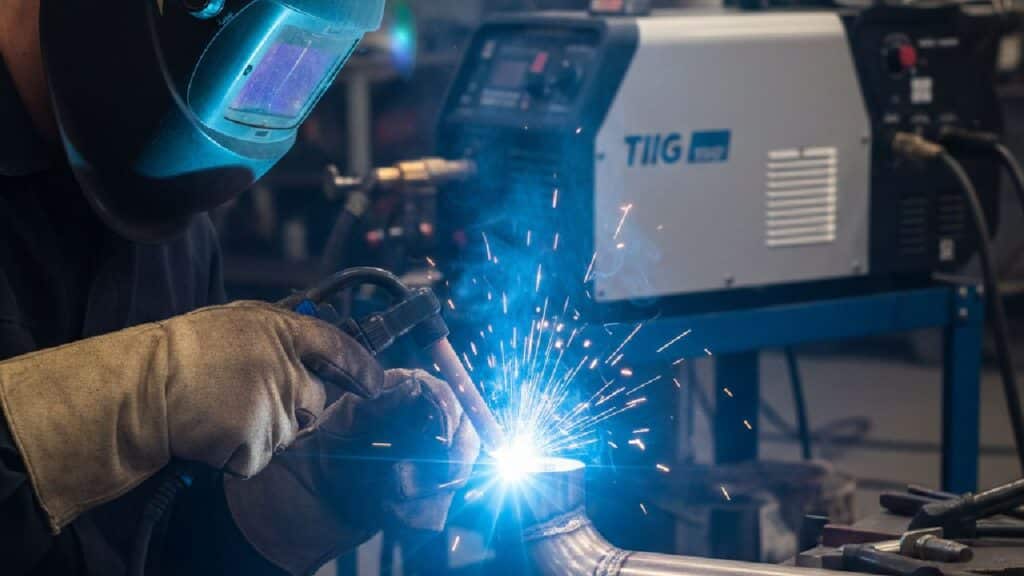
TIG溶接とスティック溶接の主な違い
詳細を説明する前に、簡単に並べて見てみましょう。
| 機能 | TIG溶接 | スティック溶接 |
| 電極 | 非消耗タングステン | 消耗品フラックスコーティング |
| シールド | 外部シールドガス | フラックスは独自のシールドを作成する |
| 溶接部の外観 | クリーンでスムーズ | 強くて荒々しい |
| スキルレベル | ハイ | 穏健派 |
| 溶接速度 | もっとゆっくり | 速く |
| 携帯性 | 限定的 | ハイ |
| 最高の環境 | 屋内 / 管理された | 屋外/過酷な条件 |
すでにあなたの職場環境と一致する列があれば、答えはすでに出ているかもしれません。そうでない場合は、読み進めてください。
TIG 溶接とスティック溶接ではどのような材料を扱えますか?
どちらのプロセスでも鋼鉄を溶接できますが、適した材質と厚さはまったく異なります。
TIG溶接材料
TIG溶接は、速度よりも熱制御とクリーンさが重視される場合に最適です。一般的に以下の用途に使用されます。
- ステンレス鋼: 厳密なビードコントロールによるクリーンで耐腐食性のある溶接
- アルミニウム: ACとシールドガスを使用した安定したアーク
- チタン: シールドが適切に行われていれば、汚染のない溶接が可能
- 銅とマグネシウム: 制御された熱により焼け落ちを軽減
- 薄い軟鋼: スパッタを最小限に抑えた滑らかな溶接
薄い金属や目に見える接合部を扱う場合、TIG を使用するとより細かい制御が可能になります。
スティック溶接材料
スティック溶接は、厚い材料や不完全な表面向けに設計されており、以下の用途に使用できます。
- 炭素鋼および軟鋼: 錆びた金属や汚れた金属にも深く浸透します
- 構造用鋼: 耐荷重用途向けの強力なジョイント
- 鋳鉄: ニッケル電極を使用した修理
- ステンレス鋼: 特殊なロッドを使用した耐久性のあるジョイント
表面の準備が限られている場合や条件が予測できない場合は、通常、スティック溶接の方が安全な選択肢となります。
機器とセットアップ:TIG溶接とスティック溶接
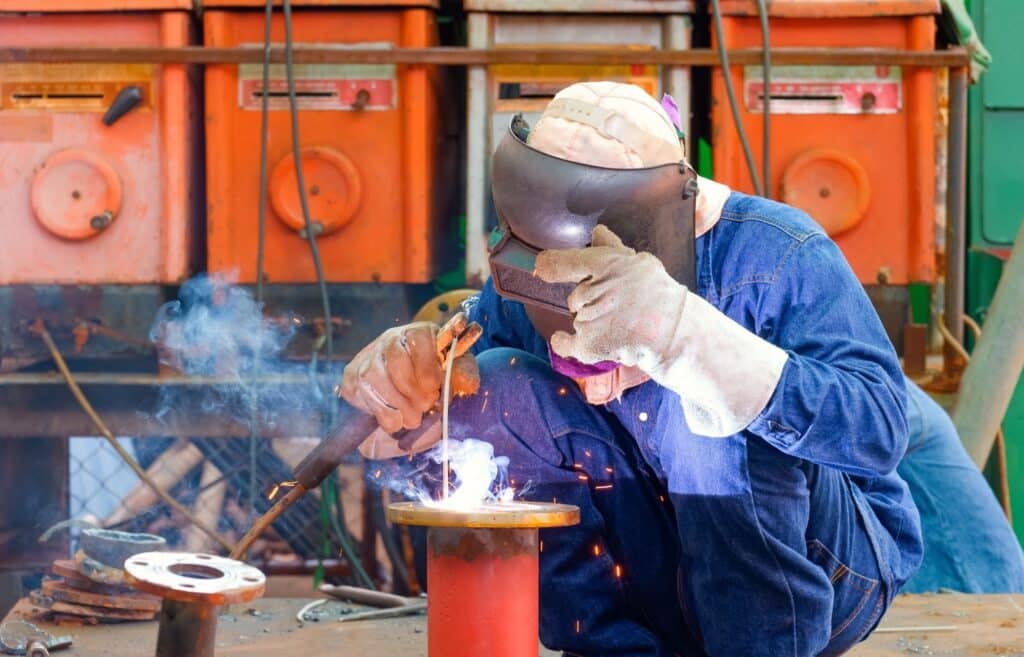
セットアップの違いだけでも、多くの初心者がスティック溶接から始める理由がわかります。
TIG溶接装置
TIG溶接は、制御が最重要事項であるため、より複雑なセットアップが必要となる。
- TIG電源(アルミニウムの場合はAC、鋼およびステンレスの場合はDC)
- タングステン電極付きTIGトーチ
- シールドガスシリンダー(通常はアルゴン)
- ガス調整器とホース
- フットペダルまたは懐中電灯によるコントロール
- 別々のフィラーロッド
この設定により精度は向上しますが、調整や管理が必要な項目も増えます。
スティック溶接装置
アーク溶接は、シンプルで頑丈な構造を実現します。
- 溶接電源(ACまたはDC)
- 電極ホルダー
- アースクランプ
- フラックスコーティング電極
ガスボンベもペダルも不要。故障箇所も少ない。このシンプルさは現場で重要です。
使いやすさと学習曲線
ここで多くの人が間違った選択をします。
TIG溶接:難しいがやりがいがある
TIG溶接は協調性を必要とします。片手でトーチを操作し、もう片方の手でフィラーを供給し、足で電流値を調整することがよくあります。小さなミスは溶接にすぐに現れます。
一貫した結果を得るには時間と練習が必要ですが、一度それができるようになると、その精度は他に類を見ないものになります。
スティック溶接:寛容性と実用性
スティック溶接では、主にロッドの角度とアークの長さに重点が置かれます。フラックスが自らシールドを形成するため、風や隙間風に悩まされることはありません。
そのため、多くの溶接工はまずスティック溶接を学びます。スティック溶接なら、はるかに少ない準備とトレーニングで、強固で信頼性の高い溶接を実現できます。
溶接品質:外観と強度
ここでは、TIG 溶接とスティック溶接は同じカテゴリで競合しません。
TIG 溶接は見た目もきれいで、滑らかで、制御されています。
目に見える接合部、薄い材料、外観が重要な用途に最適です。
スティック溶接では見た目よりも強度が優先されます。
スラグやはね返りは発生しますが、接合部は振動、衝撃、過酷な環境にも耐えます。
溶接が隠れたり構造上問題になる場合は、見た目はあまり重要ではありません。強度が重要になります。
安全に関する考慮事項
どちらのプロセスでも適切な PPE が必要ですが、リスクは異なります。
TIG溶接の安全性
TIG溶接はスパッタや破片の発生が少なく、アークが安定して予測可能なため、予期せぬ危険を軽減できます。それでも、適切な保護対策は不可欠です。
- 溶接ヘルメット
- 耐熱手袋
- 難燃性衣類
- 適切な換気
スティック溶接の安全性
スティック溶接では、火花、スラグ、煙が多く発生します。特に注意が必要です。
- 目と顔の保護
- ヒューム抽出
- 耐熱手袋
- 慎重なスラグ除去
ここで安全手順を省略すると、すぐに火傷を負うことになります。
環境性能:屋内と屋外
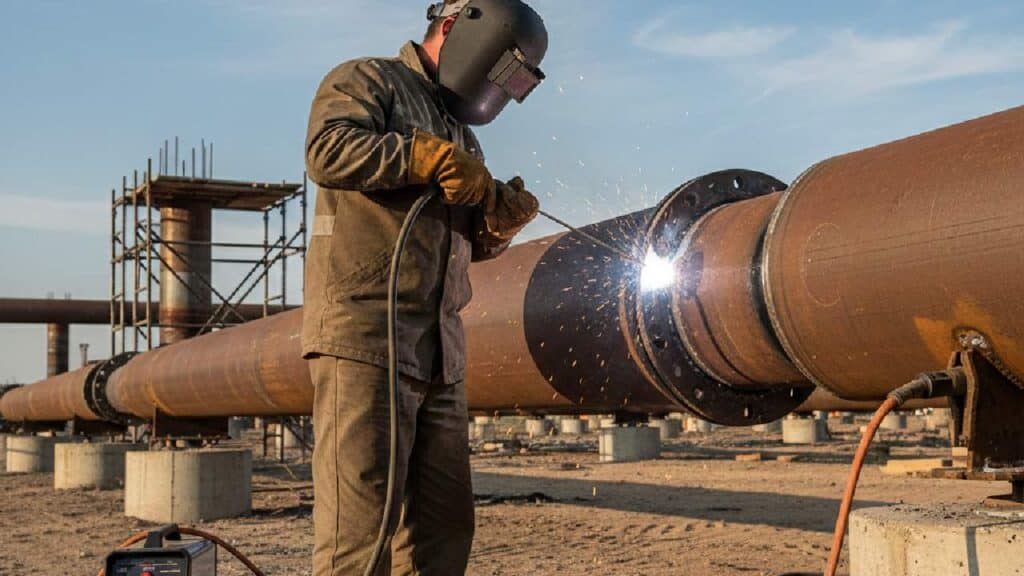
環境はほとんどの人が予想するよりも大きな役割を果たします。
TIG 溶接は屋内で最も効果的です。
風によってシールドガスが吹き飛ばされ、気孔や溶接不良が発生する可能性があります。適切な環境がなければ、品質は急速に低下します。
スティック溶接は屋外で盛んに行われます。
フラックスコーティングされた電極は、風雨や埃の多い環境でも溶接部を保護します。その信頼性により、現場での修理や建設工事において最適な選択肢となっています。
コスト比較: どちらがより予算に優しいでしょうか?
TIG 溶接は初期費用と長期にわたってコストがかかります。
- TIG溶接機
- ガスシリンダー
- タングステン電極
- フィラーロッド
- レギュレーターとペダル
スティック溶接は手頃な価格のままです:
- シンプルな電源
- 電極ホルダー
- 消耗ロッド
- アースクランプ
屋外で厚い鋼を溶接する場合、TIG の追加コストが報われることはほとんどありません。
各プロセスの共通アプリケーション
TIG溶接用途
- 航空宇宙コンポーネント
- 自動車およびオートバイの製造
- パイプとチューブの溶接
- 食品および医薬品機器
- 芸術的かつ装飾的な金属細工
- 薄い板金
スティック溶接アプリケーション
- 建設および構造用鋼
- 造船および海洋作業
- 機器の修理とメンテナンス
- 重工業製造
- パイプラインと圧力容器
- 屋外フィールド修理
どちらを選ぶべきですか?
次のような場合はTIG溶接を選択してください。
- 高精度とすっきりとした外観
- 薄肉材料制御
- 熱と充填剤の完全な制御
- 屋内または管理された環境
次のような場合は、アーク溶接を選択してください。
- 強くて耐久性のある溶接
- 屋外での信頼性
- 厚い材料の浸透
- 簡単なセットアップと持ち運びやすさ
- 設備コストの削減
最終的な考え
TIG 溶接とスティック溶接は競合するものではなく、異なる問題に対処するために設計されたツールです。
TIG溶接は、忍耐強く作業することで、正確できれいな仕上がりを実現します。スティック溶接は、条件が完璧でない場合でも強度と信頼性を確保します。
どちらかを選ぶなら、まずこの質問から始めましょう。「溶接する場所はどこですか?見た目と耐久性のどちらが重要ですか?」正直に答えれば、正しい選択は明らかになります。
よくある質問
スティック溶接は、一般的に厚い材料や構造物への溶接に適しています。より深い溶け込みが得られ、振動、衝撃、屋外でのストレスにもより強く耐えます。TIG溶接でも強固な接合部が得られますが、強度よりも精度と美しい外観を重視して設計されています。見た目よりも強度と耐久性を重視する場合は、スティック溶接の方が適していることが多いです。
TIG溶接の主なデメリットは、溶接速度が遅いこと、コストが高いこと、そして習得の難易度が高いことです。また、風によってシールドガスが乱れ、溶接が弱まる可能性があるため、清潔で管理された環境が必要です。TIG溶接は優れた結果をもたらしますが、それは適切な条件、セットアップ、そしてスキルレベルが満たされた場合に限ります。
はい、TIG溶接はスティック溶接に比べて初心者には難しいです。
トーチ、フィラーロッド、そして多くの場合フットペダル間の正確な調整が必要です。小さなミスは溶接ビードにすぐに現れます。TIG溶接は初心者でも習得できますが、安定した結果を得るには通常、より多くの練習と忍耐が必要です。
スティック溶接は、初心者にとって最適な選択肢となることがよくあります。シンプルな器具を使用し、金属の汚れにも強く、屋外でも作業できます。習得も比較的容易で、初心者でも比較的早く強固な溶接を実現できます。TIG溶接は、既に溶接経験がある方や、高精度な溶接結果を求める方には適しています。
TIG溶接は、薄板から中厚の金属に最適です。実際の用途では、TIG溶接は厚さ約1/8インチ(3mm)までの材料によく使用されます。適切な技術を用いればより厚い材料にも対応可能ですが、効率は急速に低下します。より厚い金属の場合、スティック溶接の方が通常、より迅速で簡単、そして実用的です。



