
スラグを削り取った際に、溶接ビードに小さな穴や細い亀裂が見つかった経験があるなら、SMAW欠陥がどれほど厄介なものかご存知でしょう。溶接部は一見問題ないように見えても、次の瞬間には全部削り取らなければならなくなるのです。
スティック溶接(SMAW)は、強度と汎用性に優れ、屋外での作業に最適です。しかし、手作業で行われることが多く、風が強く、寒く、埃っぽい環境で行われることが多いため、設定や技術の小さな変化がすぐに欠陥につながる可能性があります。
このガイドでは、SMAW溶接欠陥が発生する理由、迅速な診断方法、そして気孔、スラグ混入、ひび割れを修正するための調整方法について説明します。また、これらの問題が発生する前に予防するための実践的な手順についても解説します。それでは、順を追って説明していきましょう。
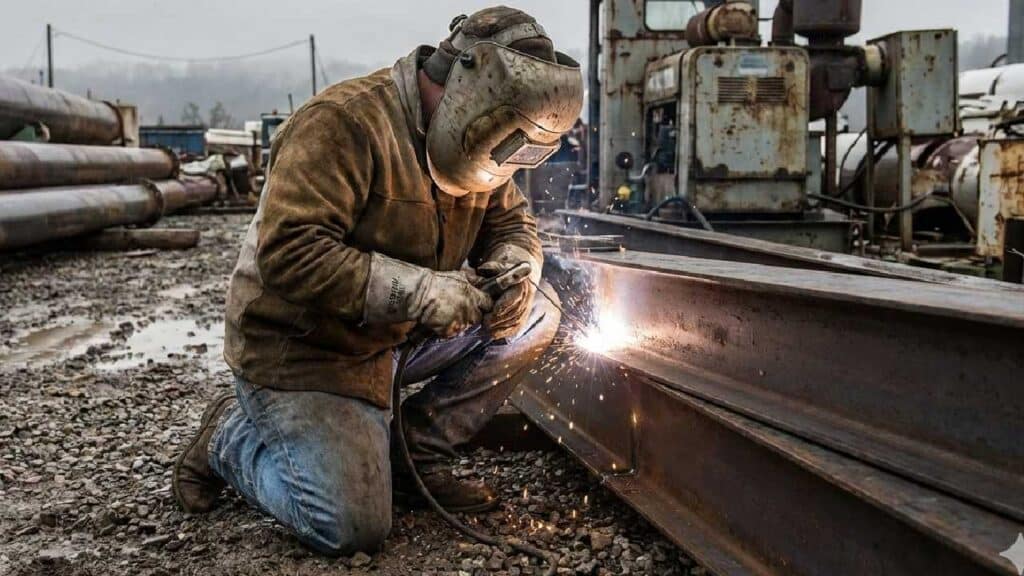
SMAW 溶接欠陥はなぜ発生するのでしょうか?
SMAW溶接における欠陥は、ほぼ例外なく、熱制御、汚染、または水素管理に起因する。
スティック溶接は手動のため、電流値、アーク長、移動速度、電極角度をリアルタイムで制御します。わずかな変化でも、溶け込み、シールド、冷却速度に影響します。溶接は予測可能です。何か問題が発生した場合、設定または条件の変更が原因と考えられます。
アンペア数が低いと、溶接不良が発生することがよくあります。アンペア数が多すぎると、スパッタが増加し、割れのリスクが高まります。電極の選択も、多くの溶接工が認識している以上に重要です。
E6013棒は、低水素含有のE7018棒とは溶込みプロファイルとスラグ挙動において大きく異なります。アークが長くなるとシールド効果が弱まり、ポロシティ(気孔)が生じやすくなります。表面の錆、油、塗料、水分は溶接プールにガスを侵入させます。また、湿った電極は水素を侵入させ、数時間後に遅延割れとして現れる場合もあります。
溶接品質の低下は、ほとんど偶然ではありません。溶接部が何かに反応しているのです。
クイック診断: SMAW 溶接の何が問題なのでしょうか?
すべてをやり遂げる前に、症状を特定します。
簡単な参照を以下に示します。
- ビードに小さな穴が見られる場合: 湿気、汚染、またはアーク長の不安定さによって生じた多孔性の問題である可能性があります。
- パス間でスラグが分離しない場合: 熱が低い、角度が悪い、または移動速度が速いなどの理由でスラグが混入している可能性があります。
- 冷却後に亀裂が発生した場合: 水素誘起亀裂または過度の冷却応力が発生している可能性があります。
- 溶接部分が冷たく、上部に残っている場合: アンペア数が低いか技術が不適切であるため、溶接が不十分であることを示します。
それでは、それぞれの欠陥について詳しく見ていきましょう。
SMAW 溶接の気孔をどのように修正できますか?
多孔性の概要
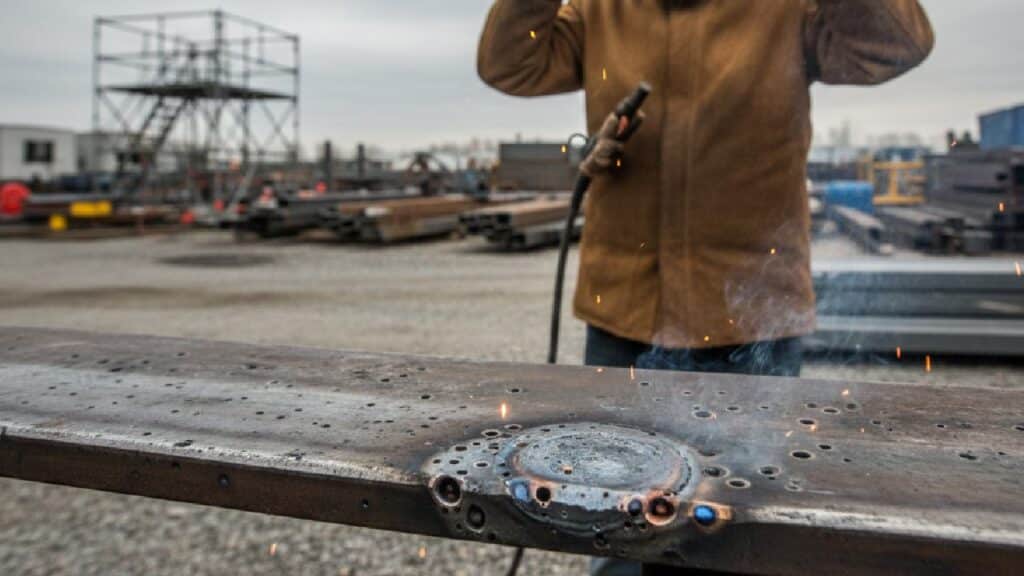
ポロシティとは、溶接金属内部に閉じ込められたガスのことです。表面のピンホールや内部のボイドとして現れます。
溶融金属が固まる前に水素、窒素、酸素などのガスが逃げることができない場合に形成されます。
多孔性の根本原因
最も一般的な原因は次のとおりです。
- 湿った電極: 湿った棒が燃焼すると水素ガスが発生します。
- 汚染された表面: 油、錆、塗料、または湿気によりガスが発生します。
- アーク長が長すぎる: シールドの適用範囲が弱くなります。
- アンペア数が正しくありません: 不安定なアークがガスを閉じ込めます。
- 急速冷却: ガスが逃げる時間がありません。
E7018 のような低水素燃料棒はこのリスクを軽減しますが、燃料棒オーブン (通常、保持温度 250~300°F) で適切に保管した場合に限られます。
是正措置
次の手順に従います。
- ベースメタルを徹底的に清掃します。グラインダーまたはワイヤーブラシを使用します。
- 電極を乾燥した場所に保管してください。水素含有量の少ない棒は加熱した状態に保ってください。
- 短く安定したアークの長さを維持する: 長いアークを避けます。
- 正しいアンペア数を設定します。たとえば、3.2mm E7018 は通常、約 90 ~ 130 アンペアで動作します (製造元の仕様を確認してください)。
- 移動速度を制御し、ガスが逃げる時間を確保します。
新しい乾燥したロッドに切り替えて問題が解決したことがあるなら、水分が溶接品質にどのような影響を与えるかをすでにご存知でしょう。
SMAW 溶接でスラグ介在物が発生するのはなぜですか?
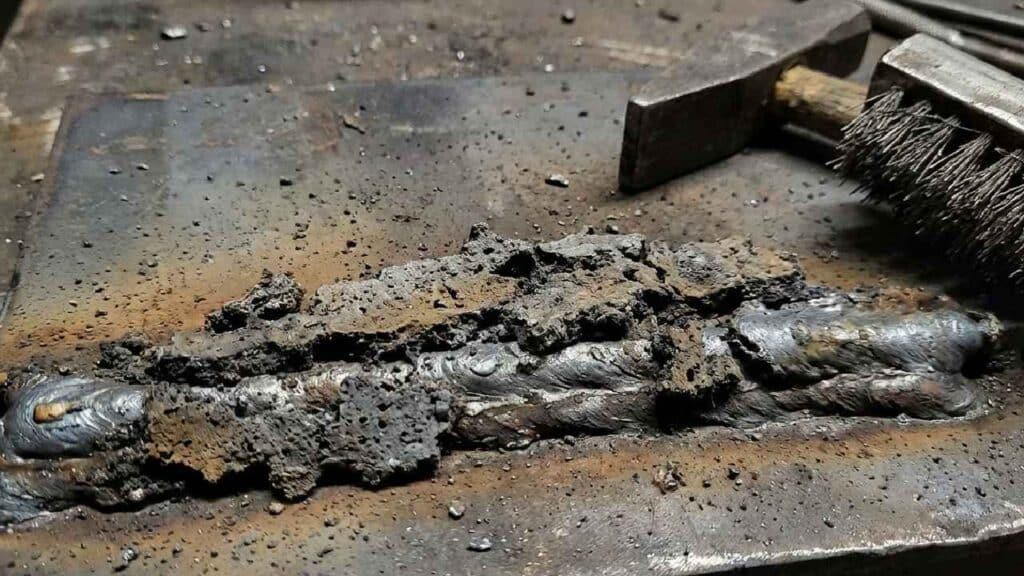
スラグ介在物の定義
スラグ介在物とは、溶接金属内部または溶接パス間に閉じ込められる非金属残留物を指します。
スラグは溶接中に溶融池を保護する重要な役割を果たしますが、次のパスの前に完全に分離して除去する必要があります。スラグが残留すると、接合部に弱点が生じ、強度と疲労耐性が低下します。
スラグ介在物の一般的な原因
スラグの混入は通常、次のような原因で発生します。
- パス間クリーニングが不十分: パス間にスラグが残る。
- 溶接電流が低い: 熱が不十分なためスラグの分離が妨げられます。
- 電極角度が正しくない: スラグが上方に浮き上がりません。
- 移動速度が速い: スラグは上昇する前に閉じ込められます。
- タイトジョイント設計:逃げ道がありません。
スラグ介在物に対する是正措置
- パス間でスラグを完全に除去します。チッピング ハンマーとワイヤー ブラシを使用します。
- 必要に応じて熱を少し上げます。適切に融合されていることを確認します。
- 電極角度を調整する: ロッドの種類に応じて適切なドラッグまたはプッシュ技術を維持します。
- 移動速度を遅くする: スラグが上昇するのを待ちます。
- ジョイントの準備を改善: 溝の角度を開いてアクセスを良くします。
スラグが溶接の先端に常に閉じ込められている場合は、まず角度を確認してください。
SMAW 溶接で亀裂が発生するのはなぜですか?
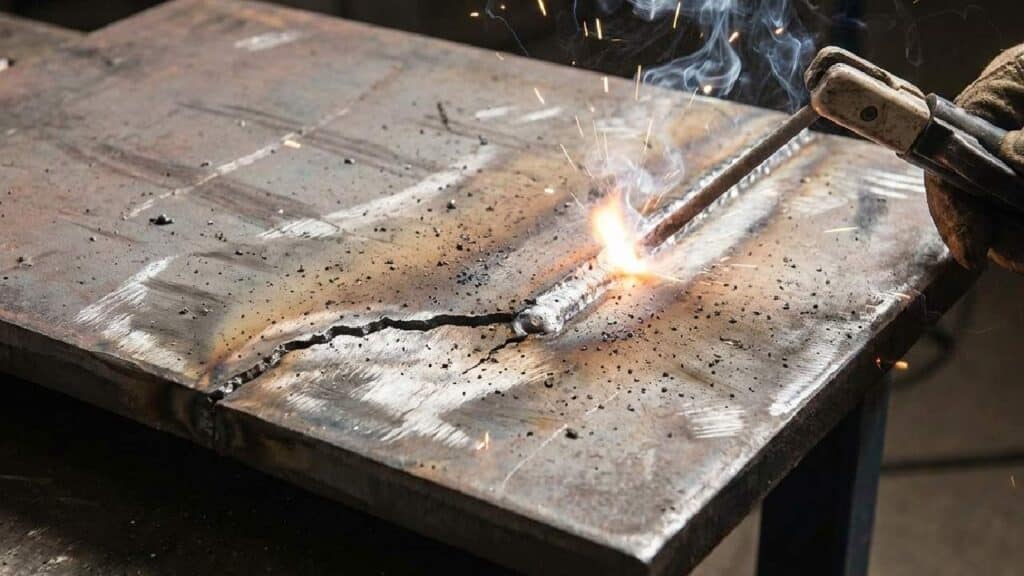
溶接割れの種類
溶接割れは、溶接金属自体または周囲の熱影響部(HAZ)に発生する破壊です。気孔やスラグ介在物とは異なり、割れは接合部内に明確な剥離を引き起こすため、構造健全性を直接的に脅かします。
亀裂は通常、次のように現れます。
- 高温亀裂(凝固中)
- 冷間割れ(冷却後)
- クレータークラック(溶接終了時)
ひび割れの主な原因
ひび割れは通常、次のような原因で発生します。
- 高い冷却速度: 急速な冷却により内部応力が増加します。
- 水素汚染: 水分により水素が発生します。
- 過剰な熱入力: 脆い構造を作り出します。
- 不適切なジョイント設計: 収縮を制限します。
- 予熱不足: 母材が冷えると熱衝撃が増加します。
水素誘起割れは、特に高強度鋼でよく見られます。
予防および是正措置
- ベースメタルを予熱します。厚さと材質によって異なります (厚い部分の場合は通常 150 ~ 250°F)。
- 低水素電極(E7018など)を使用します。
- 熱入力を慎重に制御します。過剰なアンペア数を避けてください。
- クレーターを適切に埋める: 溶接終了時にクレーターの亀裂が残らないようにします。
- 必要に応じて溶接後の熱処理を実行します。残留応力を軽減します。
ひび割れは溶接後数時間経ってから現れることが多いため、溶接が冷めたら再度検査してください。
欠陥が現れたときに最初に確認すべきことは何ですか?
溶接がうまくいかなかった場合、一度にすべてを調整しないでください。以下の手順を順番に実行し、一度に1つの変数を変更してください。
- 表面の清浄度の検査:
錆、油、塗料、スケール、水分を完全に除去してください。軽度の汚染でも溶接プールにガスが侵入し、ポロシティの原因となる可能性があります。 - 電極の種類と保管場所を確認してください:
電極棒が材質と用途に適合していることを確認してください。E7018などの低水素電極は乾燥した状態に保つ必要があります。電極棒が湿っていると、遅れ割れが発生することがよくあります。 - アンペア設定を確認します。
電極サイズについては、メーカーの推奨範囲をご確認ください。電流値が低いと溶融が抑制されます。電流値が高すぎると、スパッタリングや脆化が進行します。 - 弧の長さを評価する:
短く均一なアークを維持してください。アークが長すぎるとシールドが弱まり、不安定さが増します。 - 移動速度を調整する:
適切な溶融とスラグの分離が行える程度にゆっくりと動かしますが、過度の熱が蓄積されるほど遅く動かさないでください。 - ジョイントの設計と準備を確認する:
溝の角度が適切で、パス間のアクセスと清掃が適切に行えることを確認してください。タイトジョイントではスラグが溜まりやすいです。 - 環境条件を評価する:
溶接部を風、湿気、極寒から保護してください。これらの要因は遮蔽率と冷却速度に影響を与えます。
SMAWの欠陥のほとんどは、これら7つのチェックポイントのいずれかに起因します。これらのチェックポイントを順番に実行することで、推測ではなく体系的なトラブルシューティングが可能になります。
長期的に欠陥を減らすにはどうすればよいでしょうか?
欠陥を予防することは、修理するよりも簡単です。基礎がしっかりしていれば、気孔率、スラグの混入、ひび割れの発生は大幅に減少します。
- 適切な母材を選択する:低炭素鋼は一般的に高強度合金よりも耐食性に優れています。より厚い材料や高強度材料を扱う場合は、冷却速度と水素濃度をより慎重に管理する必要があります。
- 電極を適切に保管する:低水素電極棒は常に乾燥した状態に保ってください。湿度管理は、割れのリスクを軽減する最も効果的な方法の一つです。
- 安定した溶接技術を維持する:アーク長を一定に保ち、溶接速度を一定に保ちます。多くの欠陥は、疲労や時間的制約により溶接技術が不安定になったときに発生します。
- 過剰な入熱を避ける:過剰溶接は歪みと残留応力を増加させます。溶け込みと熱のバランスを調整してください。
- ジョイントを慎重に準備する: 適切な溝角度とパス間の徹底した清掃により、スラグの閉じ込めと不完全な融合を防止します。
- 作業エリアの保護:屋外溶接部を風や湿気から保護します。環境への露出は、シールドと冷却の挙動に直接影響します。
スティック溶接は規律が大切です。準備と一貫性を少し改善するだけで、ほとんどの欠陥は発生前に防ぐことができます。
結論:SMAW溶接品質の習得
SMAW溶接欠陥のほとんどは、熱制御、清浄度、水素管理という3つの基本要素に起因します。これらの要素のいずれかが逸脱すると、溶接部は即座に反応します。
気孔はしばしば汚染の兆候です。スラグ介在物は通常、熱または技術に起因します。ひび割れは、特に厚肉または高強度材料において、冷却速度と水素制御に関係します。欠陥の外観は異なる場合がありますが、根本的な原因が偶然であることは稀です。
トラブルシューティングには系統的に取り組み、一度に一つの変数を調整します。基本を押さえれば、溶接は予測可能になります。
基本をマスターし、一貫性を保つことで、欠陥のない溶接が例外ではなく標準になります。
SMAW溶接欠陥に関するよくある質問
水素誘起割れは、溶接金属が冷却される際に水素が拡散するため、しばしば遅延して発生します。金属が収縮すると、内部応力が増加します。水素が構造物内に閉じ込められている場合、溶接が完了したように見えても数時間後に小さな割れが発生する可能性があります。そのため、特に構造用途では、完全に冷却した後の検査が非常に重要です。
厚い板は表面の冷却が遅くなりますが、収縮に伴い内部拘束が大きくなります。この拘束により、溶接部の応力が増加します。適切な予熱を行わないと、厚い材料は水素割れが発生しやすくなります。板厚が厚くなるにつれて、入熱量と予熱温度の管理がますます重要になります。
はい。パス間温度が低すぎると、パス間の冷却応力が増加します。パス間温度が高すぎると、過度の熱蓄積により機械的特性が低下する可能性があります。パス間温度を適切に管理することで、特にマルチパス溶接において、応力と冶金組織のバランスを保つことができます。
電極径は入熱量と溶け込みプロファイルに影響します。電極径が大きいほど電流値が高くなり、適切に制御しないと発熱が増加する可能性があります。電極径が小さいほど、薄い材料でもより正確な制御が可能になります。接合部の厚さに適した直径を使用することで、融合不良や割れの発生を軽減できます。
厚肉部、高強度鋼、または炭素含有量の高い材料を溶接する場合は、予熱温度を高く設定する必要があります。これらの材料は水素や急冷応力の影響を受けやすいため、予熱温度を決定する際は、必ず材料の仕様または溶接手順の要件に従ってください。



