
フラックス入りワイヤ溶接(正式名称:フラックス入りアーク溶接、FCAW)は、現代の製造業者にとって最も汎用性が高く生産性の高い溶接方法の一つです。この半自動溶接方法は、被覆アーク溶接の携帯性とMIG溶接の速度と効率性を兼ね備えており、プロの溶接工はもちろん、本格的な趣味で溶接を楽しむ人にとっても欠かせない技術となっています。
FCAW溶接は、溶接プロセス中にシールド、脱酸、アーク安定化の役割を果たすフラックス化合物が充填された連続管状ワイヤ電極を使用します。この革新的な設計により、従来の溶接方法に伴う多くの制約が解消され、屋外作業、強風環境、深溶け込みが必要な用途など、厳しい条件下でも優れた性能を発揮します。
フラックス入りワイヤ溶接の人気が高まっているのは、多様な用途において高品質な溶接結果を実現しながら、優れた生産性を維持できる能力によるものです。このプロセスを理解することで、溶接技術の向上を目指す溶接工にとって、新たな可能性が開かれ、他の溶接方法では困難となるようなプロジェクトにも挑戦できるようになります。
フラックスコア溶接プロセスを理解する
フラックス入りワイヤ溶接は、連続的に供給される管状電極とワークピースとの間に発生する電気アークを利用して行われます。管状ワイヤの芯部にはフラックス化合物が含まれており、溶接作業中に複数の重要な機能を果たします。ワイヤが溶融すると、これらのフラックス化合物は保護スラグとガスを生成し、溶融した溶接プールを大気汚染から守ります。
FCAWプロセスは、被覆アーク溶接に比べて溶着速度が大幅に向上すると同時に、優れた溶け込み特性を維持します。連続ワイヤ送給方式により、被覆アーク溶接で必要となる頻繁な電極交換が不要となり、長尺溶接や反復作業における生産性が飛躍的に向上します。
フラックスコア溶接のアーク特性は、MIG溶接よりも強力で貫通性に優れているため、特に厚い材料の接合や、単パス溶接における完全な接合部の貫通に効果的です。この貫通アークは、他の溶接プロセスで問題を引き起こす可能性のあるミルスケール、軽度の錆、塗装などの表面汚染物質を焼き尽くすのにも役立ちます。
フラックス入りアーク溶接では、母材よりもゆっくりと冷却される保護スラグ層が形成され、溶接後の熱処理効果を高め、機械的特性を向上させます。また、このスラグは、急激な冷却によって割れやすい材料に亀裂が生じるのを防ぎ、冷却中の溶接金属を保護します。
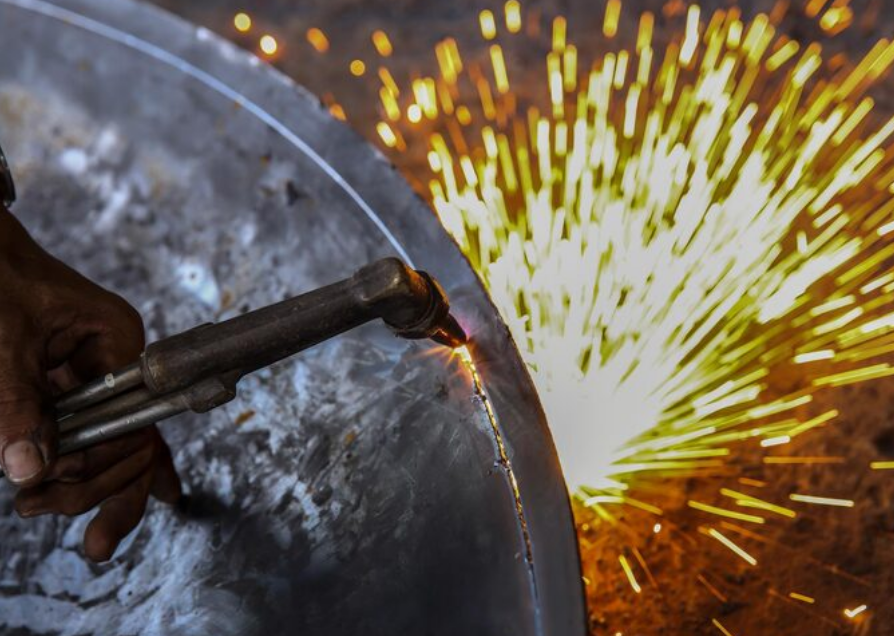
フラックスコア溶接の種類:セルフシールド型とガスシールド型
自己遮蔽型フラックス入りワイヤ溶接は、外部シールドガスを使用せず、ワイヤ芯内のフラックス化合物のみでアーク遮蔽と溶接保護を行う溶接方式です。この特性により、自己遮蔽型FCAWは、屋外溶接、現場での修理作業、およびシールドガスの供給が非現実的または不可能な用途に最適です。
自己遮蔽型フラックス入り電極は、一般的にガス遮蔽型電極よりもフラックス成分を多く含み、スラグやスパッタの発生量が多くなりますが、優れたギャップブリッジング能力と表面汚染に対する耐性を備えています。これらの特性により、自己遮蔽型溶接プロセスは、構造溶接、重工業、およびメンテナンス用途において特に有用です。
ガスシールドフラックス入りワイヤ溶接は、フラックスを充填した管状ワイヤと外部シールドガス(通常はCO2またはアルゴン/CO2混合ガス)を組み合わせた溶接方法です。この組み合わせにより、自己シールド溶接に比べてアーク特性が優れ、スパッタの発生が少なく、機械的特性も向上しますが、ガス処理装置が必要となり、携帯性には制限があります。
ガスシールドFCAWは、側壁の融着性と延性が向上した、よりきれいな溶接部を実現するため、優れた機械的特性や美観が求められる用途に最適です。また、外部ガスシールドにより、生産現場における溶接速度の向上と生産性の向上も実現します。
これら 2 つのアプローチの違いを理解することで、溶接工は特定の用途や作業条件に最も適したフラックス コア方法を選択できるようになります。
機器の要件とセットアップ
フラックス入りワイヤ溶接装置は、MIG溶接システムと多くの部品を共有していますが、管状ワイヤ電極の性能を最適化するために特定の改良が施されています。標準的なMIG溶接機でも、ワイヤ駆動システムの適切な調整とコンタクトチップの交換を行うことで、フラックス入りワイヤ溶接に対応できる場合が多くあります。
フラックス入り溶接用のワイヤ駆動システムには、電極を潰したり変形させたりすることなく、管状ワイヤをガンケーブルに押し込むための十分な電力が必要です。4ロール駆動システムは、特に大径のフラックス入りワイヤや長いガンケーブルを使用する場合、2ロールシステムに比べて優れた送給性能を発揮します。
フラックス入りワイヤの選定は、母材の厚さ、溶接姿勢、および求められる機械的特性によって決まります。一般的なワイヤ径は、板金溶接用の0.035インチから、重構造溶接用の1/8インチ以上まで幅広く用いられます。ワイヤの組成はメーカーや用途によって大きく異なるため、プロジェクトの仕様に基づいて慎重に選定する必要があります。
フラックス入り溶接用のコンタクトチップは、通常、単線溶接用よりも開口部が大きく、管状電極を制限なく挿入できます。用途によっては、研磨性フラックス入りワイヤを使用する際に、電流伝達を改善し、チップ寿命を延ばすために設計された特殊なコンタクトチップが効果的です。
電源要件としては、対象用途に十分な電流容量を備えた定電圧溶接機が適しています。フラックスコア溶接は主にスプレー移行モードで動作するため、動作範囲全体にわたって安定したアーク特性を維持するために十分な電源容量が必要です。
フラックスコア溶接の主な利点とメリット
フラックス入りワイヤ溶接の利点としては、他のアーク溶接プロセスを凌駕する優れた生産性が挙げられます。連続ワイヤ送給により電極交換によるダウンタイムが解消され、高い溶着速度によってほとんどの用途で溶接時間を短縮できます。
フラックス入りワイヤ溶接における高い溶着速度は、管状ワイヤ設計によって、ソリッドワイヤ溶接に比べてより太いワイヤ径と高い電流密度を実現できることに起因します。この特性は、大量の溶着金属を必要とする重工業の製造において特に有効です。
フラックス入りワイヤ溶接は、深い溶け込み特性により、厚板材の単層溶接や、完全な溶け込みが必要な用途に最適です。浸透アークは、他の溶接方法では溶融不良の原因となる可能性のある表面酸化物や不純物を焼き切ります。
全姿勢溶接機能により、フラックス入りワイヤ溶接では、平面、水平、垂直、および頭上など、あらゆる姿勢での溶接を効率的に行うことができます。適切な溶接技術とワイヤの選択により、あらゆる姿勢で高品質な溶接が可能となり、複雑な製造プロジェクトにも柔軟に対応できます。
耐候性はフラックス入りワイヤ溶接の大きな利点であり、特に自己シールド溶接は、ガスシールド溶接では困難な強風条件下でも効果的に機能します。この特性により、フラックス入りワイヤ溶接は建設、パイプライン、屋外補修などの用途において非常に重宝されます。
フラックス入りワイヤ溶接は、隙間を埋める能力に優れているため、他の溶接方法では問題となるような、接合不良や広いルートギャップにも対応できます。流動性の高い溶融池の特性により、接合部の準備が不十分な場合でも隙間を埋め、健全な溶接を実現します。
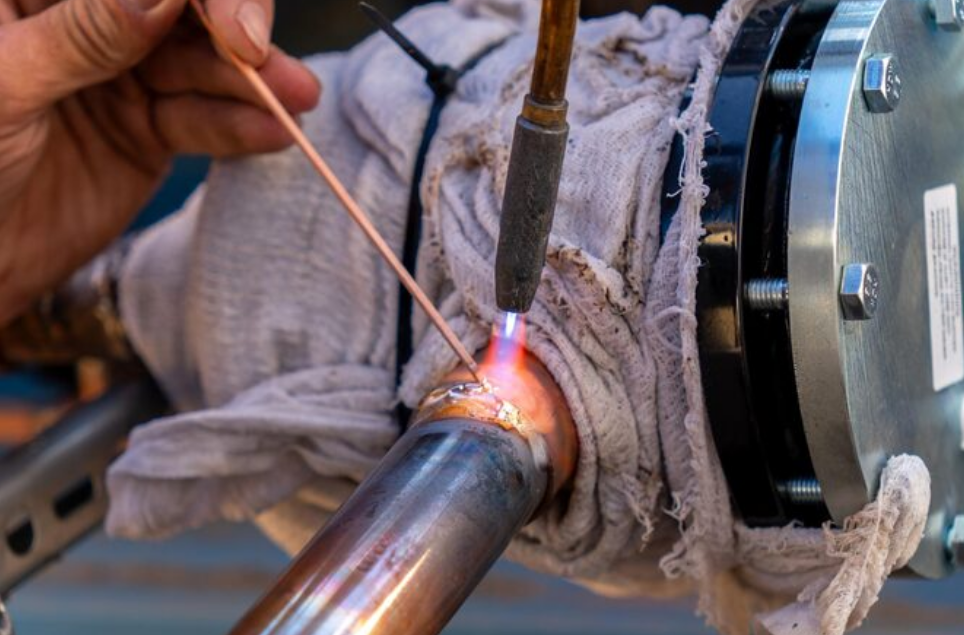
アプリケーションと業界での使用
構造用鋼の溶接は、フラックス入りワイヤ溶接の最も大きな用途の一つであり、多くの建築基準法で構造物製作におけるFCAW(フラックス入りワイヤ溶接)の手順が具体的に認められています。高強度、優れた靭性、そして高い生産性を兼ね備えたフラックス入りワイヤ溶接は、構造用途に最適です。
造船業界では、船体構造、隔壁製作、構造組立において、フラックス入りワイヤ溶接が広く用いられています。この溶接法は、船舶建造で一般的な厚板溶接において優れた生産性を発揮すると同時に、海洋環境下での使用に適した機械的特性も提供します。
パイプライン建設は、陸上・海上を問わず、フラックス入りワイヤ溶接に大きく依存している。自己遮蔽型フラックス入りワイヤ溶接は、厳しい気象条件下でも効果的に機能し、圧力パイプラインに必要な強度と靭性を提供する。
重機製造では、フレーム構造、バケット製作、構造部品の組み立てにフラックス入りワイヤ溶接が用いられます。深い溶け込みと隙間を埋める能力により、重機製造でよく見られる重量のある部材や、時に不完全な接合部にも対応できます。
フラックス入りワイヤ溶接は、汚染された表面でも作業でき、構造物の補修に優れた強度特性を発揮するため、修理・保守溶接において大きな利点があります。自己遮蔽溶接方式は持ち運びが容易なため、現場での修理作業に特に適しています。
溶接技術とベストプラクティス
フラックス入りワイヤ溶接技術では、ソリッドワイヤMIG溶接との違いを理解することが重要です。管状のワイヤは、アーク特性や溶融池の挙動が異なり、最適な結果を得るためには特別なアプローチが必要となります。
フラックス入りワイヤ溶接における溶接移動角度は、一般的に5~15度のわずかな引きずり角度が用いられますが、用途によっては押し込み溶接が有効な場合もあります。溶接プロセスはスラグが発生しやすい性質を持つため、溶接移動角度の選択が重要となり、スラグ除去効率や溶接形状にも影響を及ぼします。
安定したアーク状態を維持するためには、ワイヤ送給速度と電圧設定を慎重に調整する必要があります。フラックス入りワイヤ溶接は、同等のソリッドワイヤ溶接よりも高い電圧設定で行われることが多く、標準的なMIG溶接パラメータの調整が必要となります。
多層溶接では、スラグ除去が重要な考慮事項となり、スラグの混入を防ぐために各パス間での完全な洗浄が必要となります。適切なパス間洗浄技術は、良好な溶接品質を確保し、後続のパスにおける欠陥を防ぎます。
ルートパス溶接技術は、継手の設計や裏当て材の状態に応じて、特定の手順が必要となる場合があります。多くのフラックス入りワイヤ溶接用途では、キーホール溶接技術を用いることで、良好なルート補強を維持しながら、継手の完全な溶け込みを確保できるため、有利です。
他の溶接プロセスとの比較
FCAW溶接とMIG溶接を比較すると、フラックス入りワイヤ溶接は優れた溶け込み深さと耐風性を備えている一方、MIG溶接はよりクリーンな溶接作業と優れた外観を実現しています。どちらを選択するかは、用途、作業環境、生産性の優先順位によって異なります。
フラックス入りワイヤ溶接と被覆アーク溶接を比較すると、フラックス入りワイヤ溶接は連続ワイヤ送給と高い溶着速度により生産性に優れていることがわかります。一方、被覆アーク溶接は狭い場所での作業に適しており、特殊な用途向けに幅広い電極選択肢を提供します。
FCAW溶接とTIG溶接は、生産性と適用範囲において劇的な違いが見られます。TIG溶接は優れた制御性と美しい仕上がりを実現する一方、フラックス入りワイヤ溶接は、より高い溶着速度と優れたギャップブリッジング能力を備え、生産溶接に適しています。
これらの比較を理解することで、溶接工は、さまざまな溶接シナリオに各プロセスがもたらす独自の強みを認識しながら、特定のアプリケーションに最も適したプロセスを選択できるようになります。
安全上の考慮事項とベストプラクティス
フラックス入りワイヤ溶接の安全性には、フラックス化合物の分解によって発生するヒュームへの注意が必要です。通常、ヒュームの発生量はソリッドワイヤ溶接よりも多くなります。そのため、特に密閉空間や屋内での作業においては、適切な換気が極めて重要となります。
個人用保護具は、フラックス入りワイヤ溶接に伴う飛沫発生量の増加と紫外線照射量の増加を考慮したものでなければなりません。適切な衣服、眼の保護具、呼吸器の保護具は、怪我や長期的な健康被害を防ぐのに役立ちます。
フラックス入りワイヤ溶接では火花やスパッタが発生するため、火災予防対策が特に重要になります。適切な火災監視手順と高温作業許可証は、可燃性環境における火災の防止に役立ちます。
フラックス入りワイヤ溶接は、従来の溶接方法を超えて能力を拡大したい溶接工にとって、卓越した汎用性と生産性を提供します。高い溶着速度、優れた溶け込み深さ、そして耐候性を兼ね備えたFCAWは、重構造物工事から現場での補修作業まで、幅広い用途において非常に貴重なツールとなります。
フラックス入り溶接の基本と利点を理解することで、プロの溶接工にも趣味の溶接工にも新たな可能性が開かれます。このプロセスは、他の溶接方法を補完する独自の利点を備えており、従来の溶接方法では困難だった複雑な用途にもソリューションを提供します。
高品質なフラックス入りワイヤ溶接装置とFCAW(フラックス入りワイヤアーク溶接)に関する専門的なガイダンスをお求めなら、 YesWelderが提供する包括的なソリューションをご覧ください。YesWelderの高度な技術力は、フラックス入りワイヤ溶接能力を最適化するとともに、要求の厳しい用途においても優れた溶接性能を発揮する最適な装置選びをサポートします。



