
MIG溶接機をじっと見つめたことがあるなら、あなたは一人ではありません。配線、ガスホース、ダイヤルが詰まった箱は、分解するまでは威圧的に見えるものです。各部品には明確な役割があり、溶接トラブルのほとんどは、どこを見ればいいかさえ分かれば簡単に見つけられる、ほんの一握りの摩耗部品から生じているのです。
このガイドでは、一般的なGMAW溶接機の主要構成部品をすべて網羅的に解説しています。機能ごとに分類しているので、電源からコンタクトチップまで、安心して作業を進めることができます。ワイヤ送給が停止したり、スパッタが急増したり、アークが不安定になったりした場合に、どこを点検すればよいかが正確に分かります。
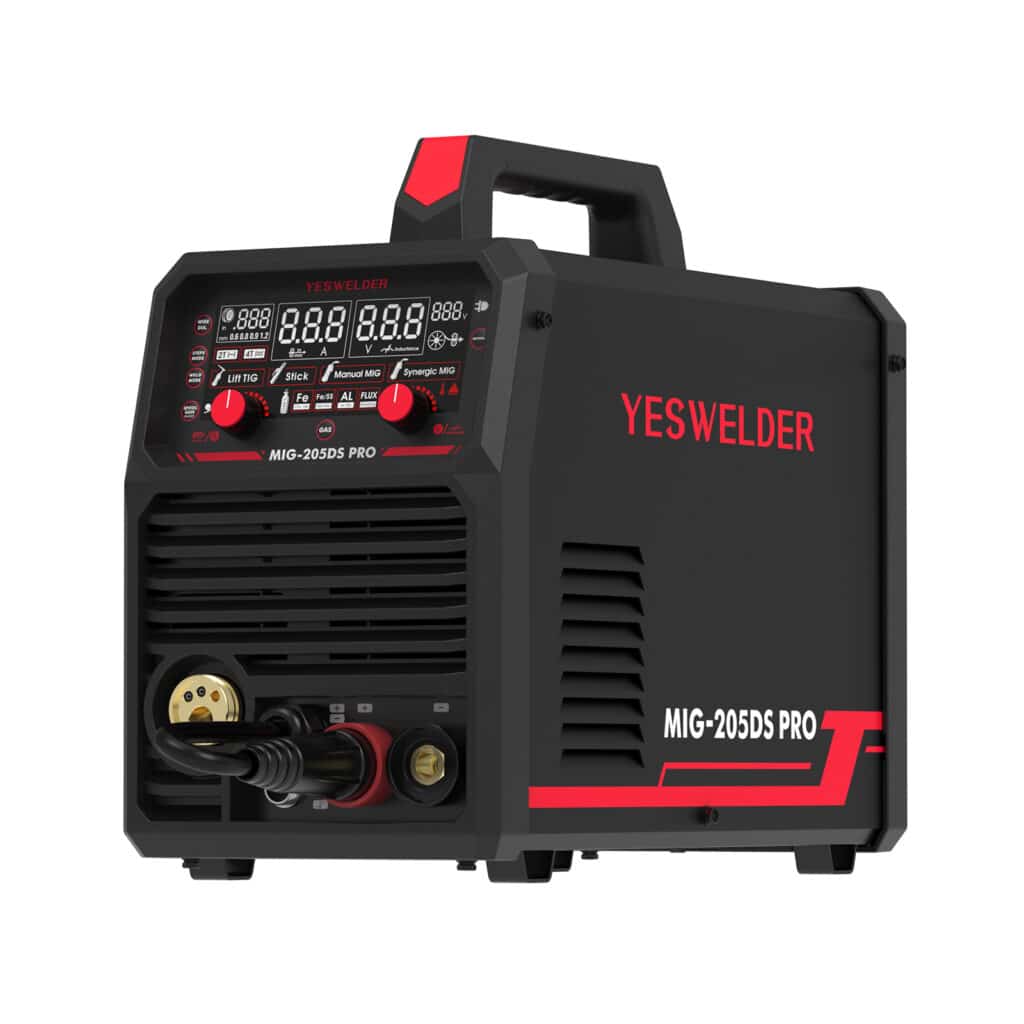
電源および制御インターフェースはどのような部品で構成されていますか?
電源部は溶接機の頭脳にあたる部分である。そこには主変圧器またはインバーター、制御盤、そして電流の方向を設定する極性端子が収められている。
変圧器またはインバーターの筐体
電源ハウジングは溶接機の中で最も大きな箱で、通常は本体シャーシの後部または中央部に位置しています。交流入力電力を受け取り、直流溶接出力電力に変換します。
旧式の機械は内部に銅線と整流器を使用していますが、インバーター式の機械はIGBTまたはMOSFETパワーエレクトロニクスを使用しています。そのため、発熱が少なく、軽量です。毎日機械を工場内で持ち運ぶ必要がある場合は、これは大きなメリットとなります。
冷却通気口を塞がないようにしてください。通気口が詰まったり、ファンが故障したりすると、筐体が過熱して機械が停止します。
コントロールパネル/ユーザーインターフェース
前面パネルは溶接の調整を行う場所です。電源装置の前面に設置されており、機械の動作状況を表示します。
ほとんどの機種には、ダイヤルまたはデジタル画面に4つの主要な操作部が備わっています。
- 電圧制御でアークの長さを調整します。電圧を高くすると、より幅広く平らなビードが得られます。
- ワイヤ送給速度(WFS)は、ワイヤがスプールからガンに送られる速度を制御するもので、1分あたりのインチ数(IPM)で測定されます。
- デジタルディスプレイには、リアルタイムの電圧、電流、またはWFSが表示されます。
- モードセレクターは、2T(トリガーを押し続ける)と4T(押して離す)の間、またはシナジックモードとマニュアルモードの間を切り替えます。
摩耗したダイヤルは設定が不安定になる原因となります。埃っぽい店舗ではディスプレイが故障することがあります。
極性端子
側面パネルを開けると、ワイヤフィーダーの出力端子付近、または端子台に極性端子があります。これらの端子によって電流の流れ方向が制御されます。
ソリッドワイヤの場合は、DCEP(電極プラス)に設定してください。フラックス入りワイヤの場合は、DCEN(電極マイナス)が必要になる場合があります。不明な場合は、ワイヤのラベルまたは機械のマニュアルを確認してください。ここで推測に頼ると、アーク放電の不具合に悩まされ、午後を無駄にすることになります。
端子が緩んでいると、アークが途切れ途切れになったり、パチパチと音を立てたりします。ワイヤの種類に対して極性が間違っていると、溶け込みが悪く、ビードが汚れてしまいます。溶融池が見えたら、何かがおかしいとすぐに気づくでしょう。
溶接ガンはどのような部品で構成されていますか?
溶接ガンは、すべての機能が集約される場所です。溶接ワイヤを供給し、ガスを供給し、電流を接合部に直接送り込みます。
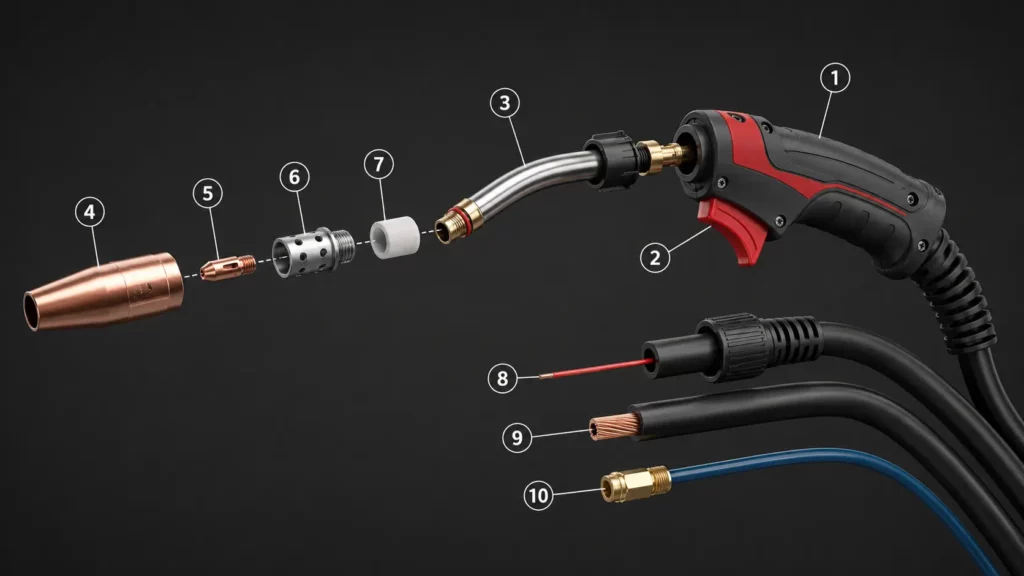
銃のハンドル、トリガー、グースネック
ハンドルは握る部分です。トリガーを引くと、ワイヤー、ガス、電流が一斉に送り込まれます。手を離すと、すべてが停止します。
長時間溶接作業を行う場合、人間工学に基づいたハンドルは重要です。窮屈なグリップはすぐに手を疲れさせてしまいます。トリガーが引っかかったり、引いたときにアークが途切れたりする場合は、内部のスイッチが摩耗している可能性があります。スイッチの交換は安価ですが、作業中にスイッチが故障すると丸一日作業が無駄になってしまいます。
グースネックとは、ガンの先端にある湾曲した金属管のことです。この管は、コンタクトチップとノズルをワークピースに向けています。ガンのモデルによって、角度は30°から60°まで様々です。グースネックは高温になるため、長時間高負荷で使用すると、変形したりひび割れたりすることがあります。角度がおかしくなり始めたら、チップが接合部を外れる前に交換してください。
コンタクトチップとガスノズル
コンタクトチップは、ワイヤーがアーク放電を起こす直前に最後に接触する部分です。これは、ワイヤーの直径に合わせて穴が開けられた小さな銅または銅ジルコニウム製の部品です。穴の直径はワイヤーの直径と完全に一致している必要があります。穴が大きすぎると導電率が低下し、小さすぎるとワイヤーが詰まってしまいます。
この部品はすぐに摩耗します。アークの逆流によって穴が伸び、スパッタが堆積して開口部を塞いでしまいます。アークが不安定になったり、ワイヤの送りが悪くなったりしたら、新しいチップに交換してください。チップは1個数セントなので、摩耗したものを無理して使い続ける必要はありません。溶接工場を経営している場合は、よく使うサイズのチップを常備しておきましょう。コンタクトチップがなくなると、作業効率が著しく低下します。
ノズルは、コンタクトチップの上に装着される真鍮または銅製のキャップです。ガスの流れを整え、溶融池を空気から保護します。ガンによって円錐形または円筒形の形状があります。スパッタはノズルの内径に付着しやすく、蓄積するとガスの流れが悪くなり、気孔が発生します。締め付けすぎるとネジ山が破損することもあります。清掃は効果的ですが、内径が真円でなくなった場合は交換が必要です。
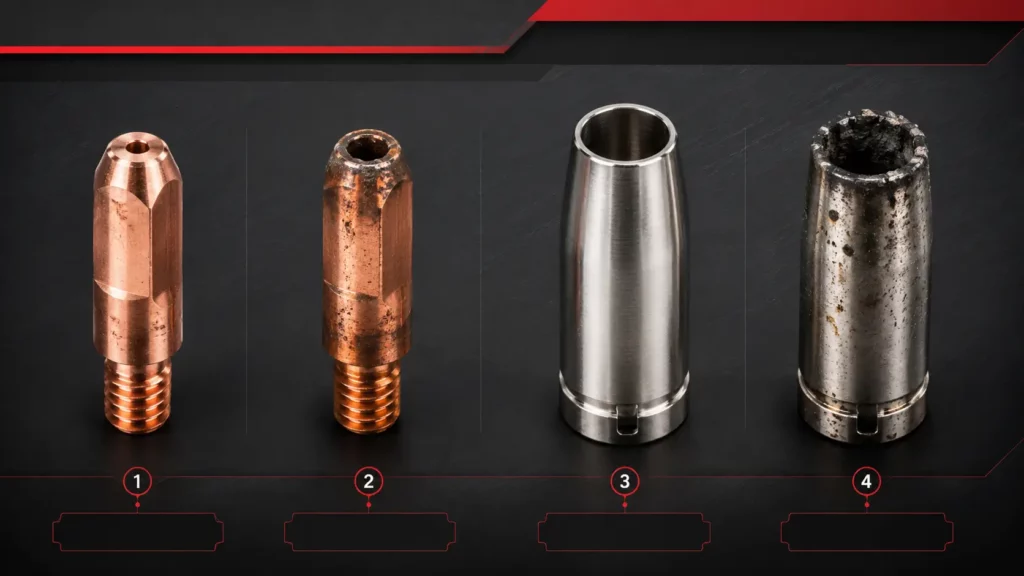
ガス拡散器および断熱材
ディフューザーはノズルの後ろ、コンタクトチップの周囲に配置されています。ディフューザーには小さなポートがあり、シールドガスを均一に拡散させることで溶融池をきれいに保ちます。ディフューザーがないと、ガスが一方向に噴出し、溶接部の残りの部分が露出してしまいます。スパッタがこれらのポートを詰まらせ、ノズルと同様にネジ山が破損します。ノズルを交換する際には、ディフューザーの状態を確認してください。ガスの流れが不均一に見える場合は、まずディフューザーを点検してください。
絶縁体は、溶接ガンの導電性金属部品の間に挟まれています。絶縁体は、電流が本来流れるべきでない場所に流れるのを防ぎます。絶縁体がないと、ショートやアーク放電が発生します。絶縁体は、時間の経過とともに熱でひび割れることがあります。アーク放電が不規則に発生したり、溶接ガンの特定の箇所が異常に熱くなったりする場合は、ディフューザーを取り外し、絶縁体にひび割れや焦げ跡がないか確認してください。
ガンライナー、電源ケーブル、ガスホース
ライナーは、ガンケーブルの全長に沿って取り付けられた、柔軟なスチール製またはポリマー製のチューブです。フィーダーからコンタクトチップまで、摩擦を最小限に抑えながらワイヤーをガイドします。キンクは大敵です。ガンハンドルの急な曲がりやフィーダー端付近のキンクは、ワイヤーの絡まりや削りカスの原因となります。ライナーの直径はワイヤーと完全に一致している必要があります。きつすぎるとワイヤーが詰まり、緩すぎると内部でワイヤーが蛇行します。ワイヤーの送りがスムーズでなくなったり、ガン内に金属片が見られる場合は、ライナーを交換してください。
電源ケーブルとガスホースは、溶接ガンのケーブル束の中に通っています。ケーブルは溶接電流を流し、ホースは溶接機からガンへシールドガスを供給します。絶縁体に切り傷や焦げ跡がないか確認してください。継手部分に石鹸水を吹きかけると、ガス漏れ箇所から泡が出ます。ケーブルの損傷は、溶接上の問題だけでなく、感電の危険性もあります。
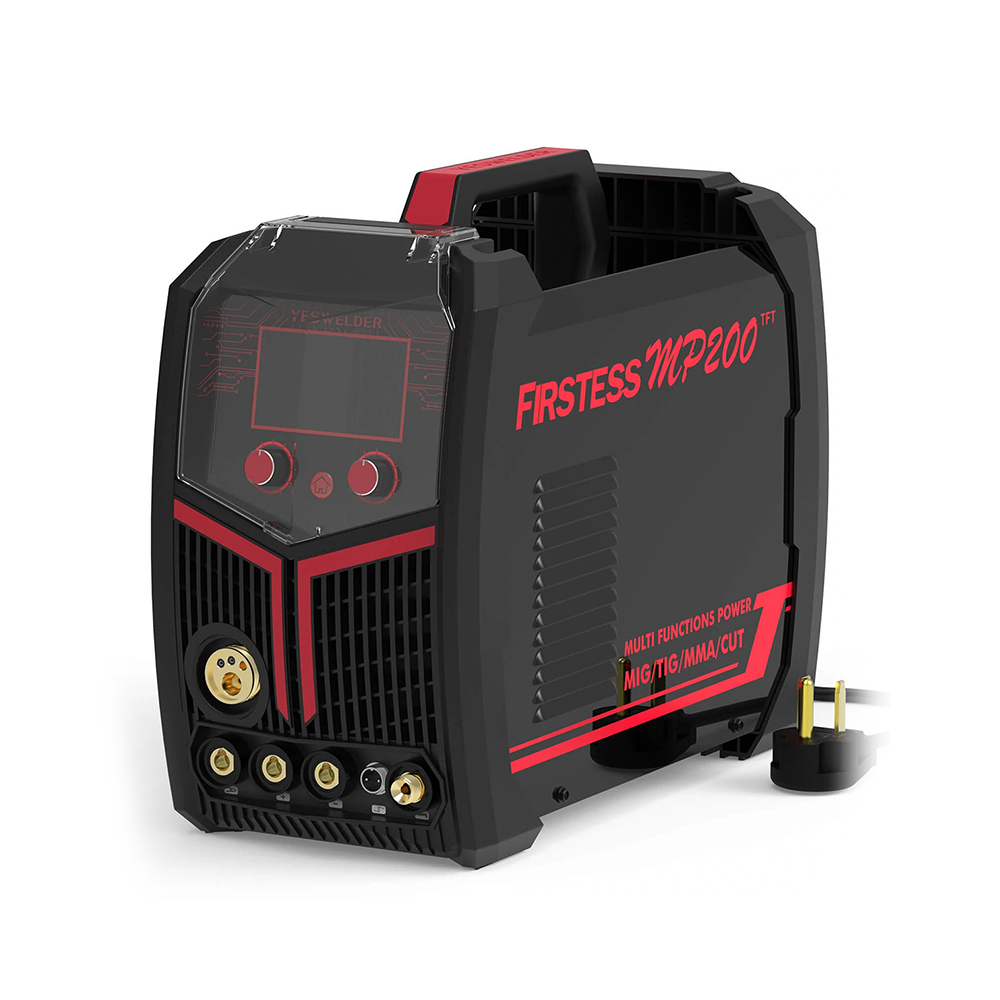
ワイヤ供給システムはどのように動作するのですか?
ワイヤ送給システムは、電極ワイヤをスプールから溶接ガンまで一定の制御された速度で送り出します。このシステムに不具合が生じると、アークが途切れたり、消滅したりします。
ドライブロールアセンブリ
駆動ローラーは、溶接機のキャビネットまたはワイヤ送給装置内部にある溝付きの車輪です。ワイヤを掴んで溶接ガンに向かって押し出します。主な種類は3つあります。
- V字型のローレット加工が施されたローラーは、フラックス入りワイヤやより太いソリッドワイヤにしっかりと食い込みます。
- U字型の溝が付いたロールは、アルミニウムのような柔らかいワイヤーをしっかりと包み込み、変形を防ぎます。
- 加圧アームは、調整可能な張力でワイヤーをローラーに押し付けます。
- 緩すぎるとワイヤーが滑ってしまう。きつすぎるとワイヤーが潰れたり削れたりする。
摩耗したローレットはグリップ力を失います。ワイヤーの種類に合わない溝の形状は、アーク放電が発生する前に送電不良を引き起こします。スプールをワイヤーに合わせて選び、新しいスプールを巻くたびに張力を確認してください。
ワイヤースプールハブとブレーキ
スプールハブは、ワイヤー供給装置を保持するスピンドルです。送り出しが一時停止した際にスプールがオーバーランするのを防ぐための摩擦ブレーキが付いています。
ブレーキが緩すぎると、スプールが回転し続け、ワイヤーが駆動ローラーの後ろで絡まってしまいます。逆に、ブレーキがきつすぎると、フィーダーモーターが回転しなくなり、停止してしまいます。トリガーを離したときにスプールが1回転以内に停止するように、ブレーキを調整してください。
入口および出口ガイド
入口ガイドと出口ガイドは、駆動ローラーに出入りするワイヤーの位置を合わせるための小さなブッシングです。ワイヤーが詰まったり削れたりするのを防ぐため、ワイヤーをまっすぐに保ちます。
ガイドの位置がずれていると、ワイヤーが摩耗して金属片がフィーダーに飛び散ります。ワイヤーサイズを変更する際は、ガイドの位置を確認してください。ガイドが中心からずれて摩耗していると、最初のパスが完了する前にワイヤーが詰まってしまいます。
シールドガスシステムはどのように機能しますか?
シールドガスシステムは、不活性ガスまたは活性ガスを溶融池に一定量供給します。これがないと、大気汚染によって溶接ビードが損傷します。
ガス入口継手および電磁弁
ガス入口継手は、溶接機の背面または側面にあるねじ込み式のポートです。レギュレーターからのホースがここに接続されます。新しいボンベを接続する際は、ねじ山の状態を確認してください。ねじ山が損傷しているとガス漏れが発生し、無駄な出費につながります。
継手の奥には内部ソレノイドバルブが配置されています。トリガーを引くと開き、溶融池を保護するために一定時間後に閉じます。バルブが開きっぱなしになると、ガスが流れ続け、一晩でボンベが空になってしまいます。逆に閉じっぱなしになると、溶融池にシールドガスが供給されないため、気孔が発生します。バルブの作動が遅い場合も問題が生じます。十分なプレフローやポストフローがないと、外気が溶接部に混入してしまいます。
ガス調整器と流量計
レギュレーターはガスボンベに取り付けられます。ボンベ内の圧力を最大2200psiから作動圧力(通常25~50psi)まで下げます。流量計は、1時間あたりの供給量を立方フィート(CFH)で表示します。
ダイヤフラムは摩耗します。ゲージの表示も不正確になります。高流量の作業では、レギュレーターに霜が付着して吐出が阻害されることがあります。毎シフト開始時に流量を確認してください。乱暴に扱われたゲージは信用しないでください。
ガスボンベとバルブ
ボンベにはシールドガスが貯蔵されます。最も一般的な選択肢は、純粋な二酸化炭素、アルゴンと二酸化炭素の混合ガス、そしてステンレス鋼用の三元混合ガスです。
空のボンベは明らかな問題を引き起こします。バルブからのガス漏れはさらに深刻で、誰も気づかないうちにガスがゆっくりと漏れ出てしまいます。溶接する材料の種類に合わないガスを使用すると、溶接部が粗悪で強度も弱くなります。ボンベには分かりやすくラベルを貼り、ボンベを交換する際は石鹸水でバルブの状態を確認してください。
接地回路と安全部品についてはどうでしょうか?
接地部品と安全部品は動かず、摩耗も緩やかなため、見落としがちです。しかし、ワーククランプと接地ケーブルは電気的な経路を完成させる重要な部品です。これらがなければ、アークは不安定になったり、消滅したりします。過熱保護システムは、機械が過熱する前に電源を遮断します。これらの部品は溶接品質と機械本体の両方を保護するため、コンタクトチップやノズルと同様に、十分な注意を払う必要があります。
作業用クランプとアースケーブル
ワーククランプは、ワークピースや溶接テーブルをしっかりと固定する頑丈なスプリングクランプです。これにより回路が完成し、電流が機械に戻る経路が確保されます。
バネの張力が弱かったり、銅メッキが摩耗していると、導電性が損なわれます。アークが不安定になったり、アークが発生しない場合は、クランプを金属部分に密着させて、クランプのジョーが清潔かどうかを確認してください。アースケーブルはクランプから溶接機まで伸びています。切断、焦げ跡、またはラグの緩みがないか確認してください。アースケーブルの損傷は、溶接上の問題だけでなく、感電の危険性もあります。
熱過負荷保護
過熱保護とは、機械が過熱する前に停止させるための内部センサーまたはブレーカーの集合体です。これは、使用率が限界を超えた場合や、冷却ベントが詰まった場合に作動します。
溶接中に機械が頻繁に停止する場合は、長時間高温状態が続いているか、冷却システムの清掃が必要です。ブレーカーをバイパスしないでください。ブレーカーは機械の重大な損傷を防ぐためのものです。
よくある問題のトラブルシューティング方法を教えてください。
何か問題が発生したとき、推測する必要はありません。ほとんどの症状は、1つか2つの特定の部品を指し示しています。以下に簡単な参考資料を示します。
| 症状 | 最初に検査するコンポーネント | 考えられる原因 |
| 不規則なアーク放電/ワイヤの逆火 | 接触チップ | 穴の摩耗、サイズ違い、または接続不良 |
| 過度の飛散 | ガスノズル/ディフューザー | 詰まり、ガス供給不足、ガスの種類間違い |
| 銃の配線が詰まる | ガンライナー | ねじれ、直径の間違い、または過剰な破片 |
| 断続的なワイヤ送給 | ドライブロール | 溝のずれ、歯の摩耗、または張力の不備 |
| 溶接部の気孔率 | ガスシステム | 漏れ、流量不足、シリンダー空、またはソレノイドの故障 |
| アークは発生するがワイヤ送給がない | トリガー/制御基板 | スイッチの故障または回路の不具合 |
結論
溶接機を隅々まで理解するということは、部品名を暗記することではありません。それは、ダウンタイムを削減し、溶接の精度を一定に保つことなのです。
覚えておくべき点は以下のとおりです。
- 電源、ワイヤフィーダー、シールドガスシステム、溶接ガン、および接地回路は、何らかの不具合が発生した場合に確認すべき5つの領域です。
- 給紙やアークに関する問題のほとんどは、コンタクトチップ、ライナー、駆動ローラー、またはガスノズルに起因します。これらは消耗品であり、永久的な部品ではありません。
- 各シフト開始時の簡単な5分間の点検で、何時間もの手直しや不良品の発生を防ぐことができます。
- 摩耗した接点チップの交換やノズルの詰まり解消にかかる費用はわずか数ドルです。しかし、兆候を見逃すと、不良品の発生、再加工、そして生産時間の損失につながります。
- 店舗に一般的な消耗品を常備しておくことで、部品の到着を待つことなく、チームがその場で問題を解決できるようになります。
溶接機器のカタログを作成したり、修理工場に在庫を供給したりする場合、顧客が必要としているのは機械だけではありません。毎週消耗する消耗品も必要です。
YesWelderは、ほとんどのGMAWシステムに対応するコンタクトチップ、ライナー、ドライブロール、ガスノズル、ディフューザーを取り揃えています。販売代理店様には大量出荷を行い、大量購入価格、技術ガイド、営業チームが活用できるマーケティング資料などをご提供いたします。
お客様が必要とする部品ラインナップを構築するには、見積もりをご依頼いただくか、カタログをご覧ください。
よくあるご質問
GMAWは溶接プロセスの正式名称です。MIG溶接では純アルゴンなどの不活性ガスを使用します。MAG溶接では純CO2などの活性ガス、またはCO2を含む混合ガスを使用します。多くの人はMAG溶接のことをMIG溶接と呼んでいます。
コンタクトチップのアーク時間は、ワイヤの種類と電流によって異なりますが、通常8~24時間です。ライナーは、清潔で乾燥した状態に保てば数ヶ月使用できます。ノズルとディフューザーには、毎週スパッタの付着がないか点検してください。
自己遮蔽型フラックス入りワイヤを使用する場合に限ります。ガスを使用しないソリッドワイヤでは、溶融池が酸化するため、多孔質で強度の低い溶接部になります。通常のGMAW溶接では、必ずボンベにガスが入っていることと、レギュレーターが正しく設定されていることを確認してください。
ワイヤーがガンライナーに入る前に駆動ローラーで絡まると、ワイヤーが絡まります。最も一般的な原因は、駆動ローラーの張力が不適切であるか、摩耗したライナーによって摩擦が大きくなりすぎることです。ライナーの直径がワイヤーのサイズと一致していることを確認し、ワイヤーが滑ったり潰れたりすることなくスムーズに送給されるようにプレッシャーアームを調整してください。
ワイヤがコンタクトチップに近すぎるところで溶けてしまうと、逆流が発生します。これは通常、ワイヤ送り速度が低すぎるか、移動速度に対して電圧が高すぎることが原因です。また、コンタクトチップの穴が摩耗して大きくなっている可能性もあります。設定を機械のチャートと照らし合わせ、チップの伸びやスパッタの付着がないか確認してください。



