블로그
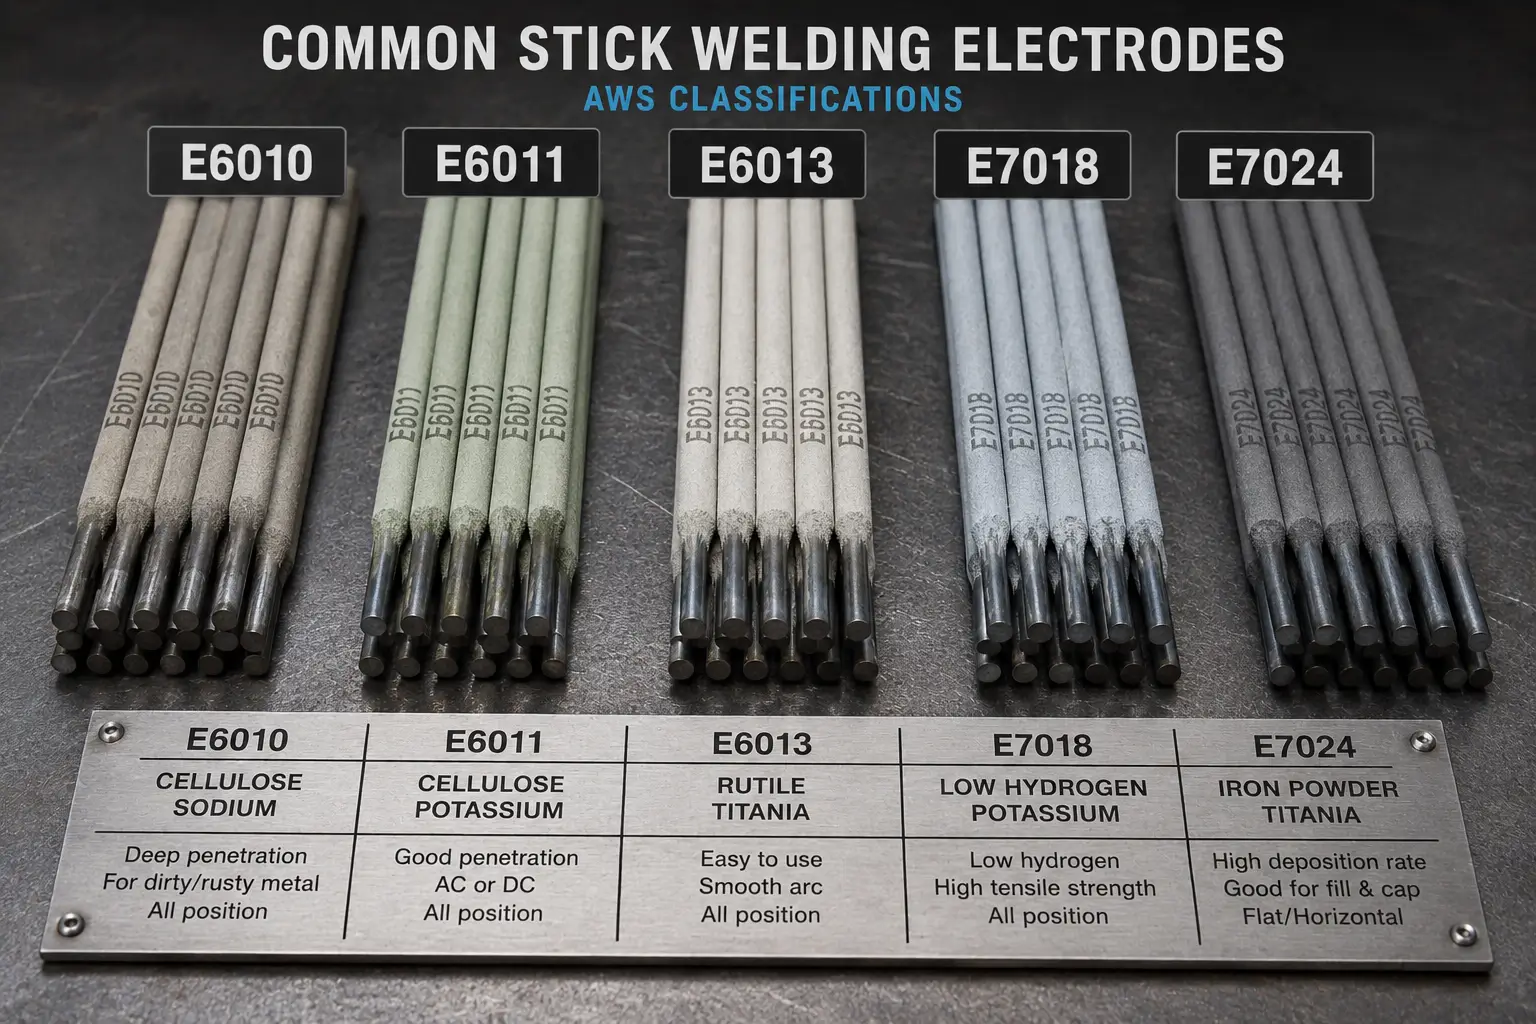
스틱 용접봉: 종류, 용도 및 적합한 용접봉 선택 방법
바람이 많이 부는 작업 현장에서 철골 구조물을 수리하는 유지보수팀, 들판에서 고장 난 농기구를 고치는 농부, 또는 작업장에서 멀리 떨어진 곳에서 배관 루트 패스를 용접하는 용접공을 상상해 보세요. 스틱 용접봉은 자체적으로 차폐막을 형성하고 휴대용 장비에서 작동하기 때문에 이러한 작업에 적합합니다.

바람이 많이 부는 작업 현장에서 철골 구조물을 수리하는 유지보수팀, 들판에서 고장 난 농기구를 고치는 농부, 또는 작업장에서 멀리 떨어진 곳에서 배관 루트 패스를 용접하는 용접공을 상상해 보세요. 스틱 용접봉은 자체적으로 차폐막을 형성하고 휴대용 장비에서 작동하기 때문에 이러한 작업에 적합합니다.
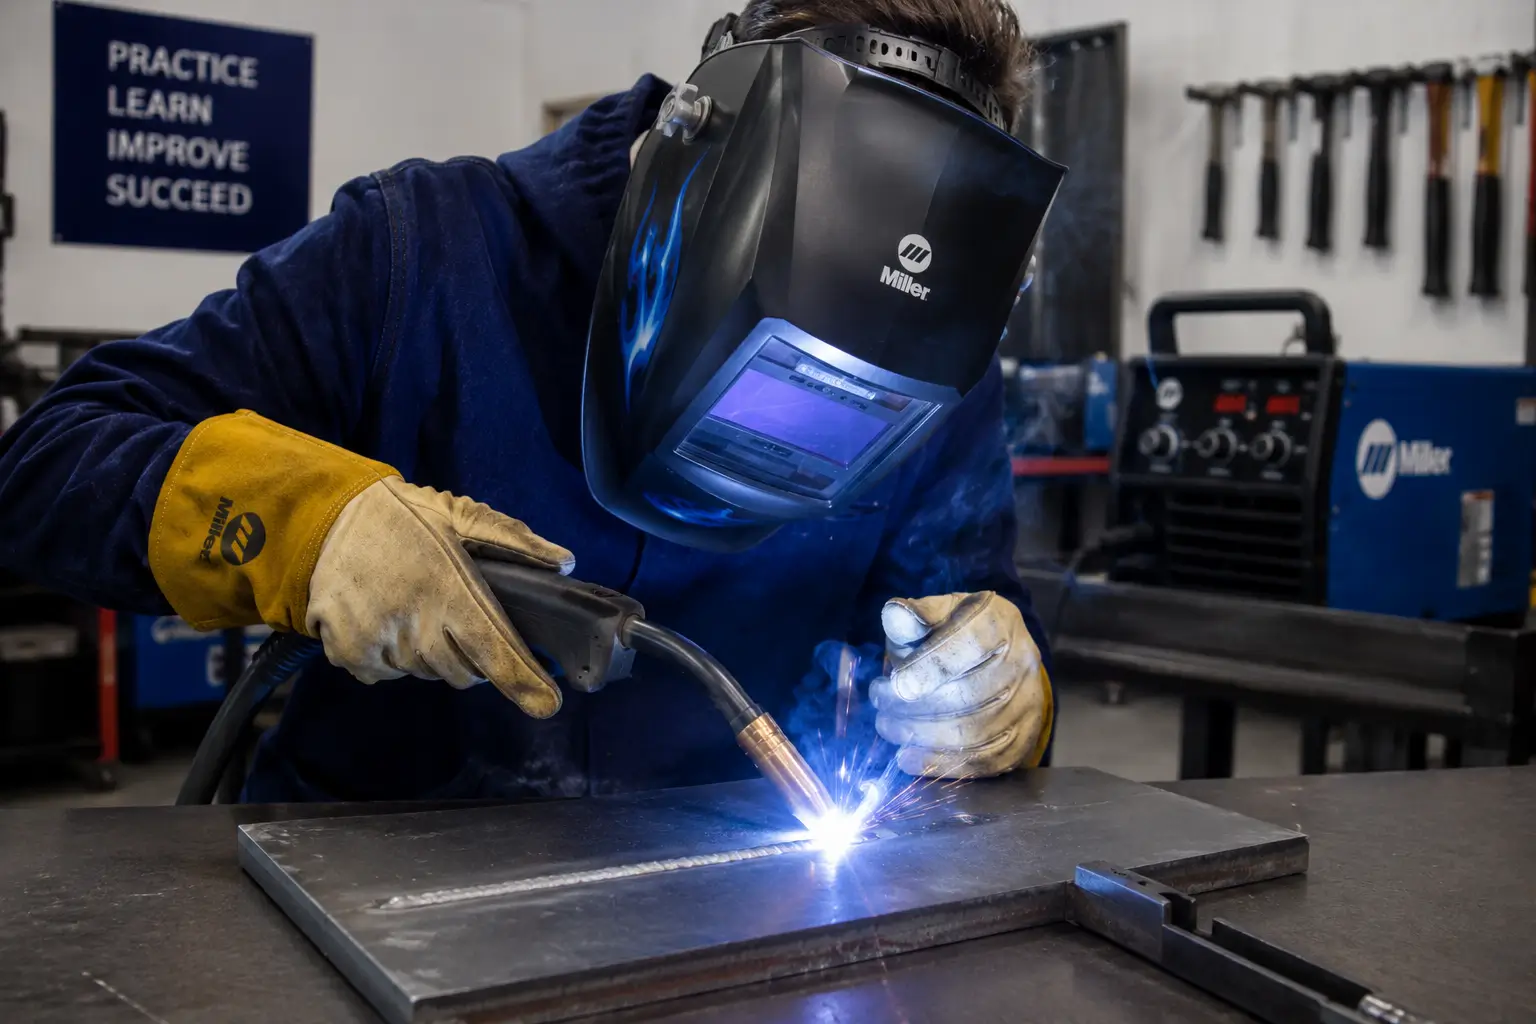
와이어 용접을 배우기 시작하면 MIG, 플럭스 코어, 와이어 피드 용접과 같은 용어들이 섞여 들릴 수 있습니다. 이 가이드에서 와이어 용접은 손으로 교체하는 짧은 스틱 전극을 사용하는 대신, 용접기가 용접 와이어를 건을 통해 지속적으로 공급하는 방식을 말합니다. 이 글에서는 어떤 종류의 와이어를 사용하는지 설명합니다.
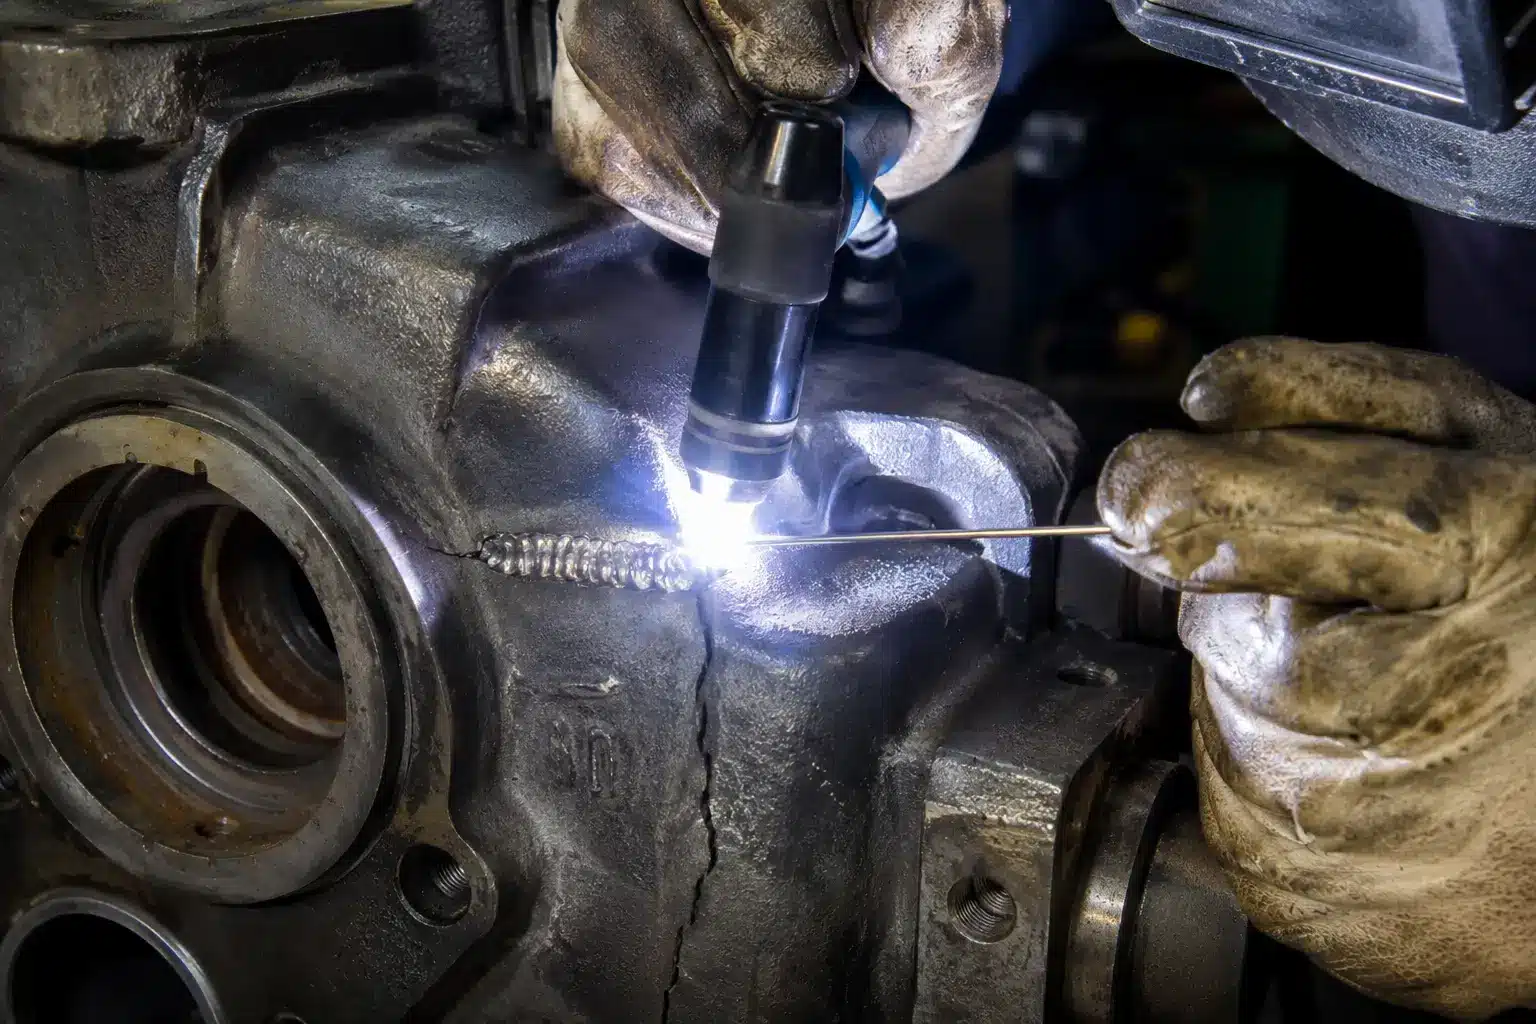
주철 펌프 하우징에 금이 가면 수리 작업이 금방 중단될 수 있습니다. 어떤 경우에는 교체로 인해 긴 대기 시간, 높은 부품 비용 또는 더 이상 구할 수 없는 부품이 필요할 수 있습니다. 기어박스 케이스, 기계 베이스 및 오래된 엔진 블록에서도 동일한 문제가 발생합니다. 주철 용접봉
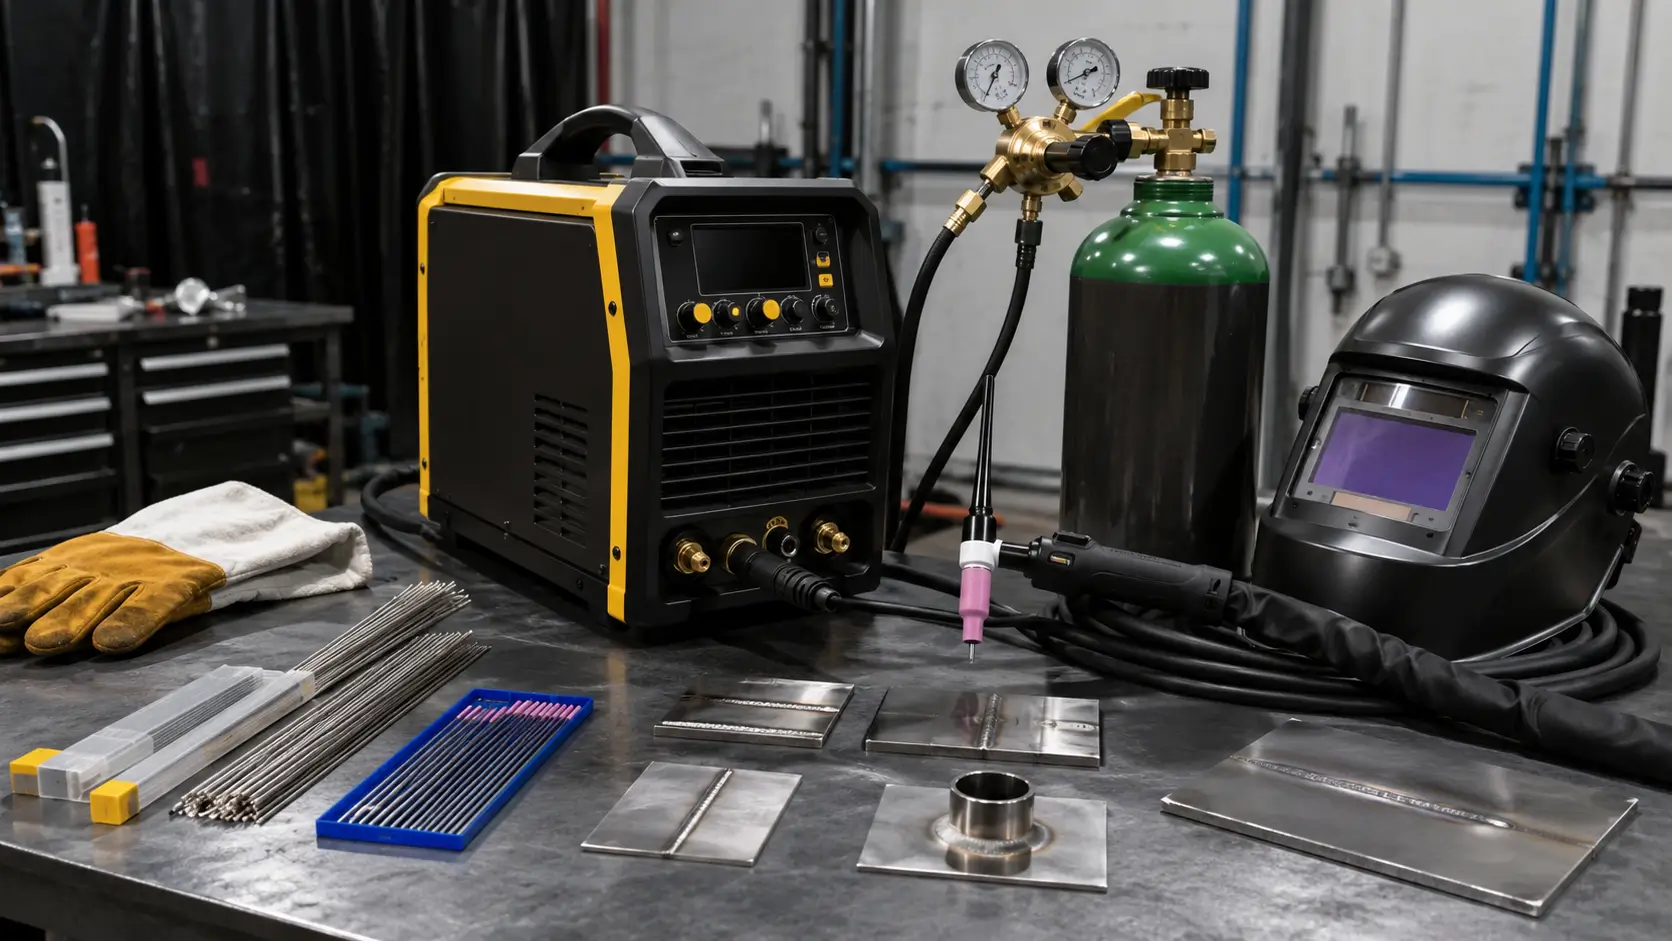
스테인리스강, 알루미늄 또는 얇은 재료의 용접 공정을 알아보고 있다면 TIG 용접에 대해 들어보셨을 겁니다. 제작 작업에 TIG 용접이 적합한지 확인하거나, MIG 용접이나 스틱 용접과 비교하거나, 작업장에 맞는 장비를 찾고 있을 수도 있습니다. GTAW라고도 불리는 TIG 용접은
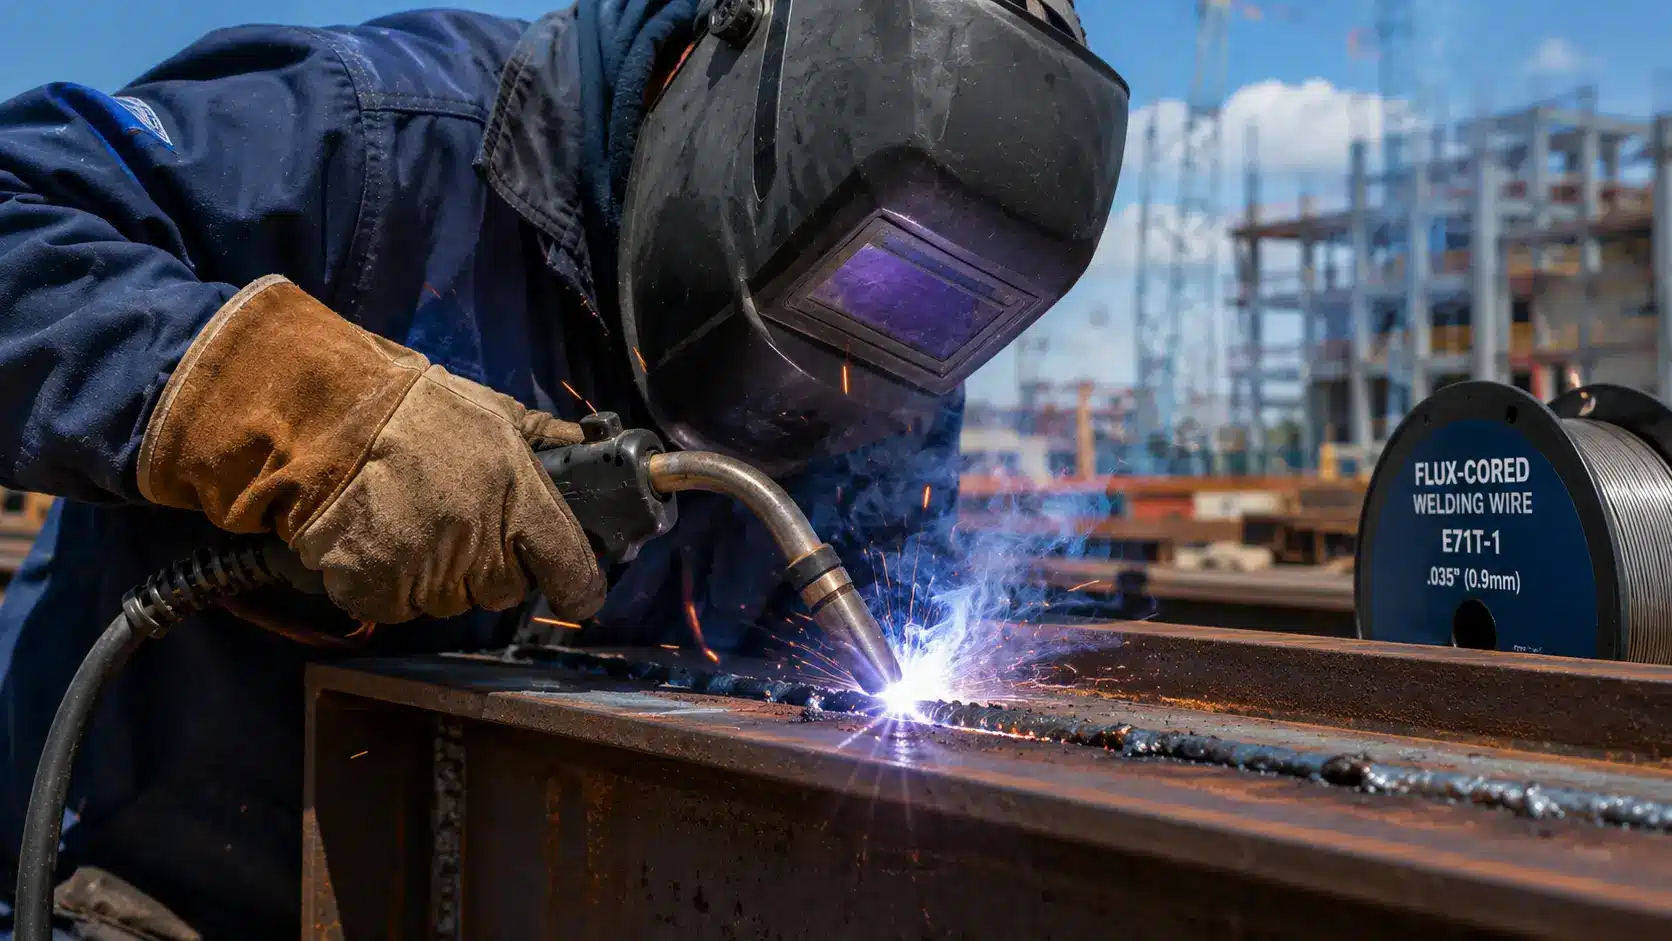
플럭스심 용접 와이어는 작업 현장이 작업장 밖으로 나갈 때 고객들이 자주 찾는 와이어입니다. 바람이 많이 부는 진입로에서의 트레일러 수리, 탁 트인 들판에서의 농기계 수리, 또는 가스 실린더를 휴대하기 어려운 이동식 용접 작업 등을 생각해 보세요. 이것은 용접기가 아닙니다.
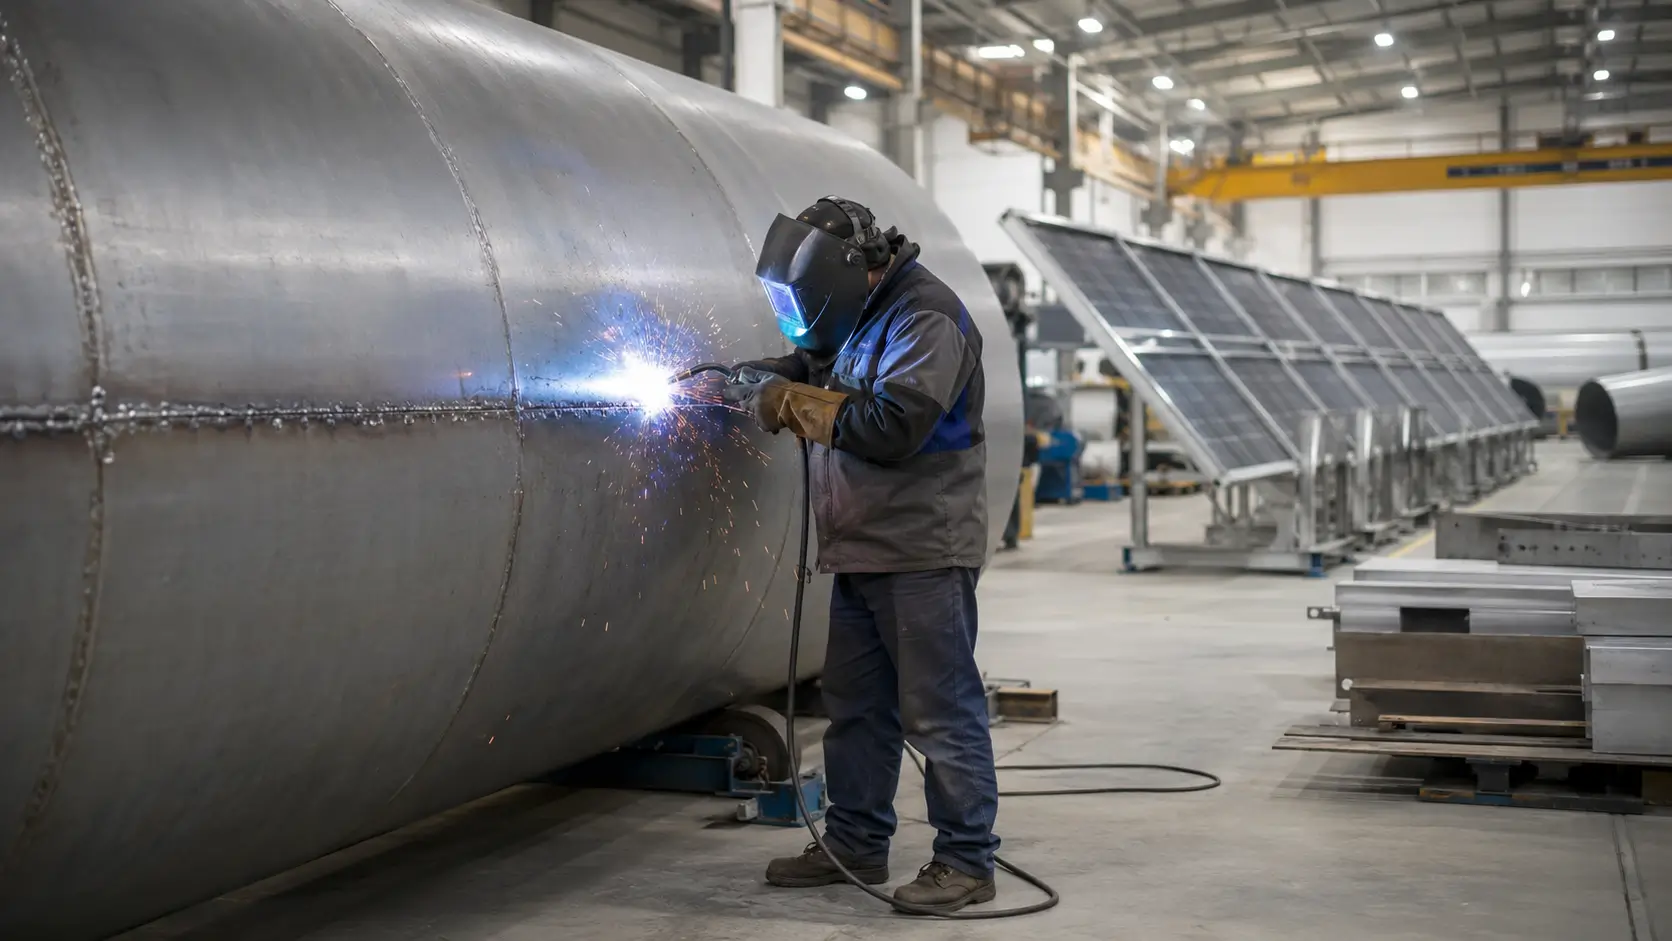
재생에너지는 용접에 대한 새로운 수요를 창출하는 동시에 품질, 내구성, 자동화 및 공정 제어에 대한 기준을 높이고 있습니다. 해상 풍력 발전 기초 구조물과 태양광 발전 지지 구조물부터 수소 탱크 및 배터리 시스템에 이르기까지, 용접 접합부는 이제 더욱 가혹한 환경에서 더욱 엄격한 신뢰성 기준을 충족해야 합니다.
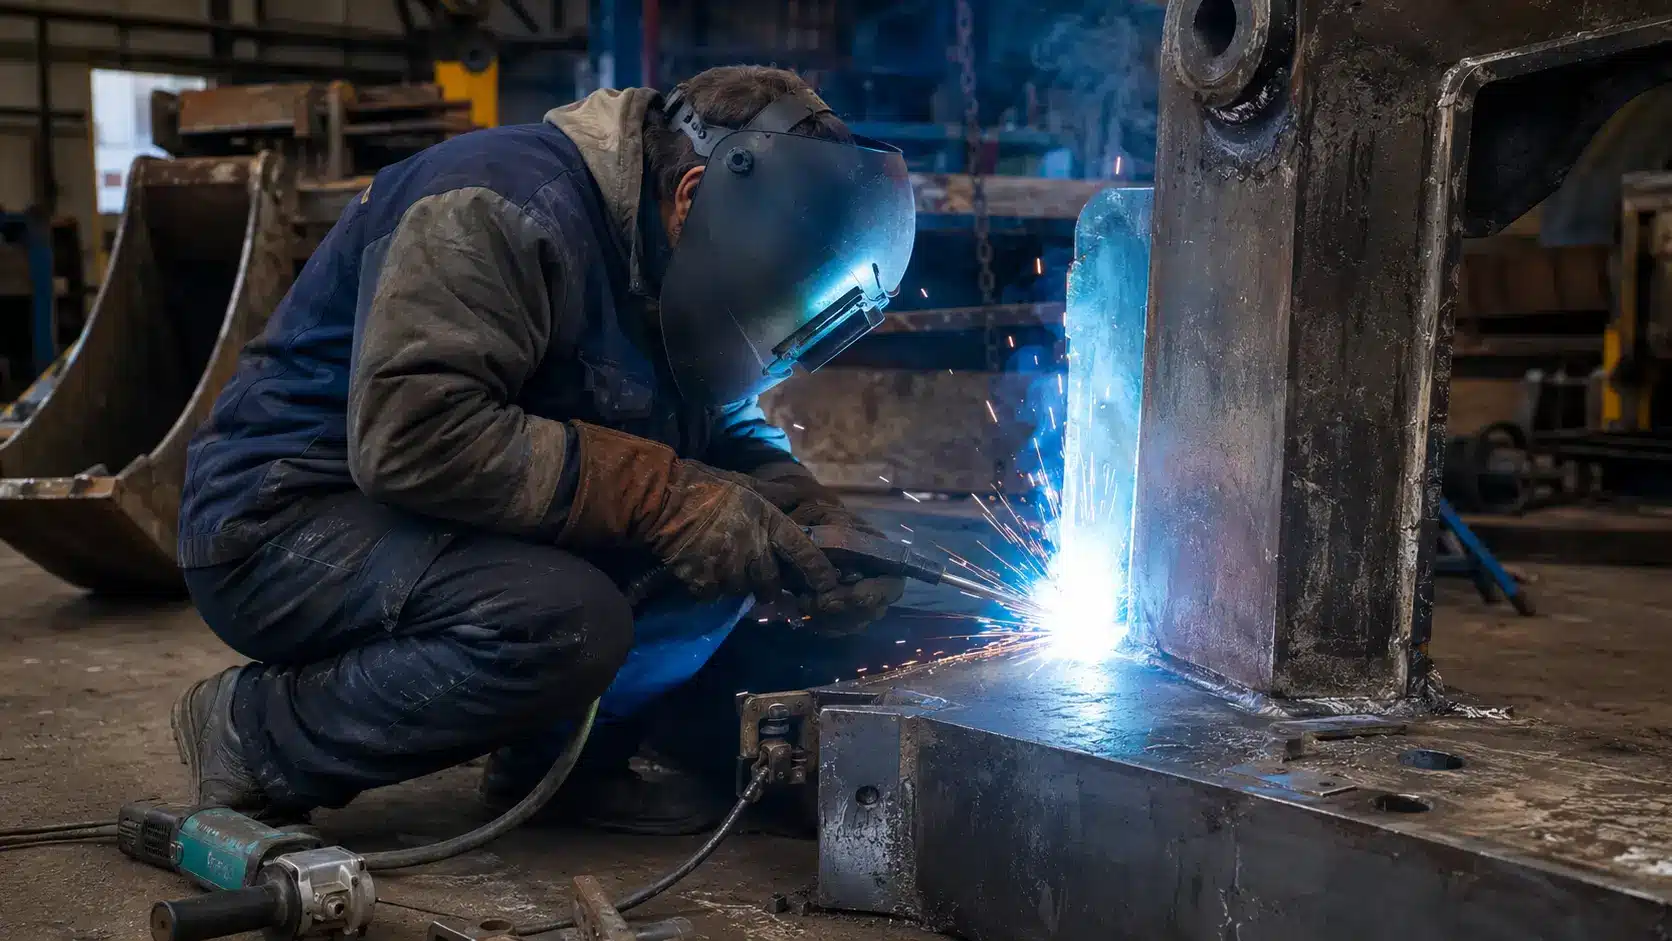
산업 및 중장비 용접은 일반적인 경량 제작 작업과는 다릅니다. 두꺼운 강판, 마모된 부품, 접근이 어려운 환경, 그리고 용접 불량 시 발생하는 막대한 가동 중단 시간 등이 수반되는 경우가 많습니다. 견고한 수리는 용접공의 숙련도뿐만 아니라 안정적인 결과물을 제공할 수 있는 적절한 용접 공정과 장비에도 달려 있습니다.
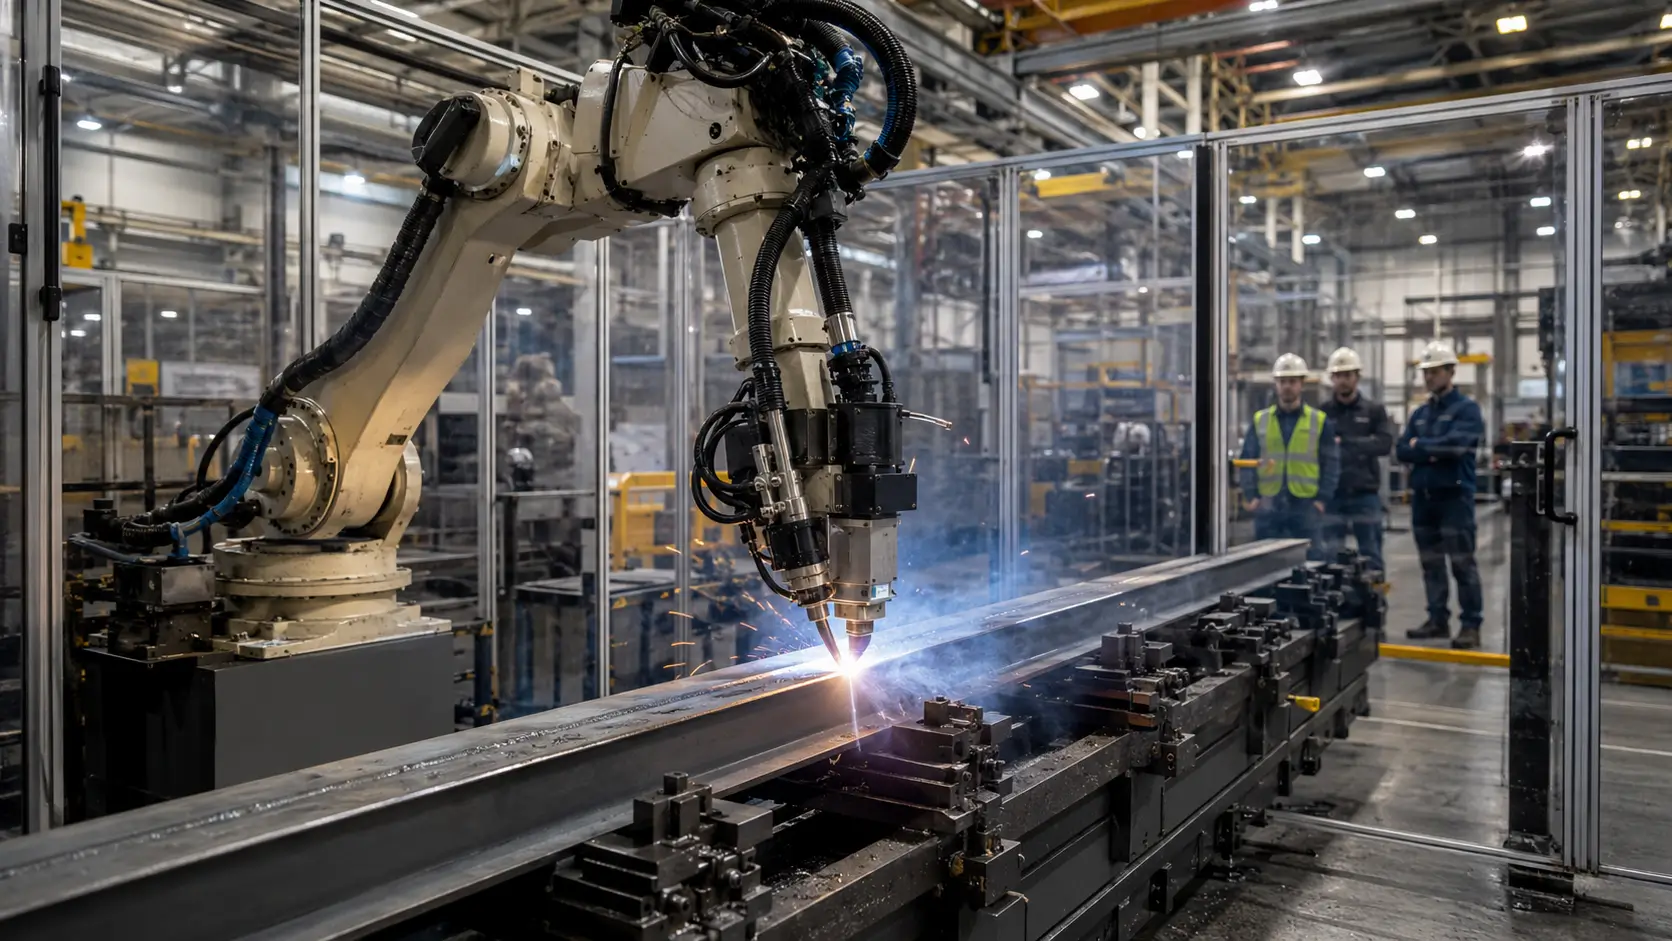
하이브리드 레이저 아크 용접(HLAW)은 동일한 용접 풀에서 레이저 빔과 아크 공정을 결합합니다. 레이저는 깊은 침투력을 제공하고, 아크는 용가재를 공급하고 작은 접합 틈새를 메우는 데 도움을 줍니다. 따라서 HLAW는 속도, 용접 깊이,
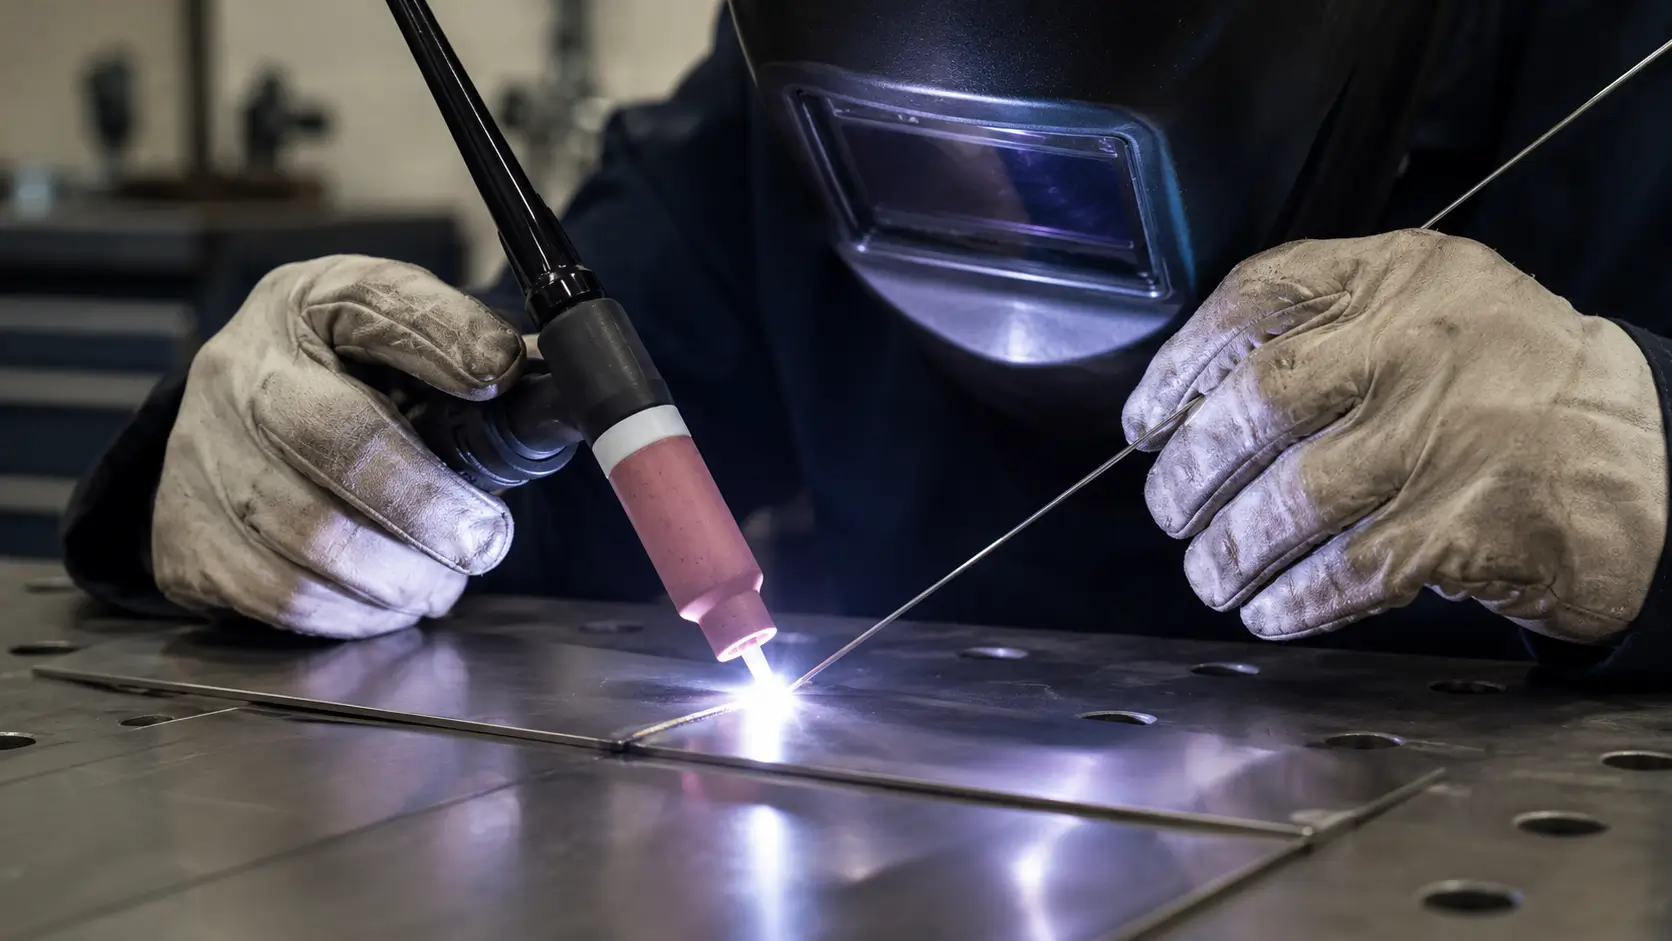
얇은 재료를 TIG 용접하는 것은 출력보다는 열 제어가 중요한 작업입니다. 1~2mm 미만의 금속에서는 오차 범위가 매우 작아, 전류가 너무 높거나, 접합 상태가 불량하거나, 용접 속도가 느리면 용접부가 타버리거나, 뒤틀림, 산화가 빠르게 발생할 수 있습니다. 목표는 작고 안정적인 용융 풀을 형성하고 용접이 완료되기 전에 계속 이동하는 것입니다.