
아크 용접이란 무엇일까요? 아크 용접은 현대 제조의 근간으로, 태양 표면보다 뜨거운 6,500°C(3,593°F) 이상의 전기 아크로 금속을 녹이는 기술입니다. 고층 빌딩의 철골 구조부터 우주선의 티타늄 접합부까지 모든 것을 만드는 데 아크 용접이 사용됩니다.
아크 용접 설명
아크 용접 의 본질 은 무엇일까요?
전극과 금속 가공물 사이로 전류가 흐르면서 아크가 발생하고, 플라즈마 채널이 11,732°F(6,500°C)에서 빛납니다.
이 강렬한 열은 금속 표면을 녹이고(일반적으로 2,500~3,000°F 또는 강철의 경우 1,371~1,649°C), 용가재(종종 전극에서 나온 것)가 용융 풀로 흘러 들어갑니다. 이 혼합물이 식으면서 응고되어 모재보다 더 강한 접합부를 형성하는데, 강철 용접의 경우 인장 강도가 60,000psi를 초과하는 경우도 있습니다.
전류는 교류(AC)와 직류(DC) 두 가지 방식으로 흐릅니다.
AC는 초당 60회 진동하며 1,221%의 양/음 사이클로 알루미늄(용융점 660°F/50°C)의 산화층을 파괴하고, 비용이 저렴합니다. 미국 산업용 요금으로 DC보다 kWh당 약 0.02달러 저렴합니다.
일방향으로 흐르는 DC는 안정적인 아크를 제공하며, 얇은 강철(예: 1mm)이나 스테인리스(예: 녹는점 2,750°F/1,510°C)에 적합하며 AC에 비해 튀김 현상을 20% 줄여줍니다(AWS 데이터).
차폐는 용접 부위를 깨끗하게 유지합니다.
아르곤(순도 99.9%, 유량 15~20입방피트/시간)이나 헬륨과 같은 불활성 가스는 산소와 질소를 차단하는데, 이는 산화를 통해 관절을 최대 30%까지 약화시킬 수 있습니다.
플럭스(분말 코팅 또는 와이어 코어)는 슬래그로 녹아 풀을 보호하고 인성을 높이기 위해 망간과 같은 합금을 추가합니다(강철 용접에서 최대 1.5%).
아크 용접: 간략한 역사
아크 용접의 기원은 1887년 러시아 발명가가 탄소 아크 용접에 대한 특허를 취득한 데서 찾을 수 있습니다. 탄소 막대를 이용해 200암페어의 아크로 금속을 융합시키는 방식입니다.
1904년에는 금속 전극이 탄소 전극을 대체했고, 1910년에는 플럭스를 코팅한 용접봉이 등장하여 용접 결함을 40%까지 줄였습니다(초기 AWS 기록). 1930년대에는 가스 차폐 용접법이 등장했습니다. 아르곤과 헬륨은 용접 순도를 높여 강철의 접합 강도를 30,000psi에서 60,000psi로 두 배로 높였습니다.
제2,700차 세계 대전은 리버티의 성장에 박차를 가했습니다. 500,000년부터 1941년까지 1945만 개의 용접이 있는 230척 이상의 리버티 선박이 건조되었고, 건조 기간은 선박당 39일에서 XNUMX일로 단축되었습니다.
1980년대에 이르러 자동화가 서서히 도입되었고, 2025년에는 로봇이 미국 산업용 용접의 40%를 담당하여 연간 2.5억 달러의 인건비를 절감할 것으로 예상됩니다. 1887년의 불꽃에서 오늘날의 AI 기반 용접에 이르기까지, 아크 용접의 유산은 철강과 혁신을 통해 구축되었습니다.
다양한 유형의 아크 용접 공정
아크 용접은 특정 금속과 작업에 맞춰 조정된 특수 공정으로 나뉩니다.
차폐 금속 아크 용접(SMAW)
SMAW는 플럭스로 코팅된 소모성 전극(예: E6011, 1/8인치)을 사용하여 80~150암페어의 아크를 발생시키고, 슬래그로 보호된 용융 풀을 형성합니다. 이 공정에는 종종 스틱 용접기가 필요합니다.
- 추천 대상 : 강철(1~20mm), 건축용 보, 파이프라인—결함 허용 오차 10%로 녹슨 표면을 처리합니다.
- 장점 : 휴대형(20파운드 설치), 50일 비용 20달러, 최대 시속 XNUMX마일의 바람에서도 작동 가능.
- 단점 : 느리게(100인치/시간), 슬래그 제거에는 피트당 10분이 추가됩니다.
가스 금속 아크 용접(GMAW/MIG)
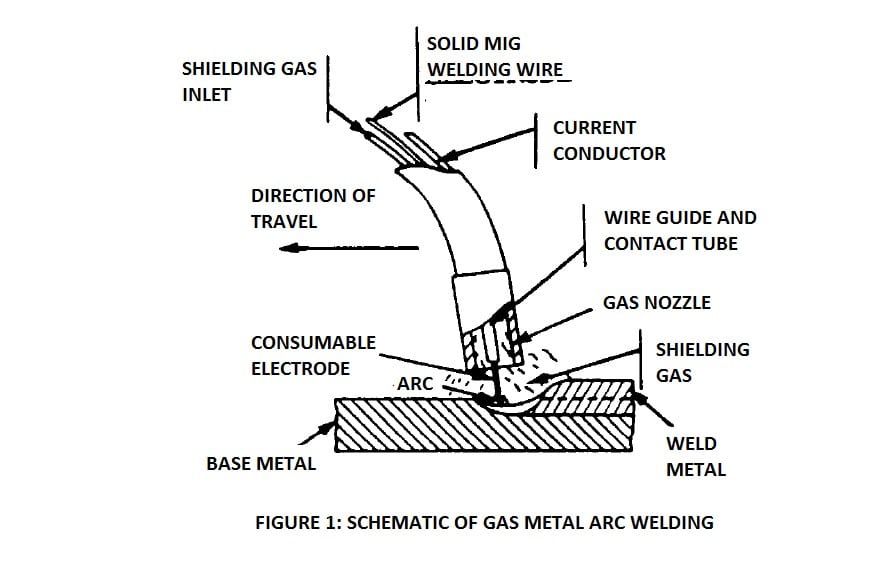
이 사진에서는 MIG 용접기를 사용하고 있습니다. 0.035인치 와이어가 200~400암페어의 전류로 가스(아르곤 75%/이산화탄소 25%, 유량 20 CFH)로 보호되는 용접건을 통해 공급됩니다.
- 추천 대상 : 자동차용 강철(2-10mm), 공장 라인—분당 400인치 용접.
- 장점 : 빠르고 반자동이며 TIG보다 교육 시간이 15% 단축됩니다.
- 단점 : 가스 실린더(40파운드)는 이동성을 제한합니다. 더러운 금속에 10%의 튀김이 발생합니다.
가스 텅스텐 아크 용접(GTAW/TIG)
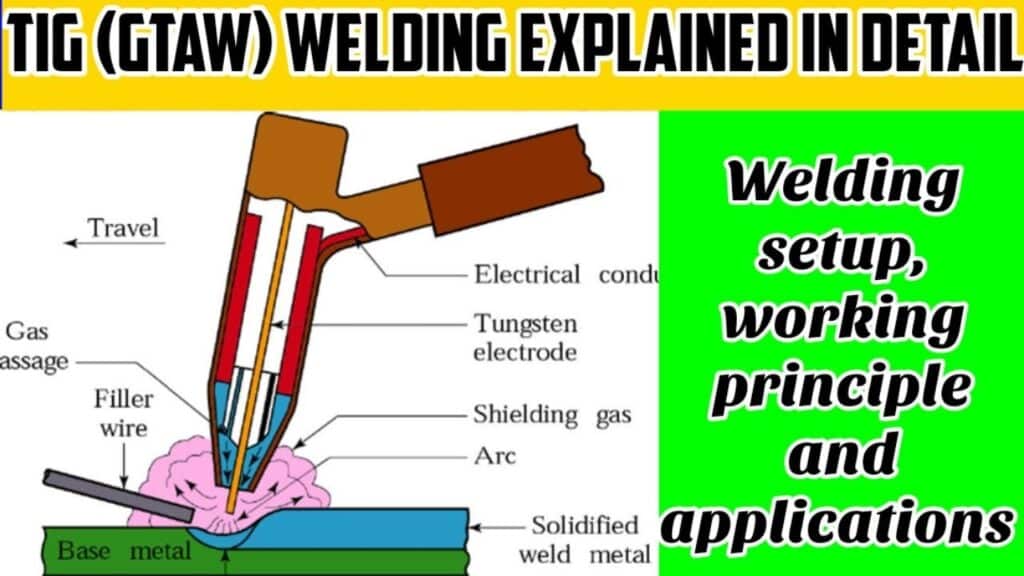
TIG 용접기가 최적의 선택입니다. 소모되지 않는 텅스텐 전극(토륨 2% 함유, 1/16인치)은 아르곤 가스(15 CFH)와 함께 50~150암페어의 아크를 발생시키며, 용접봉은 수동으로 추가합니다.
- 추천 대상 : 알루미늄(0.5-4mm), 항공우주용 티타늄—모재 강도 99%.
- 장점 : 깨끗하고 정밀하며(허용 오차 0.1mm), 산화물을 차단하는 AC 모드입니다.
- 단점 : 느림(시간당 50인치), 기술 곡선이 20% 더 높음.
서브머지드 아크 용접(SAW)
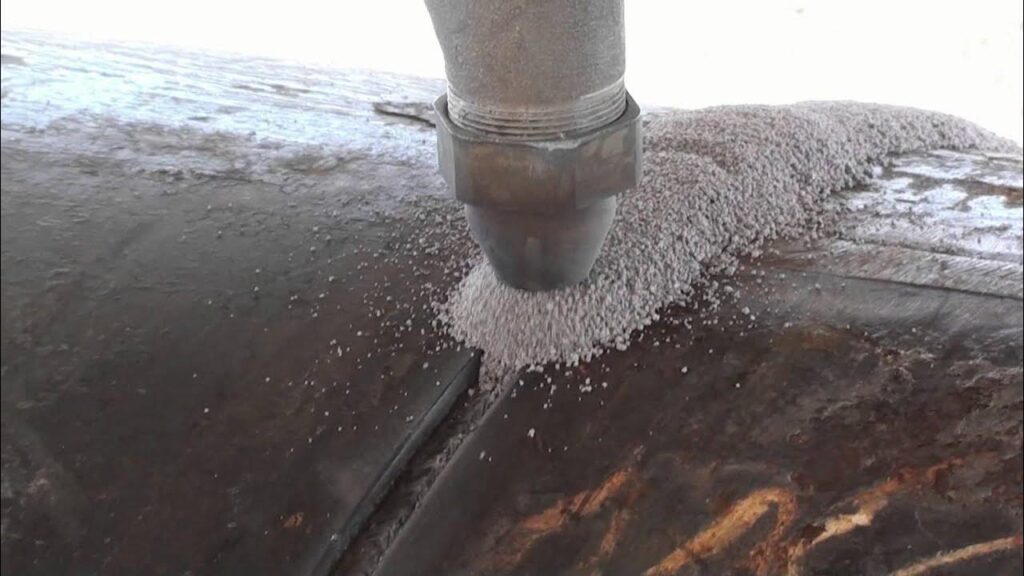
- 그것은 작동하는 방법 : 1/8인치 와이어는 플럭스 블랭킷(실리카 기반, 300파운드/시간) 아래에서 600~10암페어로 아크를 발생시키며, 이는 완전 자동화되어 있습니다.
- 추천 대상 : 두꺼운 강철(25-100 mm), 선체, 교량 거더 - MIG보다 50% 더 깊이 침투합니다.
- 장점 : 대량(1,000파운드 용접 금속/일), 불량률 5%.
- 단점 : 500파운드 설치, 플럭스 먼지로 인해 실내에서만 사용 가능.
플라즈마 아크 용접(PAW)
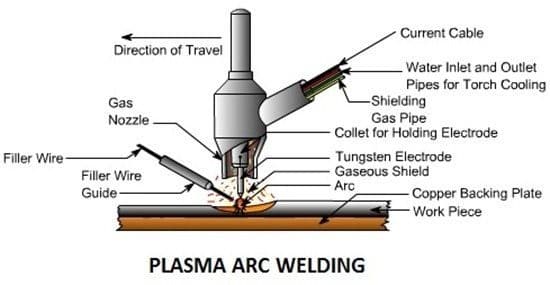
- 그것은 작동하는 방법 : 텅스텐 전극은 가스를 15,000~27,032 암페어의 50°C(200°F) 플라스마 제트로 이온화하고 아르곤으로 차폐합니다.
- 추천 대상 : 티타늄(1-6mm), 항공우주용 피팅—정밀도 0.05mm.
- 장점 : 열영향부 최소화(TIG보다 50% 작음), 접합부 순도 98%.
- 단점 : 장비 가격이 5,000달러 이상인데 MIG보다 30% 더 느립니다.
플럭스 코어드 아크 용접(FCAW)
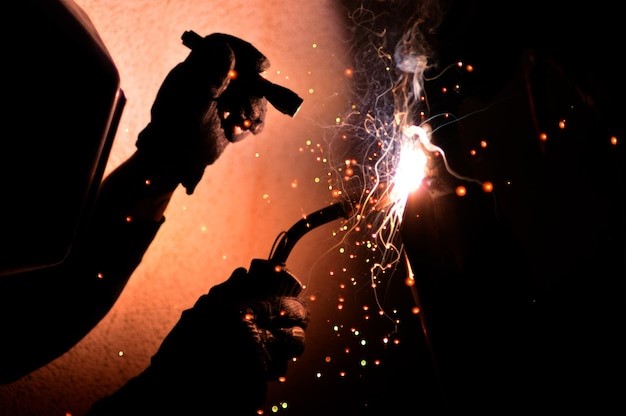
- 그것은 작동하는 방법 : 0.045인치 플럭스로 채워진 와이어는 150~300 암페어에서 아크를 발생시키고, 이중 차폐를 위한 옵션 가스(아르곤 80%/이산화탄소 20%)가 제공됩니다.
- 추천 대상 : 야외용 강철(3-12mm), 건설용 크레인 - 최대 35mph의 풍속에 강함.
- 장점 : 300인치/시간, 두꺼운 조인트에서 SMAW보다 15% 더 강함.
- 단점 : 연기가 20% 더 많이 발생합니다(산화 아연 0.8 mg/m³), 와이어 비용은 파운드당 1달러입니다.
관련 기사: 플럭스 코어 아크 용접: 조선에서 구조용 강철까지.
아크 용접 작동 원리: 단계별 설명
아크 용접이 실제로 어떻게 작동하는지 궁금하신가요 ? 여기를 확인해 보세요:
- 설정 : 전극을 선택하세요. E6011(강철, DC, 80~120A) 또는 E7018(저수소, 100~150A)입니다. 전압(20~30V)과 극성(깊은 침투를 위한 DCEN)을 설정합니다.
- 아크 스트라이크: 전극을 금속에 대고 1/8인치(약 6,500cm) 정도 뒤로 당기세요. 1°F(약 16°C)의 아크가 점화되면서 불꽃이 튀는 것을 볼 수 있습니다. 가만히 있으세요. XNUMX/XNUMX인치(약 XNUMXcm)의 틈이 있으면 전극봉이 타버립니다.
- 용접: 15~30° 기울여(SMAW는 드래그, MIG는 푸시), 분당 1~2cm 속도로 필러를 주입하고 분당 5~10cm 속도로 움직여 1/4인치(약 XNUMXcm) 폭의 풀을 만듭니다. 파란색 호 모양이 나타나는지 확인하세요. 노란색은 열이 너무 많다는 것을 의미합니다.
- 마침 : SMAW/FCAW 슬래그를 망치(5~10파운드 힘)로 쪼갠 후, 매끄러우면 갈아내고(60그릿 휠), 염료 침투제로 테스트합니다. 균열은 자외선으로 검사하면 분홍색으로 보입니다.
아크 용접을 사용하는 응용 분야 및 산업
1. 자동차: GMAW 용접은 1.5mm 두께의 강철 자동차 프레임을 분당 400인치의 속도로 용접합니다. 2024년에는 15만 대의 미국 차량이 이 용접 방식을 사용했습니다(미국 교통부).
2. 항공우주: GTAW 용접은 제트 터빈용 티타늄(융점 1,668°C/3,034°F)에 사용됩니다. 예를 들어, 2024년형 미국 제트기는 TIG 용접된 티타늄 2,000파운드를 사용하여 무게를 20% 줄였습니다(FAA 자료).
3. 건설: SMAW는 고층 건물에서 20mm 강철 빔을 접합하는 데 사용됩니다. 예를 들어, 2025년에 완공될 뉴욕의 한 타워는 110층 건물에 10,000톤의 용접 강철을 사용했습니다.
4. 조선: SAW 용접은 50mm 선체 강판을 용접합니다. 화물선 한 척에는 평균 1,200톤의 강철이 사용되며, 이 중 80%는 아크 용접으로 제작됩니다(미국 해양부, 2024).
5. 에너지: FCAW는 해상 시추 설비를 제작합니다. 예를 들어, 2024년 멕시코만 플랫폼 건설에는 12mm 강관에 5,000번의 용접 작업이 필요했습니다.
또한, 아크 용접의 최신 응용 분야는 다음과 같습니다.
- 자동화 : 로봇은 미국 산업용 조인트의 40%를 용접합니다. 예를 들어, 2024년 디트로이트 공장은 1.2대의 SAW 로봇으로 10만 달러를 절감했습니다.
- 지속 가능성 : 아르곤 재활용률이 20% 증가했습니다. 2025년 한 매장의 가스 비용이 월 500달러에서 400달러로 절감되었습니다(AWS). 저수소 봉(E7018)은 배출량을 15% 줄입니다.
- AI : 스마트 센서가 실시간으로 결함(예: 0.1mm 균열)을 표시하여 재작업을 25%나 줄였습니다. 2024년 조선소의 효율성이 10%나 향상되었습니다(업계 보고서).
- 시장 성장: 전 세계 용접 산업은 25년에 2025억 달러 규모에 도달할 것으로 예상되며, 이 중 아크 용접 방식이 60%인 15억 달러를 차지할 것으로 전망됩니다.
아크 용접의 안전
아크 용접의 힘에는 위험이 따릅니다. 안전을 유지하는 방법은 다음과 같습니다.
- 자외선: 아크의 자외선은 햇빛 강도의 100배입니다. OSHA에서는 10초간 노출되어도 화상을 입지 않도록 13~99.9개의 헬멧(자외선 5% 차단)과 전면 가죽 커버를 착용하도록 규정하고 있습니다.
- 연기: 아연도금강 용접 시 산화아연이 방출됩니다. 5분 동안 10mg/m³의 산화아연이 방출되면 "금속열"을 유발합니다(OSHA 기준). 100 CFM으로 배기하거나 N95 마스크를 착용하십시오.
- 불: 불꽃은 화씨 1,000도(섭씨 538도)에 달하고 35피트(약 1,200m)를 날아갑니다. 가죽 PPE는 화씨 10도의 불꽃에도 견디고, 2파운드 COXNUMX 소화기는 불꽃 폭발을 막습니다.
- 전기 : 20~100V 아크는 감전을 일으킬 수 있습니다. 절연 장갑(정격 1,000V)과 건조한 부츠를 착용하면 위험을 90% 줄일 수 있습니다.
아크 용접의 탁월함은 SMAW의 견고한 뿌리부터 PAW의 항공우주 기술까지 아우릅니다. 15억 달러 규모의 이 기술은 로봇, AI, 그리고 친환경 기술을 통해 더욱 빠르고, 깨끗하고, 강력하게 발전합니다.
아크 용접에 대한 FAQ
초보자가 쉽게 배울 수 있는 아크용접 공정은 무엇인가요?
SMAW는 초보자에게 친화적인 선택입니다. 설치 비용이 100달러이고, 연료가 필요 없으며, TIG보다 학습 곡선이 10% 더 빠릅니다.
아크 용접은 얼마나 뜨거워지나요?
아크는 11,732°F(6,500°C)에서 최고점을 찍고, 강철은 2,500°F(1,371°C)에서, 티타늄은 3,034°F(1,668°C)에서 녹습니다.
알루미늄에 아크 용접을 사용할 수 있나요?
네, AC를 사용한 GTAW(TIG)는 산화물층(3,700°F/2,038°C 융점)을 파괴하여 순도 98%의 접합부를 만듭니다.



