
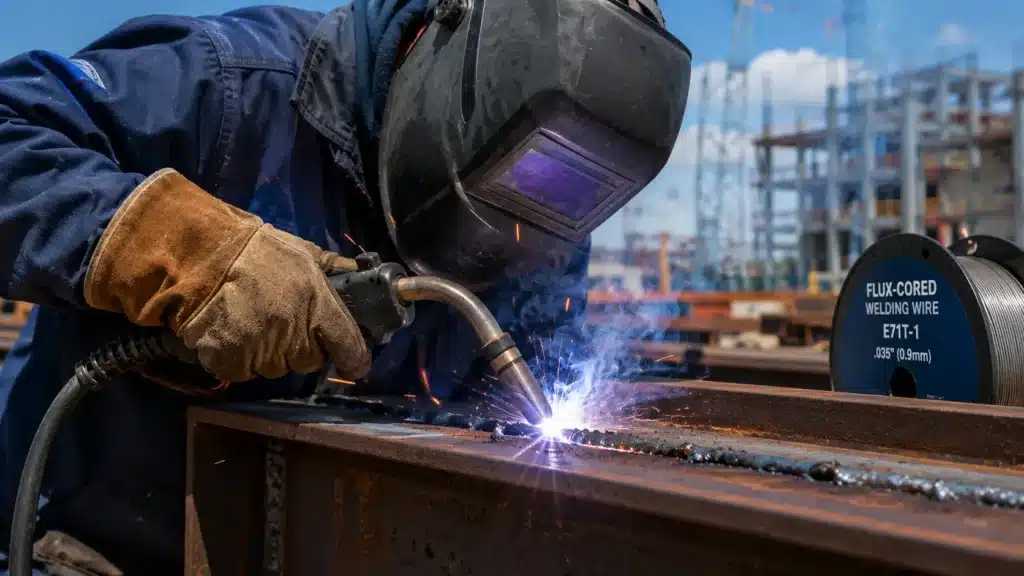
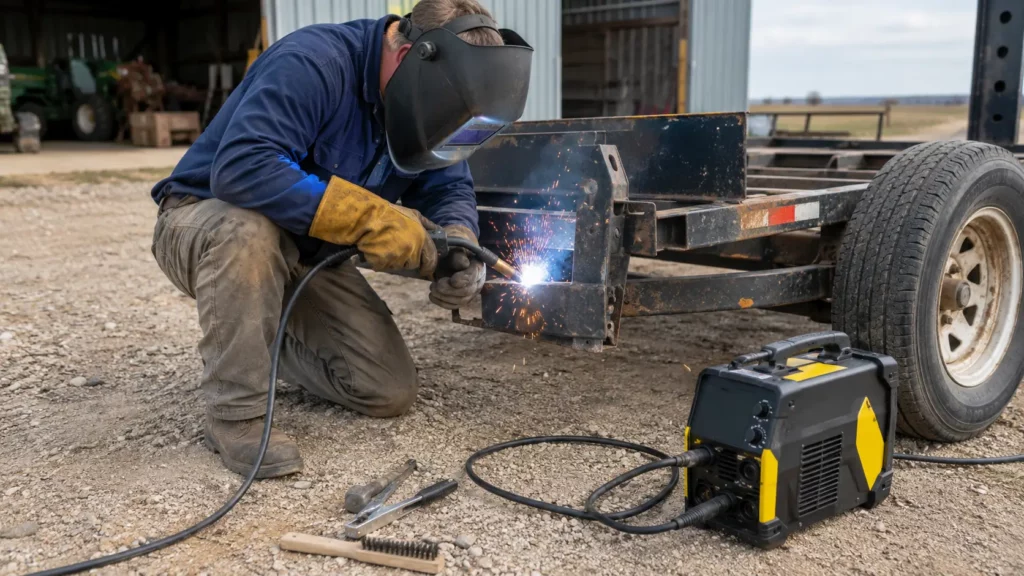
O arame tubular para soldagem é frequentemente o mais solicitado pelos clientes quando o trabalho precisa ser feito fora da oficina. Pense em reparos de reboques em estradas sinuosas, consertos de equipamentos agrícolas em campos abertos ou trabalhos de soldagem móvel onde o transporte de um cilindro de gás não é viável.
Não se trata de uma máquina de solda. É um consumível tubular usado na soldagem a arco com arame tubular (FCAW). A escolha correta depende do método de proteção, do diâmetro do arame, da classificação AWS, da polaridade e da compatibilidade com a máquina de solda MIG.
Este guia explica como comparar arame tubular autoprotegido e arame tubular com proteção gasosa, como adequar o tamanho do arame às máquinas e como evitar os problemas de configuração que frequentemente levam a reclamações ou devoluções de clientes.
O que é arame de solda com núcleo de fluxo?
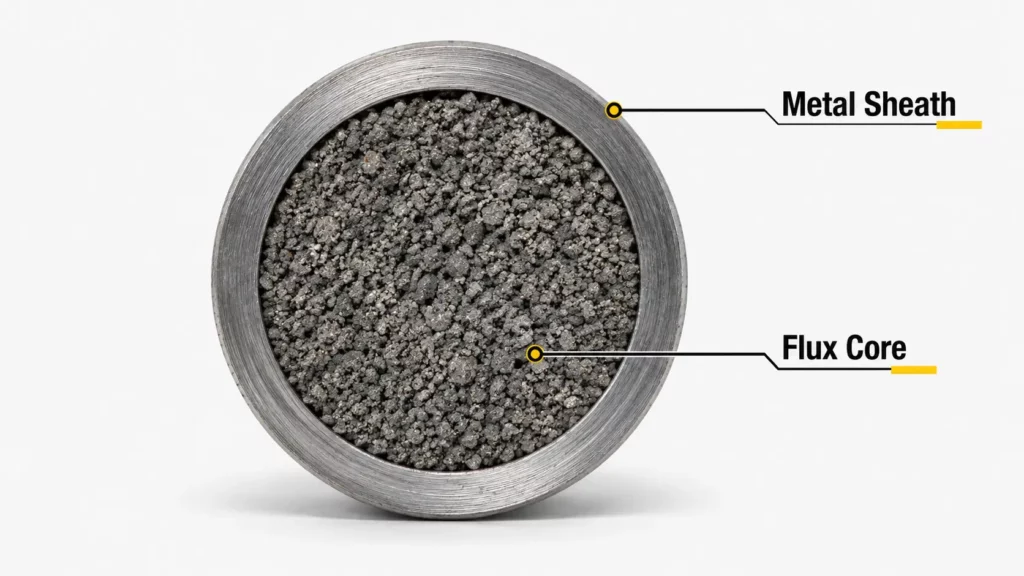
O arame tubular para soldagem é um arame metálico oco com fluxo em pó em seu interior. Ele é alimentado através de uma tocha MIG/FCAW como um arame de soldagem MIG padrão , mas o fluxo altera a forma como a solda é protegida, a quantidade de limpeza necessária e a configuração da máquina que o cliente precisa.
Como funciona o núcleo de fluxo
O arame tubular para soldagem é um arame metálico oco com fluxo em seu interior. Ele é alimentado através de uma tocha MIG/FCAW como um arame de soldagem MIG padrão, mas se comporta de maneira diferente quando o arco é iniciado.
O fluxo ajuda a proteger a solda, forma escória e influencia o comportamento do arame na máquina. Isso significa que o arame tubular não é apenas mais um tamanho de bobina. Ele precisa ser adequado ao trabalho do cliente, ao tamanho do arame, à polaridade, à configuração do rolo de alimentação e à potência de saída da máquina de solda MIG.
Por que os soldadores o utilizam?
Os soldadores escolhem o arame tubular por três razões principais: conveniência, capacidade e versatilidade.
Para trabalhos de reparo ao ar livre, serviços de soldagem móvel ou canteiros de obras, a capacidade de soldar sem arrastar cilindros de gás e sem se preocupar com a dispersão do gás causada pelo vento representa um enorme valor prático.
Além da portabilidade, o arame tubular com fluxo oferece taxas de deposição mais altas do que o arame sólido de diâmetro equivalente, tornando-o valioso para a fabricação em série, onde a velocidade é fundamental.
O processo também proporciona melhor penetração em materiais mais espessos e tolera melhor a carepa de laminação, ferrugem e contaminação superficial do que o arame sólido protegido por gás.
Qual a diferença entre o arame tubular para soldagem e o arame sólido para soldagem MIG?
O arame tubular para soldagem difere do arame sólido para MIG no método de proteção, limpeza, penetração e configuração da máquina. Essas diferenças afetam as áreas de trabalho onde cada arame apresenta melhor desempenho e o tipo de configuração de soldador necessária.
Método de proteção e condições do local de trabalho
O arame sólido MIG requer gás de proteção externo, geralmente CO2 ou uma mistura de argônio/CO2. Funciona melhor em ambientes internos ou em oficinas com condições controladas, onde o fluxo de ar não interfira na cobertura do gás.
O arame tubular autoprotegido cria uma blindagem a partir do fluxo em seu interior, dispensando o uso de cilindro de gás. Isso o torna útil para reparos externos, soldagem móvel, equipamentos agrícolas, trabalhos em reboques e outras atividades de campo.
O arame tubular com proteção gasosa ainda necessita de gás externo, mas é frequentemente utilizado em oficinas de fabricação porque permite maior produtividade e um controle mais preciso da qualidade da solda.
Penetração, respingos e limpeza
O arame tubular com fluxo geralmente proporciona uma penetração mais profunda do que o arame sólido em configurações semelhantes, especialmente em aço mais espesso. É por isso que é comum em trabalhos de reparo, fabricação pesada e aplicações estruturais.
A desvantagem é a limpeza. Muitos arames tubulares criam mais respingos e deixam escória sobre o cordão de solda. Essa escória precisa ser removida com lascas e escova antes de uma nova passada.
Por que a diferença é importante na hora de escolher equipamentos?
A soldagem com arame tubular exige a configuração correta da máquina. A máquina de solda MIG deve ser compatível com o tipo de arame, diâmetro do arame, polaridade, ponta de contato, rolo de alimentação e faixa de potência.
A polaridade é o aspecto que a maioria das pessoas interpreta incorretamente. O arame sólido para soldagem MIG geralmente funciona com polaridade CCEP (corrente contínua no sentido anti-horário). Muitos arames tubulares autoprotegidos comuns funcionam com polaridade CCEN (corrente contínua no sentido contrário ao sentido horário), mas nem todos os arames tubulares seguem essa regra. Sempre verifique a ficha técnica do arame antes de recomendá-lo ou configurá-lo para soldagem.
A alimentação do arame também é importante. O arame tubular é tubular, portanto, pressão excessiva nos rolos de alimentação pode deformá-lo. Uma boa máquina de solda MIG para arame tubular deve suportar inversão de polaridade, rolos de alimentação adequados, pontas de contato compatíveis e alimentação de arame estável.
Quais são os principais tipos de arame tubular para soldagem?
Os dois principais tipos de arame tubular para soldagem são o arame autoprotegido e o arame protegido por gás.
O arame autoprotegido costuma ser a melhor opção para reparos externos e soldagem portátil. Já o arame com proteção gasosa é geralmente mais indicado para fabricação em oficina, proporcionando maior qualidade de solda e trabalhos de produção.
Para informações básicas sobre o processo FCAW em si, veja o que é soldagem com núcleo de fluxo.
Fio tubular auto-blindado
O arame tubular autoprotegido (FCAW-S) gera toda a blindagem necessária contra a decomposição do fluxo, não necessitando de um sistema de gás externo.
Os fios autoblindados mais comuns incluem o E71T-11 e o E71T-GS, mas não são o mesmo produto. O E71T-11 é frequentemente usado para reparos e fabricação em geral, enquanto o E71T-GS é geralmente indicado para trabalhos de passagem única em aço macio mais fino.
Sempre verifique a ficha técnica do arame antes de recomendá-lo para trabalhos com múltiplas passagens, aço mais espesso ou aplicações relacionadas a normas.
Escolha arame de solda com núcleo de fluxo autoprotegido quando precisar de:
- Reparos em ambientes externos: Ela lida melhor com trabalhos de campo do que a MIG com arame sólido e gás.
- Simplicidade e portabilidade: Você não precisa transportar um cilindro de gás, um regulador e uma mangueira.
- Tolerância à ferrugem leve: Tolera ferrugem leve e carepa de laminação melhor do que o arame sólido, embora o aço limpo ainda proporcione melhores resultados.
- Serviços Gerais de Reparo: Portões, reboques, equipamentos agrícolas e reparos em terrenos são serviços comuns.
Uma observação: autoproteção não significa "ignorar o vento". Correntes de ar fortes ainda podem causar problemas de soldagem, portanto, use uma barreira contra o vento quando o local estiver exposto.
Arame tubular com proteção gasosa
O arame tubular com proteção gasosa (FCAW-G) utiliza um gás de proteção externo, normalmente CO2 ou misturas de argônio/CO2, em combinação com a proteção do fluxo.
Essa abordagem dupla proporciona um controle mais preciso sobre a composição química do metal de solda, melhores propriedades mecânicas e, frequentemente, uma aparência de solda superior em comparação com o arame autoprotegido.
Escolha arame de solda tubular com proteção gasosa quando precisar de:
- Maior produtividade: Isso permite uma deposição mais rápida em ambientes de fabricação.
- Aparência mais limpa: Geralmente proporciona um cordão mais uniforme e controlado do que o arame autoprotegido.
- Soldagem em Oficina: É mais adequado para fabricação em ambientes internos do que para reparos em ambientes externos com muito vento.
- Controle de Procedimentos: É comum em aplicações onde os requisitos do procedimento de soldagem são mais rigorosos.
Arame tubular autoprotegido versus arame tubular com proteção gasosa
| Característica | FCAW-S auto-blindado | FCAW-G com proteção a gás |
| Cilindro de gás | Não | Sim |
| Melhor ajuste | Reparos externos, trabalho de campo, serviços portáteis | Fabricação em oficina, soldagem de produção |
| Uso do vento | Melhor que processos a gás, mas não à prova de vento. | Necessita de fornecimento estável de gás. |
| Limpar | Mais escória e respingos em muitos casos. | Geralmente mais limpo do que fios autoblindados. |
| Exemplos Comuns | E71T-11, E71T-GS | E71T-1C, E71T-1M |
| Polaridade | Geralmente, usa-se DCEN para fios autoblindados de pequeno calibre, mas consulte a folha de dados. | Geralmente DCEP, mas verifique a folha de dados. |
Onde o arame de solda com núcleo de fluxo é mais útil?
O arame tubular para soldagem é mais útil para reparos externos, soldagem móvel, trabalhos em aço mais espesso e produção mais rápida em oficinas.
Reparos externos e serviços móveis
A soldagem com arame tubular autoprotegido domina aplicações onde a portabilidade e a tolerância às intempéries são mais importantes do que outros fatores. Reparos em equipamentos agrícolas, consertos em canteiros de obras, manutenção de dutos e serviços de soldagem móvel se beneficiam da eliminação de cilindros de gás e dos desafios de instalação relacionados ao vento. A capacidade de soldar materiais enferrujados, pintados ou contaminados sem extensa preparação da superfície torna a soldagem com arame tubular prática para trabalhos de reparo.
Oficina de Fabricação e Soldagem de Produção
A soldagem com arame tubular e proteção gasosa tornou-se padrão em oficinas de fabricação que produzem estruturas de aço, equipamentos pesados e componentes industriais. As taxas de deposição mais elevadas em comparação com o arame sólido permitem que os soldadores concluam as juntas mais rapidamente, aumentando a produtividade sem comprometer a qualidade. O processo também se adapta bem a sistemas de soldagem semiautomáticos e automatizados.
Aplicações estruturais e de serviço pesado
A montagem de estruturas de aço, a construção naval, a fabricação de equipamentos pesados e a fabricação de vasos de pressão frequentemente especificam o arame tubular devido à sua combinação de penetração, taxa de deposição e capacidade de soldagem em todas as posições. Os códigos de construção e as especificações de procedimentos de soldagem para aplicações estruturais muitas vezes mencionam especificamente procedimentos qualificados de soldagem com arame tubular.
Como escolher o diâmetro correto do fio tubular?
A seleção do diâmetro do fio influencia tudo, desde os requisitos mínimos de produção da máquina até as taxas máximas de deposição e as faixas de espessura de material adequadas.
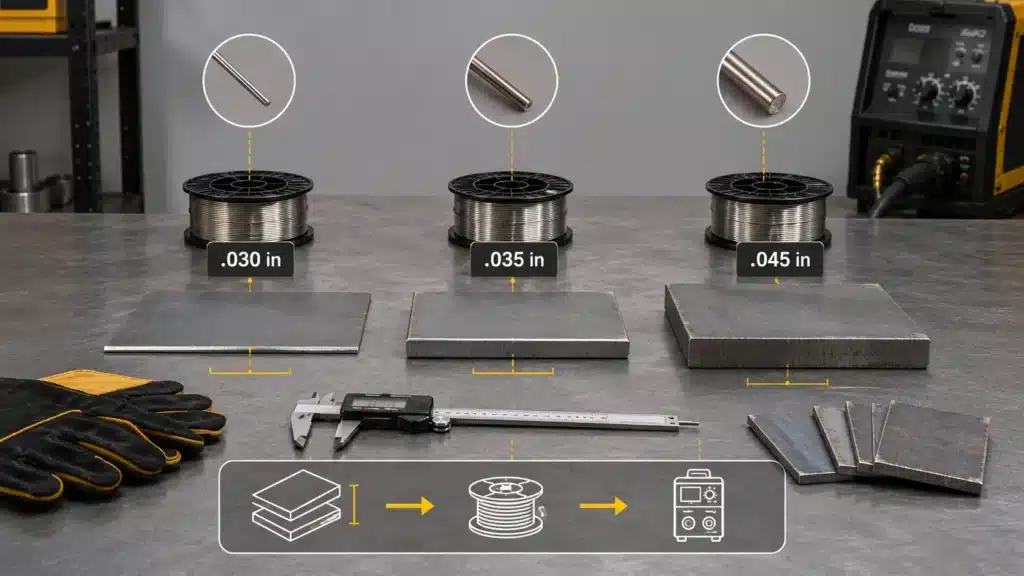
Fio de 0.030 polegadas e 0.035 polegadas
Esses diâmetros menores são adequados para máquinas de menor potência, materiais mais finos e soldagem fora de posição, onde uma menor entrada de calor ajuda a controlar a poça de fusão. O diâmetro do arame de 0.030″ funciona bem em materiais de calibre 20 até cerca de 3/16″, enquanto o de 0.035″ amplia a faixa útil para aproximadamente 1/4″ de espessura do material. Diâmetros de arame menores requerem menos corrente, tornando-os compatíveis com máquinas portáteis de 120V.
Opções de 0.045 polegadas e maiores
Arame com diâmetro de 0.045″ ou superior é indicado para aplicações de alta resistência, onde a taxa de deposição é mais importante do que o controle da entrada de calor. Esses arames maiores exigem máquinas mais robustas, geralmente modelos de 230V com capacidade de 200 amperes ou mais, mas compensam essa exigência com velocidades de soldagem drasticamente maiores em materiais espessos. Oficinas de fabricação de estruturas metálicas que soldam chapas de 3/8″ a 1″ utilizam rotineiramente arame tubular de 0.045″ devido às suas vantagens em termos de produtividade.
Diâmetro, pontas de contato e componentes de alimentação
A troca de diâmetros de arame exige pontas de contato compatíveis, possivelmente roletes de alimentação diferentes e verificação do revestimento. Uma ponta de contato dimensionada para arame de 0.035″ não alimentará corretamente um arame de 0.045″. Muitos problemas de alimentação atribuídos a “arame de má qualidade” na verdade decorrem de consumíveis incompatíveis. Ao avaliar máquinas de um fornecedor de equipamentos de soldagem, verifique quais consumíveis estão incluídos e o custo de reposição.
Quais classificações de fios do AWS Flux-Core você deve conhecer?
O sistema de classificação da American Welding Society (AWS) identifica os arames tubulares com base em suas propriedades mecânicas, usabilidade e requisitos de proteção. Reconhecer as designações mais comuns ajuda a selecionar o arame apropriado para aplicações específicas.
E71T-11 e E71T-GS
O E71T-11 é um dos arames tubulares autoprotegidos mais populares para fabricação e reparos em geral. A designação indica resistência à tração mínima de 70,000 PSI, capacidade de uso em todas as posições e operação autoprotegida.
O arame E71T-GS é geralmente usado para trabalhos mais leves, em uma única passada, em aço macio de menor espessura. É comum em pequenos reparos, fabricação de chapas metálicas e situações em que o uso de gás de proteção externo não é viável. Não o considere como um substituto geral para arames de fabricação mais grossos, que exigem múltiplas passadas.
E71T-1C e E71T-1M
Esses arames tubulares com proteção gasosa representam opções de nível industrial para fabricação em produção e soldagem estrutural. O E71T-1C utiliza gás de proteção CO2 e oferece excelente usabilidade em todas as posições. O E71T-1M utiliza uma mistura de gás argônio/CO2 para um desempenho ainda melhor fora de posição e propriedades mecânicas superiores. Ambos os arames proporcionam propriedades mecânicas superiores em comparação com as variedades autoprotegidas.
Quais são os problemas mais comuns ao usar arame tubular?
A maioria dos problemas com arame tubular decorre de polaridade incorreta, alimentação inadequada do arame, limpeza deficiente ou uma máquina de solda MIG pequena demais para o arame.
Polaridade incorreta e escolhas de configuração inadequadas
O problema mais comum com arame tubular é a polaridade incorreta. A maioria dos arames tubulares requer CCEN (eletrodo negativo), enquanto o arame sólido usa CCEP (eletrodo positivo). Usar arame tubular com polaridade CCEP causa penetração deficiente, respingos excessivos e arco instável. A pressão do rolo de alimentação também é um erro frequente de configuração. Tensão excessiva esmaga o arame tubular, causando problemas de alimentação.
Erros de técnica e limpeza
O ângulo da pistola, o ângulo de trabalho e a distância entre as passadas são mais importantes com arame tubular do que com arame sólido. A maioria das aplicações com arame tubular funciona melhor com uma distância entre 1/2" e 3/4". A não remoção completa da escória entre as passadas causa inclusões de escória que enfraquecem as soldas multipasse. A escória deve ser removida com um martelo de escória e escovada com uma escova de aço até expor o metal antes de realizar a próxima passada.
Quando a máquina é a verdadeira limitação
Às vezes, o problema não está na configuração ou na técnica, mas sim na incapacidade da máquina de trabalhar corretamente com arame tubular. Máquinas sem comutação de polaridade não conseguem lidar com arame tubular autoprotegido (geralmente DCEN) e arame blindado a gás (DCEP). Máquinas com potência insuficiente têm dificuldades com arame tubular de diâmetro maior.
Às vezes, o problema não é a técnica. A máquina de solda MIG simplesmente não possui as opções de polaridade, a faixa de saída, o ciclo de trabalho ou o sistema de alimentação necessários para aquele arame.
Uma máquina de solda MIG consegue trabalhar adequadamente com arame tubular?
Nem todas as máquinas de solda MIG "compatíveis com arame tubular" funcionam bem com todos os arames tubulares. A máquina ainda precisa da polaridade correta, da faixa de potência, da configuração dos rolos de alimentação, do tamanho da ponta de contato e do ciclo de trabalho adequados.
Compatibilidade de polaridade e processo
A verdadeira versatilidade dos arames tubulares requer a inversão de polaridade para acomodar diferentes tipos de arame. Arame autoprotegido geralmente funciona com polaridade DCEN, arame tubular com proteção gasosa geralmente requer DCEP e arame sólido sempre usa DCEP. Algumas máquinas de baixo custo anunciam "prontas para arame tubular", mas oferecem apenas polaridade DCEP, adequada para arame tubular com proteção gasosa, mas incompatível com arames autoprotegidos populares como o E71T-11.
Sistema de alimentação, faixa de produção e ciclo de trabalho
O arame tubular impõe exigências diferentes aos sistemas de alimentação de arame em comparação com o arame sólido. A construção tubular requer uma tensão mais consistente e a seleção adequada dos rolos de alimentação. A faixa de potência também é importante. Para operar com arame tubular de 0.045″ de forma eficaz, são necessários mais de 180 a 200 amperes, dependendo da espessura do material. O ciclo de trabalho torna-se crucial para a soldagem de arame tubular em produção.
Quando continuar usando seu computador atual e quando fazer um upgrade.
Sua máquina atual é suficiente se oferecer inversão de polaridade, suportar o diâmetro do fio na amperagem adequada e atender às suas necessidades de ciclo de trabalho. Uma atualização faz sentido quando você atinge frequentemente os limites de amperagem, enfrenta desligamentos térmicos, problemas de alimentação de fio ou não possui opções de polaridade para os tipos de fio que você utiliza.
Como escolher a máquina de solda certa para aplicações com arame tubular?
A seleção de equipamentos específicos para uso com arame tubular exige a avaliação de capacidades que vão além das alegações básicas de marketing de "compatibilidade com arame tubular".
Lista de verificação para configuração da máquina de solda MIG com arame tubular
- Comutação de polaridade: A máquina deve suportar a polaridade exigida pelo fio.
- Faixa de saída: A amperagem deve ser compatível com o diâmetro do fio e a espessura do material.
- Ciclo de trabalho: Utilize um ciclo de trabalho mais forte para produção ou soldagem frequente.
- Sistema de alimentação: Verifique as opções de rolos de acionamento, o ajuste da tensão de alimentação e o encaixe do revestimento.
- Consumíveis: Certifique-se de que as pontas de contato, os revestimentos e os rolos de acionamento sejam fáceis de substituir.
O que verificar antes de adicionar uma máquina de solda MIG com arame tubular à sua linha de produtos
Recomendar uma máquina de solda MIG com arame tubular é mais fácil quando a configuração é clara. A página do produto ou a ficha técnica deve indicar quais bitolas de arame a máquina suporta, quais opções de polaridade estão disponíveis e quais pontas de contato, rolos de alimentação e revestimentos são necessários.
Ao comparar modelos de um fornecedor de equipamentos de soldagem , verifique se a máquina é compatível com arame tubular autoprotegido comum, se as pontas de contato e os rolos de alimentação de reposição são fáceis de encontrar e se as instruções de instalação são claras. Esses detalhes reduzem as dúvidas sobre a instalação após a compra.
Conclusão
O arame tubular para soldagem não é difícil de entender, mas é fácil errar na escolha do tipo. Comece analisando o ambiente de trabalho e, em seguida, verifique o tipo de arame, o diâmetro, a classificação AWS, a polaridade e a potência de saída da máquina de solda MIG.
Para reparos externos e trabalhos móveis, o arame tubular autoprotegido costuma ser a opção mais fácil. Para fabricação em oficina, o arame tubular com proteção gasosa geralmente oferece melhor controle e produtividade. De qualquer forma, o arame e a máquina precisam ser compatíveis.
Se sua equipe estiver comparando máquinas de solda MIG com capacidade para arame tubular para uma linha de produtos, verifique a inversão de polaridade, a estabilidade da alimentação, o ciclo de trabalho e a disponibilidade de consumíveis antes de fazer a recomendação.
Perguntas frequentes
Sim, o arame tubular tolera a contaminação superficial substancialmente melhor do que o arame sólido com proteção gasosa. O arco forte e o fluxo formador de escória ajudam a remover ferrugem leve, carepa de laminação e até mesmo camadas finas de tinta. No entanto, ferrugem espessa, tinta grossa ou contaminação por óleo ainda exigem remoção para soldas de boa qualidade.
O arame tubular autoprotegido pode ser uma boa opção para clientes iniciantes, pois elimina a necessidade de um cilindro de gás. A configuração é mais simples, mas o cliente ainda precisa aprender sobre polaridade, distância de contato, ângulo de deslocamento e limpeza da escória. Para uma primeira experiência mais limpa, alguns clientes podem preferir o arame MIG sólido com gás de proteção.
Existem arames tubulares para soldagem de aço inoxidável, embora sejam menos comuns do que arames maciços de aço inoxidável. Arame tubular para alumínio é extremamente raro e impraticável; a soldagem de alumínio normalmente utiliza arame maciço com gás de proteção rico em argônio ou processos de soldagem TIG.
Armazene o arame tubular em local seco para evitar a absorção de umidade pelo núcleo do fluxo. A umidade causa porosidade e fissuras por hidrogênio. Sacos ou recipientes de armazenamento com dessecante e fecho hermético ajudam a manter a qualidade do arame. Alguns usuários industriais armazenam bobinas de arame tubular abertas em armários aquecidos para garantir a secagem.



