
Uma máquina de corte a plasma industrial costuma ser a melhor opção quando sua oficina corta metais mistos, peças repetitivas, perfis CNC, aço inoxidável ou alumínio. O corte oxiacetilênico ainda é uma boa escolha para aço carbono muito espesso, cortes grosseiros em campo, trabalhos de aquecimento e aplicações onde a energia elétrica ou o ar comprimido são limitados.
Este guia ajuda você a decidir qual configuração de corte se adapta melhor ao seu volume de trabalho real. Você comparará mesas de corte plasma CNC, cortadoras de plasma portáteis de alta resistência, sistemas de oxicorte, faixa de espessura, amperagem, ciclo de trabalho, tipo de tocha, requisitos de segurança e custo por peça acabada antes de investir em equipamentos ou estoque.
O que faz um cortador de plasma industrial?
Uma máquina de corte a plasma industrial corta metal condutor de eletricidade com um arco focalizado e um jato de gás de alta velocidade. Ela ajuda sua oficina a cortar perfis, furos, ranhuras, suportes, painéis e peças de reposição com mais rapidez e precisão, exigindo menos trabalho de planejamento do que muitos métodos de corte manual.
O corte a plasma começa quando um arco elétrico passa por um gás comprimido. O arco ioniza o gás, transformando-o em plasma, que derrete o metal e utiliza o fluxo de gás para empurrar o material fundido para fora da fenda de corte. Em aplicações industriais, o sistema pode ser uma máquina de corte manual para reparos, uma fonte de energia de alta potência para chapas grossas ou uma mesa CNC para a produção de peças com encaixe perfeito.
O processo funciona em metais condutores, tais como:
- aço carbono
- Aço inoxidável
- Alumínio:
- Ligas de cobre, dependendo da capacidade do sistema.
- Peças de reposição variadas encontradas em oficinas de manutenção e fabricação.
Essa variedade de materiais é um dos motivos pelos quais o plasma se tornou comum na fabricação, reparo e corte em produção. O corte oxiacetilênico é usado principalmente para cortar materiais ferrosos, enquanto o plasma oferece à sua equipe mais flexibilidade quando a carga de trabalho inclui aço inoxidável, alumínio ou metais mistos.
A escolha do gás ainda afeta a qualidade do corte, a oxidação e a vida útil dos consumíveis. Por ora, o ponto principal é simples: o plasma não é apenas uma tocha. É um sistema de corte composto por fonte de energia, tocha, suprimento de gás, consumíveis e método de controle.
Que tipos de cortadores de plasma industriais são usados na fabricação pesada?
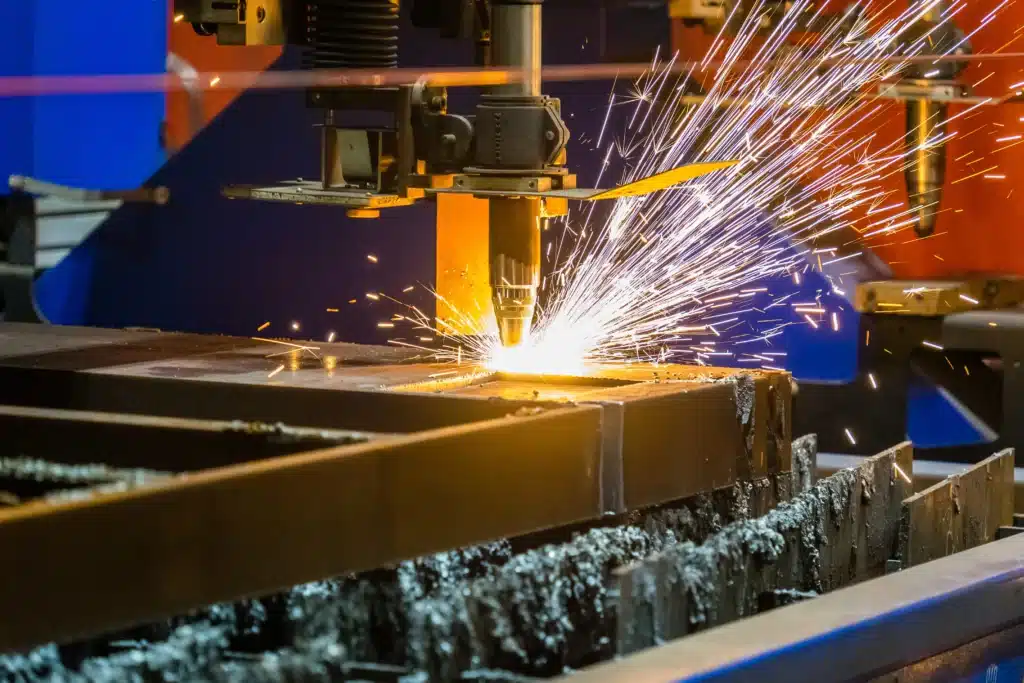
As máquinas de corte a plasma industriais geralmente se dividem em dois grupos práticos: mesas de corte a plasma CNC e máquinas de corte manuais de alta resistência. A escolha certa depende se sua equipe precisa de peças de produção repetíveis, cortes de reparo móveis ou ambos.
Mesas de plasma CNC
As mesas de corte plasma CNC utilizam um pórtico controlado por computador para movimentar a tocha sobre chapas, folhas ou peças encaixadas. São ideais para oficinas de fabricação que cortam suportes, reforços, placas de base, painéis, ranhuras e padrões de parafusos em lotes repetidos.
Um sistema CNC geralmente precisa de mais do que apenas uma fonte de energia. Sua equipe também precisa planejar o tamanho da mesa, o software de aninhamento, o controle da altura da tocha, a configuração da mesa de exaustão ou de água, os consumíveis, o aterramento, o treinamento do operador e o suporte técnico. Para um catálogo de revendedores, isso faz com que a venda de plasma CNC seja vista como um sistema completo, e não como uma venda de uma única máquina.
Cortadores manuais de alta resistência
As máquinas de corte a plasma portáteis de alta resistência são ideais para oficinas de reparo, equipes de manutenção, obras de construção, veículos de assistência técnica e trabalhos de fabricação de menor volume. São mais fáceis de movimentar do que uma mesa CNC e podem ser úteis quando sua equipe precisa de cortes rápidos em suportes, painéis, proteções, seções desgastadas ou chapas de espessura moderada.
Antes de escolher um sistema portátil, verifique a potência de entrada, a compatibilidade com geradores, a espessura de corte nominal, o ciclo de trabalho, o comprimento do cabo da tocha, as necessidades de qualidade do ar e a disponibilidade de consumíveis. Um cortador portátil que não consiga lidar com a espessura de chapa usual resultará em tempo de inatividade, cortes rejeitados e necessidade de esmerilhamento adicional.
Maçarico mecânico vs. Maçarico manual
Um maçarico mecânico geralmente é mais adequado para corte CNC, pois é montado na mesa, possui controle de altura e suporta programas de peças repetíveis. Um maçarico manual é mais indicado para reparos, cortes de layout, peças irregulares e trabalhos em que o operador precisa levar o maçarico até a peça.
Essa escolha afeta mais do que apenas o conforto. O tipo de tocha altera os consumíveis, a configuração do cabo, as necessidades de treinamento, o plano de manutenção e o estoque de peças de reposição que sua oficina ou linha de produtos precisa ter.
Como funciona o corte oxiacetilênico?
O corte oxiacetilênico utiliza gás combustível e oxigênio para aquecer o aço carbono até a temperatura de ignição, e então um jato de oxigênio oxida e remove o metal. É um processo simples, portátil e eficaz em chapas ferrosas espessas.
A chama inicia o corte, mas o oxigênio realiza grande parte do trabalho depois que o aço atinge a temperatura de corte. O oxigênio reage com o ferro quente, formando óxido de ferro, e expulsa esse óxido da fenda. É por isso que o corte oxiacetilênico é eficaz em aço macio, mas não corta aço inoxidável ou alumínio da mesma forma limpa e controlada.
A soldagem oxiacetilênica continua sendo comum na fabricação pesada porque o maçarico é robusto e o custo do equipamento é baixo em comparação com um sistema de plasma CNC. Ela também lida bem com chapas grossas. Para oficinas que cortam vigas grossas de aço carbono, chapas de sucata ou grandes seções de reparo, a soldagem oxiacetilênica ainda pode ser a ferramenta certa.
A combustão oxicombustível possui limites de materiais mais restritos.
A principal limitação é o material. O processo de oxicombustão depende da oxidação, portanto, apresenta melhor desempenho em aços de baixo e médio teor de carbono. O aço inoxidável forma óxidos refratários que resistem à reação de corte normal. O alumínio também não é cortado de forma limpa pelo mesmo método.
Para um revendedor que atende clientes de fabricação em geral, isso faz diferença. Uma máquina de corte a plasma pode atender oficinas que trabalham com materiais diversos. Já a máquina de corte oxiacetilênico atende a um público mais específico: corte de aço carbono espesso, corte em campo, aquecimento, dobra e reparos.
Como se comparam o plasma e o oxicombustível?
O corte a plasma geralmente é mais adequado quando sua oficina precisa de corte de materiais mistos, repetibilidade CNC e maior rapidez no trabalho com chapas finas a médias. Já o corte oxiacetilênico costuma ser mais indicado quando sua equipe corta aço carbono espesso, precisa de uma configuração manual de menor custo ou trabalha em condições de campo onde cilindros de gás são mais fáceis de suportar do que energia elétrica e ar seco.
| Fator | Cortador de Plasma Industrial | Corte com Oxi-Combustível |
| Melhores materiais | Metais condutores, incluindo aço carbono, aço inoxidável, alumínio e algumas ligas de cobre. | Principalmente aço carbono e alguns materiais ferrosos. |
| Força típica | Cortes rápidos, perfis repetíveis e geometria mais limpa em espessuras adequadas. | Corte prático para aço carbono muito espesso e trabalhos de separação grosseira. |
| Ajuste de automação | Ideal para mesas CNC, software de aninhamento e programas de peças repetidas. | Pode ser automatizado, mas geralmente funciona mais lentamente e adiciona mais calor. |
| Qualidade de ponta | Geralmente, a qualidade da imagem é melhor e há menos distorção térmica quando as configurações correspondem ao material. | Mais escória e uma zona afetada pelo calor mais ampla em muitos cortes. |
| Custo inicial | Maior para sistemas industriais de alto desempenho ou preparados para CNC | Mais baixo para muitas configurações de maçarico manual |
| Configuração operacional | Requer energia elétrica, ar seco ou gás de corte, consumíveis, aterramento e manutenção do maçarico. | Necessita de oxigênio, gás combustível, reguladores, mangueiras, bicos e proteção contra retrocesso de chama. |
| Flexibilidade de materiais | Melhor opção quando seu conjunto de peças inclui aço inoxidável ou alumínio. | Ajuste mais estreito quando se trabalha com metais não ferrosos ou aço inoxidável. |
| uso de reparo em campo | Útil quando há energia elétrica e ar disponível. | Útil quando a portabilidade e o corte de aço carbono espesso são essenciais. |
Use esta comparação como um primeiro filtro, não como a resposta final. A melhor escolha depende da sua combinação de materiais, espessura da chapa, volume de produção, condições de campo, tolerância de limpeza e plano de suporte para consumíveis e peças de reposição.
Qual processo funciona melhor para fabricação de peças pesadas?
O melhor processo depende do trabalho que sua equipe repete com mais frequência. O plasma geralmente assume o papel de produção. O oxiacetileno continua sendo valioso para aço carbono espesso, cortes de separação grosseiros, aquecimento e reparos em campo.
Muitas equipes de fabricação pesada utilizam ambos os processos. A verdadeira questão é qual deles protege o fluxo de produção, a qualidade do corte, o tempo de limpeza e as condições de suporte em campo.
Fabricação de aço estrutural e chapas
A usinagem a plasma é ideal para estruturas de aço quando sua oficina precisa de ranhuras, reforços, placas de base, suportes e padrões de parafusos repetíveis. O controle CNC reduz o tempo de preparação e ajuda os operadores a reproduzir o mesmo arquivo de peça.
A soldagem oxiacetilênica ainda é adequada para seções espessas de aço carbono quando o acabamento da borda é menos importante, ou quando cortes grosseiros são feitos antes da usinagem, ajuste ou retificação.
Estaleiros e Reparação de Equipamentos Pesados
Estaleiros e oficinas de reparo naval frequentemente necessitam de ambos os processos. O plasma auxilia na obtenção de formas repetíveis, bordas mais limpas, aço inoxidável e alumínio. A oxicombustão auxilia no trabalho com aço carbono espesso em condições menos controladas.
Para reparos em campo, as condições de suporte são fatores determinantes. O plasma portátil exige capacidade suficiente do gerador e ar comprimido seco. O oxiacetileno pode ser mais fácil quando a potência é limitada e o corte é irregular.
Corte de produção e peças encaixadas
O corte de produção geralmente é favorecido pelo plasma quando o número de peças é alto. Uma mesa de corte a plasma CNC permite encaixar muitas peças em uma única chapa, reduzindo o desperdício e possibilitando a repetição de arquivos em diferentes turnos.
A oxicombustão também pode ser realizada em mesas automatizadas, especialmente para chapas grossas. A desvantagem é uma velocidade mais lenta e maior aporte de calor. Para furos mais limpos, perfis mais precisos, menos necessidade de acabamento e fluxo de peças mais rápido em espessuras moderadas, o plasma geralmente é mais indicado.
Que espessura, amperagem e ciclo de trabalho você deve comparar?
Não escolha um processo de corte apenas com base na espessura máxima. Sua equipe deve comparar a espessura diária do material, a faixa de amperagem do plasma, a capacidade de perfuração da produção e o ciclo de trabalho na saída que você realmente utilizará.
Uma máquina de corte a plasma capaz de cortar uma chapa grossa nem sempre é a mais adequada para esse tipo de chapa. Em usinagem CNC, a capacidade de perfuração da produção afeta o fluxo de peças, a vida útil dos consumíveis, os cortes rejeitados e o tempo de limpeza.
Valores de espessura a verificar
Compare três valores de espessura com a sua faixa de consumo diário, não com o seu consumo máximo ocasional.
- A espessura de corte nominal indica o limite máximo que a máquina foi projetada para cortar em condições normais.
- A espessura de corte recomendada para produção é o valor a ser usado no trabalho diário, em orçamentos, no controle de estoque e em recomendações de clientes.
- A espessura de perfuração na produção é crucial para o corte CNC, pois a tocha precisa perfurar a chapa antes de seguir o arquivo da peça.
Uma regra de compra simples funciona bem: escolha uma máquina com base na espessura que sua equipe corta semanalmente e reserve uma capacidade extra para trabalhos ocasionais mais pesados. Se seus clientes cortam chapas de 1/2 polegada diariamente e chapas de 1 polegada apenas algumas vezes por mês, não escolha uma máquina apenas porque ela consegue cortar material de 1 polegada. Verifique se ela consegue perfurar e cortar chapas de 1/2 polegada na velocidade de produção, com qualidade de corte aceitável e vida útil dos consumíveis adequada.
A espessura de corte é o último dado em que se deve confiar para o planejamento da produção. Ela indica o que a máquina consegue cortar em condições ideais, e não se ela consegue perfurar, cortar e repetir peças o dia todo.
Filtros de amperagem e ciclo de trabalho
A amperagem deve ser adequada ao material que sua equipe corta com mais frequência, e não à chapa mais grossa que você corta uma vez por mês. Muitas oficinas de fabricação em geral usam sistemas de plasma de gama média para trabalhos comuns com aço, aço inoxidável e alumínio. Chapas mais grossas, velocidades de deslocamento mais altas ou cortes em grande volume podem exigir um sistema de maior potência.
O ciclo de trabalho indica por quanto tempo a máquina pode cortar com a potência nominal dentro de um período de tempo definido, sem superaquecer. Uma oficina de reparos que realiza cortes em rajadas curtas pode aceitar um ciclo de trabalho menor. Já uma equipe de processamento de chapas que trabalha com peças encaixadas ao longo de um turno precisa de um ciclo de trabalho e refrigeração mais robustos.
Grandes oficinas de fabricação não cortam apenas em mesas CNC. Sua equipe também pode precisar de uma cortadora portátil para áreas de reparo, caminhões de serviço de campo, trabalhos de manutenção e cortes rápidos de suporte quando uma peça é muito grande ou difícil de mover de volta para a mesa.
É aí que as máquinas de corte a plasma portáteis de nível industrial da YesWelder entram em ação. A CUT-55DS PRO oferece ao seu catálogo uma opção de arco piloto sem contato de 55 A com controle de temperatura de segurança, proteção contra sobrecorrente e sobrecarga, e um ciclo de trabalho de 100% a 35 A e 60% a 55 A. Para oficinas que precisam de maior capacidade de corte, a CUT-65DS PRO adiciona uma configuração de arco piloto sem contato de 65 A, controle digital por MCU, partida segura sem alta frequência e um ciclo de trabalho de 100% a 45 A e 60% a 65 A.
Ambos os modelos são ideais para atender à demanda de corte manual em ambientes industriais e de reparo, especialmente quando seus clientes precisam de suporte portátil de plasma para metais mistos, superfícies ásperas ou pintadas, trabalhos de manutenção e equipamentos de corte prontos para revenda.

Filtro de Compras Prático
| Carga de trabalho | O que verificar primeiro | Direção provável |
| Metal misto de calibre fino a 1/4 de polegada | Qualidade de corte, velocidade, consumíveis e flexibilidade de material | O plasma geralmente é o que melhor se adapta. |
| peças de produção de 1/4 de polegada a 1 polegada | Capacidade de perfuração da produção, ciclo de trabalho, ajuste CNC e tempo de limpeza. | O plasma geralmente é o que melhor se adapta. |
| aço carbono de 1 a 2 polegadas | Classe do sistema, velocidade de deslocamento, custo do combustível e expectativas de borda. | Comparação entre plasma e oxicombustão |
| Aço carbono com mais de 2 polegadas | Necessidades de corte bruto, custo do equipamento, trabalho de pré-aquecimento e condições do campo. | O oxicombustão geralmente se mantém prático. |
| Aço inox ou alumínio | Compatibilidade de materiais, escolha do gás, oxidação e qualidade da borda. | O plasma costuma ser a opção mais comum. |
Essas faixas de preço indicam a compra de filtros, não regras fixas. Confirme a ficha técnica, a classificação do ciclo de trabalho, o tipo de tocha, os requisitos de gás, a tabela de consumíveis, a quantidade mínima de pedido (MOQ), o prazo de entrega e o suporte técnico antes de se comprometer com a compra de equipamentos ou estoque.
Que características do equipamento são importantes além da potência de corte?
A potência de corte é apenas uma parte de um sistema de plasma. Sua equipe também deve comparar o fluxo de trabalho CNC, o fornecimento de gás ou ar, o conjunto de tocha, os consumíveis, as peças de reposição e o suporte técnico pós-venda.
Dois sistemas de plasma com amperagem semelhante podem apresentar desempenhos diferentes no trabalho diário. A melhor opção é aquela que sua equipe consegue configurar, manter, reabastecer e dar suporte sem interromper a produção.
Integração CNC
Para oficinas de produção, a integração CNC pode ser mais importante do que a potência de corte bruta. Procure por controle automático da altura da tocha, compatibilidade com software de aninhamento, suporte para mesa de água ou sistema de exaustão, fluxo de trabalho com arquivos de peças, aterramento, treinamento de operadores e disponibilidade de consumíveis.
Um sistema de corte a plasma CNC funciona como um sistema integrado. A fonte de energia, a tocha, a mesa, o software, o controle de altura, os consumíveis e o atendimento pós-venda influenciam a qualidade do corte e o fluxo de produção. Se uma parte desse fluxo de trabalho apresentar alguma deficiência, mesmo uma máquina de corte a plasma de alta potência pode causar atrasos, retrabalho ou peças rejeitadas.
Fornecimento de gás e ar
O ar comprimido é comum por ser acessível e fácil de fornecer. Para cortes de alta qualidade, as oficinas podem usar oxigênio, nitrogênio, misturas de argônio e hidrogênio ou outras combinações de gases, dependendo do material e da qualidade de corte desejada.
A escolha do gás afeta a oxidação, o acabamento das bordas, a vida útil dos consumíveis e o tempo de limpeza. O aço inoxidável e o alumínio geralmente exigem mais cuidado do que o aço carbono. Sempre verifique se a configuração do gás está de acordo com o manual da máquina, a tabela de consumíveis e os requisitos do trabalho.
Pacote de maçarico e consumíveis
O conjunto da tocha influencia a qualidade do corte, o conforto do operador, a manutenção e a disponibilidade de peças. Verifique o comprimento do cabo da tocha, o tipo de consumível, a disponibilidade da ponta, a vida útil do eletrodo e se sua equipe consegue substituir peças rapidamente durante o turno.
Para seus clientes, os consumíveis afetam o tempo de atividade. Se bicos, eletrodos, peças da tocha e proteções forem difíceis de substituir, uma boa máquina de corte a plasma pode ficar ociosa durante reparos ou trabalhos de produção. Antes de estocar um modelo, verifique se os consumíveis e peças de reposição correspondentes são fáceis de encomendar em quantidades repetidas.
Assistência Técnica e Suporte de Peças de Reposição
O suporte técnico é fundamental, pois os equipamentos de corte deixam de gerar lucro quando há dificuldade em encontrar consumíveis, tochas ou peças de reposição. Antes de escolher um fornecedor, confirme os termos da garantia, a disponibilidade de peças sobressalentes, o acompanhamento técnico, a quantidade mínima de encomenda (MOQ), o prazo de entrega e o suporte de embalagem.
É também nesse ponto que o suporte do fornecedor influencia a compra. Uma oficina pode escolher uma máquina de corte a plasma pela amperagem e espessura de corte, mas só continuará usando esse modelo se os termos da garantia, as peças de reposição, o acompanhamento técnico e o fornecimento contínuo de consumíveis forem confiáveis.
Quais são os pontos importantes em termos de segurança e conformidade?
Ambos os processos de corte exigem operadores treinados, EPIs, ventilação, controle de incêndio e configuração rigorosa. O corte a plasma adiciona radiação de arco, riscos elétricos, necessidade de aterramento e controle de fumos. O corte oxiacetilênico adiciona manuseio de oxigênio, gás combustível, risco de retrocesso de chama, reguladores, mangueiras, bicos e armazenamento de cilindros.
A proteção para os olhos e o rosto deve ser adequada ao processo, à amperagem e às normas do local. A norma OSHA 1910.133 fornece orientações sobre a tonalidade mínima da lente do filtro para corte a plasma e corte com oxigênio, mas sua equipe ainda deve consultar o manual da máquina, as orientações do fornecedor de EPI e os requisitos de segurança locais antes de definir a política da oficina.
Verificações de segurança do plasma
- Verifique o contato da garra de aterramento, o aterramento e o estado da tocha antes de cortar.
- Use a tonalidade de lente correta, proteção facial, luvas e EPP.
- Mantenha o ar comprimido seco e limpo.
- Ao cortar materiais revestidos, galvanizados, pintados ou de aço inoxidável, ventile o material para liberar os vapores.
- Siga as instruções do manual da máquina para o uso do gerador e a configuração elétrica.
Verificações de segurança para oxicombustão
- Utilize os reguladores, mangueiras, bicos e dispositivos antirretorno de chama corretos.
- Faça um teste de vazamento nas conexões antes de cortá-las.
- Mantenha óleo e graxa longe das conexões de oxigênio.
- Armazene os cilindros de oxigênio e gás combustível de acordo com as normas aplicáveis.
- Operadores de trem em resposta a ordens de desligamento e retrocesso de chama.
A segurança também influencia o pacote completo de equipamentos. Clientes de plasma podem precisar de EPIs, peças para tochas, suporte para ar limpo e consumíveis. Clientes de oxicorte podem precisar de reguladores, mangueiras, bicos, dispositivos antirretorno de chama, suporte para armazenamento de cilindros e materiais de treinamento.
Qual processo de corte tem o menor custo por peça acabada?
O processo de menor custo é aquele que produz peças aceitáveis com menos mão de obra, limpeza, refugo e tempo de inatividade. O plasma pode ter um custo inicial mais alto, mas pode reduzir o custo da peça final quando sua equipe precisa de cortes mais rápidos, perfis repetíveis e menos desbaste.
A soldagem oxiacetilênica geralmente tem um custo inicial menor, especialmente para o corte manual de aço carbono de grande espessura. No entanto, o custo pode aumentar quando fatores como velocidade de corte reduzida, distorção térmica, escória, consumo de gás e tempo de limpeza afetam o processo.
Compare o custo total do serviço, não apenas o preço da máquina. Inclua consumíveis, peças do maçarico, gás ou ar comprimido, eletricidade ou combustível, tempo de preparação, tempo do operador, esmerilhamento, perfurações falhas, bordas rejeitadas, tempo de inatividade, treinamento, EPI e controles de segurança.
Para seus clientes, a questão do custo geralmente se resume à carga de trabalho. Uma equipe de reparos que realiza cortes grosseiros em aço carbono espesso pode aceitar a velocidade mais lenta da oxicorte porque o custo inicial é menor. Uma oficina de fabricação que corta suportes, proteções, painéis ou peças encaixadas repetidamente pode pagar mais pelo plasma porque um fluxo de trabalho mais rápido e menos retrabalho economizam dinheiro em trabalhos repetidos.
Como escolher a configuração de corte ideal?
Escolha a configuração com base no trabalho mais repetitivo dos seus clientes, e não no nome do processo. Comece considerando a variedade de materiais, a faixa de espessura diária, as expectativas para o acabamento das bordas, as horas de corte, as condições de campo e as necessidades de suporte.
O próximo filtro é a capacidade de suporte. Uma oficina pode precisar de aninhamento CNC, corte manual para reparos ou ambos, mas a configuração só funciona se houver ar seco, gás, energia elétrica, EPIs, consumíveis e peças de reposição disponíveis.
Para o fornecimento de equipamentos de corte e soldagem , a YesWelder Wholesale oferece opções para corte a plasma portátil, incluindo cortadores de plasma industriais portáteis como o CUT-55DS PRO e o CUT-65DS PRO, além de EPIs, acessórios, consumíveis e peças de reposição. Antes de efetuar o pedido, confirme as especificações atuais do produto, a quantidade mínima de pedido (MOQ), o prazo de entrega, as opções de embalagem, os termos de garantia e o suporte pós-venda com a equipe de vendas por atacado.
Conclusão
Tanto o corte a plasma quanto o oxicorte têm seu lugar na fabricação pesada. O plasma geralmente é a melhor opção quando os clientes precisam de corte de metais mistos, fluxo de trabalho mais rápido, repetibilidade CNC e acabamento mais limpo em espessuras adequadas. O oxicorte ainda se destaca para aço carbono espesso, cortes de desbaste em campo, trabalhos de aquecimento e configurações manuais de menor custo.
A melhor compra depende da carga de trabalho, não do nome do processo. Compare a variedade de materiais, a faixa de espessura diária, a amperagem, o ciclo de trabalho, o tipo de tocha, o fornecimento de gás ou ar, os consumíveis, as necessidades de segurança e o custo por peça acabada antes de se comprometer com equipamentos ou estoque.
Se o seu catálogo atende oficinas de reparo, equipes de fabricação, equipes de manutenção ou fornecedores industriais, a YesWelder Wholesale pode atender à demanda por cortadores de plasma portáteis de nível industrial com modelos como o CUT-55DS PRO e o CUT-65DS PRO, além de máquinas de solda, EPIs, acessórios, consumíveis e peças de reposição. Entre em contato com a equipe de vendas por atacado para confirmar as especificações atuais, quantidade mínima de pedido (MOQ), prazo de entrega, termos de garantia, opções de embalagem e suporte pós-venda antes de fazer um pedido.
Perguntas Frequentes
Comece pelos trabalhos que as oficinas e equipes para as quais você vende mais realizam. Oficinas de reparo e equipes de serviço de campo podem precisar de cortadores de plasma portáteis, acessórios para oxicorte, EPIs e consumíveis, enquanto oficinas de produção também podem solicitar suporte para corte a plasma CNC.
Verifique a amperagem, o ciclo de trabalho, a espessura de corte limpo, a espessura de separação, a potência de entrada, o pacote da tocha, a disponibilidade de consumíveis e os termos da garantia. Para uso em CNC, verifique também a compatibilidade entre a máquina e a tocha e a capacidade de perfuração da produção.
Sim. Grandes oficinas ainda podem precisar de cortadores de plasma portáteis para áreas de reparo, caminhões de serviço de campo, trabalhos de manutenção e cortes rápidos de suporte longe da mesa CNC. Escolha o modelo de acordo com a faixa de espessura diária, a fonte de alimentação, a qualidade do ar e o suprimento de consumíveis.
Os itens de suporte comuns incluem EPIs, bicos, eletrodos, peças da tocha, proteções, suporte para ar limpo e consumíveis de reposição. Manter esses itens em estoque ajuda a reduzir o tempo de inatividade após a venda da máquina.
Mantenha o oxicombustível na linha de produtos quando as oficinas e equipes para as quais você vende cortar aço carbono espesso precisarem de capacidade de aquecimento ou dobra, ou trabalharem em locais onde a energia e o ar seco são limitados. O plasma e o oxicombustível geralmente desempenham funções diferentes, em vez de se substituírem completamente.



