
Se sua máquina de solda MIG continua estourando, perfurando o fio ou espalhando respingos por toda parte, a velocidade do arame e a voltagem não estão funcionando em conjunto.
A velocidade do arame controla a rapidez com que o metal de adição é alimentado na junta. A voltagem controla o comprimento do arco e o formato do cordão de solda. Quando essas duas configurações estão alinhadas, o arco soa suave e a solda fica com uma aparência limpa.
Esta tabela de velocidade e voltagem do arame para soldagem MIG fornece pontos de partida claros com base no tamanho do arame e na espessura do metal. Você também pode usá-la como um guia rápido para ajustar a velocidade e a voltagem do arame para soldagem MIG ao iniciar um novo trabalho.
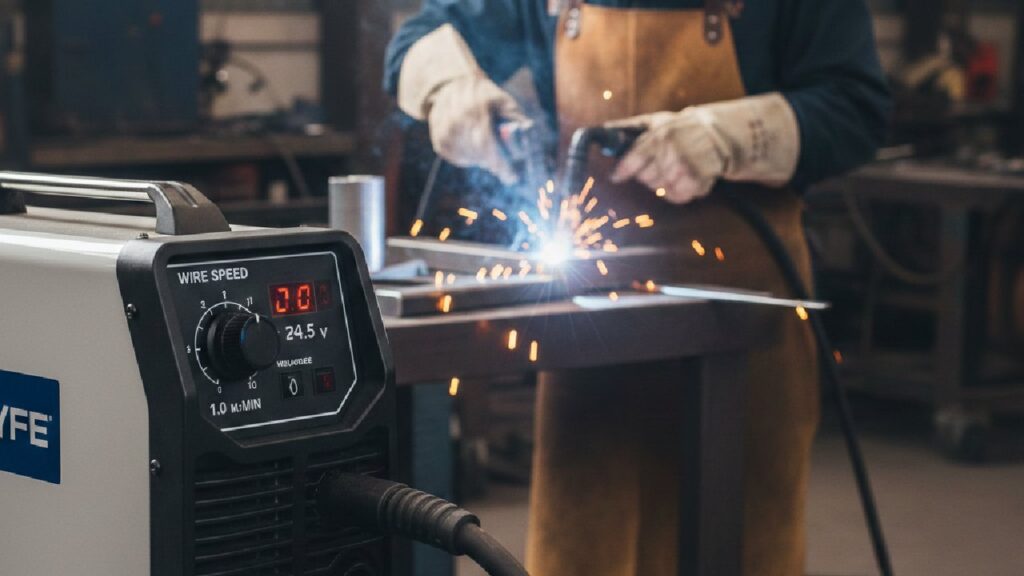
O que é a tabela de velocidade e voltagem do arame de solda MIG?
Uma tabela de velocidade e voltagem do arame de soldagem MIG fornece a voltagem (V) e a velocidade de alimentação do arame (IPM) recomendadas com base no diâmetro do arame e na espessura do material.
Considere isso como sua base de referência. Não substituirá testes reais, mas evitará que você faça suposições e desperdice arame. Comece com esses valores e, em seguida, ajuste-os de acordo com o tipo de junta, o gás de proteção e a posição de soldagem.
Configurações de fio de 0.023" (0.6 mm)
Ideal para chapas metálicas finas e trabalhos de fabricação leve.
| Espessura do material | Voltagem (V) | Velocidade do fio (IPM) |
| 1 mm | 14-15 | 90-140 |
| 2 mm | 15-16 | 120-180 |
| 3 mm | 16-17 | 150-220 |
| 4 mm | 17-18 | 180-260 |
Essa dimensão reduz o risco de perfuração e proporciona melhor controle sobre aço fino.
Configurações de fio de 0.030" (0.8 mm)
Tamanho de fio mais comum para fabricação em geral.
| Espessura do material | Voltagem (V) | Velocidade do fio (IPM) |
| 2 mm | 16-17 | 140-200 |
| 3 mm | 17-18 | 180-260 |
| 4 mm | 18-19 | 220-300 |
| 5 mm | 19-21 | 260-340 |
Este fio oferece equilíbrio entre penetração e controle para a maioria dos trabalhos em oficinas.
Configurações de fio de 0.035" (0.9 mm)
Ideal para aço de maior espessura e soldagem estrutural.
| Espessura do material | Voltagem (V) | Velocidade do fio (IPM) |
| 3 mm | 18-19 | 200-280 |
| 4 mm | 19-21 | 240-320 |
| 6 mm | 21-23 | 280-360 |
| 8 mm | 23-25 | 320-400 |
Este tamanho proporciona uma penetração mais profunda e juntas de solda mais resistentes.
Como usar corretamente a tabela de soldagem MIG?
Use a tabela como ponto de partida e, em seguida, ajuste-a com base nas condições reais de soldagem.
Os gráficos pressupõem soldagem na posição plana com gás de proteção padrão. Mas projetos reais raramente permanecem perfeitos. As folgas das juntas variam. A temperatura do metal muda. Até mesmo a potência fornecida pela sua máquina pode sofrer pequenas alterações.
Eis como ajustar com segurança:
- Ajuste a voltagem em incrementos de 0.5 a 1 volt: Pequenas alterações evitam o superaquecimento ou o corte insuficiente.
- Ajuste a velocidade do fio em incrementos de 10 a 20 IPM: saltos grandes geralmente causam instabilidade.
- Teste primeiro em uma peça de descarte: Sempre verifique a penetração antes de soldar as peças finais.
Pequenos ajustes lhe dão controle. Grandes ajustes geralmente criam novos problemas.
Por que a velocidade e a voltagem dos fios devem ser compatíveis?
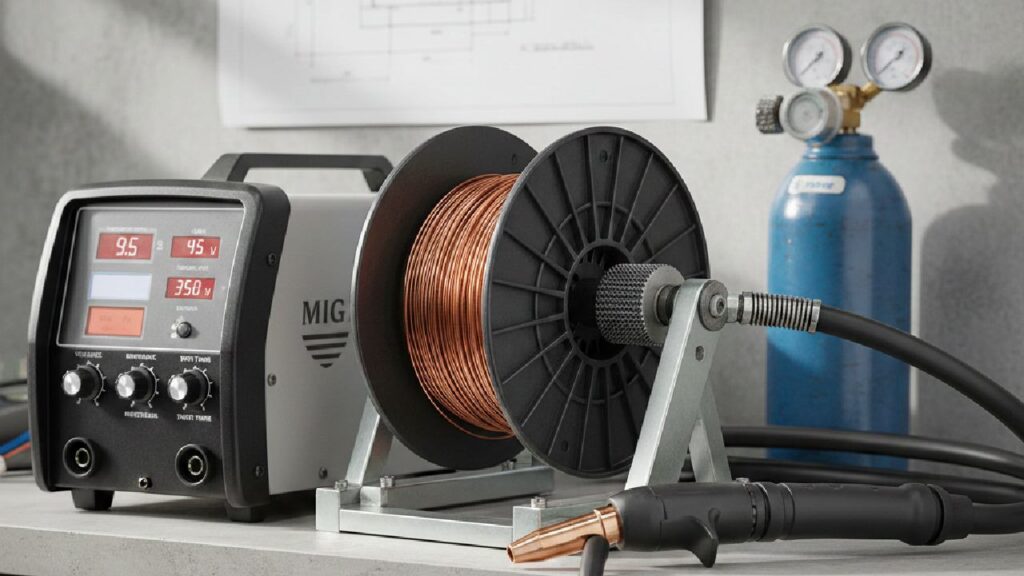
A velocidade do fio e a voltagem devem aumentar ou diminuir simultaneamente para manter a estabilidade do arco e a penetração adequada.
Se a velocidade do fio for muito alta e a voltagem muito baixa, o fio empurra fisicamente a poça de água. Você ouvirá estalos fortes e verá muitos respingos.
Se a voltagem for muito alta e a velocidade do fio muito baixa, o arco se estende por muito tempo. O cordão de solda se achata e pode formar-se uma reentrância nas bordas.
As configurações equilibradas proporcionam uma sensação diferente. Você ouvirá um som constante de "bacon fritando". A poça flui suavemente. Os respingos são mínimos. Assim que ouvir esse som, você saberá que está perto do ponto ideal.
(Se o som for parecido com o de pipoca no micro-ondas, algo está errado.)
O que acontece se a velocidade do fio for muito alta?
Quando a velocidade do arame é muito alta, ele atinge a poça de fusão antes de ter tempo de derreter. É por isso que o arco parece "empurrante" e barulhento.
Geralmente você notará:
- Os tocos do arco se estendem até a piscina.
- Sons fortes de estalo
- Grande quantidade de respingos ao redor da junta
Na maioria dos casos, a tensão está muito baixa para a velocidade de alimentação selecionada. Aumente ligeiramente a tensão para restabelecer o equilíbrio.
O que acontece se a voltagem for muito alta?
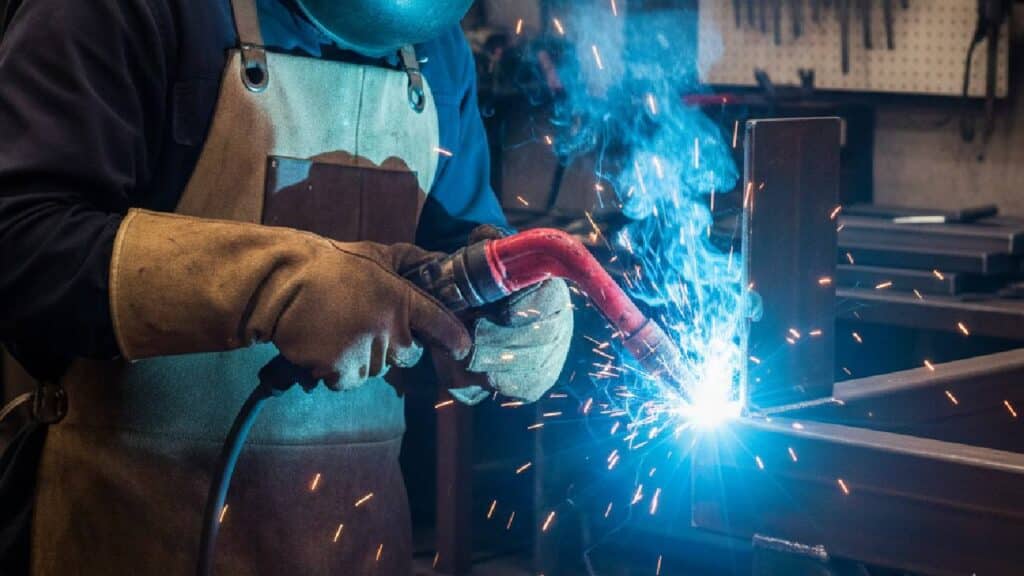
Quando a voltagem é muito alta, o arco se estende demais e perde o foco.
Você pode ver:
- Um Arco Longo e Errante
- Uma conta plana e larga
- Corte rebaixado nas bordas
Diminua ligeiramente a voltagem até que a poça de água se contraia e se torne mais controlável.
Como são e como soam as configurações equilibradas?
As configurações corretas produzem:
- Som constante de "bacon fritando"
- Perfil de cordão liso e uniforme
- Respingos mínimos
- Penetração adequada sem queimar o tecido.
Se o arco soar áspero ou estalando, algo está errado.
Como configurar a velocidade e a voltagem do arame MIG passo a passo?
Siga este método de 5 etapas para obter resultados consistentes:
Passo 1: Escolha a bitola correta do fio
Selecione um fio com base na espessura do material.
- Use 0.023″ para chapas metálicas finas.
- Use 0.030″ para fabricação em geral.
- Use 0.035″ para aço com 6 mm ou mais de espessura.
Passo 2: Defina a voltagem primeiro
Ajuste a voltagem de acordo com a tabela. A voltagem determina o comprimento do arco e o perfil do cordão de solda.
Passo 3: Aumente a alimentação do fio gradualmente
Aumente a velocidade do fio lentamente até que o arco se estabilize. Pare quando o som se tornar constante e suave.
Etapa 4: Realizar um teste de solda
Sempre solde em um pedaço de metal de mesma espessura. Verifique a penetração e o formato do cordão de solda.
Etapa 5: Ajuste fino em pequenos incrementos
Faça apenas pequenas alterações. Grandes alterações geralmente ultrapassam o intervalo correto.
Quais configurações de MIG você deve usar para diferentes materiais?
Metais diferentes reagem de forma diferente ao calor, por isso as configurações variam.
Aço Suave
O aço macio segue os valores padrão da tabela.
Use uma mistura de 75/25 argônio-CO₂ para um desempenho de arco suave.
Aço inoxidável
O aço inoxidável requer uma velocidade de fio ligeiramente menor para controlar a entrada de calor.
Utilize misturas com maior teor de argônio para obter melhor estabilidade.
Alumínio:
O alumínio requer:
- Velocidade do fio mais alta
- Gás de proteção de argônio puro
- Sistema de alimentação de arame suave
O alumínio derrete mais rápido, por isso o controle preciso é fundamental.
Como o gás de proteção afeta a tensão e a velocidade do fio?
Diferentes gases de proteção alteram o comportamento do arco elétrico.
O CO₂ 100% puro atinge temperaturas mais altas e tem um comportamento mais agressivo. Ele proporciona uma penetração mais profunda, mas produz mais respingos. Geralmente, é necessário um pouco mais de voltagem para estabilizar o arco. Os fabricantes costumam usá-lo em estruturas de aço espessas, onde a resistência é mais importante do que a aparência.
A mistura 75/25 de argônio e CO₂ proporciona um arco mais suave e um cordão de solda mais limpo. É por isso que a maioria das oficinas a utiliza para aço macio. Ela equilibra penetração e controle sem deixar resíduos excessivos.
As misturas de argônio 90/10 criam um arco mais suave e estável com menor aporte de calor. São ideais para materiais finos e aço inoxidável.
Se você trocar de gás, não espere que suas configurações antigas se comportem da mesma maneira. Ajuste ligeiramente a voltagem e teste novamente.
Como saber se as configurações da sua soldagem MIG estão corretas?
Configurações corretas de soldagem MIG produzem indicadores visuais e sonoros nítidos.
Olhe para:
- Som de arco constante
- Conta plana e uniforme
- Salpicos mínimos
- Alimentação de arame consistente
- Penetração adequada sem perfuração
Se a penetração for fraca, aumente ligeiramente a tensão e a velocidade do fio.
Guia de soluções rápidas (Solução rápida de problemas)
Se você deseja uma maneira mais rápida de ajustar suas configurações, use esta lista de verificação rápida:
- Estalos e respingos: Tensão muito baixa para a velocidade do fio → Aumente a tensão ligeiramente.
- Fiação interrompida: Velocidade do fio muito alta para a sua tensão → Aumente a tensão ou diminua a velocidade de alimentação.
- Contas planas e largas: Tensão muito alta → Reduza ligeiramente a tensão
- Cordão instável: Tensão muito baixa → Aumente a tensão ligeiramente
- Penetração fraca: Entrada de calor muito baixa → Aumente a tensão e a velocidade do fio simultaneamente
Quais são os problemas e soluções mais comuns na soldagem MIG?
A maioria dos problemas com soldagem MIG está relacionada ao equilíbrio térmico. Veja como identificá-los e corrigi-los:
- Salpicos excessivos: Baixa tensão ou velocidade excessiva do fio causam transferência instável. Aumente ligeiramente a tensão ou reduza a velocidade de alimentação.
- Perfuração: Calor excessivo para metal fino. Reduza a voltagem e a velocidade do fio simultaneamente.
- Penetração deficiente: a entrada de calor é muito baixa. Aumente gradualmente a tensão e a velocidade do fio.
- Fiação incompleta: A alimentação do fio está muito rápida para a tensão selecionada. Aumentar o voltagem ligeiramente.
- Cordão alto e irregular: a voltagem está muito baixa. Aumente a voltagem para achatar o cordão e melhorar a fusão.
Quais fatores avançados afetam a velocidade e a voltagem do fio MIG?
Mesmo configurações perfeitas em gráficos podem mudar quando você está soldando na prática. Aqui estão as três variáveis que mais rapidamente desestabilizam as configurações.
Comprimento do Stick-Out
A extensão do eletrodo afeta diretamente a entrada de calor. Uma extensão maior reduz a corrente e a penetração. Mantenha-a entre 9,5 mm e 12,7 mm para uma transferência estável. Se a penetração cair repentinamente, verifique primeiro a extensão do eletrodo.
Posição de Soldagem
A soldagem vertical e sobrecabeça requer menor aporte térmico para evitar que a poça de fusão escorra. Reduza ligeiramente a tensão e a velocidade do arame ao soldar fora de posição.
Tipo de máquina
As máquinas de solda inversora oferecem um controle de tensão mais preciso do que as máquinas com transformador. Duas máquinas configuradas para 18 volts podem apresentar comportamentos diferentes. Sempre faça testes em peças de descarte ao trocar de equipamento.
Conclusão
O equilíbrio entre a velocidade do arame e a voltagem é fundamental para uma soldagem MIG eficiente.
Comece com a tabela. Teste em um pedaço de metal descartável. Ajuste em pequenos incrementos. Ouça o arco e observe a poça de fusão. Quando o som se estabilizar e o cordão fluir uniformemente, você estará na faixa correta.
Com o tempo, você não dependerá tanto de partituras. Você dependerá mais da sua intuição e do som.
Se você estiver instalando uma nova máquina ou atualizando seu equipamento de soldagem, escolha componentes que ofereçam controle de voltagem estável e alimentação de arame consistente. Essa estabilidade torna o ajuste mais rápido e a soldagem mais limpa.
Perguntas frequentes sobre a velocidade e a voltagem do arame MIG
A voltagem e a velocidade do arame corretas dependem do diâmetro do arame e da espessura do metal. Por exemplo, um arame de 0.030″ em aço de 4 mm normalmente requer 18–19 volts e 220–300 IPM (polegadas por minuto). Sempre comece com uma tabela de soldagem e ajuste os parâmetros com base no som do arco e na aparência do cordão de solda.
Sim. Na soldagem MIG, a velocidade de alimentação do arame controla diretamente a amperagem. Aumentar a velocidade do arame aumenta a corrente, enquanto diminuí-la reduz a amperagem. A voltagem permanece separada e controla o comprimento do arco.
Tensão excessiva cria um arco longo e instável, resultando em um cordão de solda largo e plano. Isso pode causar mordedura e excesso de calor. Diminua ligeiramente a tensão se o arco soar áspero ou se o cordão de solda estiver muito largo.
O fio de 0.8 mm é mais adequado para aço de espessura média e fabricação em geral. O fio de 0.9 mm proporciona maior penetração e é indicado para materiais mais espessos, mas requer maior tensão e velocidade de corte.
Para reduzir respingos, equilibre a tensão e a velocidade do fio, use gás de proteção 75/25, mantenha a distância correta entre o fio e a superfície de contato e limpe o metal base. A maioria dos respingos resulta de um desequilíbrio nos parâmetros.



