
Tratamento térmico pré e pós-soldagem — pré-aquecimento antes da soldagem e tratamento térmico após a soldagem — garante que as soldas sejam fortes, duráveis e seguras. Os processos de tratamento térmico pré e pós-soldagem são úteis para o sucesso do projeto.
Continue lendo e saiba mais!
O que é tratamento térmico pré e pós-soldagem?
O tratamento térmico de pré-soldagem, ou pré-aquecimento, envolve o aquecimento do material de base antes da soldagem para reduzir gradientes térmicos, evitar rachaduras induzidas por hidrogênio e melhorar a soldabilidade.
O tratamento térmico pós-soldagem aplica calor controlado após a soldagem para aliviar tensões residuais, revenir zonas endurecidas e melhorar as propriedades do material. Esses processos garantem que as soldas atendam a padrões rigorosos, reduzindo os riscos de erros comuns de soldagem.
Normas como ASME Seção VIII, AWS D1.1 e API 510 regem o tratamento térmico pré e pós-soldagem. Esses códigos especificam:
- Faixas de temperatura: Por exemplo, 600–700°C para PWHT em aço carbono.
- Tempos de imersão: Normalmente 1 hora para cada 25 mm de espessura.
- Taxas de resfriamento: Controlado para evitar choque térmico.
A não conformidade pode levar à rejeição de soldas, retrabalhos dispendiosos ou riscos à segurança. Por exemplo, a Seção VIII da ASME exige PWHT para vasos de aço carbono com espessura superior a 38 mm para garantir a integridade estrutural.
Principais aplicações
O tratamento térmico pré e pós-soldagem é fundamental em indústrias de alto risco. Por exemplo, o tratamento térmico pré-soldagem (PWHT) é obrigatório para vasos de pressão de paredes espessas para evitar falhas catastróficas sob alta pressão, enquanto o pré-aquecimento garante soldas sem trincas em climas frios.
Aqui estão algumas aplicações principais:
| Expertise | Aplicação |
| Petróleo e gás | Soldagem na indústria de petróleo e gás é comum na construção de dutos, vasos de pressão e plataformas offshore. |
| Indústria aeroespacial | As lâminas da turbina, o trem de pouso e os componentes da fuselagem são essenciais para soldagem na indústria aeroespacial. |
| Mercado De Geração De Energia | Tubos de caldeira, vasos de reatores nucleares e turbinas a vapor. |
| construção naval | Cascos, eixos propulsores e juntas de alta resistência. |
| Construção | Pontes, estruturas de arranha-céus e maquinário pesado. |
Tratamento térmico pré-soldagem (pré-aquecimento)
Por que o pré-aquecimento é essencial?
- Reduzindo Gradientes Térmicos: Minimiza distorções e rachaduras garantindo aquecimento uniforme em toda a zona de solda.
- Prevenção de rachaduras induzidas por hidrogênio: Elimina umidade e hidrogênio, essenciais para materiais como aços de baixa liga.
- Melhorando a soldabilidade: Melhora a fusão e reduz imperfeições de solda, especialmente em seções espessas.
- Melhorando a segurança do trabalhador: Estabiliza o banho de solda, reduzindo o sopro do arco e respingos.
Processo e Parâmetros
Os materiais que requerem pré-aquecimento incluem aços carbono, aços de baixa liga de alta resistência (HSLA) e ligas de cromo-molibdênio. Isso envolve o aquecimento do material base a uma temperatura específica antes da soldagem:
Faixas de temperatura (de acordo com a AWS D1.1):
- Aço carbono: 50–150°C.
- Aço de liga leve: 100–250°C.
- Ligas de cromo-molibdênio: 200–350°C.
Métodos :
- Aquecimento por resistência: Almofadas elétricas fornecem aquecimento preciso e localizado para pequenos componentes.
- Aquecimento por indução: Bobinas eletromagnéticas aquecem grandes estruturas rapidamente, ideais para tubulações.
- Aquecimento por chama: Maçarico de propano ou oxiacetileno são econômicos, mas menos precisos, usados em aplicações de campo.
Monitoramento :
- Termopares: Anexado ao material para dados de temperatura em tempo real.
- Termômetros infravermelhos: Medição sem contato para segurança.
- Registradores de dados: Registre perfis de temperatura para garantia de qualidade.
Erros e riscos comuns
- Subaquecimento: Não consegue evitar o craqueamento por hidrogênio, especialmente em materiais espessos ou com alto teor de carbono.
- Superaquecimento: Provoca o crescimento de grãos, reduzindo a resistência e a tenacidade do material.
- Aquecimento irregular: Cria tensões térmicas, levando à distorção.
Tratamento térmico pós-soldagem (PWHT)
Benefícios do tratamento térmico pós-soldagem
O tratamento térmico pós-soldagem oferece vantagens críticas:
- Relaxamento do estresse: Reduz tensões residuais da soldagem, prevenindo distorções e rachaduras.
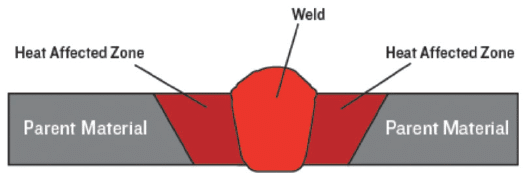
- Temperamento: Suaviza zonas endurecidas na zona afetada pelo calor (ZTA), melhorando a ductilidade.
- Remoção de Hidrogênio: Elimina o hidrogênio preso, reduzindo os riscos de rachaduras tardias.
- Resistência Melhorada: Aumenta a resistência à fratura frágil, essencial para aplicações de baixa temperatura.
- Resistência à Corrosão: Minimiza a corrosão sob tensão em ambientes agressivos, como plataformas offshore.
Por exemplo, o PWHT em um vaso de pressão de aço carbono pode aumentar sua vida útil de fadiga em 25 anos, economizando milhões em custos de manutenção.
Processo e Parâmetros
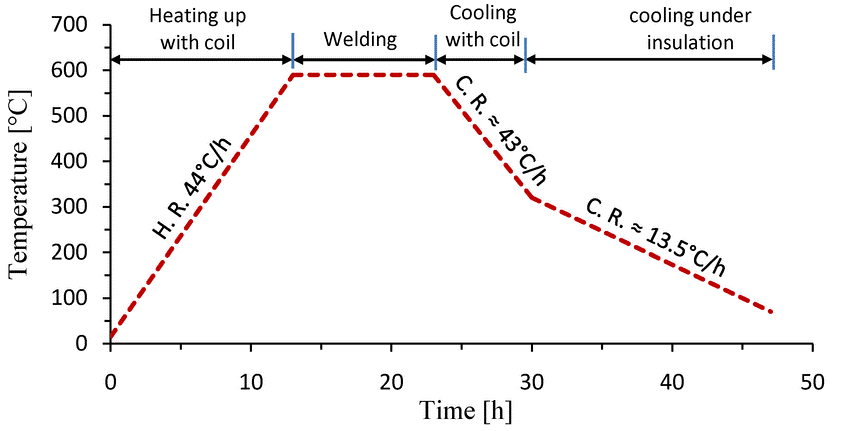
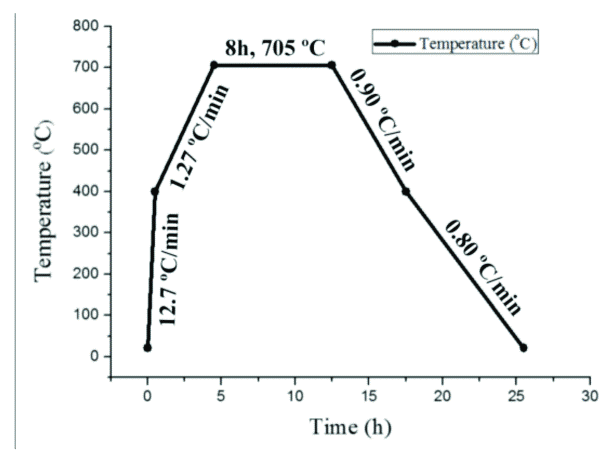
O PWHT envolve aquecer o componente soldado, mantê-lo em uma temperatura alvo e resfriá-lo gradualmente.
1. Faixas de temperatura (conforme a Seção VIII da ASME):
- Aço carbono: 600–700°C.
- Aço de liga leve: 650–760°C.
- Ligas de cromo-molibdênio: 700–900°C.
2. Métodos :
- Baseado em forno:Componentes inteiros são aquecidos em fornos grandes, ideais para vasos de pressão.
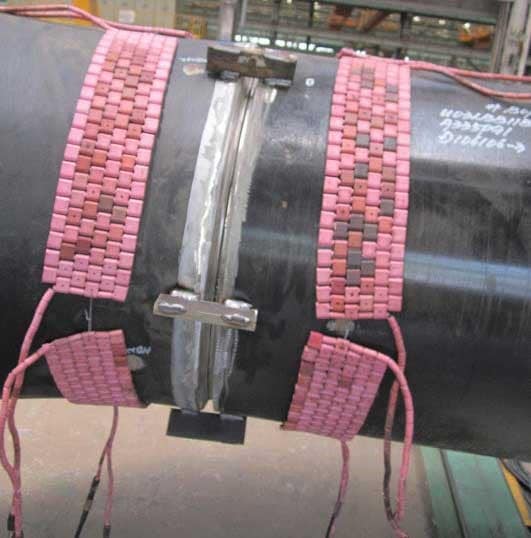
- Resistência Localizada: Almofadas ou cobertores de aquecimento tratam zonas de solda específicas, comuns em tubulações.
- Indução: As bobinas fornecem aquecimento rápido e preciso para aplicações no local.
3. Tempo de imersão : 1 hora para cada 25 mm de espessura, com um mínimo de 30 minutos.
4. Taxas de resfriamento : 100–150°C por hora para evitar choque térmico, geralmente em fornos ou ambientes isolados.
5. Controle de Qualidade : Utilize registradores de dados para registrar os perfis de temperatura e garantir a conformidade com as normas ASME. Ensaios não destrutivos (END), como inspeção ultrassônica pós-tratamento térmico pós-soldagem (PWHT), verificam a integridade da solda.
Quando usar PWHT?
- Materiais grossos: Aço carbono >38 mm, aço de baixa liga >25 mm (ASME Seção VIII).
- Ligas de alta resistência: Por exemplo, aços Cr-Mo propensos a rachaduras.
- Aplicativos críticos: Vasos de pressão, dutos e componentes nucleares.
- Requisitos do código: Padrões ASME, API ou AWS.
Comparando o tratamento térmico pré e pós-soldagem
Papéis Complementares
O pré-aquecimento e o PWHT são complementares. A combinação dos dois processos é padrão para soldas críticas, mas o pré-aquecimento pode ser suficiente para materiais finos, enquanto o PWHT é essencial para seções espessas.
- Pré-aquecimento: Prepara o material reduzindo o choque térmico e o teor de hidrogênio, garantindo uma poça de solda estável.
- PWHT: Refina a solda aliviando tensões e melhorando as propriedades mecânicas, garantindo desempenho a longo prazo.
| Aspecto | Tratamento térmico pré-soldagem | Tratamento Térmico Pós-Soldagem |
| Cronometragem | Antes de soldar | Após a soldagem |
| Temperatura: | 50-350 ° C | 600-900 ° C |
| Objetivo | Previne rachaduras e melhora a soldabilidade | Alivia tensões, melhora propriedades |
| O Propósito | Resistência, indução, chama | Forno, resistência localizada, indução |
| Duração | Minutos a horas | Horas, com base na espessura |
| Monitoramento | Termopares infravermelhos | Registradores de dados, termopares |
Ferramentas para tratamento térmico pré e pós-soldagem
Um tratamento térmico eficaz depende de equipamentos especializados. Reunimos algumas das ferramentas essenciais a serem consideradas:
Sistemas de aquecimento
- Aquecedores de resistência: Almofadas ou cobertores de cerâmica para aquecimento localizado.
- Bobinas de indução: Sistemas eletromagnéticos para aquecimento rápido e uniforme.
- Fornos: Fornos a gás ou elétricos para componentes grandes.
- Aquecedores de tapete cerâmico: Opções leves e flexíveis para soldas de campo.
Ferramentas de monitoramento
- Termopares: Mede temperaturas de superfície com precisão de ±1°C.
- Câmeras infravermelhas: Detecte pontos quentes ou aquecimento irregular.
- Data Loggers: Armazene perfis de temperatura para conformidade com o código.
Unidades de controle : Sistemas programáveis ajustam a potência de saída para manter as temperaturas desejadas.
Tecnologias Emergentes
- Monitoramento de IoT: Sensores transmitem dados de temperatura em tempo real para plataformas em nuvem, permitindo supervisão remota.
- Sistemas Automatizados: Braços robóticos aplicam almofadas térmicas com precisão, minimizando o erro humano.
- Aquecimento Híbrido: Combina indução e resistência para processos mais rápidos e com baixo consumo de energia.
Como escolher as ferramentas certas
Fornecemos alguns fatores para você considerar. Isso pode ajudá-lo a escolher as ferramentas certas para o tratamento térmico pré e pós-soldagem.
- Escala do Projeto: Fornos para embarcações industriais, indução portátil para soldas em campo.
- tipo de material: Indução para aços de alta liga, resistência para aço carbono.
- Condições do site: Sistemas alimentados por bateria para locais remotos, fornos a gás para plantas industriais.
- Faça o orçamento:O aquecimento por chama é mais barato, mas menos preciso; a indução é mais cara, mas mais rápida.
Alternativas ao tratamento térmico tradicional
| Alternativas | Prós | Contras |
| Reparos Compostos | Rápido, de baixo custo, não requer energia. | Limitado a aplicações não críticas, menos durável que o PWHT. |
| Alívio de estresse mecânico | Eficiente em termos de energia e portátil. | Menos eficaz para materiais espessos. |
Considerações finais da análise do Fortune Dragon
O tratamento térmico pré e pós-soldagem é essencial para a criação de soldas fortes, seguras e em conformidade. O pré-aquecimento previne defeitos durante a soldagem, enquanto o tratamento térmico após a soldagem garante durabilidade e desempenho a longo prazo.
Ao seguir as normas ASME e AWS, utilizar equipamentos de aquecimento modernos e outras máquinas de solda de venda por atacado , e abordar outros desafios de soldagem, é possível obter soldas perfeitas.
Perguntas Frequentes
Qual é a diferença entre tratamento térmico pré e pós-soldagem?
O pré-aquecimento ocorre antes da soldagem para evitar rachaduras, enquanto o PWHT ocorre depois para aliviar tensões e melhorar as propriedades.
Quando o PWHT é obrigatório de acordo com os códigos ASME?
O PWHT é necessário para aço carbono com espessura superior a 38 mm ou ligas propensas a rachaduras, conforme a Seção VIII da ASME.
Quais são os benefícios do tratamento térmico pós-soldagem para aço carbono?
O PWHT reduz tensões, melhora a ductilidade e previne rachaduras, prolongando a vida útil do componente.
Como escolher entre aquecimento por resistência e por indução?
A resistência é mais econômica para projetos pequenos; a indução é mais rápida para componentes grandes ou de liga.
O pré-aquecimento pode ser ignorado para materiais finos?
Sim, para materiais com menos de 25 mm, conforme AWS D1.1, mas sempre verifique os requisitos do código.
É necessário tratamento térmico pós-soldagem para soldas de aço inoxidável?
Nem sempre. Aços inoxidáveis austeníticos geralmente não requerem PWHT devido à sua resistência à corrosão e ductilidade inerentes. No entanto, alguns aços inoxidáveis duplex e martensíticos podem exigir PWHT para restaurar a tenacidade ou reduzir a tensão residual.
O aquecimento por chama pode ser usado para tratamento térmico pós-soldagem?
O aquecimento por chama normalmente não é recomendado para PWHT devido à dificuldade de controlar a temperatura uniformemente. Métodos de forno, resistência ou indução proporcionam controle e repetibilidade muito melhores.



