
Se você já removeu escória e notou pequenos furos ou fissuras na sua solda, sabe o quão frustrantes podem ser os defeitos na soldagem SMAW. Num minuto, a solda parece perfeita, e no minuto seguinte, você está esmerilhando tudo de novo.
A soldagem com eletrodo revestido (SMAW) é resistente, versátil e ideal para trabalhos ao ar livre. No entanto, por ser manual e frequentemente realizada em ambientes com vento, frio ou poeira, pequenas alterações nas configurações ou na técnica podem levar rapidamente a defeitos.
Neste guia, explicaremos por que ocorrem defeitos em soldas SMAW, como diagnosticá-los rapidamente e o que você pode ajustar para corrigir porosidade, inclusões de escória e trincas. Também abordaremos medidas práticas que ajudam a prevenir esses problemas antes que eles comecem. Vamos analisar passo a passo.
Por que ocorrem defeitos na soldagem SMAW?
Os defeitos na soldagem SMAW quase sempre estão relacionados ao controle de calor, contaminação ou gerenciamento de hidrogênio.
Como a soldagem com eletrodo revestido é manual, você controla a amperagem, o comprimento do arco, a velocidade de deslocamento e o ângulo do eletrodo em tempo real. Mesmo pequenas alterações afetam a penetração, a proteção e a taxa de resfriamento. A soldagem é previsível. Se algo der errado, é porque uma configuração ou condição mudou.
Baixa amperagem geralmente causa falta de fusão. Amperagem excessiva aumenta os respingos e o risco de trincas. A escolha do eletrodo também é mais importante do que muitos soldadores imaginam.
Um eletrodo E6013 comporta-se de maneira muito diferente de um eletrodo E7018 de baixo hidrogênio em termos de perfil de penetração e comportamento da escória. Um arco longo enfraquece a proteção e favorece a porosidade. Ferrugem superficial, óleo, tinta ou umidade introduzem gás na poça de fusão. E eletrodos úmidos introduzem hidrogênio, que pode não se manifestar até horas depois como trincas tardias.
Quando a qualidade da solda cai, raramente é por acaso. A solda está reagindo a alguma coisa.
Diagnóstico rápido: O que há de errado com sua solda SMAW?
Antes de se dedicar totalmente a isso, identifique o sintoma.
Aqui está uma referência rápida:
- Se você observar pequenos furos no cordão de solda: provavelmente está lidando com porosidade causada por umidade, contaminação ou comprimento de arco instável.
- Se a escória não se separar entre as passagens: É provável que você esteja enfrentando inclusões de escória devido ao baixo calor, ângulo inadequado ou alta velocidade de deslocamento.
- Se surgirem fissuras após o resfriamento: Pode ser fissuração induzida por hidrogênio ou tensão excessiva de resfriamento.
- Se a solda parecer fria e ficar na superfície: isso sugere falta de fusão devido à baixa amperagem ou técnica inadequada.
Agora vamos analisar cada defeito mais detalhadamente.
Como corrigir a porosidade em soldas SMAW?
Visão geral da porosidade
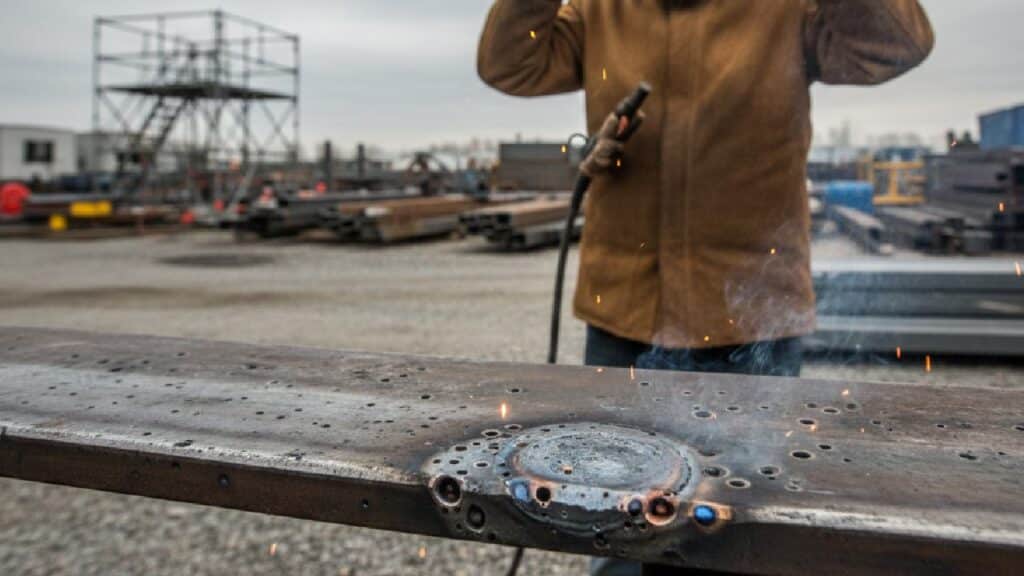
A porosidade é o gás aprisionado dentro do metal de solda. Ela aparece como pequenos furos na superfície ou vazios internos.
Forma-se quando gases como hidrogênio, nitrogênio ou oxigênio não conseguem escapar antes que o metal fundido se solidifique.
Causas principais da porosidade
As causas mais comuns incluem:
- Eletrodos úmidos: O gás hidrogênio se forma quando hastes úmidas queimam.
- Superfície contaminada: Óleo, ferrugem, tinta ou umidade produzem gás.
- Comprimento excessivo do arco: cobertura de blindagem fraca.
- Amperagem incorreta: Arco instável aprisiona gás.
- Resfriamento rápido: o gás não tem tempo de escapar.
Varetas de baixo hidrogênio, como a E7018, reduzem esse risco — mas somente se armazenadas corretamente em fornos para varetas (normalmente com temperatura de armazenamento entre 250 e 300 °F).
Ações corretivas
Siga esses passos:
- Limpe bem o metal base: use uma esmerilhadeira ou uma escova de arame.
- Armazene os eletrodos em local seco: Mantenha as hastes de baixo hidrogênio aquecidas.
- Mantenha o comprimento do arco curto e estável: Evite arcos longos.
- Ajuste a amperagem correta: Por exemplo, um fio E7018 de 3.2 mm normalmente opera com uma amperagem entre 90 e 130 amperes (verifique as especificações do fabricante).
- Controle a velocidade de deslocamento: dê tempo para o gás escapar.
Se você já trocou para uma vareta de solda nova e seca e o problema desapareceu, você já viu como a umidade afeta a qualidade da solda.
Por que ocorrem inclusões de escória em soldas SMAW?
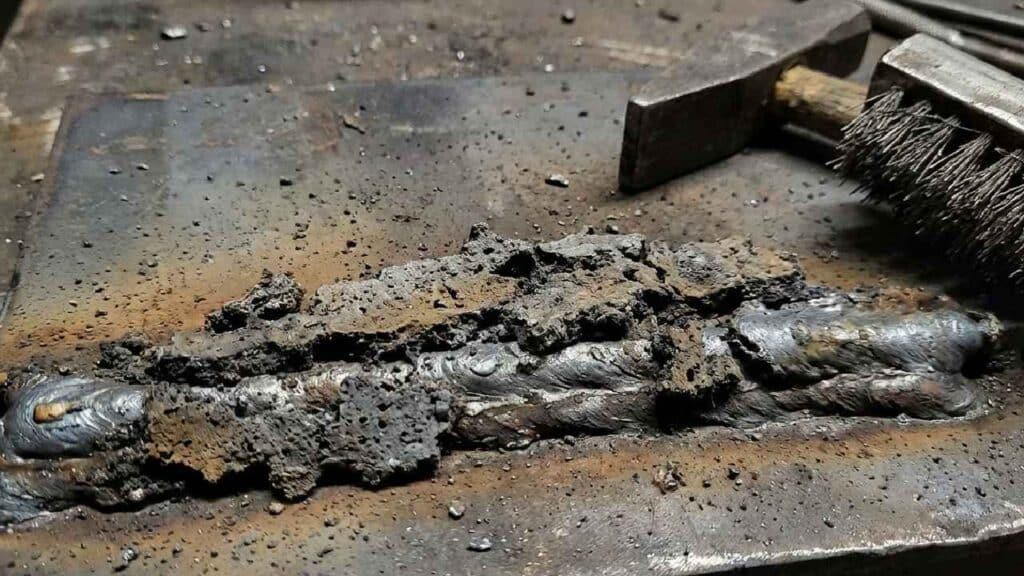
Definição de inclusão de escória
A inclusão de escória refere-se a resíduos não metálicos que ficam presos dentro do metal de solda ou entre os passes de solda.
Embora a escória desempenhe um papel importante na proteção da poça de fusão durante a soldagem, ela deve se separar completamente e ser removida antes da próxima passada. Se permanecer retida, cria pontos fracos na junta, reduzindo sua resistência e a capacidade de suportar fadiga.
Causas comuns de inclusões de escória
A inclusão de escória geralmente resulta de:
- Limpeza inadequada entre passagens: Escória deixada entre as passagens.
- Corrente de soldagem baixa: Calor insuficiente impede a separação da escória.
- Ângulo do eletrodo incorreto: a escória não sobe.
- Velocidade de deslocamento rápida: a escória fica presa antes de subir.
- Design com juntas herméticas: Sem vias de escape.
Ações corretivas para inclusões de escória
- Limpe completamente a escória entre as passagens: Use um martelo de escória e uma escova de arame.
- Aumente ligeiramente o calor, se necessário: Assegure uma fusão adequada.
- Ajuste o ângulo do eletrodo: Mantenha a técnica correta de arrasto ou empurrão, dependendo do tipo de vara.
- Diminua a velocidade de deslocamento: Permita que a escória suba.
- Melhore a preparação da articulação: abra os ângulos do sulco para melhor acesso.
Se houver acúmulo constante de escória na base da solda, verifique primeiro o ângulo.
Por que se formam fissuras em soldas SMAW?
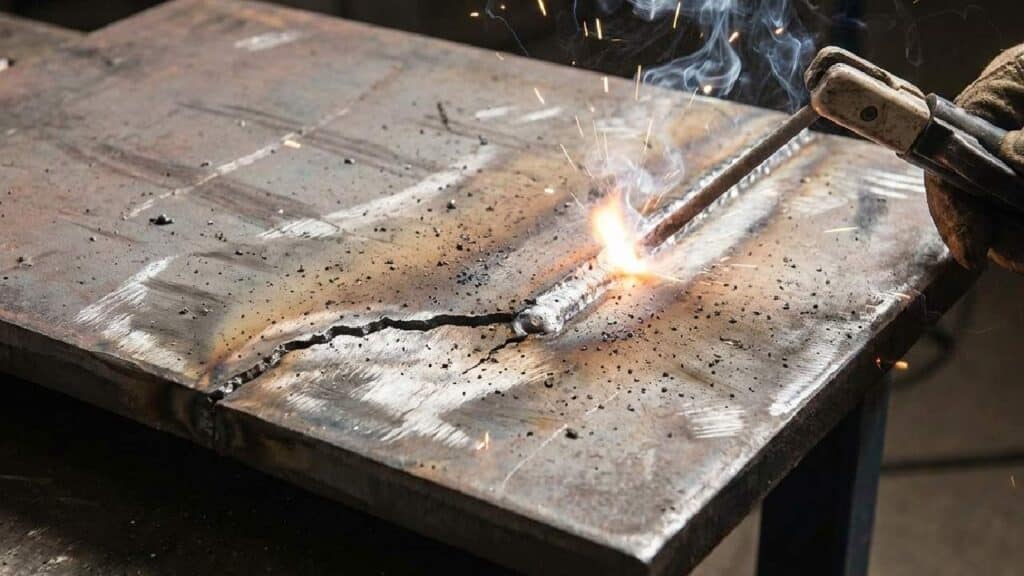
Tipos de trincas em soldas
Trincas de solda são fraturas que se formam no próprio metal de solda ou na zona termicamente afetada (ZTA) circundante. Ao contrário da porosidade ou das inclusões de escória, as trincas ameaçam diretamente a integridade estrutural, pois criam uma separação nítida dentro da junta.
As fissuras geralmente se apresentam como:
- Rachaduras a quente (durante a solidificação)
- Rachaduras a frio (após o resfriamento)
- Trincas de cratera (na terminação da solda)
Causas primárias de rachaduras
O aparecimento de fissuras geralmente resulta de:
- Alta taxa de resfriamento: O resfriamento rápido aumenta o estresse interno.
- Contaminação por hidrogênio: A umidade introduz hidrogênio.
- Entrada excessiva de calor: Cria estruturas frágeis.
- Projeto articular inadequado: Restringe a contração.
- Falta de pré-aquecimento: O metal base frio aumenta o choque térmico.
A fissuração induzida por hidrogênio é especialmente comum em aços de alta resistência.
Medidas preventivas e corretivas
- Pré-aqueça o metal base: Dependendo da espessura e do material (geralmente de 150 a 250 °F para seções mais espessas).
- Utilize eletrodos com baixo teor de hidrogênio, como o E7018.
- Controle cuidadosamente a entrada de calor: evite amperagem excessiva.
- Preencha as crateras corretamente: Evite deixar fissuras nas crateras após o término da solda.
- Realizar tratamento térmico pós-soldagem, se necessário: Reduzir a tensão residual.
Rachaduras costumam aparecer horas após a soldagem — portanto, inspecione novamente assim que a solda esfriar.
O que você deve verificar primeiro quando surgirem defeitos?
Quando uma solda der errado, não ajuste tudo de uma vez. Siga estes passos em ordem e altere uma variável de cada vez.
- Inspecione a limpeza da superfície:
Remova completamente ferrugem, óleo, tinta, carepa e umidade. Mesmo uma contaminação leve pode introduzir gás na poça de fusão e causar porosidade. - Confirme o tipo de eletrodo e o local de armazenamento:
Certifique-se de que a haste seja adequada ao material e à aplicação. Eletrodos de baixo hidrogênio, como o E7018, devem ser mantidos secos. Hastes úmidas são uma causa comum de fissuras tardias. - Verifique as configurações de amperagem:
Verifique a faixa de corrente recomendada pelo fabricante para o tamanho do seu eletrodo. Corrente baixa reduz a fusão. Corrente excessiva aumenta os respingos e a fragilidade. - Avaliar o comprimento do arco:
Mantenha um arco curto e consistente. Um arco longo enfraquece a blindagem e aumenta a instabilidade. - Ajustar a velocidade de deslocamento:
Mova-se lentamente o suficiente para que ocorra a fusão adequada e a separação da escória, mas não tão lentamente a ponto de gerar um acúmulo excessivo de calor. - Revisão do projeto e preparação conjunta:
Certifique-se de que o ângulo da ranhura permita acesso e limpeza adequados entre as passagens. Juntas apertadas costumam reter escória. - Avalie as condições ambientais:
Proteja a solda do vento, da umidade e do frio extremo. Esses fatores afetam a proteção e a taxa de resfriamento.
A maioria dos defeitos em soldagem SMAW pode ser rastreada até um desses sete pontos de verificação. Seguindo-os em sequência, a solução de problemas torna-se sistemática em vez de baseada em palpites.
Como reduzir defeitos a longo prazo?
Prevenir defeitos é mais fácil do que repará-los. Uma vez que os fundamentos estejam consistentes, a porosidade, as inclusões de escória e as fissuras tornam-se muito menos comuns.
- Escolha materiais de base adequados: Os aços de baixo carbono são geralmente mais tolerantes do que as ligas de alta resistência. Ao trabalhar com materiais mais espessos ou de alta resistência, controle a taxa de resfriamento e o hidrogênio com mais cuidado.
- Armazene os eletrodos corretamente: Mantenha as hastes de baixo hidrogênio sempre secas. O controle da umidade é uma das maneiras mais eficazes de reduzir o risco de rachaduras.
- Mantenha uma técnica de soldagem estável: mantenha o comprimento do arco constante e a velocidade de deslocamento uniforme. A maioria dos defeitos ocorre quando a técnica se torna inconsistente devido à fadiga ou à pressão do tempo.
- Evite o excesso de calor: a soldagem excessiva aumenta a distorção e a tensão residual. Equilibre a penetração com o calor controlado.
- Prepare as juntas cuidadosamente: o ângulo correto do sulco e a limpeza completa entre passes evitam o aprisionamento de escória e a fusão incompleta.
- Proteja a área de trabalho: Proteja as soldas externas do vento e da umidade. A exposição ambiental afeta diretamente o comportamento de proteção e resfriamento.
A soldagem com eletrodo revestido recompensa a disciplina. Pequenas melhorias na preparação e na consistência previnem a maioria dos defeitos antes mesmo que eles comecem.
Considerações finais: Dominando a qualidade da solda SMAW
A maioria dos defeitos de solda SMAW está relacionada a três fatores fundamentais: controle de calor, limpeza e gerenciamento de hidrogênio. Quando um desses fatores se desvia, a solda reage imediatamente.
A porosidade geralmente indica contaminação. Inclusões de escória normalmente apontam para problemas com o calor ou a técnica utilizada. Trincas estão relacionadas à taxa de resfriamento e ao controle de hidrogênio, especialmente em materiais mais espessos ou de maior resistência. O defeito pode ter aparências diferentes, mas as causas subjacentes raramente são aleatórias.
Aborde a resolução de problemas de forma metódica e ajuste uma variável de cada vez. A soldagem é previsível quando os fundamentos são controlados.
Domine o básico, mantenha a consistência e soldas sem defeitos se tornarão a norma, e não a exceção.
Perguntas frequentes sobre defeitos de solda SMAW
A fissuração induzida por hidrogênio costuma ser retardada porque o hidrogênio se difunde através do metal de solda à medida que este esfria. Conforme o metal se contrai, a tensão interna aumenta. Se o hidrogênio ficar retido na estrutura, pequenas fissuras podem se formar horas depois da solda parecer completa. É por isso que a inspeção após o resfriamento completo é crucial, especialmente em aplicações estruturais.
Chapas mais espessas resfriam mais lentamente na superfície, mas criam maior restrição interna à medida que se contraem. Essa restrição aumenta a tensão na zona de solda. Sem um pré-aquecimento adequado, materiais mais espessos são mais propensos à fissuração por hidrogênio. À medida que a espessura aumenta, o controle da entrada de calor e da temperatura de pré-aquecimento torna-se mais importante.
Sim. Se a temperatura entre passes for muito baixa, a tensão de resfriamento aumenta entre os passes. Se for muito alta, o acúmulo excessivo de calor pode enfraquecer as propriedades mecânicas. Manter uma temperatura controlada entre passes ajuda a equilibrar a tensão e a estrutura metalúrgica, principalmente em soldas multipasse.
O diâmetro do eletrodo influencia a entrada de calor e o perfil de penetração. Eletrodos maiores exigem maior amperagem e podem aumentar o acúmulo de calor se não forem controlados adequadamente. Eletrodos menores permitem um controle mais preciso em materiais mais finos. Usar o diâmetro correto para a espessura da junta ajuda a reduzir a falta de fusão e o surgimento de fissuras.
A temperatura de pré-aquecimento deve ser aumentada ao soldar seções mais espessas, aços de alta resistência ou materiais com maior teor de carbono. Esses materiais são mais sensíveis ao hidrogênio e ao resfriamento rápido. Sempre siga as especificações do material ou os requisitos do procedimento de soldagem ao determinar os níveis de pré-aquecimento.



