
As posições de soldagem são cruciais para obter soldas de alta qualidade que atendam aos padrões da indústria e garantam a integridade estrutural. Para soldar chapas, tubos ou juntas de filete, compreender as diversas posições e suas aplicações é essencial para soldadores de todos os níveis de habilidade. Este guia explora os tipos de posições de soldagem, suas técnicas, desafios e aplicações no mundo real, em conformidade com normas como AWS D1.1 e ASME Seção IX.
O que são posições de soldagem?
As posições de soldagem referem-se às orientações padronizadas da junta de solda e à abordagem do soldador, conforme definido por códigos como a American Welding Society (AWS) e a American Society of Mechanical Engineers (ASME).
Essas posições garantem a consistência na qualidade da soldagem, a segurança e a conformidade com as especificações de engenharia. As posições de soldagem são categorizadas com base na peça de trabalho (chapa, tubo ou filete) e na orientação (plana, horizontal, vertical ou acima da cabeça).
Dominar essas posições é essencial para passar em testes de certificação e realizar soldas em setores como construção, petróleo e gás e aeroespacial.
Classificações de posições de soldagem
As posições de soldagem são designadas usando um sistema de numeração (por exemplo, 1G, 2F) estabelecido pela AWS e ASME. O número indica a posição, e a letra (G para ranhura, F para filete) especifica o tipo de solda. As posições são divididas em:
- Soldagem de placas: Soldas de ranhura em placas planas, normalmente usadas em aplicações estruturais.
- Soldagem de tubos: Soldas de ranhura em tubos cilíndricos, comuns em tubulações e vasos de pressão.
- Solda de filete: Soldas em juntas em T, sobrepostas ou de canto, usadas em fabricação e construção.
As posições são ainda classificadas como posições de teste (por exemplo, 6G para certificações) ou posições de produção (usadas em projetos reais). Compreender essas classificações ajuda os soldadores a selecionar as técnicas e os equipamentos corretos.
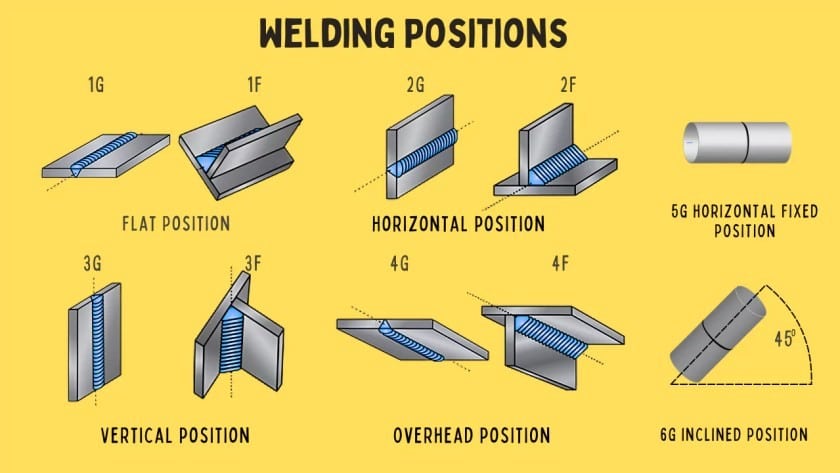
Posições de soldagem de placas
As posições de soldagem de chapas são a base da soldagem estrutural, utilizadas em aplicações como pontes, edifícios e máquinas pesadas. Abaixo estão as quatro posições principais de soldagem de chapas.
1G (Plano)
A soldagem é realizada na superfície superior de uma placa horizontal, com a poça de fusão fluindo naturalmente devido à gravidade. Utilizam-se cordões de longarinas para soldas estreitas ou cordões de trama para uma cobertura mais ampla. Mantenha um ângulo de arrasto de 10 a 15° para o eletrodo.
- Equipamentos: Adequado para soldagem MIG (rápida), TIG (precisa) ou eletrodo revestido (versátil).
- Desafios:Controlar a poça de solda em chapas grossas para evitar penetração excessiva.
- Aplicações: Fabricação de estruturas de aço, construção naval e manufatura.
2G (Horizontal)
Essa soldagem é realizada em uma superfície de placa vertical, com o cordão de solda correndo horizontalmente.
- Técnicas: Utilize uma trama lateral para preencher a junta uniformemente. Mantenha uma velocidade de deslocamento constante para evitar flacidez.
- Equipamentos: Soldadores de bastão para aplicações de campo (saiba mais sobre soldagem de campo) ou MIG para ambientes de loja.
- Desafios: Evitando rebaixo na borda superior ou inclusão de escória na solda.
- Aplicações: Construção de pontes, estruturas de equipamentos pesados e tanques de armazenamento.
3G (Vertical)
A soldagem é realizada em uma placa vertical, com o cordão correndo verticalmente (para cima ou para baixo).
- Técnicas: Utilize a técnica de tecelagem vertical ascendente para uma penetração mais profunda em materiais espessos ou vertical descendente para soldas mais rápidas em chapas finas. Mantenha um arco fechado para controlar a poça.
- Equipamentos: TIG para soldas de precisão ou eletrodo revestido para trabalhos de campo difíceis.
- Desafios: A gravidade puxa a poça de solda para baixo, aumentando o risco de flacidez ou falta de fusão.
- Aplicações: Prédios altos, tanques de armazenamento e vasos de pressão.
4G (Aéreo)
A soldagem é realizada na parte inferior de uma placa horizontal, com o soldador trabalhando de cima para baixo.
- Técnicas: Use um arco curto e uma trama fina para evitar que o metal derretido pingue. Faça uma breve pausa para deixar a poça solidificar.
- Equipamentos: Pau ou Máquinas de solda TIG para melhor controle nesta posição desafiadora.
- Desafios: Gotejamento (respingos) de metal fundido e fadiga do soldador devido ao posicionamento inadequado.
- Aplicações: Reparos de oleodutos, estruturas industriais e construção naval.
Posições de soldagem de tubos
Posições de soldagem de tubos são utilizadas em indústrias como petróleo e gás, geração de energia e petroquímica, onde juntas cilíndricas exigem soldas precisas. Essas posições são mais complexas devido à superfície curva e às orientações fixas dos tubos.
1G (Tubo Rotacionado, Plano)
O tubo é girado horizontalmente, permitindo que o soldador solde na posição plana.
- Técnicas: Utilize um movimento consistente da tocha sincronizado com a rotação do tubo. A soldagem por rolo garante cordões uniformes.
- Equipamentos: MIG para produção em alta velocidade ou TIG para soldas de alta qualidade.
- Desafios:Manter a uniformidade do cordão durante a rotação contínua.
- Aplicações: Fabricação de oleodutos, refinarias de petróleo e sistemas de distribuição de gás.
2G (Tubo Vertical, Solda Horizontal)
O tubo é fixado verticalmente e a solda é realizada horizontalmente ao redor da circunferência do tubo.
- Técnicas: Use cordões de trama ou de longarina com um ângulo de arrasto de 5 a 10°. Ajuste a posição da tocha para levar em conta a curvatura do tubo.
- Equipamentos: Bastão para soldagem de campo ou TIG para precisão.
- Desafios: Controlar a poça de solda em uma superfície curva para evitar flacidez ou rebaixo.
- Aplicações: Tubulações de refinaria, suportes estruturais e plantas químicas.
5G (Tubo horizontal, fixo)
O tubo é fixado horizontalmente, exigindo que o soldador trabalhe em várias posições (plana, vertical, acima da cabeça) ao redor do tubo.
- Técnicas: Comece com uma passagem vertical ascendente da raiz para penetração, seguida por soldas de preenchimento e cobertura em múltiplas passagens. Ajuste o ângulo da tocha para cada posição.
- Equipamentos: TIG para passe de raiz, stick ou MIG para preenchimento e acabamento.
- Desafios: Transição entre posições mantendo a consistência do cordão; a gravidade afeta a poça de solda.
- Aplicações: Oleodutos transversais, tubulações de usinas de energia e plataformas offshore.
6G (Tubo em ângulo de 45°, fixo)
O tubo é fixado em um ângulo de 45°, exigindo que o soldador solde em todas as posições (plano, vertical, acima da cabeça).
- Técnicas: Utilize soldagem multipasse com controle preciso da tocha. Comece com uma passagem de base TIG, seguida por passagens de preenchimento com eletrodo revestido ou MIG.
- Equipamentos: TIG para a raiz, stick ou MIG para as passagens subsequentes.
- Desafios: Alta habilidade necessária para gerenciar posicionamento complexo e controle de poça de solda em todos os ângulos.
- Aplicações: Plataformas de petróleo offshore, tubulações de alta pressão e sistemas de caldeiras.
6GR (6G restrito)
Uma posição 6G com um anel de restrição ou obstrução, simulando condições de acesso limitado.
- Técnicas: Utilize uma tocha especializada para soldar ao redor da restrição. O TIG é preferível para precisão em espaços apertados.
- Equipamentos: TIG para passes de raiz e preenchimento devido ao acesso restrito.
- Desafios: Habilidade e destreza extremas são necessárias para navegar por obstruções e, ao mesmo tempo, manter a qualidade da solda.
- Aplicações: Tubulações de usinas nucleares, componentes aeroespaciais e vasos de pressão de alto risco.
Posições de soldagem de filete
Soldas de filete são usadas para juntas em T, sobrepostas e de canto, comuns em aplicações estruturais e de fabricação. Essas posições são designadas com um "F" (por exemplo, 1F).
1F (Filé Plano)
A solda de filete é realizada na posição plana, normalmente em uma junta em T ou sobreposta.
- Técnicas: Use uma técnica de arrasto com um ângulo de eletrodo de 45° para garantir tamanhos de pernas iguais. Mantenha uma velocidade de deslocamento constante.
- Equipamentos: MIG para soldagem de alta velocidade ou eletrodo revestido para versatilidade.
- Desafios: Obtendo pernas de filé simétricas e evitando acúmulo excessivo.
- Aplicações: Estruturas automotivas, fabricação de móveis e trabalhos estruturais leves.
2F (Filé Horizontal)
A solda de filete é realizada em uma junta horizontal, com uma superfície vertical.
- Técnicas: Use uma técnica de trama para contas mais largas. Posicione a tocha de forma a evitar cortes na superfície vertical.
- Equipamentos: MIG para soldagem em oficina ou eletrodo revestido para aplicações em campo.
- Desafios:Evitando rebaixo ou falta de fusão na placa vertical.
- Aplicações: Vigas de construção, bases de máquinas e estantes de armazenamento.
3F (Filé Vertical)
A solda de filete é realizada em uma junta vertical, com o cordão correndo verticalmente.
- Técnicas: Utilize uma trama vertical para melhor penetração. Controle a velocidade de deslocamento para evitar flacidez.
- Equipamentos: TIG para precisão ou stick para ambientes difíceis.
- Desafios: Flacidez da poça de solda devido à gravidade e fadiga do soldador em soldagens verticais prolongadas.
- Aplicações: Tanques de armazenamento, colunas estruturais e equipamentos pesados.
4F (Filé Superior)
A soldagem de filete é realizada na posição acima da cabeça, com o soldador trabalhando para cima.
- Técnicas: Use um arco curto e uma trama fina para evitar gotejamentos. Faça uma pausa para deixar a poça de solda solidificar.
- Equipamentos: Stick ou TIG para melhor controle nessa posição difícil.
- Desafios: Gotejamento de metal derretido e posicionamento inadequado do soldador.
- Aplicações: Construção naval, reparos de pontes e manutenção industrial.
Normas e Certificações de Soldagem
Os cargos de soldagem são regidos por normas da indústria, como AWS D1.1 (soldagem estrutural) e ASME Seção IX (vasos de pressão e tubulações). Essas normas definem os requisitos de posição para os testes de qualificação de desempenho de soldadores (WPQTs).
Por exemplo:
- 3G e 4G: Comum para certificações de soldagem estrutural.
- 6G: O padrão ouro para soldagem de tubos, qualificando soldadores para todas as posições.
- 6GR: Usado para aplicações especializadas que exigem habilidades de acesso restrito.
Existem diferentes tipos de certificações de soldagem . As certificações envolvem testes de soldagem em posições específicas, inspecionados por meio de ensaios visuais, destrutivos ou não destrutivos (como raios X). Os soldadores devem demonstrar proficiência em técnicas, preparação de juntas e conformidade com as normas. A obtenção de certificações aumenta a empregabilidade em setores como petróleo e gás, aeroespacial e construção civil.
Técnicas e Equipamentos Práticos
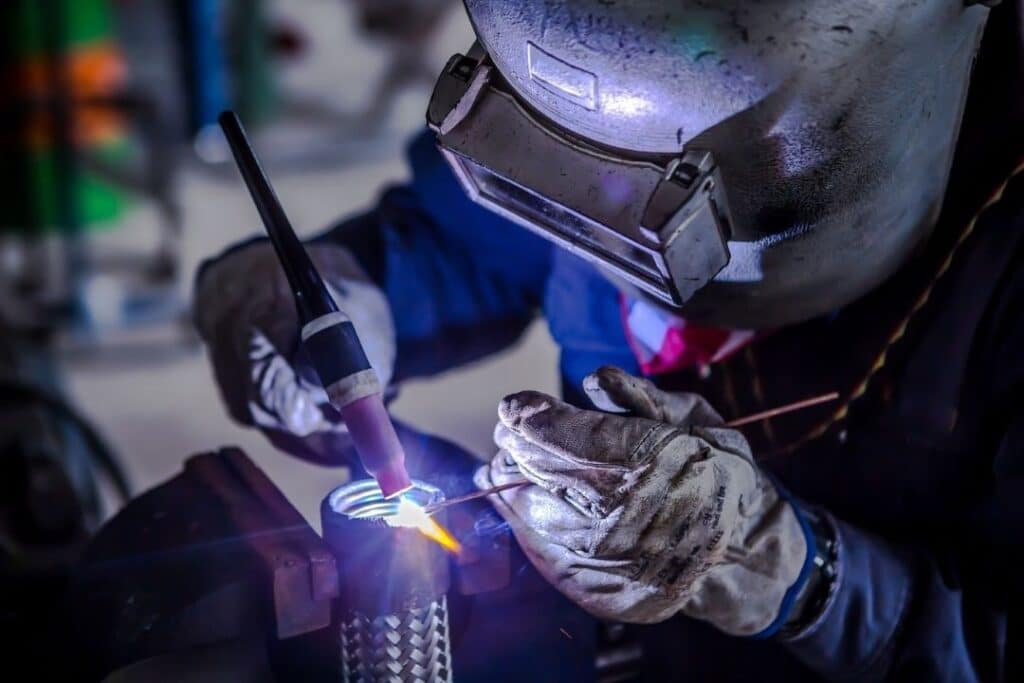
Técnicas
- Ângulos de eletrodos: Use um ângulo de arrasto de 10–15° para soldas planas e horizontais, 5–10° para soldas verticais e aéreas para controlar a poça.
- velocidade de deslocação: Mantenha uma velocidade constante para evitar defeitos como porosidade ou falta de fusão.
- Tipos de contas: Cordões de longarinas para soldas estreitas; cordões de trama para juntas mais largas ou soldagem vertical.
- Soldagem Multipassagem:Essencial para tubos (por exemplo, 5G, 6G) e chapas grossas, com uma passagem de raiz (TIG) seguida por passagens de enchimento e acabamento (stick ou MIG).
Equipamentos
Processos de soldagem :
- MIG: Ideal para posições planas e horizontais devido à velocidade e facilidade.
- TIG:Preferido para soldagem de tubos (passes de raiz) e trabalhos de precisão.
- vara: Versátil para soldagem em campo, especialmente em posições verticais e acima da cabeça.
Ferramentas : Utilize posicionadores para rotação de tubos (1G), grampos para tubos fixos (5G, 6G) e gabaritos para soldas de filete.
Equipamentos de segurança : Capacetes com escurecimento automático, luvas resistentes a chamas e jaquetas são essenciais, especialmente para trabalhos acima da cabeça e em locais de acesso restrito.
Aplicações do mundo real
Cargos de soldagem são aplicados em diversos setores:
- Plano (1G, 1F): Linhas de montagem automotivas, fabricação de móveis e oficinas de fabricação de aço.
- Horizontais (2G, 2F): Construção de pontes, estruturas de máquinas pesadas e tubulações de refinaria.
- Vertical (3G, 3F): Estruturas de edifícios altos, construção de tanques de armazenamento e cascos de navios.
- Sobrecarga (4G, 4F): Manutenção de pontes, construção naval e reparos de plantas industriais.
- Tubo (5G, 6G): Oleodutos transversais, caldeiras de usinas de energia e plataformas offshore.
- 6GR: Tubulações de reatores nucleares, sistemas de combustível aeroespacial e vasos de alta pressão.
Estudo de caso : Na construção de plataformas petrolíferas offshore, a soldagem 6G é utilizada para unir tubulações de alta pressão. Os soldadores precisam trabalhar em tubos fixos em ângulos de 45°, frequentemente em espaços confinados, o que exige soldagem TIG para precisão e certificações 6G para atender aos padrões ASME.
Reunimos todos esses tipos de posições de soldagem para você.
| Posição | Formato | Orientação | Aplicações | Dificuldade |
|---|---|---|---|---|
| 1G | Chapa | Plano | Aço estrutural, construção naval | Baixo |
| 2G | Chapa | Horizontal | Pontes, máquinas pesadas | Suporte: |
| 3G | Chapa | vertical | Prédios altos, tanques | Alto |
| 4G | Chapa | Despesas gerais | Reparos de oleodutos, estruturas | Alto |
| 1G | Pipe | Girado, Plano | Oleodutos, refinarias | Baixo |
| 2G | Pipe | Vertical Horizontal | Tubulações de refinaria, suportes | Suporte: |
| 5G | Pipe | Horizontal, Fixo | Gasodutos, usinas de energia | Alto |
| 6G | Pipe | 45° fixo | Plataformas offshore, caldeiras | Muito alto |
| 6GR | Pipe | 6G com Restrição | Tubulação nuclear, aeroespacial | Extremo |
| 1F | filete | Plano | Automotivo, fabricação | Baixo |
| 2F | filete | Horizontal | Construção, bases de máquinas | Suporte: |
| 3F | filete | vertical | Tanques, vigas estruturais | Alto |
| 4F | filete | Despesas gerais | Construção naval, reparos de pontes | Alto |
Considerações finais da análise do Fortune Dragon
Compreender as posições de soldagem é essencial para produzir soldas de alta qualidade que atendam aos padrões da indústria. Da soldagem de chapa plana (1G) à soldagem de tubos complexos (6G, 6GR), cada posição requer técnicas, equipamentos e habilidades específicas.
Dominando essas posições, os soldadores podem lidar com projetos diversos, da fabricação automotiva à tubulação nuclear. Pratique essas técnicas, busque certificações (por exemplo, AWS 3G, 6G) e explore recursos como AWS e programas de treinamento em soldagem para avançar em sua carreira.
Perguntas Frequentes
Qual é a posição de soldagem mais difícil?
As posições 6G e 6GR são as mais desafiadoras devido ao ângulo fixo do tubo de 45° (6G) e ao acesso restrito (6GR), exigindo soldagem em todas as posições e habilidade avançada.
Como escolher o processo de soldagem certo para uma posição?
O MIG é ideal para posições planas e horizontais devido à sua velocidade. O TIG é ideal para soldagem de tubos (passes de raiz) e precisão. O eletrodo revestido é versátil para trabalhos verticais, aéreos e de campo.
Quais certificações preciso para soldagem de tubos?
Uma certificação 6G (AWS ou ASME) qualifica você para todas as posições em tubos e placas, enquanto a 5G é comum para trabalhos em dutos.
Como posso praticar soldagem suspensa com segurança?
Use um arco curto, use equipamentos resistentes a chamas e pratique em sucata de metal em um ambiente controlado para dominar o controle da poça e evitar respingos.



