
A soldagem com arame tubular , oficialmente conhecida como soldagem a arco com arame tubular (FCAW), representa um dos processos de soldagem mais versáteis e produtivos disponíveis para os fabricantes modernos. Este método de soldagem semiautomático combina as vantagens de portabilidade da soldagem com eletrodo revestido com a velocidade e eficiência da soldagem MIG, tornando-se uma técnica essencial tanto para soldadores profissionais quanto para hobbistas dedicados.
A soldagem FCAW utiliza um eletrodo de arame tubular contínuo preenchido com compostos de fluxo que proporcionam proteção, desoxidação e estabilização do arco durante o processo de soldagem. Esse design inovador elimina muitas limitações associadas aos métodos de soldagem tradicionais, oferecendo desempenho superior em condições desafiadoras, incluindo trabalhos ao ar livre, ambientes com vento e aplicações que exigem penetração profunda.
A crescente popularidade da soldagem com arame tubular decorre de sua capacidade de fornecer resultados de alta qualidade em diversas aplicações, mantendo excelentes taxas de produtividade. Compreender esse processo abre novas possibilidades para soldadores que buscam expandir suas habilidades e enfrentar projetos que poderiam ser desafiadores com outros métodos de soldagem.
Compreendendo o processo de soldagem com núcleo de fluxo
O processo de soldagem com arame tubular opera por meio de um arco elétrico estabelecido entre um eletrodo tubular alimentado continuamente e a peça de trabalho. O arame tubular contém compostos de fluxo em seu núcleo que desempenham múltiplas funções críticas durante as operações de soldagem. À medida que o arame derrete, esses compostos de fluxo criam escória e gases protetores que protegem a poça de fusão da contaminação atmosférica.
O processo FCAW gera taxas de deposição significativamente maiores em comparação com a soldagem com eletrodo revestido, mantendo excelentes características de penetração. A alimentação contínua do arame elimina as frequentes trocas de eletrodo necessárias na soldagem com eletrodo revestido, melhorando drasticamente a produtividade em soldas mais longas e aplicações repetitivas.
As características do arco na soldagem com núcleo de fluxo tendem a ser mais potentes e penetrantes do que na soldagem MIG, tornando-a particularmente eficaz para unir materiais mais espessos e alcançar a penetração completa da junta em aplicações de passe único. Esse arco penetrante também ajuda a eliminar contaminantes da superfície, como carepa de laminação, ferrugem leve e tinta, que podem causar problemas em outros processos de soldagem.
A soldagem a arco com arame tubular produz uma camada protetora de escória que esfria mais lentamente do que o metal base, proporcionando efeitos benéficos de tratamento térmico pós-soldagem que melhoram as propriedades mecânicas. Essa escória também protege o metal de solda em resfriamento do resfriamento rápido que poderia causar fissuras em materiais suscetíveis.
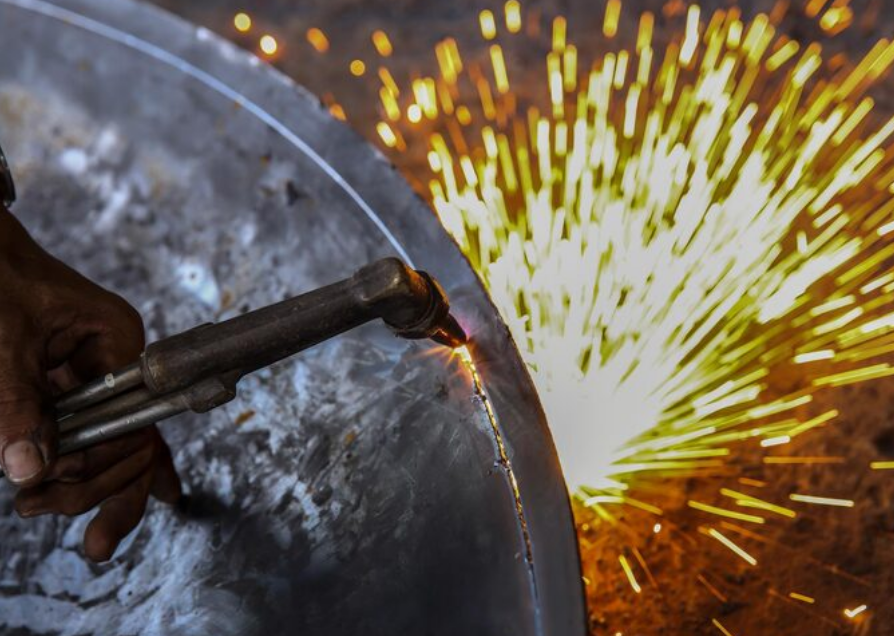
Tipos de soldagem com núcleo de fluxo: autoprotegido vs. blindado a gás
A soldagem com arame tubular autoprotegido opera sem gás de proteção externo, dependendo inteiramente dos compostos de fluxo dentro do núcleo do arame para fornecer proteção contra o arco e à solda. Essa capacidade torna a FCAW autoprotegida ideal para soldagem ao ar livre, trabalhos de reparo em campo e aplicações onde o fornecimento de gás de proteção se mostra impraticável ou impossível.
Os eletrodos com núcleo de fluxo autoprotegidos geralmente contêm mais compostos de fluxo do que as versões protegidas por gás, produzindo mais escória e respingos, mas oferecendo capacidade superior de preenchimento de folgas e tolerância à contaminação superficial. Essas características tornam os processos autoprotegidos particularmente valiosos para soldagem estrutural, fabricação pesada e aplicações de manutenção.
A soldagem com arame tubular com proteção gasosa combina arame tubular preenchido com fluxo com gás de proteção externo, tipicamente CO2 ou misturas de argônio/CO2. Essa combinação proporciona características de arco superiores, redução de respingos e propriedades mecânicas aprimoradas em comparação com processos autoprotegidos, embora exija equipamentos para manuseio de gases e limite a portabilidade.
O FCAW com proteção gasosa produz soldas mais limpas, com melhor fusão das paredes laterais e ductilidade aprimorada, tornando-o ideal para aplicações que exigem propriedades mecânicas ou estéticas superiores. A proteção gasosa externa também permite velocidades de deslocamento mais altas e maior produtividade em ambientes de soldagem de produção.
Entender as diferenças entre essas duas abordagens ajuda os soldadores a selecionar o método de núcleo de fluxo mais apropriado para aplicações e condições de trabalho específicas.
Requisitos e configuração do equipamento
Os equipamentos de soldagem com arame tubular compartilham muitos componentes com os sistemas de soldagem MIG , embora modificações específicas otimizem o desempenho para eletrodos de arame tubular. As máquinas de solda MIG padrão geralmente podem ser adaptadas para soldagem com arame tubular com ajustes apropriados no sistema de alimentação do arame e trocas de pontas de contato.
Soldador MIG multiprocesso sem gás com núcleo de fluxo
Os sistemas de acionamento de arame para soldagem com núcleo de fluxo requerem potência suficiente para empurrar arames tubulares através dos cabos da pistola sem esmagar ou deformar o eletrodo. Os sistemas de acionamento de quatro rolos normalmente oferecem desempenho de alimentação superior aos sistemas de dois rolos, especialmente para arames com núcleo de fluxo de maior diâmetro ou cabos de pistola estendidos.
A seleção do arame tubular depende da espessura do material base, da posição de soldagem e das propriedades mecânicas desejadas. Os diâmetros comuns do arame variam de 0.035″ para aplicações em chapas metálicas até 1/8″ ou maiores para soldagem estrutural pesada. A composição do arame varia significativamente entre fabricantes e aplicações, exigindo uma seleção cuidadosa com base nas especificações do projeto.
Pontas de contato para soldagem com núcleo de fluxo normalmente apresentam aberturas maiores do que as aplicações com arame sólido para acomodar o eletrodo tubular sem restrições. Algumas aplicações se beneficiam de pontas de contato especializadas, projetadas para melhorar a transferência de corrente e prolongar a vida útil da ponta ao utilizar arames com núcleo de fluxo abrasivos.
Os requisitos de fonte de alimentação favorecem máquinas de tensão constante com capacidade de amperagem suficiente para as aplicações pretendidas. A maioria das soldagens com núcleo de fluxo opera no modo de transferência por pulverização, exigindo capacidade de fonte de alimentação adequada para manter as características do arco estáveis em toda a faixa de operação.
Principais benefícios e vantagens da soldagem com núcleo de fluxo
As vantagens da soldagem com arame tubular incluem taxas de produtividade excepcionais, que muitas vezes superam outros processos de soldagem a arco. A alimentação contínua do arame elimina o tempo de inatividade para troca de eletrodos, enquanto taxas de deposição mais altas reduzem o tempo total de soldagem para a maioria das aplicações.
As altas taxas de deposição na soldagem com arame tubular resultam do design do arame tubular, que permite diâmetros de arame maiores e densidades de corrente mais elevadas em comparação com os processos de arame sólido. Essa capacidade se mostra particularmente valiosa para trabalhos de fabricação pesada que exigem grandes quantidades de deposição de metal de solda.
As características de alta penetração tornam a soldagem com arame tubular excelente para soldagem em passe único em materiais espessos e aplicações que exigem penetração total da junta. O arco penetrante queima os óxidos superficiais e contaminantes que poderiam causar problemas de fusão em outros processos.
A capacidade de soldagem em todas as posições permite que os processos de soldagem com arame tubular lidem com eficiência nas posições plana, horizontal, vertical e sobrecabeça. A técnica adequada e a seleção correta do arame possibilitam soldas de alta qualidade em qualquer posição, proporcionando flexibilidade para projetos de fabricação complexos.
A resistência às intempéries representa uma grande vantagem para a soldagem com arame tubular, especialmente em processos autoprotegidos que funcionam eficazmente em condições de vento, onde os processos com proteção gasosa teriam dificuldades. Essa capacidade torna a soldagem com arame tubular indispensável para aplicações na construção civil, em dutos e em reparos externos.
A capacidade de preenchimento de folgas permite que a soldagem com arame tubular lide com condições de encaixe deficientes e aberturas de raiz maiores que poderiam causar problemas para outros processos. As características da poça de fusão fluida ajudam a preencher folgas e produzir soldas de boa qualidade, mesmo com preparação de juntas menos que ideal.
Aplicações e usos industriais
A soldagem de aço estrutural representa uma das maiores aplicações da soldagem com arame tubular, com muitos códigos de construção reconhecendo especificamente os procedimentos FCAW para fabricação estrutural. A combinação de alta resistência, excelente tenacidade e produtividade superior torna a soldagem com arame tubular ideal para aplicações estruturais.
A indústria naval utiliza amplamente a soldagem com arame tubular para a construção de cascos, fabricação de anteparas e montagem estrutural. O processo oferece excelente produtividade para a soldagem de chapas grossas, comum na construção naval, ao mesmo tempo que proporciona propriedades mecânicas adequadas às condições de serviço marítimo.
A construção de dutos depende fortemente da soldagem com arame tubular, tanto em aplicações terrestres quanto marítimas. Os processos de soldagem com arame tubular autoprotegido funcionam eficazmente em condições climáticas adversas, proporcionando a resistência e a tenacidade necessárias para o serviço em dutos pressurizados.
A fabricação de equipamentos pesados utiliza soldagem com arame tubular para a construção de estruturas, fabricação de caçambas e montagem de componentes estruturais. A capacidade de penetração profunda e de preenchimento de folgas permite lidar com seções pesadas e, por vezes, com encaixes imperfeitos, comuns na construção de equipamentos pesados.
A soldagem para reparos e manutenção se beneficia da capacidade do arame tubular de trabalhar em superfícies contaminadas e de proporcionar excelentes propriedades de resistência para reparos estruturais. A portabilidade dos processos autoprotegidos os torna particularmente valiosos para trabalhos de reparo em campo.
Técnica de Soldagem e Melhores Práticas
A técnica de soldagem com arame tubular exige a compreensão das diferenças entre o processo e a soldagem MIG com arame sólido. O arame tubular cria características de arco e comportamento da poça de fusão distintos, o que demanda abordagens específicas para resultados ótimos.
O ângulo de deslocamento na soldagem com arame tubular normalmente utiliza um leve ângulo de arrasto de 5 a 15 graus, embora algumas aplicações se beneficiem de técnicas de empurrar o arame. A natureza geradora de escória do processo influencia a seleção do ângulo de deslocamento e afeta a remoção da escória e as características do perfil da solda.
A velocidade de alimentação do arame e as configurações de voltagem exigem uma coordenação cuidadosa para manter condições de arco estáveis. A soldagem com arame tubular geralmente opera com voltagens mais altas do que aplicações comparáveis com arame sólido, exigindo o ajuste dos parâmetros padrão de soldagem MIG.
A remoção da escória torna-se uma consideração importante na soldagem multipasse, exigindo limpeza completa entre os passes para evitar inclusões de escória. Técnicas adequadas de limpeza entre passes garantem uma boa qualidade de solda e previnem defeitos nos passes subsequentes.
A técnica de passe de raiz pode exigir procedimentos específicos, dependendo do projeto da junta e das condições do suporte. Muitas aplicações de arame tubular se beneficiam de técnicas de soldagem com penetração total, que garantem a penetração completa da junta, mantendo um bom reforço da raiz.
Comparação com outros processos de soldagem
A comparação entre soldagem FCAW e MIG mostra que a soldagem com arame tubular oferece penetração superior e maior resistência ao vento, enquanto a soldagem MIG proporciona uma operação mais limpa e melhor acabamento. A escolha depende dos requisitos da aplicação, das condições de trabalho e das prioridades de produtividade.
A soldagem com arame tubular, em comparação com a soldagem com eletrodo revestido, revela as vantagens de produtividade da soldagem com arame tubular por meio da alimentação contínua do arame e taxas de deposição mais elevadas. A soldagem com eletrodo revestido mantém as vantagens em situações de acesso restrito e oferece uma seleção mais ampla de eletrodos para aplicações especializadas.
A soldagem FCAW versus TIG apresenta diferenças drásticas em termos de produtividade e escopo de aplicação. A soldagem TIG proporciona controle superior e melhores resultados estéticos, enquanto a soldagem com arame tubular oferece taxas de deposição muito mais altas e melhor capacidade de preenchimento de folgas para soldagem de produção.
Entender essas comparações ajuda os soldadores a selecionar o processo mais apropriado para aplicações específicas, ao mesmo tempo em que reconhece os pontos fortes exclusivos que cada processo traz para diferentes cenários de soldagem.
Considerações de segurança e melhores práticas
A segurança na soldagem com arame tubular exige atenção à geração de fumos, que normalmente excede a dos processos com arame sólido devido à decomposição do composto de fluxo. A ventilação adequada torna-se crucial, principalmente em espaços confinados ou aplicações internas.
Os equipamentos de proteção individual devem levar em consideração o aumento da produção de respingos e dos níveis de radiação UV associados à soldagem com arame tubular. Roupas adequadas, proteção ocular e proteção respiratória ajudam a prevenir lesões e efeitos na saúde a longo prazo.
As medidas de prevenção de incêndios tornam-se particularmente importantes devido às faíscas e respingos característicos da soldagem com arame tubular. Procedimentos adequados de vigilância contra incêndio e permissões para trabalhos a quente ajudam a prevenir incêndios em ambientes combustíveis.
A soldagem com arame tubular oferece versatilidade e produtividade excepcionais para soldadores que buscam expandir suas capacidades além dos processos tradicionais. A combinação de altas taxas de deposição, excelente penetração e resistência às intempéries torna a FCAW uma ferramenta indispensável para diversas aplicações, desde trabalhos estruturais pesados até operações de reparo em campo.
Compreender os princípios básicos e os benefícios da soldagem com núcleo de fluxo abre novas possibilidades para soldadores profissionais e amadores. O processo oferece vantagens únicas que complementam outros métodos de soldagem, ao mesmo tempo em que oferece soluções para aplicações desafiadoras que poderiam ser difíceis com processos alternativos.
Para equipamentos de soldagem com arame tubular de alta qualidade e orientação especializada em aplicações FCAW, explore as soluções abrangentes disponíveis na YesWelder . Sua expertise técnica pode ajudar a otimizar suas capacidades de soldagem com arame tubular, garantindo que você tenha o equipamento certo para um desempenho superior em aplicações exigentes.



