
Se você já se viu encarando uma máquina de solda MIG , saiba que não está sozinho. A caixa com os fios, as mangueiras de gás e os mostradores parece intimidante até você desmontá-la. Cada peça tem uma função específica, e a maioria dos problemas de soldagem surge de apenas alguns itens de desgaste, fáceis de identificar quando se sabe onde procurar.
Este guia descreve todos os principais componentes de uma configuração típica de soldagem GMAW. Agrupamos os componentes por função para que você possa verificar a compatibilidade entre a fonte de alimentação e a ponta de contato com segurança. Você saberá exatamente o que inspecionar quando a alimentação do arame parar, ocorrerem picos de respingos ou o arco começar a apresentar problemas.
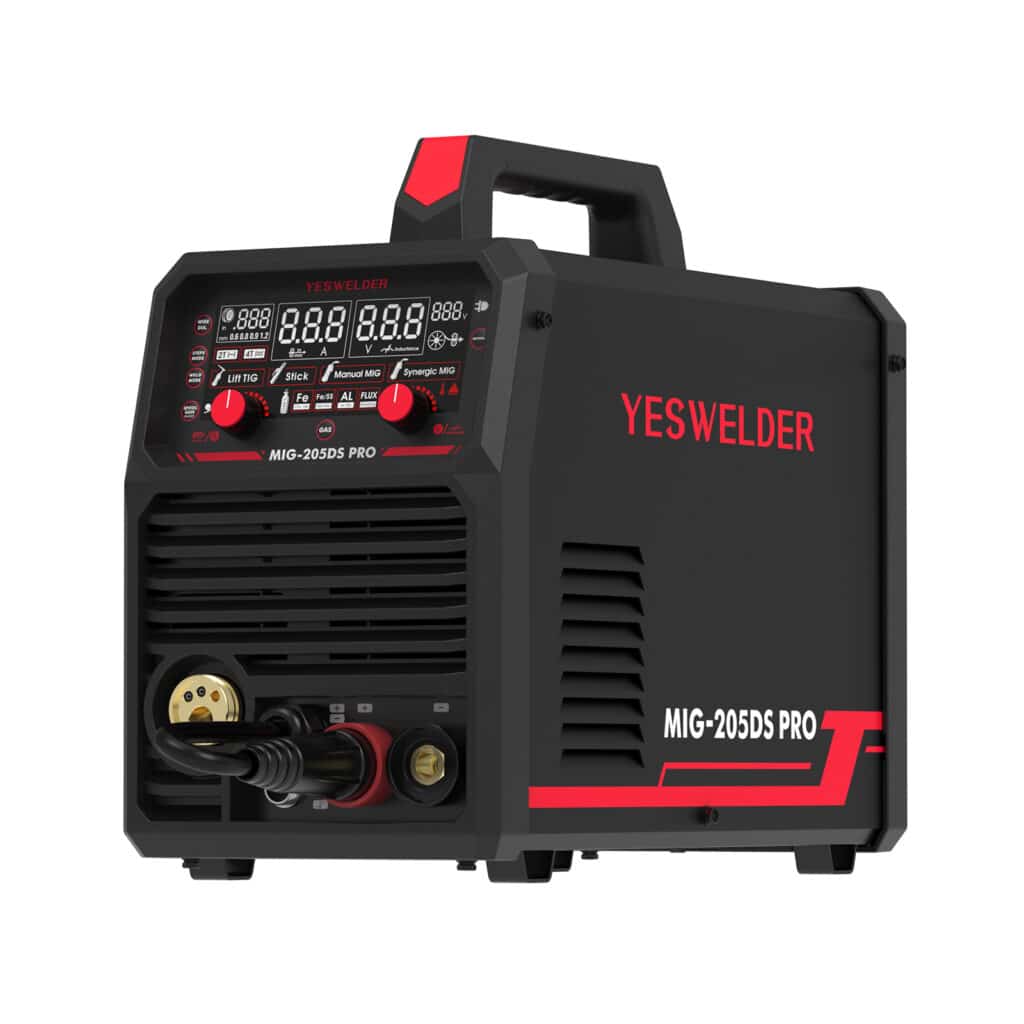
Quais são as partes que compõem a fonte de alimentação e a interface de controle?
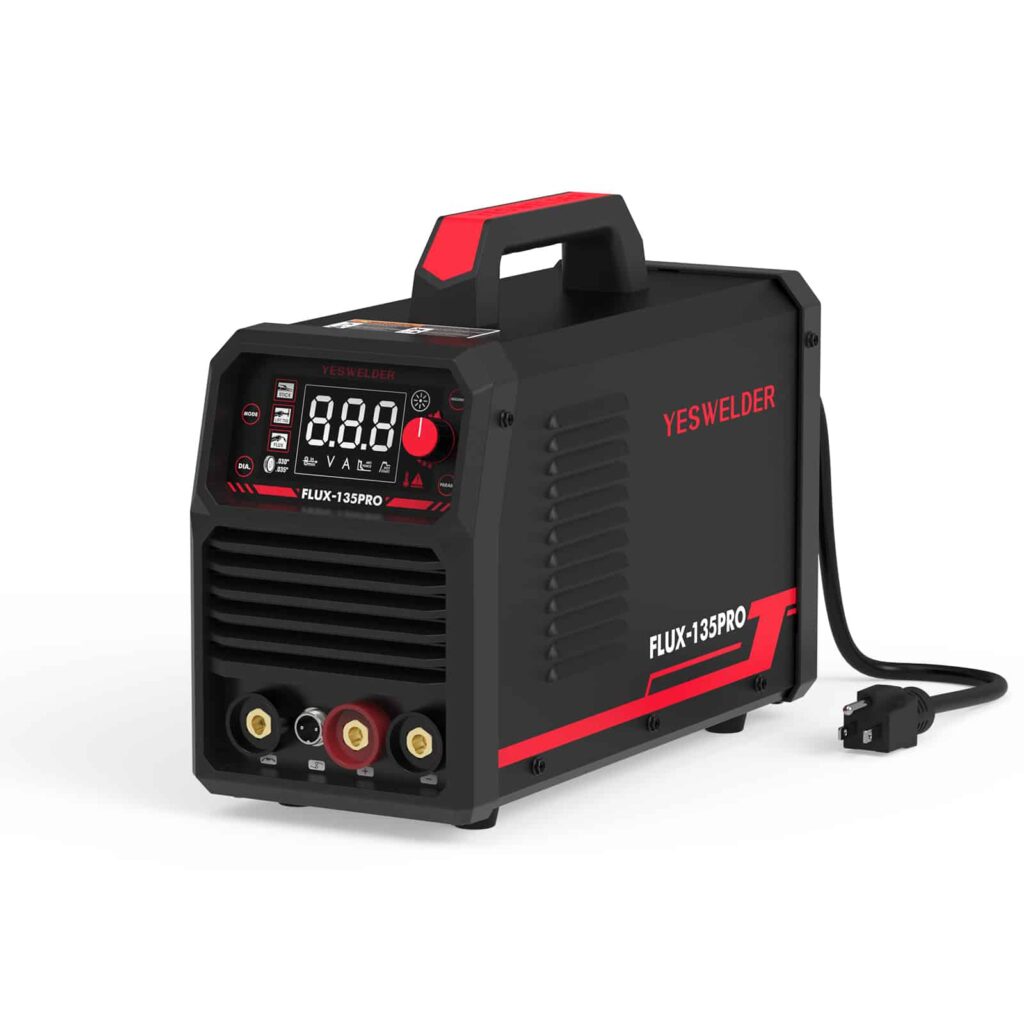
A fonte de alimentação é o cérebro da máquina de solda. Ela abriga o transformador principal ou inversor, o painel de controle e os terminais de polaridade que definem a direção da corrente.
Carcaça do transformador ou inversor
A caixa da fonte de alimentação é a maior peça da máquina de solda, geralmente localizada na parte traseira ou central do chassi principal. Ela recebe a energia CA de entrada e a converte em energia CC de saída para soldagem.
As máquinas tradicionais usam enrolamentos de cobre e retificadores internos. As máquinas inversoras usam eletrônica de potência IGBT ou MOSFET. Elas funcionam com temperaturas mais baixas e pesam menos. Isso faz muita diferença se você precisa transportar a máquina pela oficina todos os dias.
Mantenha as aberturas de ventilação desobstruídas. Uma abertura bloqueada ou uma ventoinha inoperante causará superaquecimento da carcaça e desligamento da máquina.
Painel de controle / Interface do usuário
O painel frontal é onde você ajusta a solda. Ele fica na frente da fonte de alimentação e mostra o que a máquina está fazendo.
A maioria das unidades oferece mostradores ou uma tela digital com quatro controles principais:
- O controle de voltagem define o comprimento do arco. Mais voltagem resulta em um cordão de solda mais largo e plano.
- A velocidade de alimentação do arame (WFS, na sigla em inglês) controla a rapidez com que o arame se move do carretel para a pistola, medida em polegadas por minuto (IPM).
- O visor digital exibe a tensão, a amperagem ou o WFS em tempo real.
- Os seletores de modo alternam entre 2T (manter o gatilho pressionado) e 4T (pressionar e soltar), ou entre os modos sinérgico e manual.
Mostradores desgastados causam ajustes instáveis. Em lojas empoeiradas, os displays às vezes apresentam falhas.
Terminais de polaridade
Abra o painel lateral e você verá terminais de polaridade perto da saída do alimentador de fios ou em um bloco de terminais. Eles controlam a direção do fluxo de corrente.
Para fios sólidos, ajuste-os para DCEP (eletrodo positivo). Para alguns fios tubulares , você pode precisar de DCEN (eletrodo negativo). Se não tiver certeza, verifique a etiqueta do fio ou o manual da máquina. Tentar adivinhar é uma maneira rápida de perder uma tarde inteira lutando contra um arco ruim.
Terminais soltos fazem o arco falhar e estalar. A polaridade errada para o seu tipo de fio resulta em má penetração e um cordão de solda irregular. Você perceberá que algo está errado assim que vir a poça de fusão.
Quais são as partes que compõem a pistola de solda?
A pistola de solda é onde tudo se junta. Ela alimenta o arame, fornece o gás e conduz a corrente diretamente para a junta.
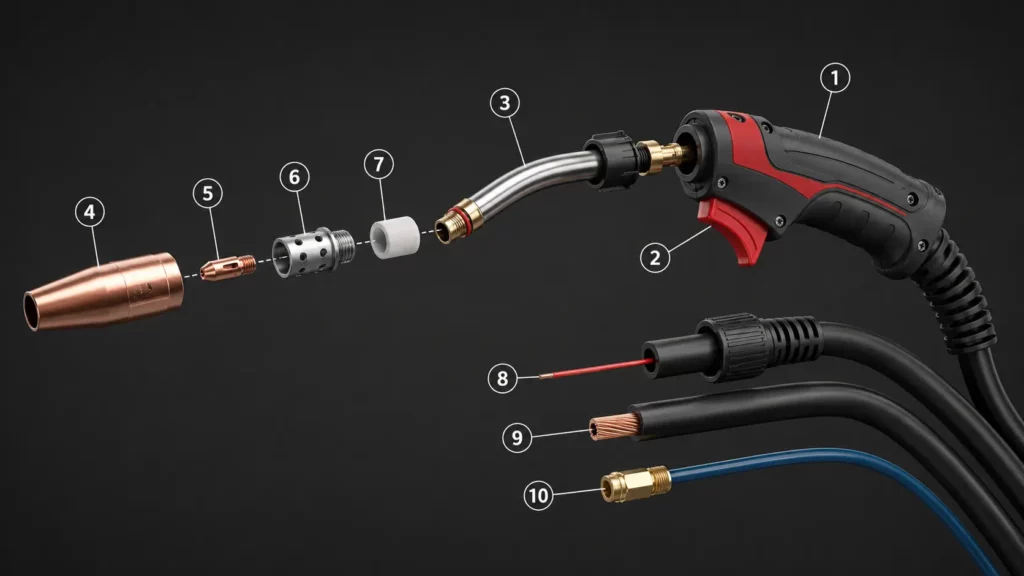
Cabo, gatilho e pescoço de ganso da arma
A alavanca é o que você segura. O gatilho é o que faz tudo acontecer. Puxe-o e a máquina envia fio, gás e corrente elétrica simultaneamente. Solte e tudo para.
Cabos ergonômicos são importantes se você solda por horas seguidas. Uma pegada apertada cansa a mão rapidamente. Se o gatilho emperrar ou o arco falhar ao acioná-lo, o interruptor interno está com defeito. Essa peça é barata para substituir, mas um interruptor com defeito no meio do trabalho custa um dia inteiro de trabalho.
O tubo flexível é o tubo metálico curvado na parte frontal da pistola. Ele direciona a ponta de contato e o bico para a peça de trabalho. Você verá ângulos de 30° a 60°, dependendo do modelo da pistola. Ele esquenta. Se usado com muita força ou por muito tempo, o tubo flexível pode deformar ou rachar. Se o ângulo começar a parecer incorreto, substitua-o antes que a ponta erre a junta.
Ponta de contato e bico de gás
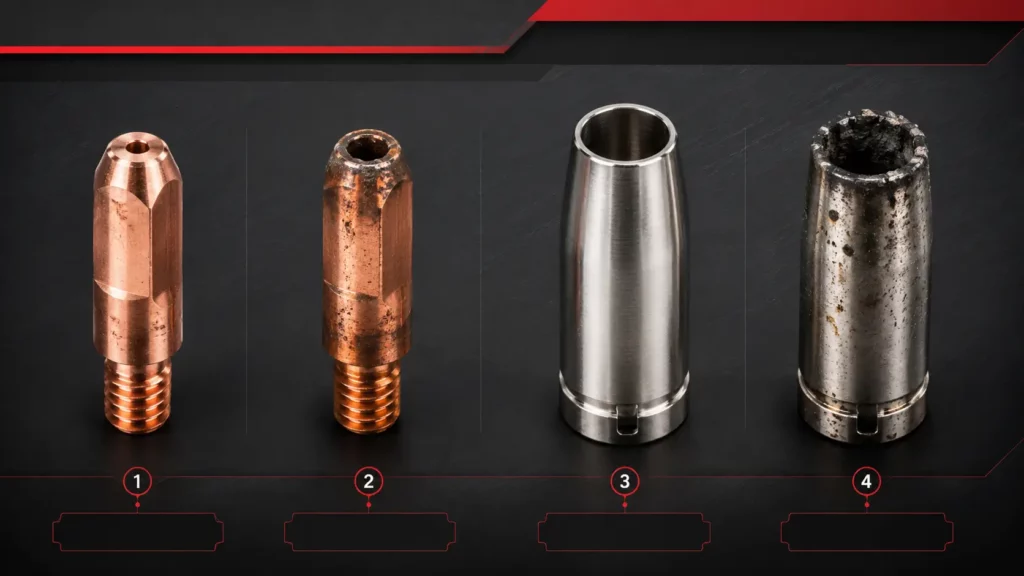
A ponta de contato é o último ponto de contato do fio antes de atingir o arco. Trata-se de uma pequena peça de cobre ou cobre-zircônio com um furo feito para corresponder ao diâmetro do fio. O furo precisa ser exatamente do mesmo tamanho. Se for muito grande, a condutividade diminui. Se for muito pequeno, o fio trava.
Essa peça se desgasta rapidamente. O refluxo do arco alonga o furo. Os respingos se acumulam e obstruem a abertura. Quando o arco começar a oscilar ou o arame estiver sendo alimentado de forma irregular, troque a ponta. Elas custam alguns centavos cada, então não há motivo para continuar usando uma ponta gasta. Se você administra uma oficina, mantenha em estoque pontas nos tamanhos que você mais usa. Nada atrasa mais um turno do que ficar sem pontas de contato.
O bocal é a tampa de latão ou cobre que fica sobre a ponta de contato. Ele direciona o fluxo de gás e protege a poça de fusão do ar. Você verá formatos cônicos ou cilíndricos, dependendo da pistola. Respingos tendem a aderir ao furo do bocal. Quando se acumulam, o fluxo de gás diminui e ocorre porosidade. As roscas também podem se danificar se forem apertadas em excesso. A limpeza ajuda, mas quando o furo estiver ovalizado, substitua-o.
Difusor de gás e isolador
O difusor fica atrás do bocal e ao redor da ponta de contato. Ele possui pequenos orifícios que distribuem o gás de proteção uniformemente, mantendo a poça de fusão limpa. Sem ele, o gás jorra em uma única direção, deixando o restante da solda exposto. Respingos entopem esses orifícios. As roscas se desgastam da mesma forma que no bocal. Verifique-o ao trocar o bocal. Se o fluxo de gás parecer irregular, o difusor é o primeiro lugar a ser verificado.
O isolador fica entre as partes metálicas condutoras da pistola. Ele impede que a corrente elétrica salte para onde não deveria. Sem ele, ocorrem curtos-circuitos e arcos elétricos. O calor, com o tempo, causa rachaduras no isolador. Se você tiver arcos elétricos aleatórios ou se a pistola estiver quente em pontos incomuns, remova o difusor e verifique se há rachaduras ou marcas de queimadura no isolador.
Revestimento da arma, cabo de alimentação e mangueira de gás
O guia é um tubo flexível de aço ou polímero que percorre toda a extensão do cabo da pistola. Ele guia o arame do alimentador até a ponta de contato com o mínimo de atrito possível. Dobras são o inimigo. Uma curva acentuada no cabo da pistola ou uma dobra perto da extremidade do alimentador causará emaranhamento do arame ou lascas de metal. O diâmetro do guia deve corresponder exatamente ao do arame. Se estiver muito apertado, o arame trava. Se estiver muito folgado, ele se enrola dentro do guia. Quando a alimentação ficar irregular ou você vir lascas de metal na pistola, substitua o guia.
O cabo de alimentação e a mangueira de gás passam por dentro do feixe de cabos da pistola. O cabo conduz a corrente de soldagem. A mangueira leva o gás de proteção da máquina para a pistola. Verifique se o isolamento apresenta cortes ou marcas de queimadura. Vazamentos de gás nas conexões aparecem como bolhas se você borrifar água com sabão nas juntas. Um cabo danificado representa risco de choque elétrico, não apenas um problema de soldagem.
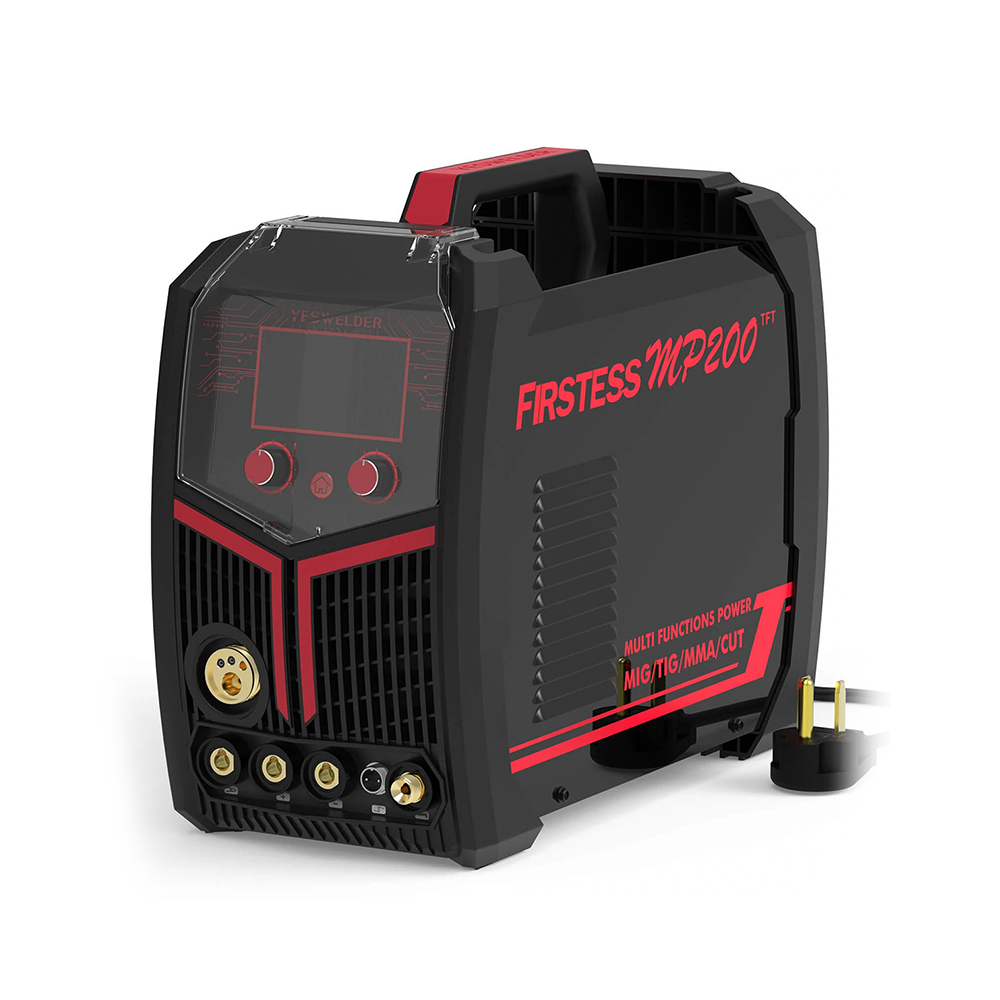
Como funciona o sistema de alimentação de arame?
O sistema de alimentação de arame empurra o arame do eletrodo do carretel para a pistola a uma velocidade constante e controlada. Se esse sistema apresentar alguma falha, o arco oscila ou se extingue.
Conjunto do rolo de acionamento
Os roletes de acionamento são rodas ranhuradas localizadas dentro da cabine de soldagem ou da unidade alimentadora de arame. Eles agarram o arame e o empurram em direção à pistola. Existem três tipos principais:
- Os rolos serrilhados em V penetram firmemente em fios sólidos e com núcleo de fluxo de maior diâmetro.
- Os rolos com ranhuras em forma de U acomodam fios macios, como o alumínio, evitando que se deformem.
- O braço de pressão comprime o fio contra os rolos com tensão ajustável.
- Se estiver muito frouxo, o fio escorrega. Se estiver muito apertado, você amassa ou desgasta o fio.
As ranhuras desgastadas perdem a aderência. O perfil de ranhura inadequado para o seu tipo de fio causa problemas de alimentação antes mesmo de você iniciar o arco. Combine o rolo com o fio e verifique a tensão sempre que carregar um novo carretel.
Cubo e freio do carretel de arame
O cubo do carretel é o eixo que segura o seu suprimento de fio. Ele possui um freio de fricção para impedir que o carretel gire em excesso durante as pausas na alimentação.
Se o freio estiver muito frouxo, o carretel continua girando e joga o fio emaranhado atrás dos roletes de acionamento. Se estiver muito apertado, o motor do alimentador tem dificuldade e trava. Ajuste o freio para que o carretel pare em uma única volta ao soltar o gatilho.
Guias de entrada e saída
Os guias de entrada e saída são pequenos casquilhos que alinham o fio à medida que este entra e sai dos rolos de acionamento. Mantêm o fio reto para que não se prenda nem se desfie.
Guias desalinhadas danificam o fio e despejam limalha de metal no alimentador. Verifique-as ao trocar a bitola do fio. Uma guia desgastada fora do centro travará o fio antes mesmo de você terminar a primeira passada.
Como funciona o sistema de gás de proteção?
O sistema de gás de proteção fornece um fluxo constante de gás inerte ou ativo para a poça de fusão. Sem ele, a contaminação atmosférica arruína o cordão de solda.
Conexão de entrada de gás e válvula solenoide
A entrada de gás é a porta roscada na parte traseira ou lateral da máquina de solda. Ela recebe a mangueira do regulador. Verifique a rosca ao conectar um cilindro novo. Rosca danificada causa vazamento de gás e desperdício de dinheiro.
Atrás da conexão fica a válvula solenoide interna. Ela abre quando você aciona o gatilho e fecha após um atraso pós-fluxo para proteger a poça de fusão. Se a válvula ficar presa aberta, o gás continua fluindo e esvazia o cilindro durante a noite. Se ficar presa fechada, ocorre porosidade porque a poça de fusão nunca entra em contato com o gás de proteção. Uma válvula lenta também causa problemas. Sem fluxo prévio ou posterior suficiente, o ar atmosférico contamina a solda.
Regulador de gás e medidor de vazão
O regulador é montado no cilindro de gás. Ele reduz a pressão do cilindro de até 2200 psi para a pressão de trabalho, geralmente entre 25 e 50 psi. O medidor de vazão mostra a sua taxa de fornecimento em pés cúbicos por hora (CFH).
Os diafragmas se desgastam. Os manômetros indicam leituras incorretas. Em aplicações com alto fluxo, pode ocorrer formação de gelo no regulador, obstruindo a vazão. Verifique a vazão no início de cada turno. Não confie em um manômetro que tenha sofrido impactos.
Cilindro de gás e válvula
O cilindro armazena o gás de proteção. CO2 puro, misturas de argônio e CO2 e misturas triplas para aço inoxidável são as opções mais comuns.
Cilindros vazios causam problemas óbvios. Válvulas com vazamento são piores, pois drenam o gás lentamente sem que ninguém perceba. O uso de gás inadequado para o tipo de material resulta em soldas feias e fracas. Identifique seus cilindros claramente e verifique as válvulas com água e sabão ao trocar de cilindro.
E quanto ao circuito de aterramento e aos componentes de segurança?
Os componentes de aterramento e segurança permanecem imóveis e se desgastam lentamente, sendo fáceis de serem negligenciados. Mas a garra de aterramento e o cabo de aterramento completam o circuito elétrico. Sem eles, o arco oscila ou se extingue. O sistema de proteção contra sobrecarga térmica corta a energia antes que a máquina superaqueça. Esses componentes protegem tanto a qualidade da solda quanto a própria máquina, portanto, merecem a mesma atenção que os bicos de contato e os terminais.
Grampo de trabalho e cabo de aterramento
A morsa de fixação é uma morsa de mola resistente que se prende à peça de trabalho ou à mesa de soldagem. Ela completa o circuito, permitindo que a corrente elétrica retorne à máquina.
Uma mola com tensão fraca ou um revestimento de cobre desgastado comprometem a condutividade. Se o arco oscilar ou não acender, prenda-o em metal exposto e verifique se as garras estão limpas. O cabo de aterramento vai da garra até a máquina. Procure por cortes, marcas de queimadura ou terminais soltos. Um cabo de aterramento danificado representa risco de choque elétrico, além de ser um problema de soldagem.
Proteção contra sobrecarga térmica
A proteção contra sobrecarga térmica consiste em um conjunto de sensores ou disjuntores internos que desligam a máquina antes que ela superaqueça. Ela entra em ação quando o ciclo de trabalho é ultrapassado ou quando as aberturas de ventilação estão obstruídas.
Se a máquina continua desligando no meio da soldagem, ou ela está superaquecendo por muito tempo ou o sistema de refrigeração precisa ser limpo. Não ignore o disjuntor. Ele serve justamente para proteger a máquina de danos maiores.
Como solucionar problemas comuns?
Quando algo dá errado, você não precisa ficar adivinhando. A maioria dos sintomas aponta para uma ou duas peças específicas. Aqui está uma referência rápida.
| Sintoma | Primeiro componente a ser inspecionado | Causa provável |
| Arco errático / retrocesso de chama do fio | Dica de contato | Furo desgastado, tamanho incorreto ou conexão solta |
| Salpicos excessivos | Bocal/difusor de gás | Obstrução, distribuição de gás insuficiente, tipo de gás incorreto |
| Travamento do fio na arma | Revestimento de arma | Dobra, diâmetro incorreto ou excesso de detritos |
| Alimentação intermitente de fio | Rolos de acionamento | Sulco incorreto, dentes desgastados ou tensão inadequada. |
| Porosidade na solda | Sistema de gás | Vazamentos, baixo fluxo, cilindro vazio ou falha no solenóide |
| O arco inicia, mas não há alimentação de arame. | Placa de gatilho/controle | Falha no interruptor ou defeito no circuito |
Conclusão
Conhecer sua máquina de solda por dentro e por fora não se resume a memorizar nomes de peças. Trata-se de reduzir o tempo de inatividade e manter a consistência das soldas.
Eis o que você precisa lembrar:
- A fonte de alimentação, o alimentador de arame, o sistema de gás de proteção, a pistola de solda e o circuito de aterramento são as cinco zonas a serem verificadas quando algo dá errado.
- A maioria dos problemas de alimentação e arco voltaico estão relacionados à ponta de contato, ao revestimento, aos rolos de acionamento ou ao bico de gás. Essas são peças de desgaste, não componentes permanentes.
- Uma inspeção rápida de cinco minutos no início de cada turno evita horas de retrabalho e desperdício.
- Trocar uma ponta de contato desgastada ou desentupir um bico custa alguns dólares. Ignorar os sinais significa desperdício, retrabalho e perda de tempo de produção.
- Manter um estoque de consumíveis comuns em sua oficina permite que sua equipe resolva problemas no local, em vez de esperar a chegada das peças.
Se você está criando um catálogo de equipamentos de soldagem ou abastecendo uma oficina de reparos, seus clientes precisam de mais do que máquinas. Eles precisam dos consumíveis que se desgastam semanalmente.
A YesWelder mantém em estoque pontas de contato, revestimentos, rolos de alimentação, bicos de gás e difusores para a maioria dos sistemas GMAW. Enviamos em grandes quantidades para nossos parceiros de distribuição e oferecemos preços especiais para compras em atacado, guias técnicos e materiais de marketing que sua equipe de vendas pode utilizar.
Solicite um orçamento ou consulte nosso catálogo para montar a linha de peças de que seus clientes precisam.
Perguntas Frequentes
GMAW é o nome técnico do processo. MIG usa gás inerte, como argônio puro. MAG usa gás ativo, como CO2 puro ou misturas que contêm CO2. Muitas pessoas dizem MIG quando querem dizer MAG.
As pontas de contato geralmente duram de 8 a 24 horas de tempo de arco, dependendo do tipo de arame e da amperagem. Os revestimentos podem durar vários meses se mantidos limpos e secos. Inspecione o bocal e o difusor semanalmente para verificar o acúmulo de respingos.
Somente se estiver usando arame tubular autoprotegido. Arame sólido sem gás produz soldas porosas e fracas porque a poça de fusão oxida. Para soldagem GMAW convencional, sempre verifique se o cilindro tem gás e se o regulador está ajustado corretamente.
O emaranhamento ocorre quando o arame se enrola nos rolos de alimentação antes de entrar no guia da pistola. A causa mais comum é a tensão incorreta dos rolos de alimentação ou um guia desgastado que cria muito atrito. Verifique se o diâmetro do guia corresponde ao diâmetro do arame e ajuste o braço de pressão para que o arame seja alimentado suavemente, sem deslizar ou ser amassado.
O retrocesso de chama ocorre quando o fio derrete muito perto da ponta de contato, geralmente porque a velocidade de alimentação do fio está muito baixa ou a tensão está muito alta para a velocidade de deslocamento. Também pode significar que o furo da ponta de contato está desgastado em excesso. Verifique suas configurações com a tabela da máquina e inspecione a ponta quanto a alongamento ou acúmulo de respingos.



